
Induktionslöten von Motoranschlüssen: 6 kritische Faktoren für konstante Verbindungen
Induktionslöten von Motoranschlüssen ist ein Prozess, bei dem jede Sekunde zählt. Wird zu schnell erwärmt, verbrennt die Isolierung. Wird zu langsam erwärmt, fließt das Lot nicht. Wenn alles passt, entstehen saubere, wiederholgenaue Verbindungen — Zyklus für Zyklus — mit einer Geschwindigkeit, die die Produktionslinie in Bewegung hält.
Dieser Leitfaden erläutert sechs Faktoren, die darüber entscheiden, ob Ihr Lötprozess für Motoranschlüsse eine gleichbleibende Qualität liefert oder zu einem Engpass durch Nacharbeit wird.
| 1. Warum Induktion für Motoranschlüsse | 4. Selection of solder |
| 2. Important process parameters | 5. Coil design and positioning |
| 3. Temperature control | 6. Common mistakes and remedies |
1. Why induction soldering for motor terminals
Motor terminals — whether on commutators, Slip rings or stator lead wires — require connections, can withstand temperature changes, vibrations and electrical load permanently without degradation. Conventional torch soldering works, but is slow, highly operator-dependent and difficult to integrate into automated lines.
Induktionslöten löst diese Probleme auf drei Arten. Erstens wird die Wärme direkt im Werkstück erzeugt und nicht von außen zugeführt, sodass die Verbindung in Sekunden Löttemperatur erreicht. Zweitens wird die Erwärmungszone durch die Spulengeometrie präzise kontrolliert — die Isolierung wenige Millimeter entfernt bleibt kühl. Drittens läuft jeder Zyklus mit denselben Parametern, sodass die fünfzigste Verbindung der ersten entspricht.
In der Automobil-Motorenfertigung, in der pro Schicht Tausende Anschlüsse gelötet werden, allein diese Wiederholgenauigkeit rechtfertigt häufig die Investition in die Anlage.
2. Important process parameters
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Leistungsniveau: Bestimmt, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— heating time: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. Der optimale Bereich hängt von der Masse der Verbindung, dem Spulendesign und dem Schmelzbereich des Lotes ab.
— Frequenz: Higher frequencies (100–300 kHz) konzentrieren die Wärme nahe der Oberfläche und eignen sich für dünnwandige Anschlüsse. Mittlere Frequenzen (10–50 kHz) dringen bei schwereren Kupferquerschnitten tiefer ein.
— Kühlung: Die Spule benötigt im Dauerbetrieb einen zuverlässigen Wasserdurchfluss. Ein cooling system, das nicht mithalten kann, führt zu schwankenden Spulentemperaturen und verschiebt Ihren Prozess mitten in der Schicht.
Der beste Ansatz ist, mit einer konservativen Leistungseinstellung zu beginnen, die Erwärmungszeit so einzustellen, dass das Lot vollständig fließt, und die Leistung anschließend schrittweise zu erhöhen, to shorten the cycle — always watch for signs of overheating. A more detailed consideration of the Leistungsauswahl will be treated separately.
View in practice:
3. Temperature control: The difference between a good joint and rejects
Silver-based solders, which are often used for electrical connections, melt between 600°C and 720°C. Das Prozessfenster ist eng — 20 Grad zu niedrig, und das Lot benetzt die Verbindung nicht. 50 Grad zu hoch, und es besteht die Gefahr, dass Flussmittelrückstände auf der Anschlussoberfläche einbrennen oder, schlimmer noch, das Kupfer so weit geglüht wird, dass es seine mechanische Festigkeit verliert.
Die zuverlässigsten Methode zur Temperaturkontrolle beim Induktionslöten ist die Zeitsteuerung, nicht Thermoelemente. Sobald die Erwärmungskurve für eine bestimmte Verbindung charakterisiert ist (Zeit gegenüber Temperatur bei fester Leistungseinstellung), folgt jeder weitere Zyklus derselben Kurve. Deshalb ist das Rezeptmanagement an der Induktionsstromquelle wichtig: Bewährte Parameter speichern, je nach Teilenummer abrufen, und der Bediener muss nicht raten.
4. Selection of solder
Für das Löten von Motoranschlüssen muss das Lot drei Eigenschaften bieten: gute elektrische Leitfähigkeit, ausreichende mechanische Festigkeit und einen Schmelzbereich innerhalb des Induktionsprozessfensters.
Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) are common for copper-to-copper joints. They are self-flowing or self-fluxing on copper itself. self-fluxing, eliminating one process step. Silver-copper-zinc alloys (BAg series) offer higher strength and are preferred, when the joint must withstand vibrations or when copper is soldered to brass fittings. They require a separate flux application.
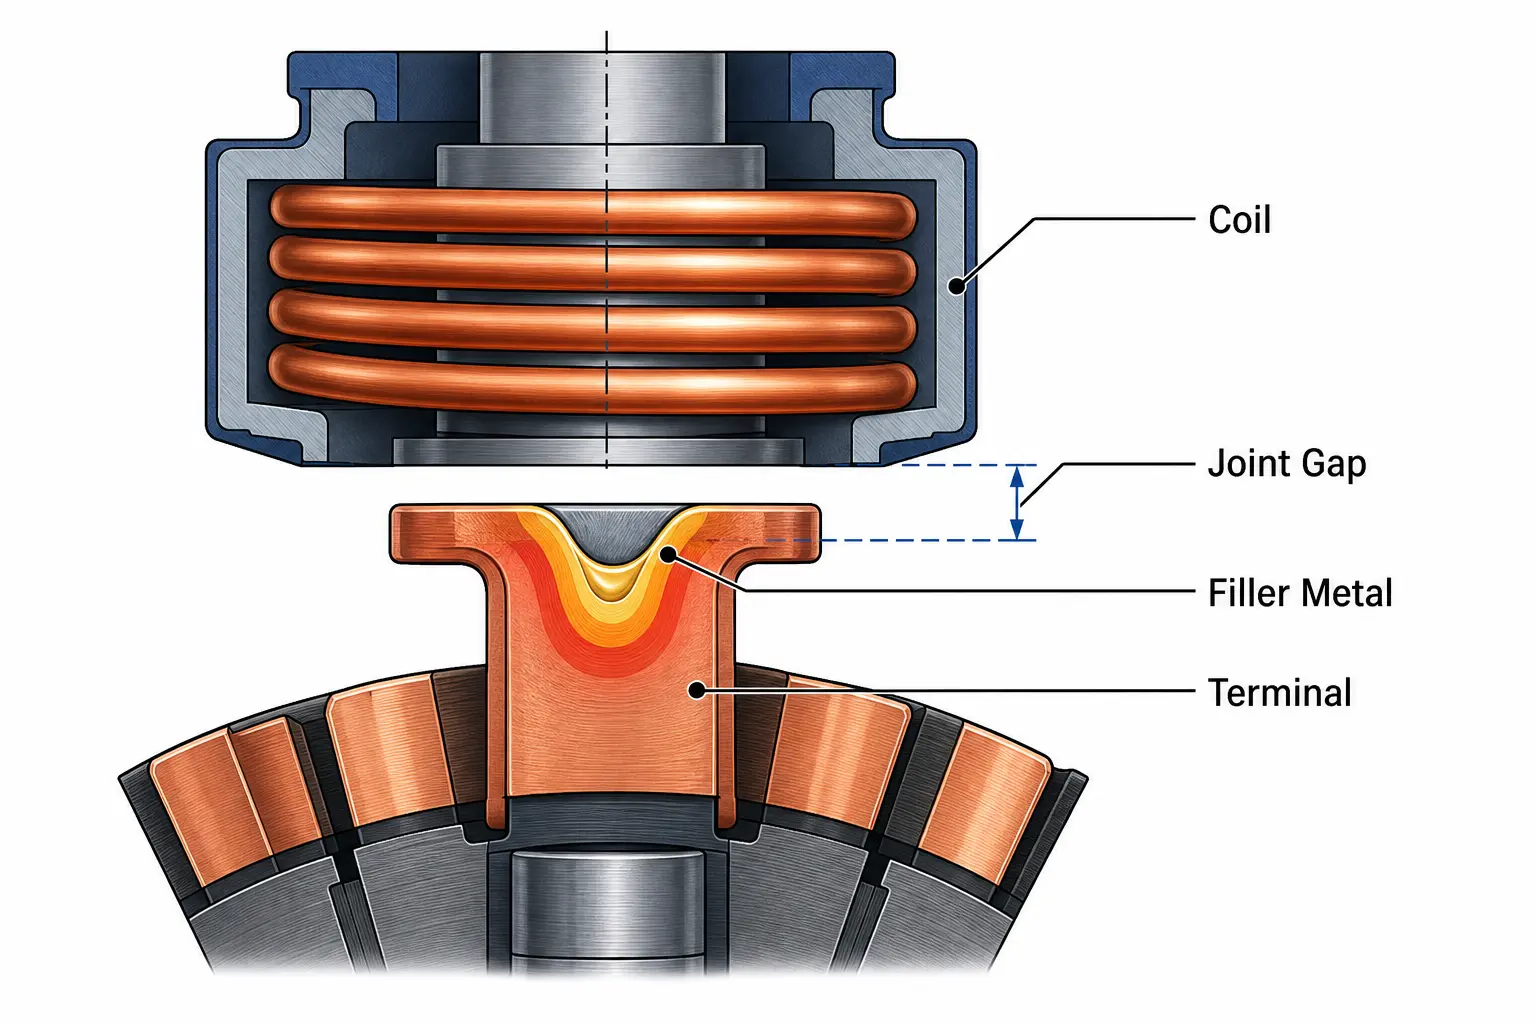
Preplaced preforms — small rings or discs of solder, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Flussmittel, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Coil design and positioning
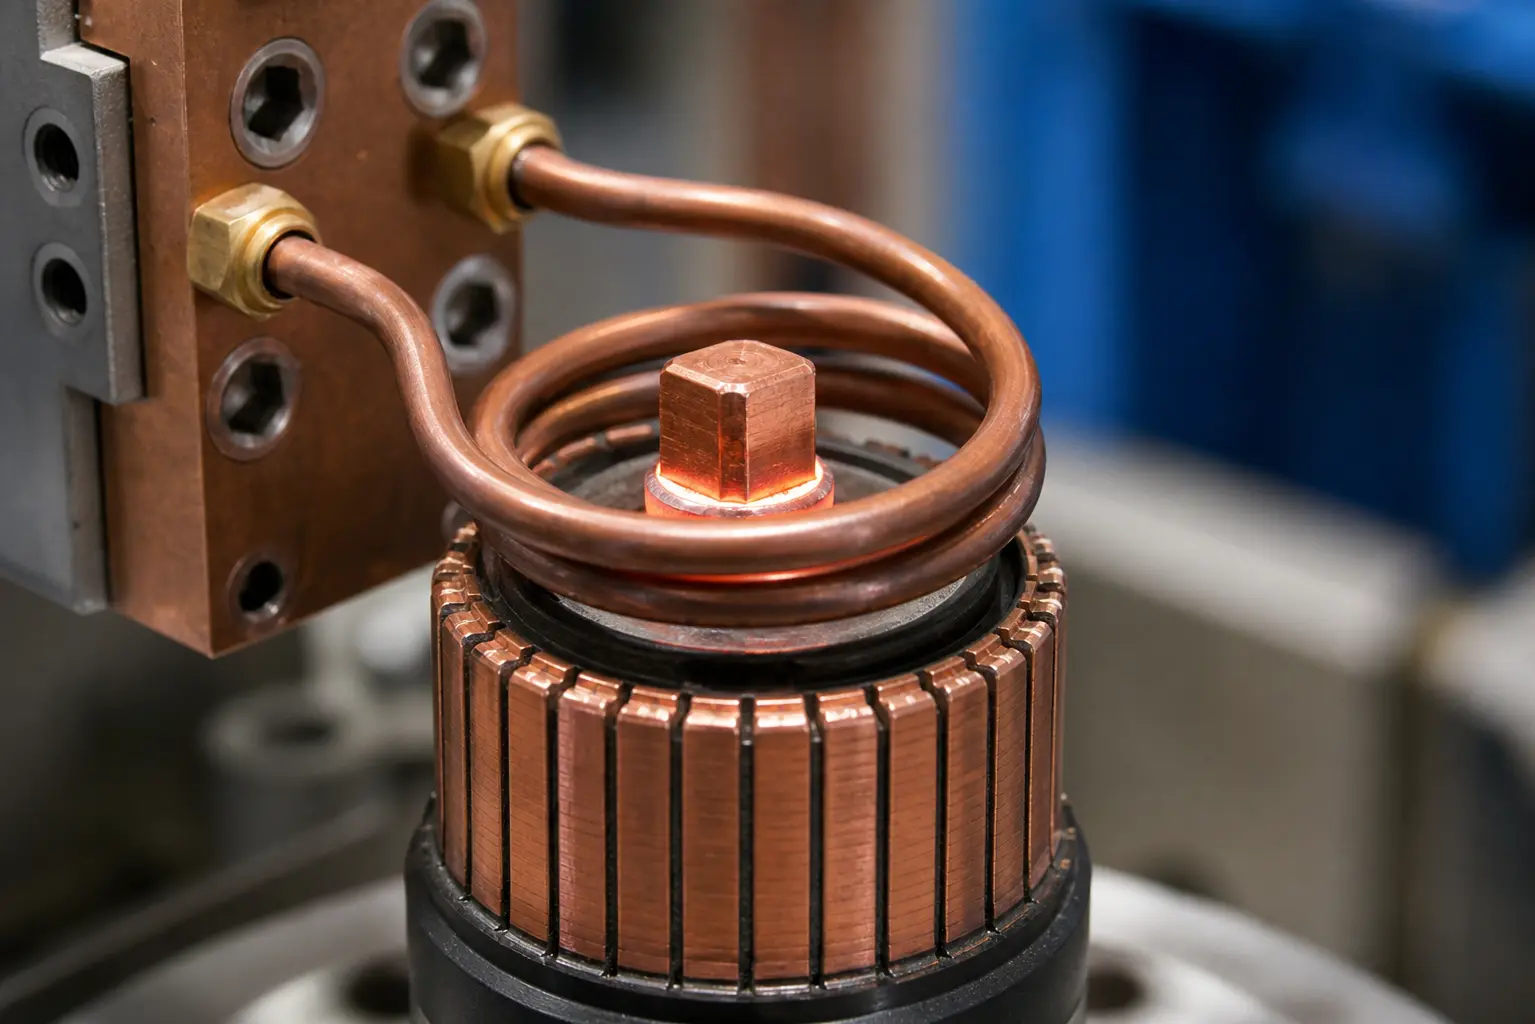
The coil determines the success or failure of the process. For motor connections, the coil typically surrounds the connection area — either as a split-turn design, which allows indexing of the commutator, or as a custom-profiled single-winding coil, that focuses the energy on a specific connection geometry.
Three rules for soldering coils at connections:
— Coupling gap: Keep the distance between coil and connection at 1–3 mm. Larger distances quickly reduce efficiency; Smaller gaps increase the risk of arcing, if part or device has runout deviations.
— Focus of the heat-affected zone: The coil should concentrate the magnetic flux on the contact surface, not on the entire connection. A coil that heats too widely distributes the soldering temperature to areas, that do not require it, wastes power and can damage the insulation.
— Cooling integration: The coil body must have its own water cooling. In series production, a coil without internal cooling goes out of specification within a few minutes.
6. Common errors and how to fix them
Most soldering errors on motor connections can be traced back to one of four root causes. Recognizing the symptom shows, where you need to look.
| Errors | Probable cause | Remedy |
|---|---|---|
| Incomplete solder flow | Connection has not reached melting temperature | Increase power or heating time; Check coil coupling gap |
| Burnt flux residues | Temperature exceeded or heating time too long | Reduce power; Shorten cycle; prüfen, Whether the frequency matches the joint material |
| Insulation damage near the joint | Heat-affected zone too wide — coil heats beyond the joint | Redesign coil for narrower flux focus; Add heat shield between coil and insulation |
| Differences from joint to joint | Misalignment of the device, schwankender Spalt zur Spule oder Kühlungsdrift | Wiederholgenauigkeit der Vorrichtung prüfen; rezeptbasierte Leistungsregelung verwenden; Stabilität des Kühlwassers überprüfen |
Key insight
Erfolgreiches Löten von Motoranschlüssen mittels Induction heating hängt davon ab, vier Dinge aufeinander abzustimmen: die richtige Leistung und Frequenz für die Verbindungsmasse, eine Spule, die die Wärme präzise auf die Lötzone fokussiert, eine konstante Lotplatzierung und eine Kühlung, die über eine gesamte Schicht stabil bleibt. Wenn diese vier Faktoren zusammenpassen, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
A: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (BAg series) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
A: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
A: Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Senden Sie uns Ihre Anschlusszeichnungen und Ihr Produktionsvolumen. Wir führen einen Muster-Lötversuch durch und empfehlen eine Spule sowie eine Stromquelle, die zu Ihrer Verbindung passen — kein Standardangebot.










