
Before buying an induction shrink machine: 6 important decisions
Most purchases of an Induction shrink machine start with a power specification. You should start with a part drawing. The kilowatts are important, but they answer a question, that you haven’t asked yet: How much expansion do you need, how fast and how reproducible? If you cannot define these three numbers precisely, the nameplate specification tells you nothing.
Between a machine, that pays for itself within twelve months, and one, that just collects dust, there are usually six decisions — all made, Bevor die Bestellung unterschrieben wird.
1. Verstehen Sie, was der Prozess tatsächlich erfordert?
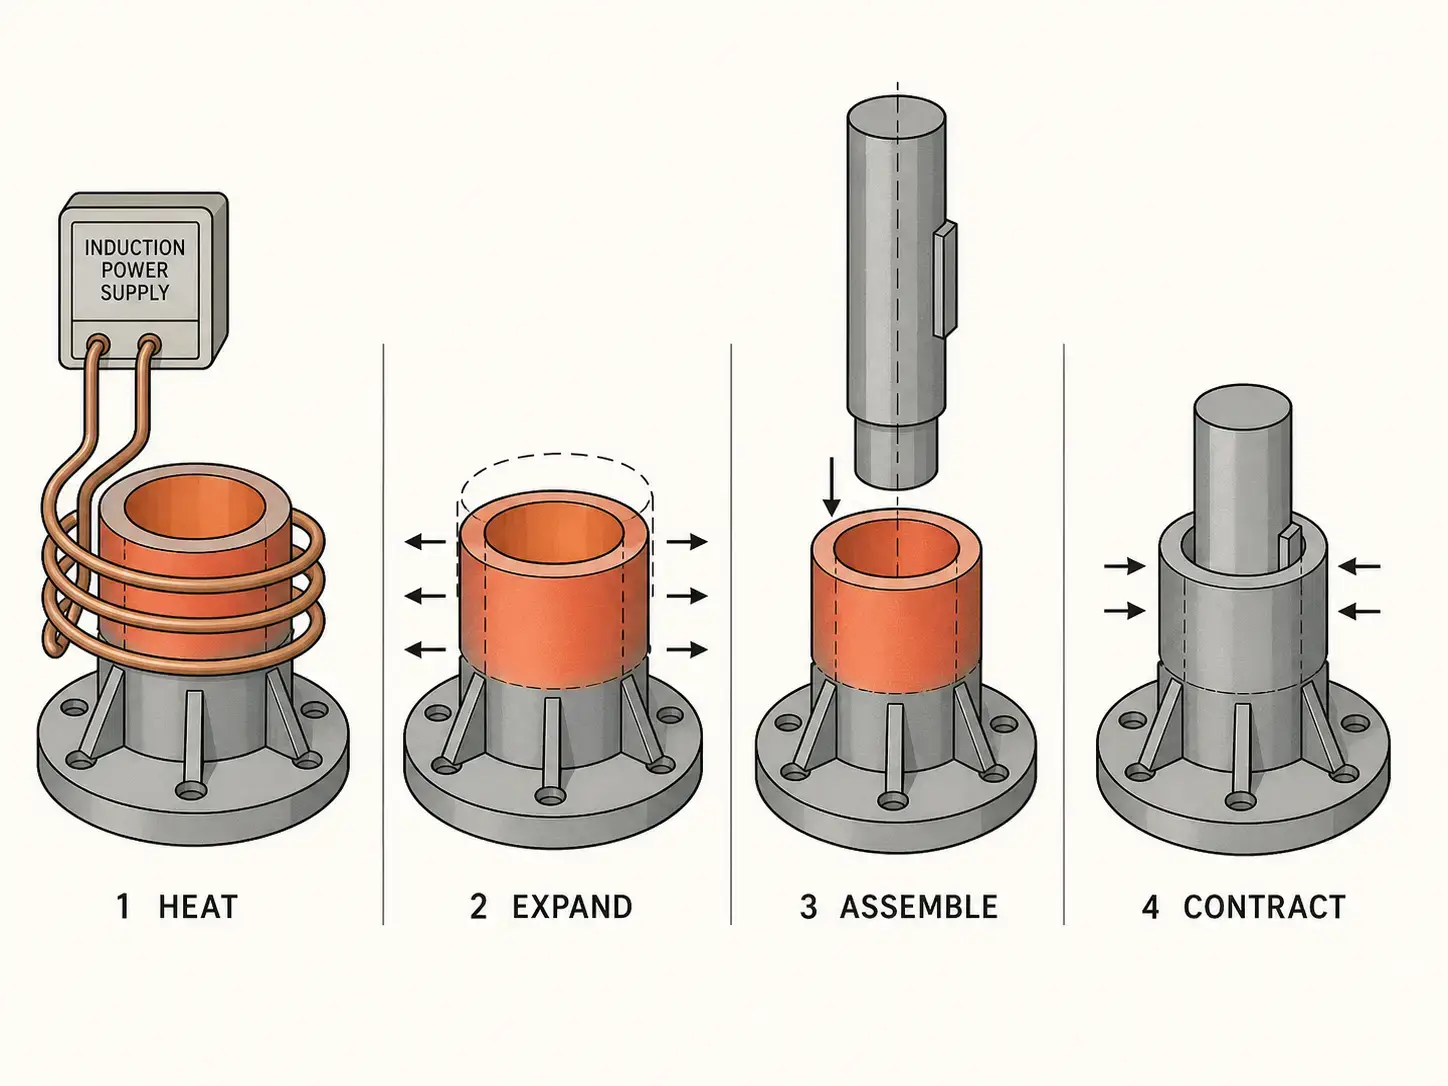
Eine Induction shrink machine nutzt elektromagnetische Induction heating, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, ohne mechanische Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebebaugruppen, Lagersitze, Kupplungen, Wellen und Hülsen.
Induktion erwärmt nur das Bauteil, das ausgedehnt werden muss, nicht die gesamte Baugruppe. Schnellere Zyklen als ein Ofen, better repeatability than a burner, no oil bath to maintain. All this is irrelevant, if the process window is wrong.
Before comparing machine models, first put the assembly on paper:
— Material, Quality and heat-treated condition of the outer part
— Material of the inner part
— Outer diameter, Inner diameter and heated length
— Press-fit area and required assembly clearance
— Target expansion or target temperature
— Maximum allowable temperature
— Coatings, Platings or surface conditions of the part
— Required cycle time and production volume per shift
— Loading method: manual, semi-automatic or fully automatic
The material condition is crucial. If the part has already been hardened and tempered, the heating temperature during shrinking must remain at least 20–30°C below the original tempering temperature. If this limit is exceeded, you risk a reduction in hardness, dimensional changes, or impairment of the surface condition. Bei Teilen mit engeren thermischen Grenzen sollten Sie das Prozessfenster zusammen mit Ihren Parametern für das Induktionsanlassen prüfen, um sicherzustellen, dass die Temperaturreserve ausreicht.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Wählen Sie die Konfiguration anhand des Bauteils, nicht anhand des Katalogs. Bauteilgeometrie, Gewicht, Produktionsvolumen und die Art, wie die Baugruppe durch Ihre Fertigung läuft, bestimmen das Layout.
| Konfiguration | Am besten geeignet für | Typical volume |
|---|---|---|
| bench-top machine | tool holder, small precision assemblies, work in toolmaking or maintenance | Niedrig |
| Vertical | Wellen, bushings, rotors, bearing assemblies — gravity assists alignment | Niedrig–medium |
| horizontal | long shafts, tubes, cylindrical components, which are difficult to handle vertically | Niedrig–high |
| rotary indexing table | multi-station operation: loading, heating, assembling, unloading at separate positions | Mittel–high |
| robot- / conveyor cell | inline production with tight cycle time, traceability or goals to reduce labor | Hoch |
| With custom fixture | Heavy, Irregular or hard-to-handle components beyond standard tools | Varies |
Many buyers require a machine, that can cover an entire family of parts. This is practical, if the parts have similar materials, diameters and heating lengths. A machine, that is designed for too wide a range, is often inefficient, expensive or difficult to load. A good supplier should examine your entire parts family and determine, welche Teile Spulen, Vorrichtungen und Rezepte gemeinsam nutzen können. In manchen Fällen bieten zwei kleinere, dedizierte Stationen einen höheren Durchsatz und eine einfachere Bedienung als ein überdimensioniertes Universalsystem.
3. Leistung, Frequenz und Zykluszeit—Haben Sie getestet oder geraten?
Die Leistung bestimmt, wie schnell die Maschine Wärme einbringt. Die Frequenz bestimmt, wo sich die Wärme konzentriert. Beim Schrumpffügen besteht das Ziel darin, ausreichend Wärme in die äußere Komponente einzubringen, um eine gleichmäßige Bohrungsaufweitung über den Passungsbereich zu erzeugen—not just on the surface and not so deep, so that the inner part is not unnecessarily heated before assembly.
— Smaller, thinner parts typically use a higher Frequenz (Energy concentrates near the surface, faster bore expansion in thin-walled components)
— Larger or thicker parts generally require lower frequencies (deeper current penetration to expand the entire wall thickness)
— Higher Leistung can shorten the heating time, but only, if coils- and component design support efficient coupling
— Übermäßige Leistung ohne geeignete Steuerung führt zu Überhitzung, Hotspots oder Bauteilverzug
Dimensionieren Sie die Stromversorgung nicht allein nach dem Teiledurchmesser. Zwei Teile mit demselben Außendurchmesser können unterschiedliche Leistungsniveaus benötigen, wenn sich Wandstärke, Werkstoffgüte, erwärmte Länge oder Temperaturgrenze ändern. Die einzige Möglichkeit, Leistung und Frequenz zu bestätigen, sind Anwendungstests—dokumentieren Sie Aufheizzeit, Endtemperatur, gemessene Ausdehnung, Teileoptik und Wiederholgenauigkeit der Montage an Ihren tatsächlichen Komponenten.
Noch ein Punkt: Ein Aufheizzyklus von fünf Sekunden bedeutet nichts, wenn der Bediener zwanzig Sekunden benötigt, um die Baugruppe zu laden und auszurichten. Der Engpass liegt meist in der Handhabung, nicht in der Erwärmung.
4. Ist die Spule für Ihr Teil ausgelegt?
Die Induktionsspule ist der Punkt, an dem die Maschine auf das Teil trifft. Selbst eine hochwertige Stromversorgung liefert mit der falschen Spulengeometrie schlechte Ergebnisse. Beim Schrumpffügen muss die Spule die Energie mit guter Umfangsgleichmäßigkeit in die erforderliche Erwärmungszone einbringen—ungleichmäßige Erwärmung führt zu ungleichmäßiger Ausdehnung, und ungleichmäßige Ausdehnung macht die Montage inkonsistent.
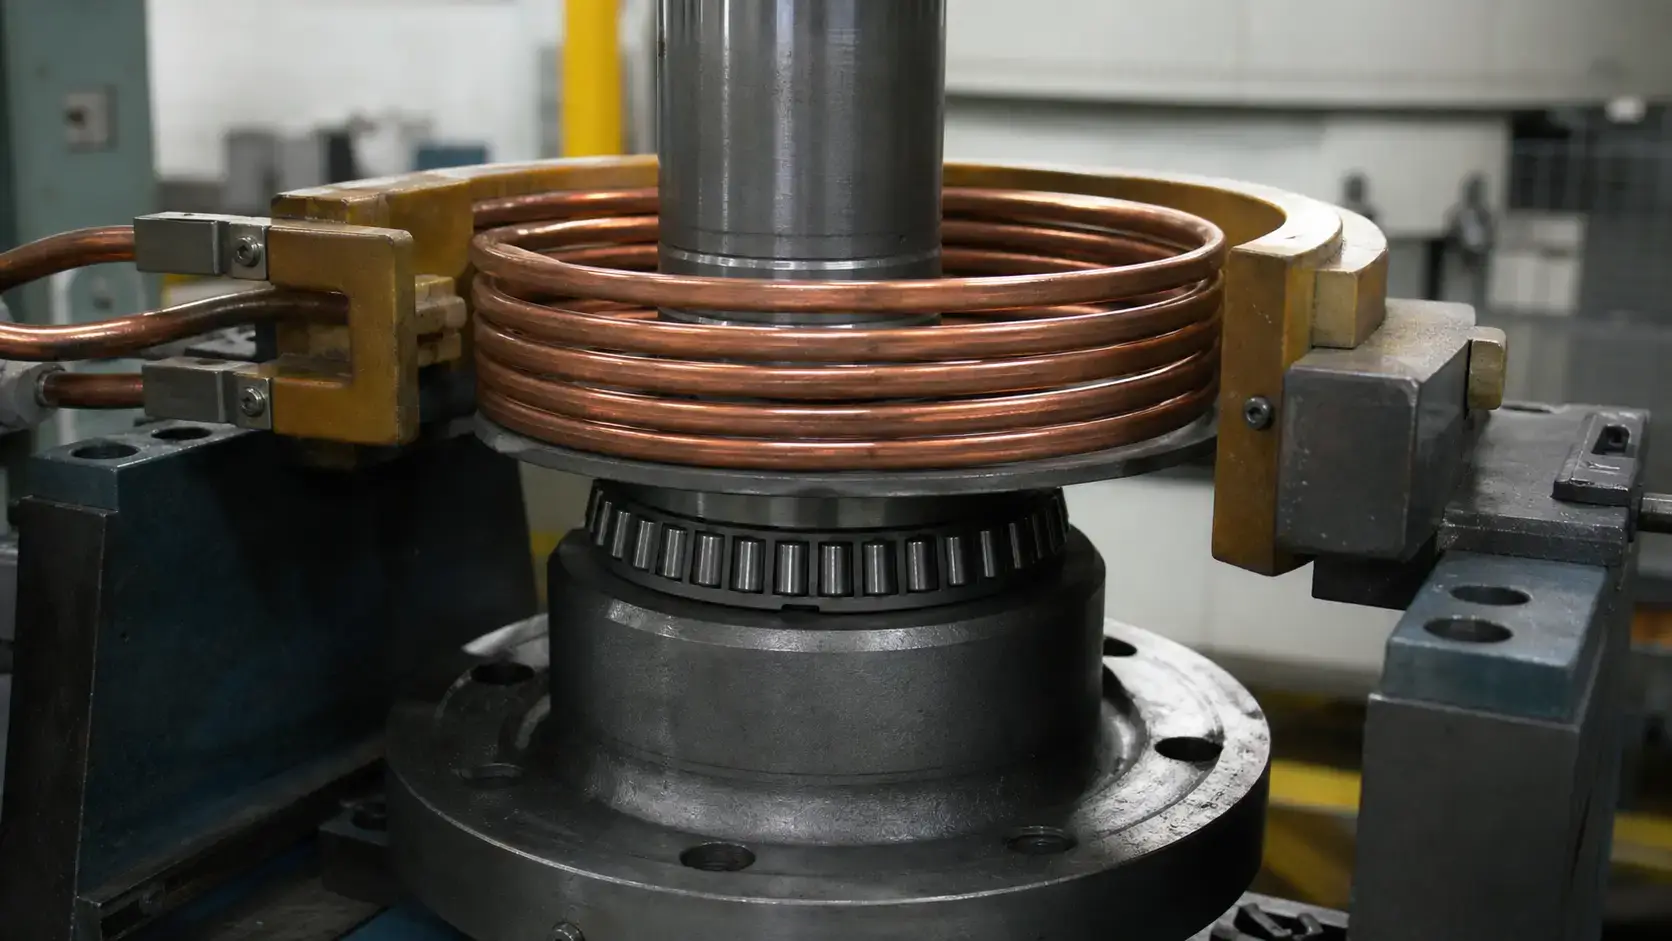
Ein gutes Design von Induktionsspulen für das Schrumpffügen berücksichtigt:
| Factor | Was das für das Schrumpffügen bedeutet |
|---|---|
| Erwärmte Länge & Bohrungsposition | Bestimmt die Wickelzone der Spule — Die Energie muss den gesamten Fügebereich erreichen |
| Abstand zwischen Spule und Teil | Zu groß verringert die Kopplungseffizienz; Zu eng birgt Kontaktgefahr beim Laden |
| Temperaturgleichmäßigkeit | Uneven heating = uneven expansion = inconsistent assembly and possible misalignment |
| Magnetic flux concentrators | Required near shoulders, Flanges or heat-sensitive areas, to direct the energy precisely |
| Variation from part to part | Verschiebt das Erwärmungsmuster; Die Vorrichtung sollte eine konsistente Teilepositionierung sicherstellen |
| Kühlleistung der Spule | Muss der anhaltenden Wärmelast in der Produktion standhalten, Ohne Drift oder Ausfall |
| Wartungszugang | Der Austausch der Spule sollte keine umfangreiche Demontage der Maschine erfordern |
Die Positionierung von Spule zu Teil muss wiederholgenau sein. Wenn ein Bediener das Teil in unterschiedlichen Höhen oder mit Versatz laden kann, Verschiebt sich das Erwärmungsmuster—this leads to inconsistent expansion, slow assembly or local overheating. Production fixtures should guide the part in position, without the operator having to manually adjust near a hot component.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. Bei schwereren Teilen können pneumatische oder servogesteuerte Schlitten, vertikale Hubmechanismen oder robotergestütztes Laden erforderlich sein. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Wärme ein, Wärme aus ist das Minimum. Ein Produktionssystem benötigt eine wiederholbare Energieeinbringung, eine verifizierbare Bauteilpositionierung und eine Prozessaufzeichnung—insbesondere dann, wenn das Bauteil einen wärmebehandelten Zustand aufweist, den Sie sich nicht leisten können zu verändern.
Four approaches, in order of increasing assurance:
— Time-based control—simple, effective, when incoming parts are consistent in geometry and initial temperature
— Power-based control—maintains a set power level and adjusts for minor load fluctuations
— Temperature feedback (Infrared pyrometer or contact sensor)—provides the best protection, when temperature limits are tight or when initial conditions vary from part to part
— Recipe-based control—speichert Parameter je Teilenummer und reduziert Einrichtfehler des Bedieners bei Umrüstungen
Wenn Rückverfolgbarkeit wichtig ist, spezifizieren Sie Folgendes:
— Leistungsregelung im geschlossenen Regelkreis mit Echtzeitanpassung
— Teileanwesenheitserkennung (verhindert Trockenbetrieb und ausgelassene Zyklen)
— Überwachung des Spulenkühlstroms mit Alarmschwelle
— Datenprotokollierung mit zeitgestempelten Zyklusaufzeichnungen
— Barcode- oder MES-Integration für Rückverfolgbarkeit auf Teileebene
— Passwortgeschützter Parameterzugriff zur Vermeidung unbefugter Anpassungen
Automatisieren Sie nicht nur, weil Sie es können. Eine manuelle Tischanlage ist die richtige Maschine für den Werkzeugbau, Instandhaltung und Teilefamilien mit geringen Stückzahlen. Eine vollautomatisierte Zelle lohnt sich, wenn die Taktzeit unter 30 Sekunden fällt oder wenn Rückverfolgbarkeit und Arbeitskosten die Rechnung kippen. Wenn Sie die Amortisationszeit für die Automatisierung nicht schriftlich beziffern können, Sie brauchen sie wahrscheinlich noch nicht.
6. Übersteht sie Ihre Fertigungsumgebung?
Eine Induktions-Schrumpfpassungsmaschine läuft in der Fertigung. Zunder, Öl, Späne, Kühlmittelnebel, Vibrationen, Staplerverkehr und der Bediener in der dritten Schicht, der Teile anders lädt als der Bediener in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Die Kühlung ist das Erste, was richtig ausgelegt werden muss. Unzureichende Kühlung verkürzt die Lebensdauer der Stromversorgung, causes annoying error messages and leads to inconsistent heating. Most industrial systems use a closed water cooling system. Check flow rate, pressure, conductivity and temperature range before purchase—Domestic water is not always suitable without filtration or heat exchange.
Safety requirements depend on component temperature, machine layout, voltage level and operator access. At a minimum required are:
— protective devices and interlocks on hot parts and pinch points
— Not-Aus-Schalter in Reichweite des Bedieners
— Schutz für Spulen- und Busspannung
— Eindeutige Zyklusstatusanzeige, sichtbar von der Bedienposition aus
— Lockout/Tagout-Zugang für die Instandhaltung
Wenn Ihr Instandhaltungsteam eine Leiter, einen Spiegel und drei Inbusschlüssel braucht, nur um eine Spule zu prüfen, wurde die Maschine von jemandem konstruiert, der nie an einer Produktionslinie gearbeitet hat. Spulen, Schläuche, Vorrichtungen und Sensoren müssen erreichbar sein. Häufige Umrüstungen erfordern schnelle, repeatable coil changes—no realignment, no guessing. A machine next to machining centers needs protection from chips and coolant mist. A machine in a forge hall requires stronger protective devices, more robust cooling and controls, simple enough, to operate them with gloves.
Frames and tools must securely support the workpiece during heating and assembly. Poor ergonomics or unstable fixtures cause quality problems, even if the heating process is correct. Every component of the induction heating system must work together under production conditions—not just on the quotation sheet.
Key insight
Six decisions. Make even one of them wrong, the machine falls short of its performance. Make two wrong, you will buy a second machine within two years. The performance specification is on the nameplate. Everything else—Process definition, Machine configuration, Frequenz, Spulengeometrie, Control logic, Compatibility with the production hall—is decided, before the offer is written. Bring part drawings, Fit data, Temperature limits and a realistic cycle time to the first meeting with your supplier. If their proposal omits one of the six areas mentioned above, look for another supplier.
F: What information does a supplier need, to design an induction shrink-fitting machine?
A: Part drawings, Material data, Fit tolerances, Required expansion or target temperature, Heated length, Production rate, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
A: Ja, in der Regel deutlich schneller. Induktion erwärmt nur die äußere Komponente lokal und bringt sie in Sekunden statt in Minuten auf Ausdehnungstemperatur. Außerdem werden Energieverbrauch, Stellfläche und unnötige Wärmeeinwirkung auf das gesamte Teil reduziert. Öfen können weiterhin für Kleinserien oder sehr große Bauteile geeignet sein, bei denen die Taktzeit nicht die wichtigste Einschränkung ist.
F: Kann eine Induktions-Schrumpffügemaschine mehrere Teilegrößen verarbeiten?
A: Ja, wenn die Teilefamilie bereits während der Konstruktion geprüft wird. Das System benötigt mehrere Spulen, Vorrichtungen und gespeicherte Rezepte. Wenn der Bereich zu groß ist, sind zwei dedizierte Stationen oft leistungsfähiger als eine überdimensionierte Maschine.
Get an application review for your shrink fit process
Send us your part drawings and fit requirements. Wir sagen Ihnen, which power, frequency and coil configuration makes sense—before you invest money in equipment.










