
Hàn cảm ứng các kết nối động cơ: 6 các yếu tố quan trọng cho kết nối liên tục
Hàn cảm ứng các kết nối động cơ là một quá trình, nơi mỗi giây đều có giá trị. Nóng lên quá nhanh, đốt cháy lớp cách nhiệt. Làm nóng quá chậm, chất hàn không chảy. Nếu mọi thứ phù hợp, tạo ra các kết nối sạch sẽ, chính xác lặp lại — chu kỳ này sang chu kỳ khác — với tốc độ, giữ cho dây chuyền sản xuất tiếp tục chạy.
Hướng dẫn này giải thích sáu yếu tố, quyết định, liệu quá trình hàn của bạn cho các đầu nối động cơ có cung cấp chất lượng đồng đều hay trở thành nút thắt cổ chai do phải sửa lại.
1. Tại sao hàn cảm ứng lại phù hợp cho các đầu nối động cơ
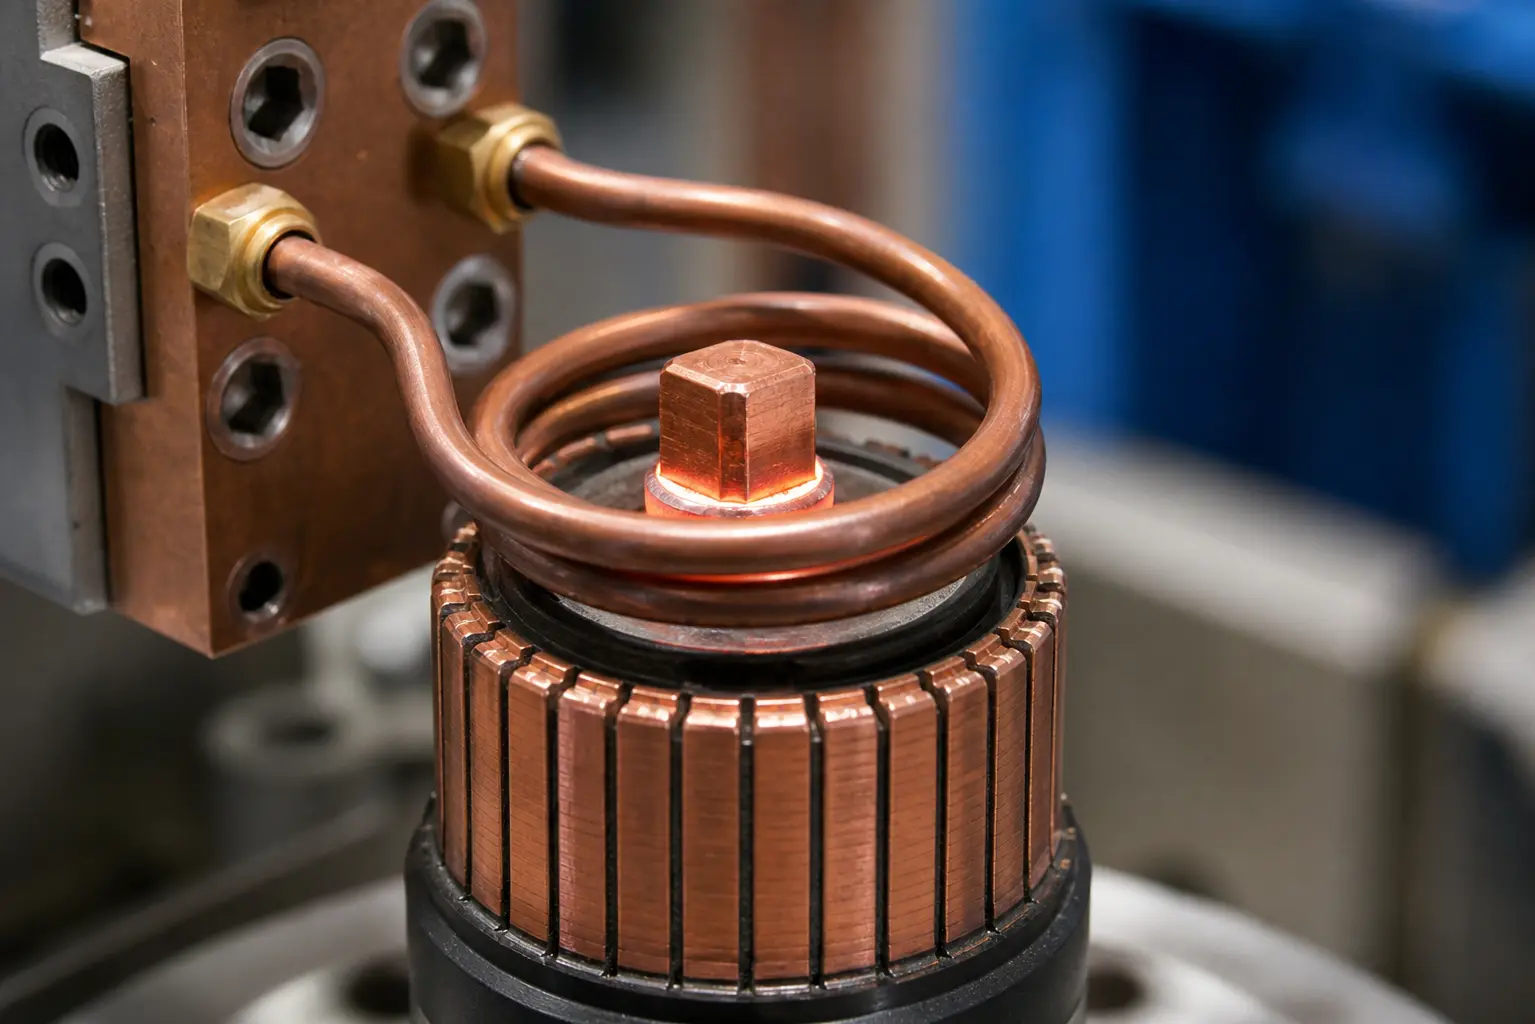
Các đầu nối động cơ — cho dù ở bộ chia điện (commutator), vành chổi điện (slip rings) hay dây nối stato — cần các kết nối, có thể chịu nhiệt độ thay đổi, rung động và tải điện mà không bị suy giảm lâu dài. Hàn bằng đèn hàn thông thường vẫn hoạt động, nhưng chậm, phụ thuộc nhiều vào người vận hành và khó tích hợp vào dây chuyền tự động.
Hàn cảm ứng giải quyết các vấn đề này theo ba cách. Thứ nhất, nhiệt được tạo ra trực tiếp trong phôi và không được cung cấp từ bên ngoài, để kết nối đạt đến nhiệt độ hàn trong vài giây. Thứ hai, vùng sưởi ấm được điều khiển chính xác bởi hình dạng cuộn dây - lớp cách nhiệt cách đó vài mm vẫn mát. Thứ ba, mỗi chu kỳ chạy với các thông số giống nhau, để kết nối thứ năm mươi tương ứng với kết nối đầu tiên.
trong Xe hơi-sản xuất động cơ, trong đó hàng ngàn kết nối được hàn mỗi ca, Chỉ riêng khả năng lặp lại này thường biện minh cho việc đầu tư vào hệ thống.
2. Các thông số quan trọng của quy trình
Hàn cảm ứng các kết nối động cơ liên quan đến một số biến tương tác. Một trong số họ sẽ được thay đổi?, những người khác thay đổi.
— Mức công suất: Xác định, kết nối đạt đến nhiệt độ hàn nhanh như thế nào. Quá cao, và có nguy cơ đồng quá nóng và làm hỏng lớp cách nhiệt lân cận. Quá thấp, và thời gian chu kỳ trở nên dài hơn, hơn dòng có thể chấp nhận.
— thời gian gia nhiệt: Đối với các kết nối nhỏ thường là 3-15 giây. Phạm vi tối ưu phụ thuộc vào khối lượng của kết nối, thiết kế cuộn dây và phạm vi nóng chảy của vật hàn.
— Tần số: Höhere Frequenzen (100–300 kHz) tập trung nhiệt gần bề mặt và thích hợp cho các kết nối có thành mỏng. Tần số trung bình (10–50 kHz) thâm nhập sâu hơn vào các mặt cắt đồng nặng hơn.
— Làm mát: Cuộn dây yêu cầu dòng nước đáng tin cậy trong quá trình hoạt động liên tục. Một Kühlsystem, điều đó không thể theo kịp, dẫn đến nhiệt độ cuộn dây dao động và trì hoãn quá trình giữa ca của bạn.
Cách tiếp cận tốt nhất là, để bắt đầu với cài đặt nguồn điện thận trọng, đặt thời gian làm nóng theo cách này, rằng chất hàn chảy hoàn toàn, và sau đó tăng dần hiệu suất, để rút ngắn chu kỳ - luôn cảnh giác với các dấu hiệu quá nóng. Một cái nhìn chi tiết hơn về Leistungsauswahl được xử lý riêng.
Xem nó trong thực tế:
3. Kiểm soát nhiệt độ: Sự khác biệt giữa kết nối tốt và lãng phí
Chất hàn gốc bạc, thường được sử dụng cho các kết nối điện, tan chảy giữa 600°C và 720°C. Cửa sổ quy trình hẹp - 20 Bằng cấp quá thấp, và chất hàn không làm ướt kết nối. 50 Bằng cấp quá cao, và có nguy hiểm, dư lượng từ thông cháy trên bề mặt kết nối hoặc, còn tệ hơn nữa, đồng được ủ đến thời điểm này, rằng nó mất đi độ bền cơ học.
Phương pháp kiểm soát nhiệt độ đáng tin cậy nhất trong hàn cảm ứng là xác định thời gian, không phải cặp nhiệt điện. Khi đường cong gia nhiệt của một hợp chất cụ thể được mô tả (Thời gian so với nhiệt độ khi cài đặt công suất cố định), mỗi chu kỳ tiếp theo tuân theo cùng một đường cong. Do đó, quản lý công thức tại nguồn dòng cảm ứng là quan trọng: Lưu các tham số đã được kiểm chứng, Truy xuất theo số bộ phận, và người vận hành không cần phải đoán.
4. Lựa chọn thiếc hàn
Để hàn các đầu nối động cơ, một loại hàn cần có ba đặc tính: độ dẫn điện tốt, độ bền cơ học đủ và khoảng nhiệt độ nóng chảy nằm trong phạm vi quá trình cảm ứng.
Hợp kim bạc-đồng-phốt pho (Dòng BCuP) thường dùng cho các mối nối đồng-đồng. Chúng có khả năng chảy tự động trên đồng hoặc. tự làm chất trợ hàn, do đó loại bỏ một bước trong quy trình. Hợp kim bạc-đồng-kẽm (Dòng BAg) cung cấp độ bền cao hơn và được ưa chuộng, khi mối nối phải chịu rung hoặc khi hàn đồng với các đầu nối bằng đồng thau. Chúng yêu cầu áp dụng chất trợ hàn riêng biệt.
Các miếng preform đặt trước — những vòng hoặc đĩa nhỏ làm từ thiếc hàn, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Flussmittel, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Thiết kế cuộn dây và định vị
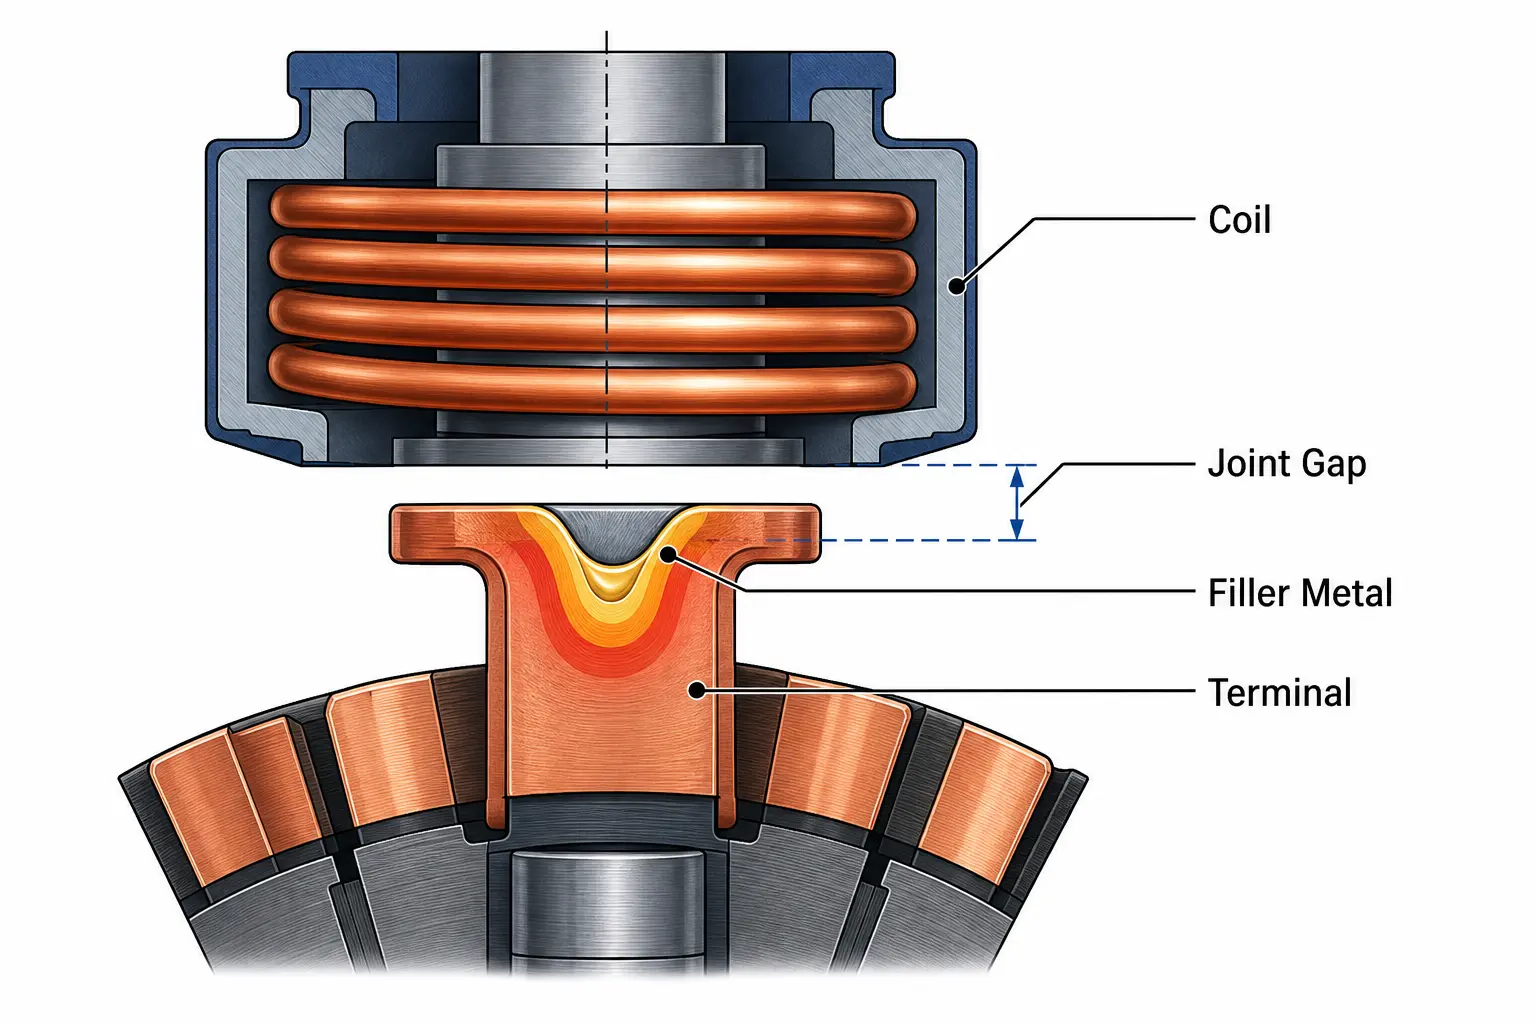
Die Spule entscheidet über Erfolg oder Misserfolg des Prozesses. Bei Motoranschlüssen umschließt die Spule typischerweise die Verbindungszone — entweder als Split-Turn-Design, das eine Indexierung des Kommutators ermöglicht, oder als kundenspezifisch profilierte Einwindungsspule, die die Energie auf eine bestimmte Anschlussgeometrie fokussiert.
Drei Regeln für Lötspulen bei Anschlüssen:
— Koppelspalt: Halten Sie den Abstand zwischen Spule und Verbindung bei 1–3 mm. Größere Abstände senken die Effizienz schnell; khoảng cách nhỏ hơn làm tăng nguy cơ hồ quang điện, nếu bộ phận hoặc thiết bị có sai lệch vòng quay.
— tiêu điểm của vùng ảnh hưởng nhiệt: Cuộn dây nên tập trung từ thông lên bề mặt kết nối, không phải toàn bộ mối nối. Một cuộn dây bị làm nóng quá rộng phân phối nhiệt hàn vào những khu vực, mà chúng không cần thiết, lãng phí công suất và có thể làm hỏng lớp cách điện.
— Tích hợp làm mát: Thân cuộn dây phải có hệ thống làm mát bằng nước riêng. Trong sản xuất hàng loạt, một cuộn dây không có hệ thống làm mát bên trong sẽ vượt ra ngoài thông số kỹ thuật chỉ trong vài phút.
6. Các lỗi phổ biến và cách khắc phục chúng
Hầu hết các lỗi hàn tại đầu nối động cơ có thể được quy một trong bốn nguyên nhân cơ bản. Nhận biết triệu chứng cho thấy, nơi bạn cần tìm kiếm.
| Fehler | Nguyên nhân có khả năng | Biện pháp khắc phục |
|---|---|---|
| Dòng hàn không đầy đủ | Kết nối chưa đạt nhiệt độ nóng chảy | Tăng công suất hoặc thời gian làm nóng; Kiểm tra khe hở cuộn dây |
| Cặn chất trợ hàn cháy | Vượt quá nhiệt độ hoặc thời gian làm nóng quá dài | Leistung reduzieren; Rút ngắn chu kỳ; kiểm tra, tần số có phù hợp với vật liệu kết nối không |
| Hư hại cách điện gần mối nối | Vùng ảnh hưởng nhiệt quá rộng — cuộn dây làm nóng vượt ra ngoài mối nối | Thiết kế lại cuộn dây để tập trung dòng điện hẹp hơn; Thêm tấm chắn nhiệt giữa cuộn dây và lớp cách điện |
| Sự khác biệt giữa các mối nối | Căn chỉnh sai thiết bị, khe dao động đối với cuộn dây hoặc trôi mát | kiểm tra độ chính xác lặp lại của thiết bị; sử dụng điều khiển công suất dựa trên công thức; kiểm tra độ ổn định của nước làm mát |
Nhận định quan trọng nhất
hàn thành công các đầu nối động cơ bằng cách Induktionserwärmung phụ thuộc vào đó, cân đối bốn yếu tố một cách phù hợp: công suất và tần số đúng cho vật liệu kết nối, một cuộn dây, nó tập trung nhiệt chính xác vào vùng hàn, đặt thiếc hàn liên tục và làm mát, giữ ổn định trên toàn bộ lớp. Khi bốn yếu tố này phù hợp với nhau, Hàn cảm ứng cung cấp tốc độ, Độ lặp lại và chất lượng kết nối, việc sản xuất động cơ đó đòi hỏi. Nếu có ai đi chệch khỏi điều này, thùng chứa rác đầy nhanh chóng.
F: Chất hàn nào tốt nhất cho kết nối động cơ hàn?
MỘT: Hợp kim bạc-đồng-phốt pho được sử dụng để kết nối đồng-đồng (Dòng BCuP) được ưu tiên hơn - chúng tự chảy trên đồng và có độ dẫn điện tốt. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (Dòng BAg) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
MỘT: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Có thể hàn cùng một cuộn dây với các kích thước đầu nối khác nhau không?
MỘT: Một cuộn dây được thiết kế cho một hình học đầu nối cụ thể thường không cho kết quả tốt với kích thước khác — khe hở ghép nối và phân bố từ thông thay đổi quá nhiều. Cuộn dây riêng cho mỗi nhóm linh kiện, kết hợp với công thức lưu trữ trong nguồn điện, là phương pháp tiêu chuẩn.
Bạn có cần một quy trình hàn cho các đầu nối động cơ của mình không?
Gửi cho chúng tôi bản vẽ đầu nối và khối lượng sản xuất của bạn. Chúng tôi tiến hành thử nghiệm hàn mẫu và đề xuất cuộn dây cũng như nguồn điện, phù hợp với kết nối của bạn - không có ưu đãi tiêu chuẩn.










