
اللحام التعريفي لوصلات المحركات: 6 العوامل الحرجة للوصلات المستقرة
اللحام التعريفي لوصلات المحركات ist ein Prozess, bei dem jede Sekunde zählt. Wird zu schnell erwärmt, verbrennt die Isolierung. Wird zu langsam erwärmt, fließt das Lot nicht. Wenn alles passt, entstehen saubere, wiederholgenaue Verbindungen — Zyklus für Zyklus — mit einer Geschwindigkeit, die die Produktionslinie in Bewegung hält.
Dieser Leitfaden erläutert sechs Faktoren, die darüber entscheiden, ob Ihr Lötprozess für Motoranschlüsse eine gleichbleibende Qualität liefert oder zu einem Engpass durch Nacharbeit wird.
| 1. لماذا التحريض لموصلات المحرك | 4. اختيار اللحام |
| 2. معايير العملية المهمة | 5. تصميم الملف وتحديد الموقع |
| 3. التحكم في درجة الحرارة | 6. الأخطاء الشائعة وطرق تصحيحها |
1. لماذا اللحام بالتحريض لموصلات المحرك
موصلات المحرك - سواء على المفاتيح الكهربائية, الحلقات المنزلقة أو موصلات العضو الساكن - تحتاج إلى وصلات, القدرة على تحمل التغيرات في درجة الحرارة, الاهتزازات والحمل الكهربائي بشكل مستمر بدون تدهور. اللحام التقليدي بالموقد يعمل, ist jedoch langsam, stark bedienerabhängig und nur schwer in automatisierte Linien zu integrieren.
Induktionslöten löst diese Probleme auf drei Arten. Erstens wird die Wärme direkt im Werkstück erzeugt und nicht von außen zugeführt, sodass die Verbindung in Sekunden Löttemperatur erreicht. Zweitens wird die Erwärmungszone durch die Spulengeometrie präzise kontrolliert — die Isolierung wenige Millimeter entfernt bleibt kühl. Drittens läuft jeder Zyklus mit denselben Parametern, sodass die fünfzigste Verbindung der ersten entspricht.
In der Automobil-تصنيع المحركات, in der pro Schicht Tausende Anschlüsse gelötet werden, rechtfertigt allein diese Wiederholgenauigkeit häufig die Investition in die Anlage.
2. معايير العملية المهمة
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Leistungsniveau: تحدد, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— وقت التسخين: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. Der optimale Bereich hängt von der Masse der Verbindung, dem Spulendesign und dem Schmelzbereich des Lots ab.
— التردد: ترددات أعلى (100–300 kHz) konzentrieren die Wärme nahe der Oberfläche und eignen sich für dünnwandige Anschlüsse. Mittlere Frequenzen (10-50 كيلو هرتز) dringen bei schwereren Kupferquerschnitten tiefer ein.
— Kühlung: Die Spule benötigt im Dauerbetrieb einen zuverlässigen Wasserdurchfluss. ملف إغلاق ذو لفة واحدة نظام التبريد, das nicht mithalten kann, يؤدي إلى تقلبات في درجات حرارة اللفائف ويحول عمليتك إلى منتصف الطبقة.
أفضل نهج هو, ببدء بإعدادات طاقة محافظة, ضبط وقت التسخين بحيث, حتى يتدفق اللحام بالكامل, ثم زيادة الطاقة تدريجياً, لتقصير الدورة — مع التركيز دائماً على علامات التسخين الزائد. سيتم معالجة النظرة المتفصلة لـ اختيار الأداء يتم التعامل معها بشكل منفصل.
في الممارسة العملية:
3. التحكم في درجة الحرارة: الفرق بين الاتصال الجيد والفاسد
سبائك لحام فضية, التي تُستخدم غالبًا في التوصيلات الكهربائية, تذوب بين 600°C و720°C. نافذة العملية ضيقة — 20 درجة منخفضة جدًا, وعدم تلطيف السبيكة للرابطة. 50 درجة مرتفعة جدًا, ويكون هناك خطر, أن بقايا الفلوس تشتعل على سطح الرابطة أو, أسوأ من ذلك, أن النحاس يُحرق إلى هذا الحد, أن يفقد قوته الميكانيكية.
أكثر طريقة موثوقة للتحكم في درجة الحرارة أثناء اللحام بالتحريض هي التحكم بالوقت, ليس بمستشعرات الحرارة. بمجرد تحديد منحنى التسخين لوصلة معينة (الوقت مقابل درجة الحرارة عند إعداد القدرة الثابتة), يتبع كل دورة لاحقة لنفس المنحنى. لذلك إدارة الوصفات في مصدر تيار التحريض مهمة: حفظ المعلمات المجربة, استرجاعها وفقًا لرقم القطعة, ولا يحتاج المشغل إلى التخمين.
4. اختيار اللحام
من أجل لحام وصلات المحرك، يجب أن يوفر اللحام ثلاث خصائص: موصلية كهربائية جيدة, صلابة ميكانيكية كافية ونطاق انصهار ضمن نافذة عملية الحث.
سبائك الفضة-النحاس-الفوسفور (سلسلة BCuP) شائعة لوصلات النحاس-النحاس. هي ذات تدفق ذاتي على النحاس أو، . ذاتية التدفق, مما يلغي خطوة في العملية. سبائك الفضة-النحاس-الزنك (سلسلة BAg) توفر قوة أعلى وتفضل, عندما يجب أن تتحمل الوصلة الاهتزازات أو يتم تدعيم النحاس بتوصيلات من النحاس الأصفر باللحام. فهي تتطلب تطبيقًا منفصلًا للفلكس.
الأشكال المسبقة — حلقات أو أقراص صغيرة من القصدير, التي توضع على الوصلة قبل التسخين — هي الخيار القياسي للحام الاتوماتيكي لتوصيلات المحركات. إنها تضمن حجم لحام ثابت من جزء لآخر وتلغي الحاجة للإمداد اليدوي بقضبان اللحام. عند استخدام الفلكس, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. المواد المساعدة (الفلكس), das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. تصميم الملف وتحديد الموقع
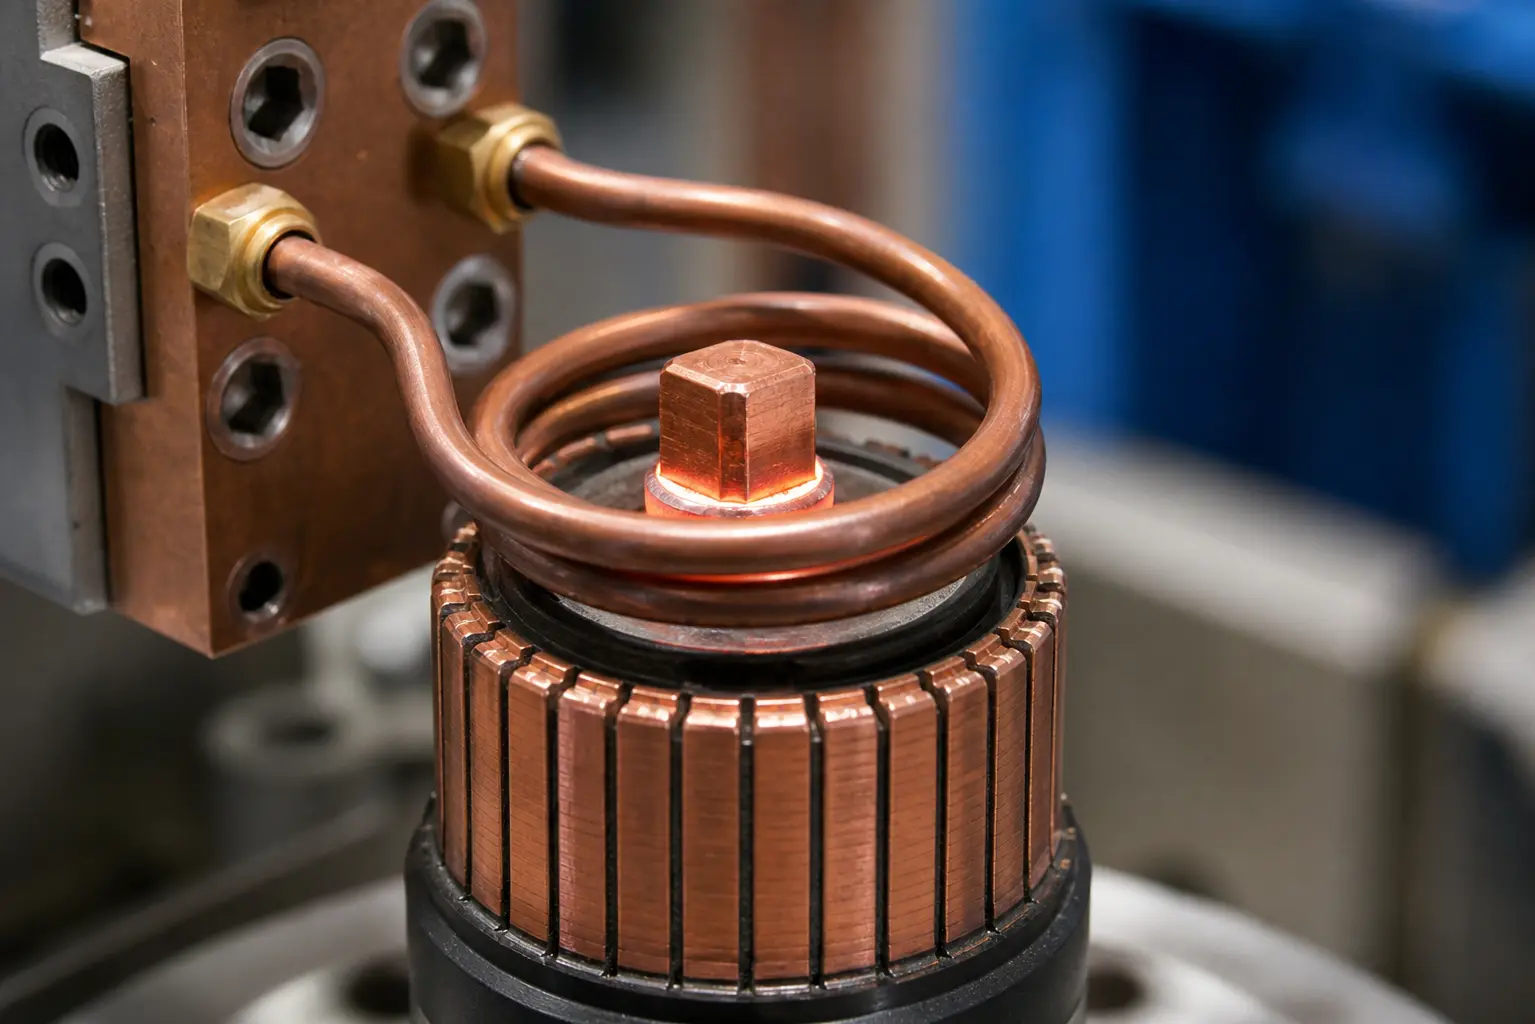
Die Spule entscheidet über Erfolg oder Misserfolg des Prozesses. Bei Motoranschlüssen umschließt die Spule typischerweise die Verbindungszone — entweder als Split-Turn-Design, das eine Indexierung des Kommutators ermöglicht, oder als kundenspezifisch profilierte Einwindungsspule, الذي يركز الطاقة على هندسة التوصيل المحددة.
ثلاث قواعد للملفات اللحامية عند التوصيلات:
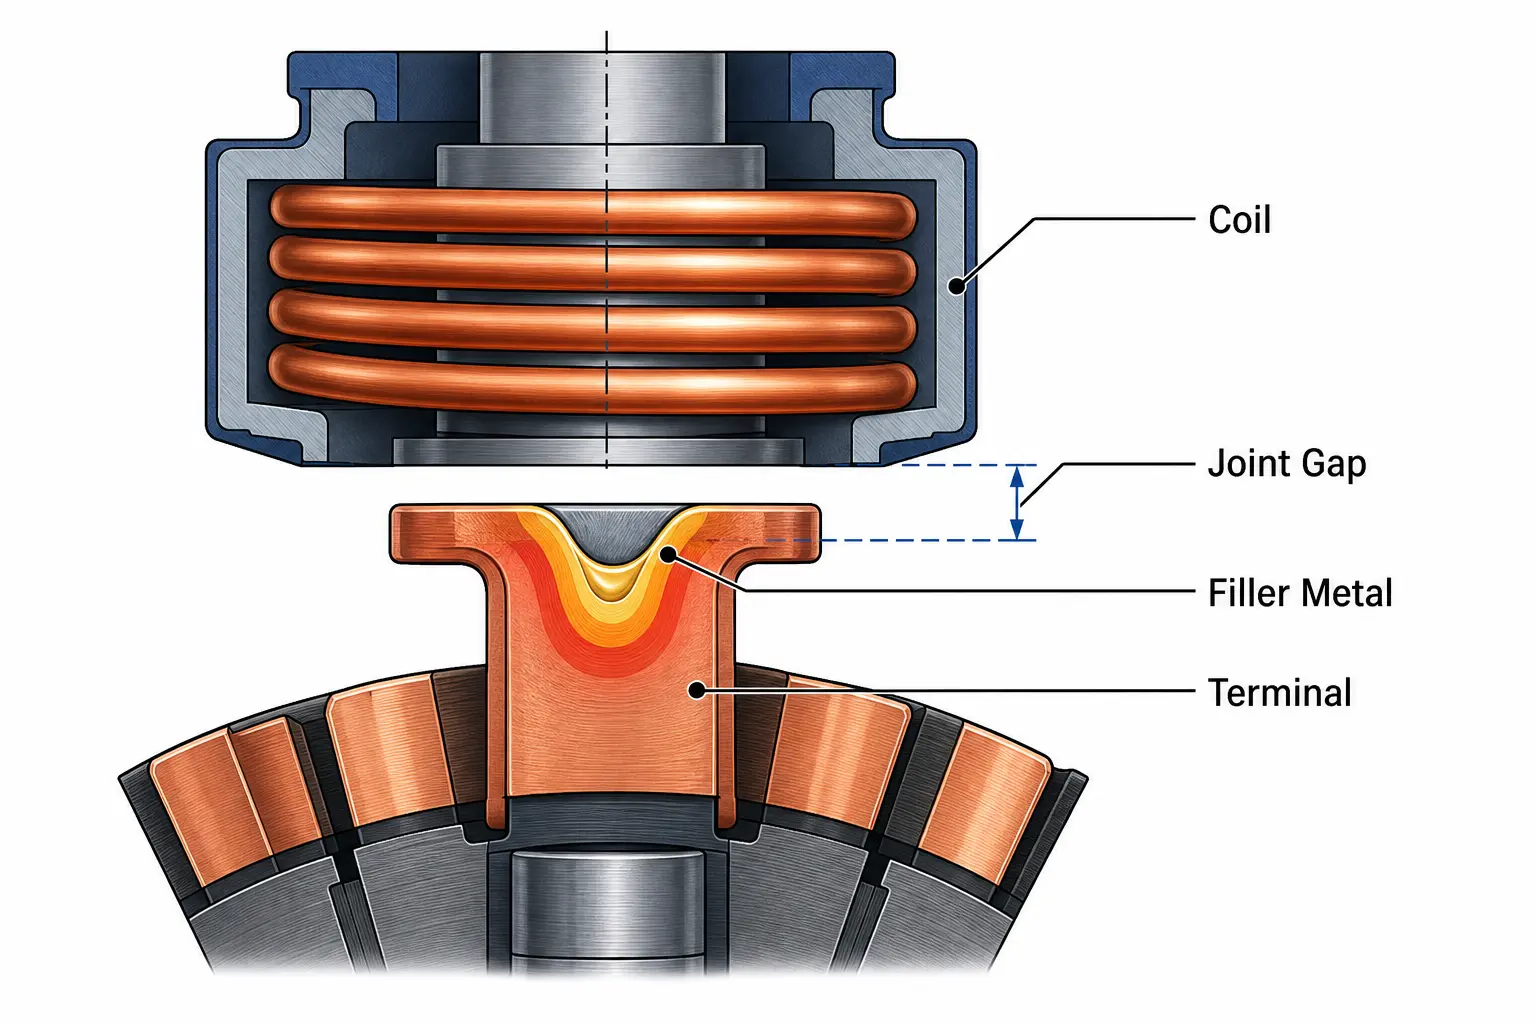
— فجوة الربط: حافظ على المسافة بين الملف والتوصيل عند 1–3 مم. المسافات الأكبر تقلل الكفاءة بسرعة; المسافات الأصغر تزيد من خطر الشرر الكهربائي, عندما يكون للجزء أو الجهاز انحرافات في الاستدارة.
— تركيز منطقة تأثير الحرارة: يجب أن تركز الملف التدفق المغناطيسي على سطح التوصيل, ليس على التوصيل بالكامل. Eine zu breit erwärmende Spule verteilt die Löttemperatur in Bereiche, die sie nicht benötigen, verschwendet Leistung und kann die Isolierung beschädigen.
— Kühlintegration: Der Spulenkörper muss über eine eigene Wasserkühlung verfügen. In der Serienfertigung gerät eine Spule ohne interne Kühlung innerhalb weniger Minuten außerhalb der Spezifikation.
6. Häufige Fehler und wie sie behoben werden
يمكن إرجاع معظم أخطاء اللحام في وصلات المحرك إلى أحد الأسباب الأربعة الأساسية. يُظهر التعرف على العرض, مكان البحث الذي تحتاجه.
| الخطأ | السبب المحتمل | العلاج |
|---|---|---|
| تدفق اللحام غير مكتمل | لم تصل الوصلة إلى درجة حرارة الذوبان | زيادة القدرة أو وقت التسخين; فحص الفجوة في الملف |
| بقايا الفلوكس المحترقة | تجاوز درجة الحرارة أو طول وقت التسخين كثيرًا | تقليل القدرة; اختصار الدورة; التحقق, ما إذا كان التردد مناسبًا لمادة الوصلة |
| أضرار العزل بالقرب من الوصلة | منطقة تأثير الحرارة واسعة جدًا — الملف يسخن خارج الوصلة | إعادة تصميم الملف لتركيز تدفق أكثر كثافة; إضافة درع حراري بين الملف والعزل |
| الفروقات من وصلة إلى أخرى | محاذاة خاطئة للجهاز, تغير الفجوة بالنسبة للملف أو انحراف التبريد | التحقق من تكرار دقة الجهاز; استخدام التحكم في الأداء القائم على الوصفة; التحقق من استقرار مياه التبريد |
أهم استنتاج
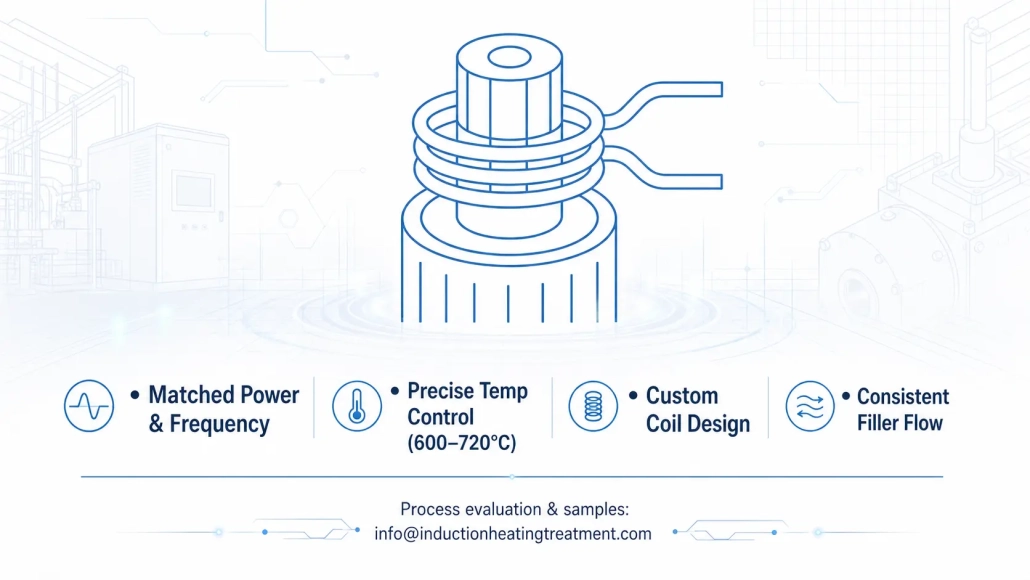
النجاح في لحام وصلات المحرك بواسطة تسخين بالتحريض يعتمد على, vier Dinge aufeinander abzustimmen: die richtige Leistung und Frequenz für die Verbindungsmasse, eine Spule, die die Wärme präzise auf die Lötzone fokussiert, eine konstante Lotplatzierung und eine Kühlung, die über eine gesamte Schicht stabil bleibt. Wenn diese vier Faktoren zusammenpassen, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
ص: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
أ: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (سلسلة BCuP) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (سلسلة BAg) höhere Festigkeit, erfordern jedoch separates Flussmittel.
ص: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
أ: Typischerweise 3–15 Sekunden Erwärmungszeit, يعتمد على كتلة الرابطة ومستوى الطاقة. إن إجمالي وقت الدورة بما في ذلك Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
ص: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
أ: Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, هي النهج القياسي.
هل تحتاج إلى عملية لحام لوصلات المحرك الخاصة بك?
أرسل لنا رسومات وصلاتك وحجم الإنتاج الخاص بك. نجري تجربة لحام نموذجية ونوصي بملف كهربائي ومصدر تيار, يتناسب مع وصلك — ليس عرضًا قياسيًا.










