
Auswahl der Induktionsheizleistung: Wie man die richtige Leistung wählt
Die richtige Wahl treffen Auswahl der Induktionsheizleistung ist eine der wichtigsten Entscheidungen in der Wärmebehandlung. Ob Sie nun Automobilkomponenten härten oder industrielle Teile schmieden, Die Leistungsbewertung Ihrer Geräte beeinflusst direkt die Heizqualität, Zykluszeit, und Betriebskosten. Dieser Leitfaden führt Sie durch die 7 wichtigen Faktoren, die das optimale bestimmen Auswahl der Induktionsheizleistung, vom Verständnis der Eingangs- versus Spulenleistung bis hin zum Umgang mit Rand Effekten bei komplexen Geometrien.
📋 Inhaltsverzeichnis
- Eingangsleistung vs. Spulenleistung: Was ist der Unterschied?
- Wie die Leistung je nach Anwendung berechnet wird
- Oberflächenleistungsdichte: Die entscheidende Auswahlkennzahl
- Konstruktionsprinzip: Konzentration der Energie, Schnelleres Erhitzen
- Umgang mit dem Kanten-Effekt: Wenn weniger Leistung besser ist
- FAQ: 4 Häufige Fragen zur Auswahl der Induktionsheizleistung
- Kostenlose Anwendungsberatung
1. Eingangsleistung vs. Spulenleistung: Was ist der Unterschied?
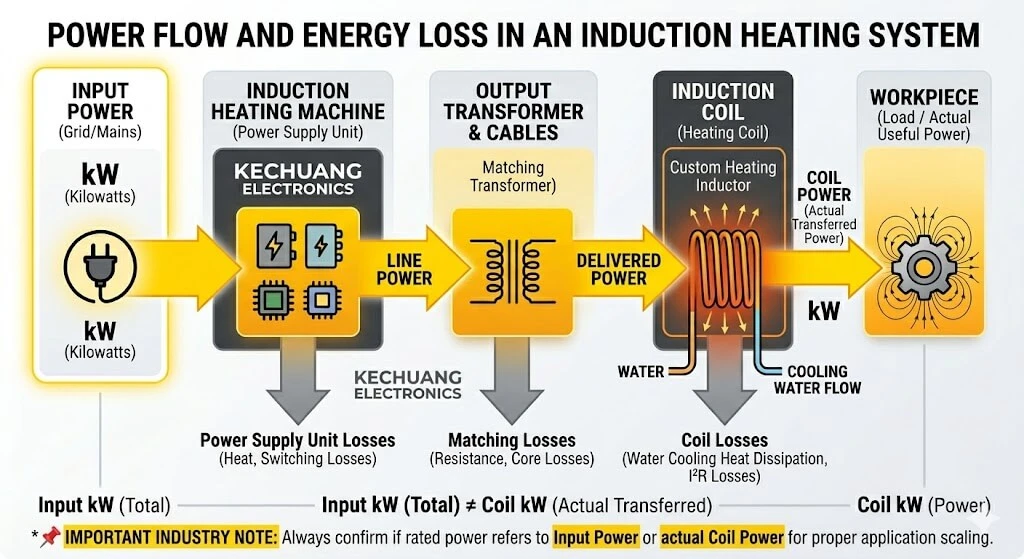
Die Nennleistung einer Induktionsheizmaschine, gemessen in Kilowatt (kW), bezieht sich typischerweise auf die Eingangsleistung der Ausrüstung und nicht auf die tatsächlich in der Spule abgegebene Leistung. Das Verständnis dieses Unterschieds ist grundlegend für korrektes Auswahl der Induktionsheizleistung.
Eine kleine Anzahl von Herstellern berechnet und gibt die Spulenleistung stattdessen, angegeben, die die Energie darstellt, die nach Systemverlusten an Ihrem Werkstück ankommt. Die Differenz zwischen diesen beiden Werten ergibt sich aus Effizienzverlusten in Kabeln, Kondensatoren, und der Spule selbst. Klären Sie immer, welche Angabe ein Hersteller bei einem Gerätevergleich nennt, um eine genaue Bewertung zu gewährleisten Auswahl der Induktionsheizleistung.
2. Wie die Leistung je nach Anwendung berechnet wird
Der Leistungsbedarf variiert erheblich je nach Branche und Prozess. Zu verstehen, wie Ihre spezifische Anwendung den Leistungsbedarf bestimmt, ist für eine ordnungsgemäße Anwendung unerlässlich Auswahl der Induktionsheizleistung.
Für Durchwärmung Anwendungen wie Induktionsschmieden und Umformen, Hersteller berechnen die Leistung basierend auf dem Materialdurchsatz (kg/h) und Zieltemperatur. Für Induktionshärten Prozesse, Die Berechnungen basieren auf der von der Spule abgedeckten beheizten Oberfläche, ausgedrückt in Quadratzentimetern (cm²). Die resultierende Kennzahl ist bekannt als Flächenleistungsdichte, die das Rückgrat jedes zuverlässigen Auswahl der Induktionsheizleistung Rahmens bildet.
3. Oberflächenleistungsdichte: Die entscheidende Auswahlkennzahl
Die Flächenleistungsdichte dient als praktischer Maßstab, auf den sich die meisten Ingenieure bei der Durchführung von Auswahl der Induktionsheizleistung für Härtungsanwendungen. Beim Induktionshärten, verlassen, sie kann bis zu 25 W/mm², erreichen, abhängig von der erforderlichen Randschichttiefe und der Betriebsfrequenz.
Flache Härtung erfordert eine höhere Leistungsdichte (15–25 W/mm²) mit kürzeren Heizzeiten.
Eine Tiefenhärtung erfordert eine niedrigere Leistungsdichte (5–10 W/mm²) und längeres Erhitzen, um die Wärmeleitung zum Kern zu ermöglichen.
Die Verwendung der Oberflächenleistungsdichte als Auswahlgrundlage vereinfacht Auswahl der Induktionsheizleistung — Sie passen die Geräteleistung an die Prozessanforderungen an, ohne sich in Spulenwirkungsgrad-Variablen zu verlieren. Für weitere Details, siehe ScienceDirects umfassende Übersicht über Induktionsheizungsprinzipien.
4. Konstruktionsprinzip: Konzentration der Energie, Schnelleres Erhitzen
Bei der Konstruktion von Induktionsspulen, Das Kernziel ist die beheizte Oberfläche zu minimieren während eine effektive Abdeckung des Werkstücks aufrechterhalten wird. Dieses Prinzip wirkt sich direkt aus Auswahl der Induktionsheizleistung und Spulendesignstrategie.
Ein kleineres Heizprofil konzentriert die verfügbare Leistung, erhöht die Oberflächenleistungsdichte für schnelleres und kontrollierteres Erhitzen. Dieses Prinzip gilt gleichermaßen für Einzelschussspulen und Scanspulen, die in der Automobilfertigung und anderen volumenstarken Industrien verwendet werden.
Für Scan-Anwendungen, ist auch die Traversiergeschwindigkeit wichtig – langsameres Scannen erhöht die Energiezufuhr pro Flächeneinheit, während schnelleres Scannen sie verringert. Richtig Auswahl der Induktionsheizleistung berücksichtigt sowohl die Spulengeometrie als auch die Scan-Parameter.
5. Umgang mit dem Kanten-Effekt: Wenn weniger Leistung besser ist
Hohe Leistungsdichte ist nicht immer die optimale Wahl für Auswahl der Induktionsheizleistung. Forschungen zeigen, dass scharfe Kanten und unzureichendes Fasen an Werkstücken zu lokaler Überhitzung führen können, was zu übermäßigen thermischen Spannungen, Kornwachstum, und zur Kornbereichsflüssigbildung führt, die letztendlich Risse verursacht.
Laut Induktionsheizungsforschung auf ScienceDirect, ungleichmäßige Stromdichteverteilung, verursacht durch elektromagnetische Endeffekte und Kantenwirkungen, ist ein wesentlicher Beitrag zum Ausfall von Spulen und zum Rissbilden von Werkstücken, eine Erkenntnis, die auch von Inductoheat in ihrer technischen Dokumentation bestätigt wird.
Um dies auszugleichen, erfahrene Ingenieure verwenden größere Spulengeometrien, die das gesamte Werkstück umhüllen. Dieser Ansatz verteilt die Leistung über eine größere Fläche, reduziert die Spitzendichte an empfindlichen Kanten. Effektiv Auswahl der Induktionsheizleistung bedeutet somit zu wissen, wann die Leistungsdichte reduziert werden muss, nicht nur wann sie maximiert werden muss.
6. FAQ: 4 Häufige Fragen zur Auswahl der Induktionsheizleistung
F1: Was ist der Unterschied zwischen Eingangsleistung und Spulenleistung?
Eingangsleistung ist die gesamte elektrische Leistung aus dem Netz, gemessen an den Eingangsanschlüssen der Maschine. Spulenleistung ist die tatsächliche Energie, die im Induktionsspulenbereich an das Werkstück geliefert wird. Der Spalt spiegelt Effizienzverluste in den Kabeln wider, Kondensatoren, und der Spule selbst. Genauigkeit Auswahl der Induktionsheizleistung erfordert Kenntnis des Angebotswerts des Herstellers.
Q2: Brauche ich eine hohe oder niedrige Oberflächenleistungsdichte?
Die Faustregel ist einfach: flache Gehäusetiefen (unter 2 mm) benötigt eine hohe Leistungsdichte (bis zu 25 W/mm²) mit schnellen Heizzyklen. tiefere Hülsen (über 4 mm) erfordern eine geringere Dichte (5–10 W/mm²) mit längeren Einweichzeiten. Ihr Optimal Auswahl der Induktionsheizleistung hängt vom Materialgehalte ab, Härteanforderungen, und der Geometrie des Teils ab.
F3: Kann ein Netzteil verschiedene Werkstücke verarbeiten?
Ja. Moderne Induktionsstromversorgungen mit flexiblen Frequenz- und Leistungsbereichen können unterschiedliche Werkstücke in Branchen von Öl & Gas zu Lithiumbatterienherstellung. Jedoch, jede neue Anwendung erfordert eine Neubewertung des Spulendesigns, Leistungsstufe, und der Frequenzparameter als Teil einer gründlichen Auswahl der Induktionsheizleistung.
Q4: Was passiert, wenn ich die falsche Leistungsstufe wähle?
Unterdimensionierung führt zu unzureichender Erwärmung, nicht gleichmäßiger Härte, und verlängerten Zykluszeiten, die die Produktivität beeinträchtigen. Übermächtige Risiken: Oberflächenschmelze, Kornwachstum, Risse an scharfen Kanten, und unnötige Kapital- und Stromausgaben. Beide Ergebnisse unterstreichen, warum eine ordnungsgemäße Auswahl der Induktionsheizleistung vor dem Kauf wichtig ist.
7. Kostenlose Beratung zur Auswahl der Induktionsheizleistung erhalten
Um unserem Ingenieurteam zu helfen, genaue Auswahl der Induktionsheizleistung Empfehlungen in Ihrer ersten Kommunikation zu geben, bereiten Sie die folgenden Informationen vor:
- Werkstückmaterial — Stahl, Kupfer, Aluminium, Messing, oder Legierungsgrad
- Erhitzungsziel — Oberflächenhärtung, Durchwärmung, Induktionsschmelzen, Löten, oder Glühen
- Zieltemperatur oder Härte — HRC-Bereich oder °C angeben
- Produktionsrate — Stückzahl pro Stunde oder kg/h Durchsatz
- Werkstückgeometrie — beachten Sie scharfe Kanten, Dünnwandig, oder unregelmäßige Querschnitte
- Produktionsmodus — Einzelstück-Charge oder durchgehende Produktionslinie
Mit diesen Informationen bereit, kann unser Team direkt mit der Lösungsbewertung fortfahren — ohne Hin- und Her-Verzögerungen. Ob Ihre Anwendung HLK-Komponenten oder Solarpaneelherstellung Teile, richtig Auswahl der Induktionsheizleistung beginnt mit klaren Anwendungsdaten.


Hinterlasse einen Kommentar
An der Diskussion beteiligen?Hinterlasse uns deinen Kommentar!