
Индукционная пайка соединений двигателя: 6 критические факторы для стабильных соединений
Индукционная пайка соединений двигателя это процесс, где каждая секунда на счету. Слишком быстро нагревается, изоляция сгорает. Если нагрев слишком медленный, припой не течёт. Когда всё подходит, получаются чистые, точные соединения, повторяемые из цикла в цикл, со скоростью, которая поддерживает работу производственной линии.
Это руководство объясняет шесть факторов, которые определяют, обеспечивает ли ваш процесс пайки соединений двигателя стабильное качество или превращается в узкое место из-за доработки.
1. Почему индукционная пайка подходит для моторных соединений
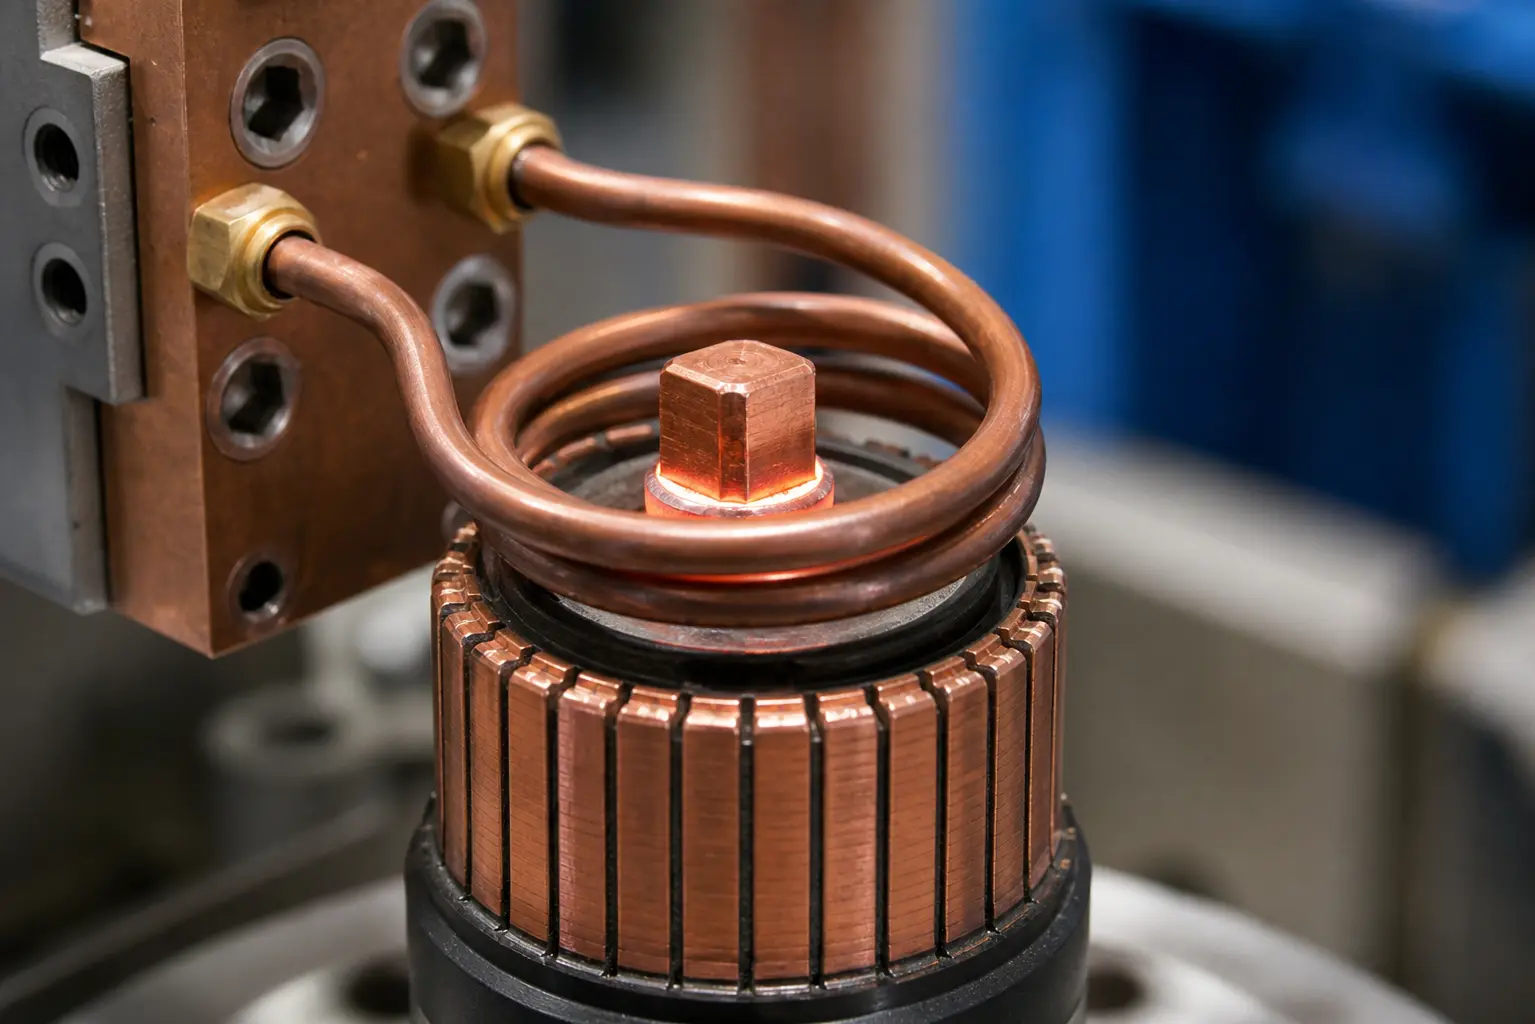
Моторные соединения — будь то на коллекторе, скользящих кольцах или выводах статора — требуют соединений, которые могут выдерживать перепады температуры, вибрации и электрическую нагрузку длительное время без деградации. Обычная пайка горелкой работает, но медленная, сильно зависит от оператора и трудно интегрируется в автоматические линии.
Индукционная пайка решает эти проблемы тремя способами. Во-первых, тепло генерируется непосредственно в изделии, а не подводится извне, так что соединение достигает температуры пайки за считанные секунды. Во-вторых, зона нагрева точно контролируется геометрией катушки — изоляция всего в нескольких миллиметрах остается холодной. В-третьих, каждый цикл выполняется с одинаковыми параметрами, так что пятидесятое соединение идентично первому.
В автомобильной-производстве двигателей, где за смену паяется тысячи соединений, Одна только эта повторяемость часто оправдывает инвестиции в систему..
2. Важные технологические параметры
Индукционная пайка соединений двигателя включает в себя ряд взаимодействующих переменных.. Будет ли изменен один из них?, остальные сдвигаются.
— Уровень мощности: Определяет, как быстро соединение достигает температуры пайки. Слишком высоко, и есть риск перегрева меди и повреждения соседней изоляции. Слишком низко, и время цикла становится больше, чем линия может принять.
— время нагрева: Для небольших соединений обычно 3–15 секунд.. Оптимальная дальность зависит от массы соединения, dem Spulendesign und dem Schmelzbereich des Lots ab.
— частоты: Более высокие частоты (100–300 кГц) konzentrieren die Wärme nahe der Oberfläche und eignen sich für dünnwandige Anschlüsse. средние частоты (10–50 кГц) dringen bei schwereren Kupferquerschnitten tiefer ein.
— Kühlung: Die Spule benötigt im Dauerbetrieb einen zuverlässigen Wasserdurchfluss. Ein система охлаждения, das nicht mithalten kann, führt zu schwankenden Spulentemperaturen und verschiebt Ihren Prozess mitten in der Schicht.
Der beste Ansatz ist, mit einer konservativen Leistungseinstellung zu beginnen, die Erwärmungszeit so einzustellen, чтобы припой полностью тек, и затем постепенно увеличивать мощность, чтобы сократить цикл — при этом всегда следить за признаками перегрева. Более подробное рассмотрение Выбору мощности рассматривается отдельно.
Посмотреть на практике:
3. Контроль температуры: Разница между хорошим соединением и браком
Припои на основе серебра, которые часто используются для электрических соединений, плавятся при температуре от 600°C до 720°C. Окно процесса узкое — 20 Слишком низкая температура, и припой не смачивает соединение. 50 Слишком высокая температура, и существует опасность, что остатки флюса на соединительной поверхности припаивания сгорят или, еще хуже, что медь будет нагрета до такой степени, что она потеряет свою механическую прочность.
Наиболее надежный метод контроля температуры при индукционной пайке — это управление временем, а не термопары. Как только кривая нагрева для конкретного соединения охарактеризована (время относительно температуры при фиксированной установке мощности), каждый следующий цикл следует той же кривой. Поэтому управление рецептами на источнике индукционного тока важно: Сохранять проверенные параметры, Вызывать в зависимости от номера детали, И оператору не нужно гадать.
4. Выбор припоя
Для пайки выводов двигателя припой должен обладать тремя свойствами: Хорошая электрическая проводимость, Достаточная механическая прочность и температура плавления в пределах окна индукционного процесса.
Сплавы серебро-медь-фосфор (Серия BCuP) обычны для медно-медных соединений. они текут самостоятельно на меди или самоактивируются. самоактивирующие, что устраняет один этап процесса. сплавы серебра, меди и цинка (серия BAg) обеспечивают более высокую прочность и предпочтительны, когда соединение должно выдерживать вибрации или медь припаивается к латунным соединителям. требуют отдельного нанесения флюса.
Предварительно установленные преформы — маленькие кольца или диски припоя, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil zu konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Флюсы, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Конструкция катушки и её позиционирование
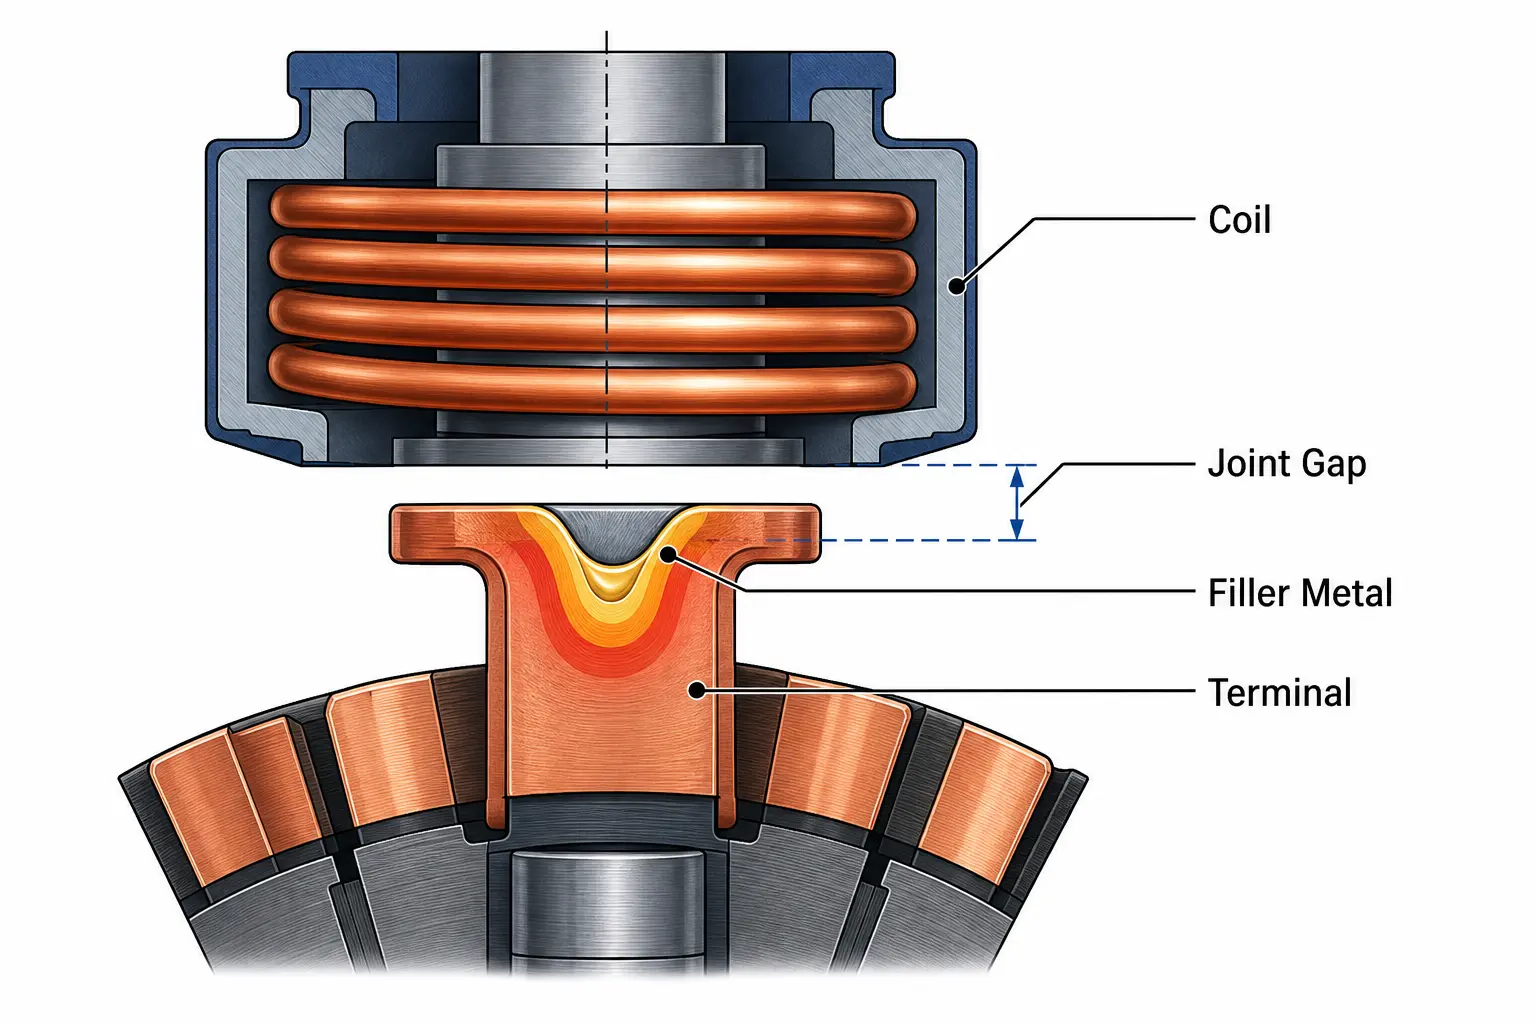
Катушка решает успех или неудачу процесса. При подключении двигателя катушка обычно охватывает зону соединения — либо как конструкция с разделённой витковой обмоткой,, которая позволяет индексировать коллектор, или как индивидуально профилированная намоточная катушка,, которая фокусирует энергию на определённой геометрии соединения.
Три правила для пайки катушек при подключениях:
— Зазор сцепления: Сохраняйте расстояние между катушкой и соединением 1–3 мм. Большие зазоры быстро снижают эффективность; меньшие зазоры повышают риск возникновения электрических дуг, если деталь или устройство имеют отклонения от круговой формы.
— Фокус зоны термического воздействия: Катушка должна концентрировать магнитный поток на контактной поверхности, а не на всем соединении. Слишком широкое нагревание катушки распределяет температуру пайки в области, где она не нужна, тратит энергию и может повредить изоляцию.
— Интеграция системы охлаждения: Корпус катушки должен иметь собственное водяное охлаждение. В серийном производстве катушка без внутреннего охлаждения выходит за пределы спецификаций в течение нескольких минут.
6. Распространенные ошибки и как их исправить
Большинство ошибок пайки на моторных соединениях можно отнести к одной из четырех основных причин. Распознавание симптома показывает, где следует искать.
| Ошибки | Вероятная причина | Решение |
|---|---|---|
| Неполное протекание припоя | Соединение не достигло температуры плавления | Увеличить мощность или время нагрева; Проверить зазор катушки |
| Пригоревшие остатки флюса | Превышение температуры или слишком длительное время нагрева | Уменьшить мощность; Сократить цикл; проверить, соответствует ли частота контактной массе |
| Повреждения изоляции рядом с соединением | Зона теплового воздействия слишком широка — катушка нагревается за пределы соединения | Переработать катушку для более узкой фокусировки потока; Добавить тепловой экран между катушкой и изоляцией |
| Различия от соединения к соединению | Неправильное выравнивание устройства, колеблющийся зазор к катушке или дрейф охлаждения | проверить повторяемость устройства; использовать рецептурное регулирование мощности; проверить стабильность охлаждающей воды |
Основное открытие
успешная пайка клемм двигателя с помощью индукционное нагревание зависит от этого, согласовать четыре вещи друг с другом: правильная мощность и частота для соединительного материала, катушка, которая точно фокусирует тепло на зоне пайки, постоянное размещение припоя и охлаждение, которое остаётся стабильным на всем слое. Когда эти четыре фактора совпадают, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
А: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (Серия BCuP) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Для медно-латунных соединений или соединений с высокой вибрационной нагрузкой предлагаются серебряно-медно-цинковые сплавы (серия BAg) более высокая прочность, однако требуется отдельный флюс.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
А: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
А: . Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel, keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Senden Sie uns Ihre Anschlusszeichnungen und Ihr Produktionsvolumen. Wir führen einen Muster-Lötversuch durch und empfehlen eine Spule sowie eine Stromquelle, die zu Ihrer Verbindung passen — kein Standardangebot.










