
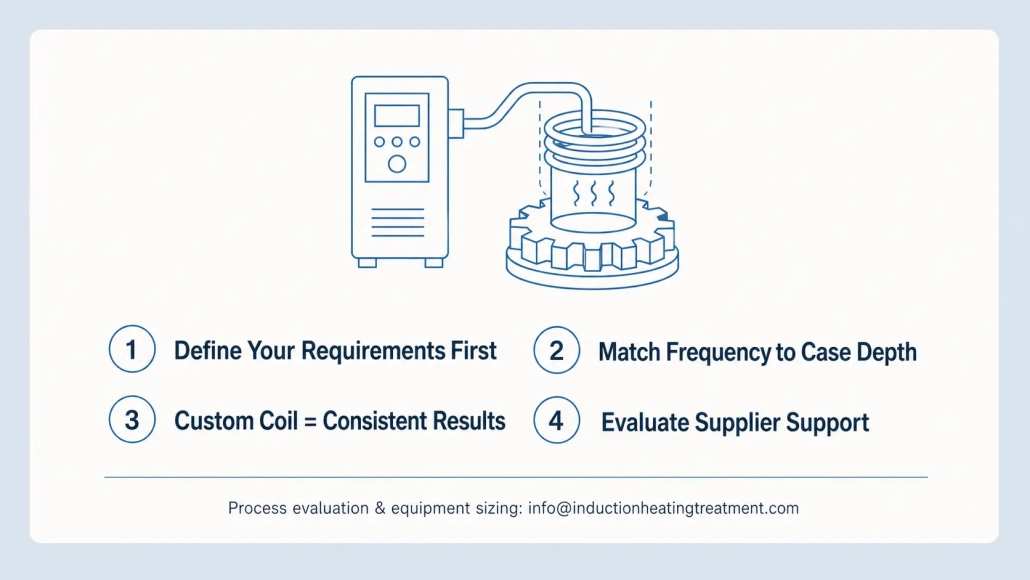
How to choose an induction hardening system: 8 Decisive factors for manufacturers
The selection of a Induction hardening system is not a decision based on a single specification. The performance specification alone says very little. The right system depends on the geometry of your workpiece, the targeted hardening depth, the throughput and depending on that, how well the supplier understands your process — not just their own equipment.
If any of these points is misjudged, it leads to uneven hardness, burned coils or a machine, that remains half a shift unused. This guide explains the eight factors, that actually determine, whether a system delivers reliable results — or becomes a bottleneck in your line.
1. Start with your workpiece, not with the machine
Zu viele Betriebe beginnen damit, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie diese sechs Datenpunkte, bevor Sie mit einem Lieferanten sprechen:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— Werkstoffgüte
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
Ein System, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, vermeiden Sie den Kauf einer Maschine, die entweder überdimensioniert oder zu schwach ist.
2. Choose the right heating method
Zwei Ansätze dominieren das Härten in der Produktion, und sie eignen sich für unterschiedliche Werkstücke.
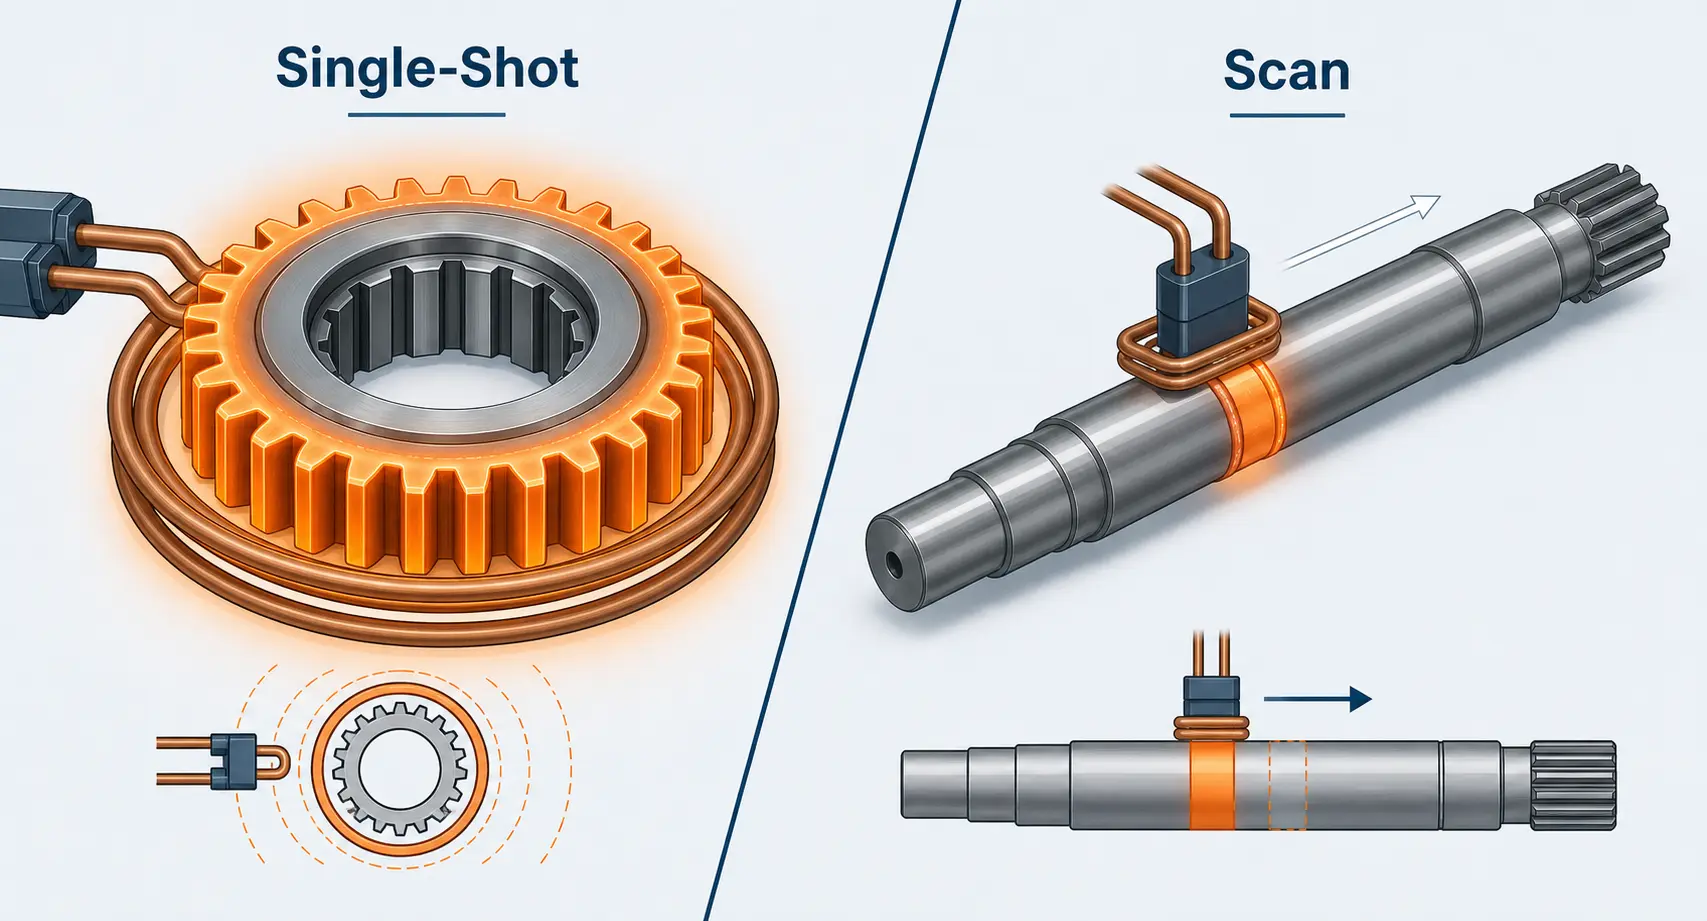
Single-Shot-Härten erwärmt die gesamte Zielzone auf einmal mit einer stationären Spule, die das Bauteil umschließt. Es bietet hervorragende Gleichmäßigkeit und kurze Taktzeiten — ideal für Zahnräder, Lagerringe und Flanschbauteile, bei denen die gehärtete Zone kompakt ist.
Scan-Härten bewegt die Spule schrittweise entlang des Werkstücks, während die Abschreckung direkt dahinter erfolgt. Dies ist die bevorzugte Methode für lange Wellen, Führungsschienen und Rollen, bei denen die Erwärmung der gesamten Oberfläche auf einmal eine unpraktisch große Stromversorgung erfordern würde.
Legen Sie das Verfahren frühzeitig fest. Es beeinflusst alles, was danach kommt: Spulengeometrie, Leistungsbedarf, Abschreckdesign und die Art der Bauteilspannung.
| Factor | Single-Shot-Härten | Scan-Härten |
|---|---|---|
| Am besten geeignet für | gears, bearing rings, Flanschbauteile — kompakte Härtezonen | long shafts, Führungsschienen, Rollen — ausgedehnte Härtezonen |
| Taktzeit | Kurz — die gesamte Zone wird auf einmal erwärmt | Länger — die Spule fährt schrittweise entlang des Bauteils |
| Erwärmungsgleichmäßigkeit | Hervorragend — stationäre Spule umschließt das Bauteil | Hängt von Spulengeometrie und Regelung der Vorschubgeschwindigkeit ab |
| Leistungsbedarf | Höher — die gesamte Zone muss gleichzeitig mit Energie versorgt werden | Niedriger — es wird jeweils nur ein schmaler Bereich erwärmt |
| Spulenkomplexität | Mittel — mehrwindige Ringspule oder profilierte Spule | Geringer — einwindige Spule oder Pancake-Spule, einfachere Konstruktion |
| Anlagenkosten | Höhere Anfangsinvestition | Generally lower — smaller power supply required |
3. Match power and frequency to the task
Die Leistung bestimmt, how fast you heat. Die Frequenz bestimmt, how deep the heat penetrates. Both must be evaluated together — neither of the two values alone tells the whole story.
Higher frequencies (100–500 kHz) concentrate the energy near the surface and produce low case hardening depths of 0.5–1,5 mm. Mittlere Frequenzen (1–10 kHz) drive the current deeper into the component and are suitable for case hardening depths from 2 mm for larger parts. For deep carburizing over 5 mm, frequencies below 3 kHz are typical.
The common mistake is, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die Leistungsauswahl einsteigen möchten, haben wir dieses Thema separat behandelt.
4. The coil determines the process
Keine Stromversorgung — so fortschrittlich sie auch sein mag — kann eine schlecht ausgelegte Spule kompensieren. Die Spule ist der Ort, an dem elektromagnetische Energie in Wärme umgewandelt wird. Their geometry determines the uniformity of heating, the efficiency and whether you achieve a consistent hardness from part to part.
When evaluating a supplier, ask specifically about the coil:
— Is it specially designed for your workpiece or is it a standard shape?
— Can the supplier provide thermal simulations or previous results with similar geometries?
— How is cooling integrated into the coil body?
— What is the typical coil lifespan, and how quickly can you get replacements?
A custom coil costs more initially, but pays off through less scrap, faster cycles and fewer hardness defects due to uneven heating.
5. Cooling is not an afterthought
In induction hardening, heating and quenching are coupled in a single process. You can perfectly hit the heating profile and still ruin the part, if the quenching current is uneven, delayed or insufficient.
Pay attention to three things on the quenching side: Coverage of the spray pattern, Flow stability during continuous operation and constant quenching delay. A delay drift of half a second between cycles is enough, to shift the hardness outside the specification.
Beyond the workpiece, this also protects cooling system the coil and the power electronics. Undersized cooling leads to coil burnout, IGBT failures and unplanned downtime, which costs far more, than a cooling upgrade would have cost.
6. Automation features, that you really need
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vor- und nachgelagerten Stationen
— Produktionsdatenerfassung für Rückverfolgbarkeit
Das sind keine Luxusfunktionen. Allein die Rezeptverwaltung eliminiert Einrichtfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenerfassung liefert die Dokumentationskette, die Kunden aus der Automobil- und Luftfahrtindustrie zunehmend verlangen.
7. Evaluate the supplier, nicht nur das Datenblatt
A machine, die auf dem Datenblatt perfekt aussieht, bedeutet wenig, wenn der Lieferant sie nicht unterstützen kann. Bevor Sie sich festlegen, prüfen Sie, ob der Lieferant Folgendes bietet:
— Musterversuche mit Ihren tatsächlichen Bauteilen (nicht nur mit Referenzwerkstücken)
— Spulenauslegung und Prozessentwicklung als Teil des Pakets
— Inbetriebnahme vor Ort und Bedienerschulung
— Ersatzteilverfügbarkeit mit dokumentierten Lieferzeiten
Ein Lieferant mit fundierter Anwendungstechnik erzielt mit Hardware der Mittelklasse oft bessere Ergebnisse als ein reiner Geräteverkäufer mit Premium-Spezifikationen und ohne Prozessunterstützung.
8. Vier Fehler, die Einkaufsentscheidungen entgleisen lassen
Kauf allein nach Leistungsangabe. Ein 300-kW-System mit schlechter Spule produziert schlechtere Teile als ein 150-kW-System mit gut konstruierter Spule und passender Frequenzabstimmung.
Verzicht auf Musterversuche. Kaufen Sie niemals, without first running your own parts through the system. What works on a demo gear, may not transfer to your geometry, your material or your cycle time target.
Treat the coil as an off-the-shelf item. A generic coil is the fastest path to uneven hardness, low efficiency, and premature failure. Plan from the start to budget for custom coil engineering.
Ignore flexibility. If your product range includes multiple part families, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
Key insight
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist das System, bei dem Leistung, Frequenz, Coil design, Cooling and control architecture are precisely tailored to your parts and your production reality. The basics of Induction heating are the same everywhere, but the application technology determines, whether a system deserves its place in your production.
F: What information should I send to a supplier for induction hardening systems?
A: Send workpiece drawings, Werkstoffgüte, Target hardness and case depth, Annual volume and cycle time. If you can send sample parts, do it — nothing replaces a real process trial.
F: Kann ein System mehrere Bauteiltypen verarbeiten?
A: Ja — mit dedizierten Spulen pro Teilefamilie und einem Steuerungssystem, das separate Rezepte speichert. Eine flexible Plattform mit Schnellwechsel-Spanntechnik spart Stellfläche und Kapital im Vergleich zum Betrieb mehrerer Einzweckmaschinen.
F: Ist höhere Leistung immer besser?
A: Nein. Zu viel Leistung erschwert die Temperaturregelung und erhöht die Betriebskosten, ohne die Ergebnisse zu verbessern. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Pauschalangebot von der Stange.










