
电机接头的感应焊接: 6 持续连接的关键因素
电机接头的感应焊接 是过程, 每一秒都至关重要. Wird zu schnell erwärmt, verbrennt die Isolierung. Wird zu langsam erwärmt, fließt das Lot nicht. Wenn alles passt, entstehen saubere, wiederholgenaue Verbindungen — Zyklus für Zyklus — mit einer Geschwindigkeit, die die Produktionslinie in Bewegung hält.
Dieser Leitfaden erläutert sechs Faktoren, die darüber entscheiden, ob Ihr Lötprozess für Motoranschlüsse eine gleichbleibende Qualität liefert oder zu einem Engpass durch Nacharbeit wird.
| 1. Warum Induktion für Motoranschlüsse | 4. Auswahl des Lots |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. 温度控制 | 6. Häufige Fehler und Abhilfen |
1. Warum Induktionslöten für Motoranschlüsse
Motoranschlüsse — ob an Kommutatoren, Schleifringen oder Stator-Anschlussleitungen — benötigen Verbindungen, die Temperaturwechsel, Vibrationen und elektrische Last dauerhaft ohne Degradation aufnehmen können. Konventionelles Brennerlöten funktioniert, ist jedoch langsam, 操作极度依赖操作员,且难以整合到自动化生产线上.
感应焊可以通过三种方式解决这些问题. 首先,热量直接在工件中产生,而不是从外部传入, 因此连接件在几秒内达到焊接温度. 其次,加热线区通过线圈几何形状精确控制——几毫米之外的绝缘部分保持冷却. 第三,每个循环都以相同的参数运行, 因此第五十个连接与第一个相同.
在 汽车-发动机制造中, 每班焊接数千个连接, 单靠这种重复精度往往就能证明投资设备是值得的.
2. Wichtige Prozessparameter
在电机连接件的感应焊接中,涉及一些相互作用的变量. 如果其中某一项发生变化, 其他项也会随之变化.
— 功率水平: 决定, 连接件达到焊接温度的速度. 过高, 可能导致铜过热以及邻近绝缘体损坏. 过低, 会延长循环时间, 如果可以接受该线路.
— 加热时间: 对于小型接头通常为3–15秒. 最佳范围取决于接头的质量, 线圈设计和焊料的熔化温度.
— 频率: 较高的频率 (100–300 kHz) 将热量集中在表面附近,适用于薄壁接头. 中频 (10–50 kHz) 可渗透到较大铜截面.
— 冷却: 线圈在连续工作中需要可靠的水流. 一个 冷却系统, 不能跟上的, 导致线圈温度波动,并在班次中间扰乱您的工艺.
最佳方法是, 从保守的功率设置开始, 将预热时间设置为, 使焊料完全流动, 然后逐步增加功率, 以缩短周期——同时始终注意过热的迹象. 更详细的讨论 功率选择 将在其他地方单独处理.
在实践中观察:
3. 温度控制: 优质连接与报废品之间的差异
Silberbasierte Lote, die häufig für elektrische Anschlüsse eingesetzt werden, schmelzen zwischen 600°C und 720°C. Das Prozessfenster ist eng — 20 Grad zu niedrig, und das Lot benetzt die Verbindung nicht. 50 Grad zu hoch, und es besteht die Gefahr, dass Flussmittelrückstände auf der Anschlussoberfläche einbrennen oder, schlimmer noch, das Kupfer so weit geglüht wird, dass es seine mechanische Festigkeit verliert.
Die zuverlässigste Methode zur Temperaturkontrolle beim Induktionslöten ist die Zeitsteuerung, nicht Thermoelemente. 一旦某种化合物的加热曲线被确定下來 (在固定功率设置下的时间对温度), 每一个后续的循环都会遵循相同的曲线. 因此,在感应电源处进行配方管理很重要: 保存验证过的参数, 根据零件号调用, 操作员无需猜测.
4. Auswahl des Lots
用于电机端子焊接的焊料必须具备三种特性: 良好的电导率, 足够的机械强度以及熔化温度在感应工艺窗口范围内.
银-铜-磷合金 (BCuP 系列) 用于铜-铜连接是常见的. 它们在铜上具有自流性,即. 自助焊剂, 通过省略一个工序步骤. 银-铜-锌合金 (BAg 系列) 提供更高的强度,并被优先选择, 当连接需要承受振动或者铜与黄铜接头进行焊接时. 它们需要单独涂抹助焊剂.
预先放置的预制件——用于焊料的小环或圆片, 在加热前放置在连接处——是电机接头自动焊接的标准选择. 您可以确保每个部件的焊料体积保持恒定,从而无需手工添加焊条. 如果使用助焊剂, 请少量涂抹,并仅保持在连接区域. 助熔剂, 在加热过程中会迁移到换向器表面, 会留下残留物, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Spulendesign und Positionierung
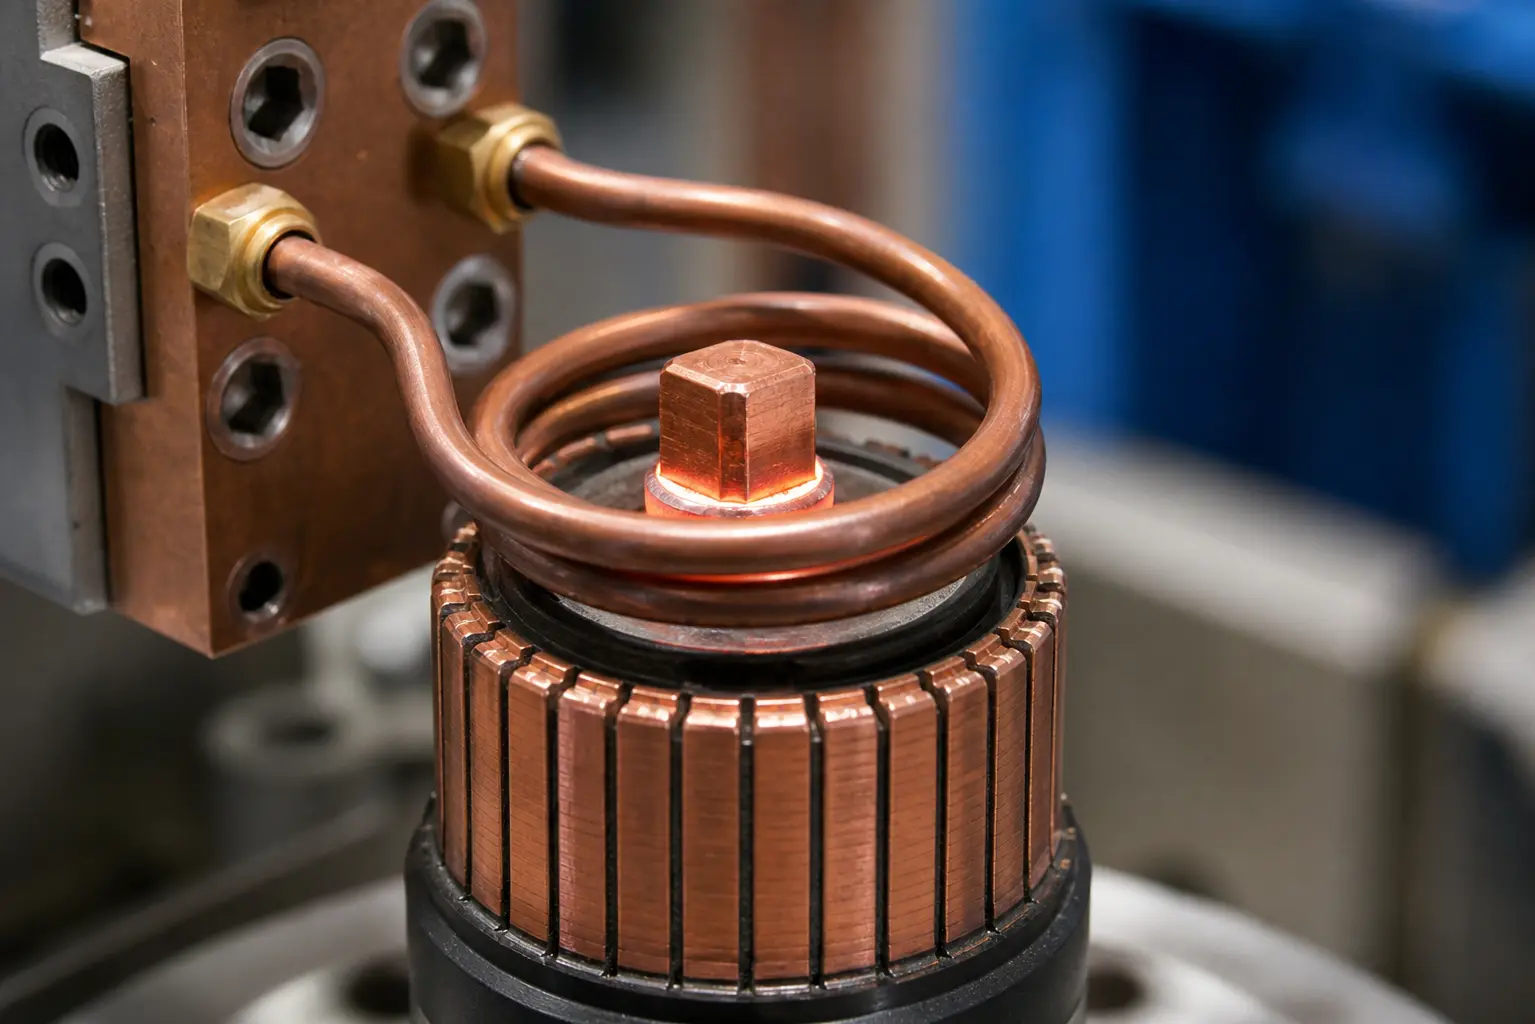
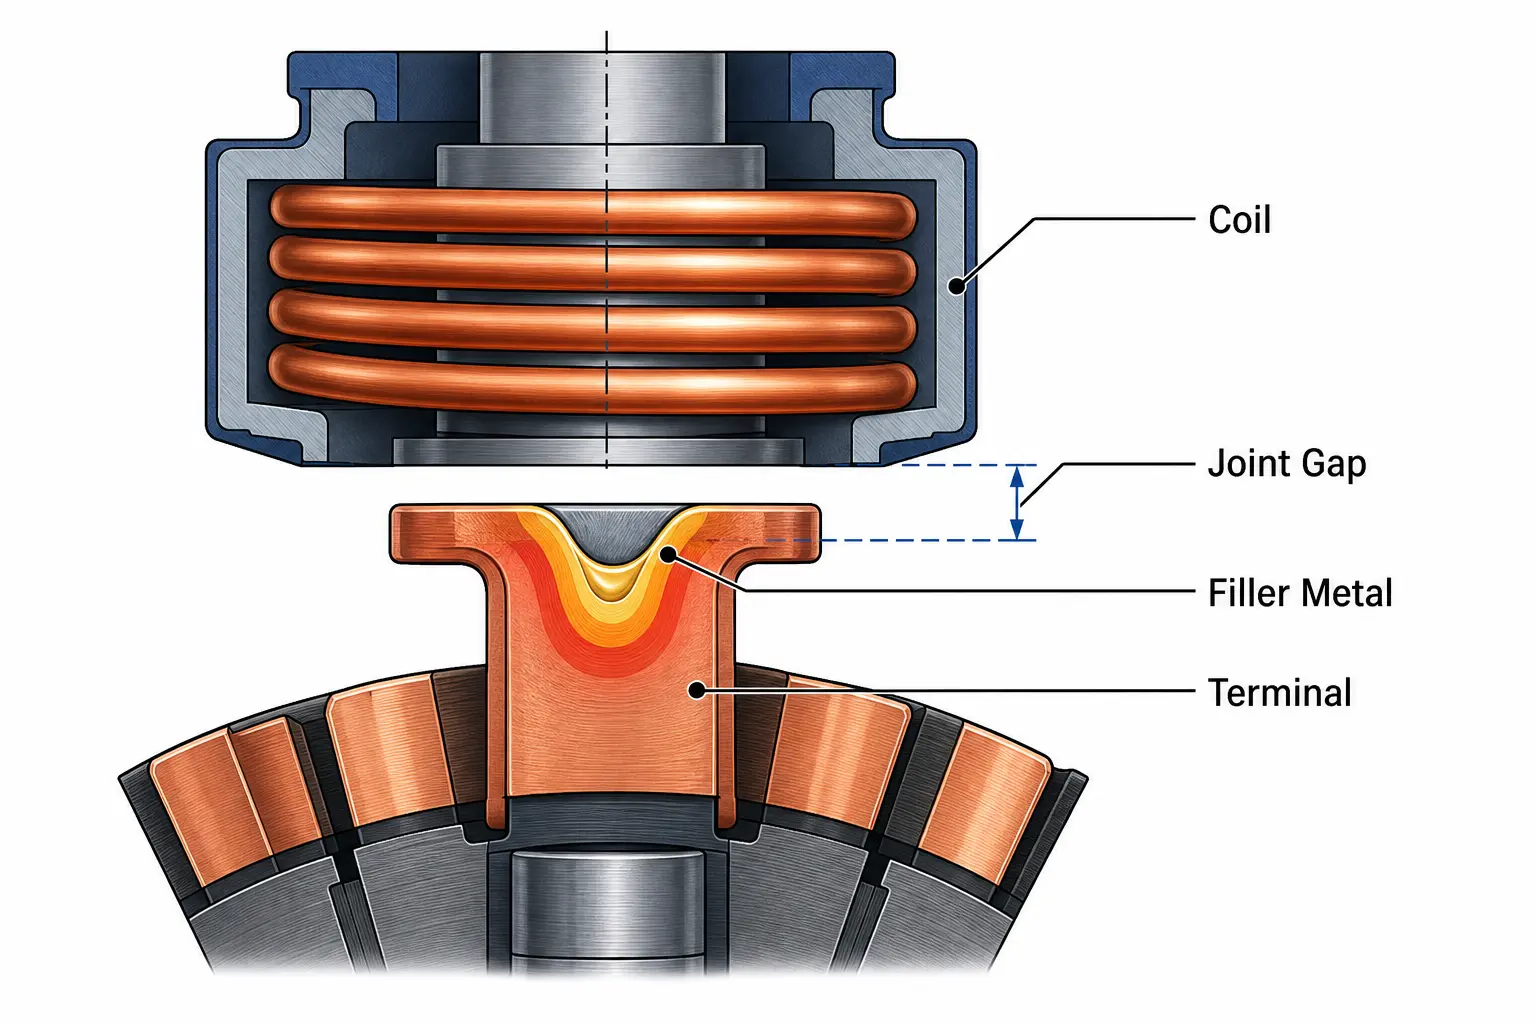
Die Spule entscheidet über Erfolg oder Misserfolg des Prozesses. Bei Motoranschlüssen umschließt die Spule typischerweise die Verbindungszone — entweder als Split-Turn-Design, das eine Indexierung des Kommutators ermöglicht, oder als kundenspezifisch profilierte Einwindungsspule, die die Energie auf eine bestimmte Anschlussgeometrie fokussiert.
Drei Regeln für Lötspulen bei Anschlüssen:
— Koppelspalt: Halten Sie den Abstand zwischen Spule und Verbindung bei 1–3 mm. Größere Abstände senken die Effizienz schnell; kleinere Abstände erhöhen das Risiko von Lichtbögen, wenn Teil oder Vorrichtung Rundlaufabweichungen aufweisen.
— Fokus der Wärmeeinflusszone: Die Spule sollte den magnetischen Fluss auf die Verbindungsfläche konzentrieren, nicht auf den gesamten Anschluss. Eine zu breit erwärmende Spule verteilt die Löttemperatur in Bereiche, die sie nicht benötigen, verschwendet Leistung und kann die Isolierung beschädigen.
— Kühlintegration: Der Spulenkörper muss über eine eigene Wasserkühlung verfügen. 在批量生产中,一个没有内部冷却的线圈在几分钟内就会超出规格范围.
6. 常见故障及其解决方法
大多数电机接口的焊接故障可以归结为四个基本原因之一. 识别症状可以显示, 您需要查找的位置.
| 故障 | 可能的原因 | 解决方法 |
|---|---|---|
| 焊料流动不完全 | 连接未达到熔化温度 | 提高功率或加热时间; 检查线圈间隙 |
| 残留的烧蚀助焊剂 | 温度过高或加热时间过长 | 降低功率; 缩短循环时间; 检查, 频率是否适合连接材料 |
| 连接附近的绝缘损伤 | 热影响区过宽——线圈加热超出连接范围 | 重新设计线圈以实现更集中的磁通焦点; 在线圈和绝缘之间添加热屏蔽 |
| 连接之间的差异 | 装置的错位, 线圈间隙波动或冷却漂移 | 检查装置的重复精度; 使用基于配方的功率控制; 检查冷却水的稳定性 |
最重要的发现
成功焊接电机端子通过 感应加热 取决于, 协调四件事: 连接材料的正确功率和频率, 一个线圈, 能够将热量精确聚焦到焊接区域, 恒定的焊料放置和冷却, 在整层保持稳定. Wenn diese vier Faktoren zusammenpassen, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
一个: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (BCuP 系列) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (BAg 系列) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
一个: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- 部件的卸载在大多数自动化设备中位于10–25秒之间.
F: 同一线圈能否焊接不同尺寸的接头?
一个: 针对特定接头几何形状设计的线圈在其他尺寸下通常无法获得良好结果——耦合间隙和磁通分布变化太大. 每个零件系列的专用线圈, 与电源中存储的配方相结合, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Senden Sie uns Ihre Anschlusszeichnungen und Ihr Produktionsvolumen. Wir führen einen Muster-Lötversuch durch und empfehlen eine Spule sowie eine Stromquelle, die zu Ihrer Verbindung passen — kein Standardangebot.










