
5 entscheidende Faktoren bei der Auswahl einer Induktionsanlassmaschine
Bei der Auswahl einer Induction tempering machine geht es nicht darum, choosing the highest performance rating or the lowest price. What is crucial, is to tailor the system to your workpiece — on material, geometry, target hardness and throughput. A well-specified machine turns tempering from a batch bottleneck into a fast, repeatable inline step. A poorly tuned system produces uneven hardness, verschwendet Energie und kann mit dem Rest der Linie nie ganz Schritt halten.
Das Anlassen verwandelt ein hartes, aber sprödes abgeschrecktes Teil in eine zähe, einsatzbereite Komponente. Induktion erledigt dies schneller und kontrollierter als ein Ofen — but only, wenn die Maschine korrekt spezifiziert ist. Die folgenden fünf Faktoren sind die Entscheidungspunkte, that determine, auf welcher Seite dieser Linie Sie landen.
Table of Contents
1. Understand the requirements of your workpiece
The first and most important step is, genau zu definieren, what you need to temper. An induction tempering machine, which works perfectly for camshafts in the automotive industry, can be completely unsuitable for hydraulic rods with a large diameter. Workpiece geometry, Material and the target values of the properties after tempering determine everything, that follows afterwards — Coil design, Leistungsniveau, Frequency and whether you need single-shot- or scan tempering.
Start by, answering these questions for each part family, that you want to process:
— Werkstoffgüte: Is it medium carbon steel, alloy steel or tool steel? Different alloys are tempered in different temperature ranges, to achieve the same hardness.
— Dimensions and mass: A solid shaft with 80 mm diameter absorbs heat differently than a thin-walled pipe, even at the same frequency.
— Tempering zone: Do you need to temper the entire component after quenching or a local tempering of a specific wear surface after the Induktionshärten?
— Target hardness and mechanical properties: Tempering at 200°C erzeugt ein anderes Verhältnis von Zähigkeit zu Härte als Anlassen bei 550°C. Kennen Sie Ihre Spezifikation, bevor Sie die Maschine spezifizieren.
— Jahresvolumen und Losgröße: A machine, die für 5.000 Teile pro Jahr ausgelegt ist, sieht ganz anders aus als eine, die für 500.000 gebaut wurde.
Die Kernaussage ist einfach: Eine Induktionsanlassmaschine sollte nach Ihrem anspruchsvollsten Bauteil spezifiziert werden, nicht nach dem durchschnittlichen. Wenn die Maschine den größten Durchmesser, Die engste Toleranz und das Bauteil mit dem höchsten Durchsatz in Ihrem Teilespektrum bewältigen kann, kann sie auch alles andere bewältigen.
2. Choose the right power and frequency
Leistung und Frequenz sind die beiden elektrischen Parameter, die direkt steuern, wie schnell und wie tief sich das Bauteil beim Anlassen erwärmt. Sind sie richtig gewählt, bedeutet das eine gleichmäßige Durchwärmung in der kürzestmöglichen Zykluszeit. Sind sie falsch gewählt, führt das zu Oberflächenüberhitzung, unzureichender Kerntemperatur oder Energiekosten, die Ihre Marge schmälern.
Als praktischer Ausgangspunkt gilt:
— Mittelfrequenzsysteme (1–10 kHz) sind das Arbeitspferd beim Anlassen. Sie bieten eine größere Wärmeeindringtiefe und eignen sich für Wellen, gears, Lagerringe und andere Bauteile mit mittleren bis großen Querschnitten.
— Hochfrequenzsysteme (10–30 kHz) funktionieren gut bei Bauteilen mit kleinem Durchmesser und lokalen Anlasszonen, bei denen die Erwärmungstiefe strikt auf die Randschicht begrenzt werden muss.
— Leistungsniveau sollte auf Ihre erforderliche Zykluszeit und Bauteilmasse abgestimmt sein — und nicht einfach auf den maximal verfügbaren Wert eingestellt werden. Überdimensionierung verschwendet Kapital und Energie; Unterdimensionierung erzeugt einen Engpass. Ziehen Sie die Leistungsanforderungen für Induktionserwärmung heran, wenn Sie Ihre Ausgangsbasis berechnen.
Ein erfahrener Lieferant wird Ihre Bauteilgeometrie im Hinblick auf Frequenz- und Leistungsoptionen modellieren, anstatt die Maschine mit der höchsten Spezifikation aus seinem Katalog anzubieten. Bitten Sie darum, die Simulation des Erwärmungsprofils für Ihr konkretes Werkstück zu sehen, bevor Sie sich festlegen.
3. Evaluate the accuracy of temperature control
Erfolgreiches Anlassen beruht im Kern auf Temperaturpräzision. Im Gegensatz zum Härten, bei dem deutlich über den Umwandlungspunkt erhitzt wird, arbeitet das Anlassen in einem engeren Fenster — typischerweise von 150°C bis 650°C, abhängig von Legierung und Zielhärte. Eine Überschreitung um 20 Grad kann die Härte unter die Spezifikation senken. Eine Unterschreitung lässt Eigenspannungen im Bauteil zurück.
Moderne Systeme zum Induktionsanlassen verwenden eine Regelung im geschlossenen Regelkreis, um die Temperatur innerhalb enger Toleranzbänder zu halten. Wichtige Merkmale, auf die Sie achten sollten:
— Rückmeldung über Infrarot-Pyrometer oder Wärmebildkamera — berührungslose Temperaturmessung in der erhitzten Zone, die Echtzeitdaten an die Stromversorgung zurückführt.
— Leistungsregelung im geschlossenen Regelkreis — das System erhöht oder reduziert die Ausgangsleistung automatisch, um den Sollwert zu halten, und kompensiert dabei Schwankungen bei Teilemasse, Eingangstemperatur oder Liniengeschwindigkeit.
— Rezeptspeicherung für mehrere Teilenummern — Sobald ein Anlassprofil für ein bestimmtes Teil feinabgestimmt ist, sollte es per Tastendruck abrufbar sein. Das ist unerlässlich für Betriebe, die mehr als nur eine Handvoll SKUs verarbeiten.
— Datenprotokollierung und Rückverfolgbarkeit — die Aufzeichnung von Temperaturkurven je Charge unterstützt Qualitätsaudits und hilft, Prozessdrift zu erkennen, bevor Ausschuss entsteht.
Without precise temperature control, the speed advantage of the Induction heating irrelevant — because in the end you spend just as much time on rework and inspection, as you saved during heating.
4. Automatisierung & Consider production capacity
Your tempering system should support both your current production volume and your planned growth over the next three to five years. An undersized design will force you back to the market for a second machine sooner than expected. Oversizing without automation means, dass Sie für Kapazität bezahlen, die Sie nicht vollständig nutzen können.
Die wichtigsten Überlegungen lassen sich in Durchsatz und Integration unterteilen:
— Zykluszeit vs. Taktzeit: Kann die Maschine einen Anlasszyklus innerhalb des erforderlichen Linientakts abschließen? Berücksichtigen Sie in dieser Berechnung die Zeit zum Be-- und Entladen der Teile, nicht nur die Erwärmungszeit.
— Manuell, semi-automatic or fully automatic: Ein manuelles Ladesystem kann für 50 Teile pro Tag geeignet sein. Bei 500 Teilen pro Schicht wird eine automatische Zuführung mit Förderband- oder Roboterintegration zur zwingenden Voraussetzung für gleichbleibende Qualität.
— Schneller Wechsel: Wenn Sie mehrere Teilefamilien anlassen, achten Sie auf werkzeuglosen Spulenwechsel, rezeptbasierte Parameterumschaltung und verstellbare Teileaufnahmen. Jede Minute Umrüstzeit ist eine Minute, in der die Maschine nicht produziert.
— In-line- vs. Batch-Konfiguration: In-line-Anlassen (das Teil bewegt sich direkt von der Härtestation zur Anlassspule) minimiert Handling und Platzbedarf. Batch-Anlassen mit Teilemagazin eignet sich für geringere Stückzahlen oder gemischte Produktionspläne.
Diese Entscheidungen spiegeln viele der gleichen Abwägungen wider, die bei der Auswahl eines Induktionshärtesystems auftreten. Die beiden Maschinen stehen häufig nebeneinander in derselben Linie, und ihre Automatisierungsstrategien sollten gemeinsam entwickelt werden — nicht unabhängig voneinander.
5. Choose a reliable equipment supplier
Die Maschine selbst ist nur die Hälfte der Investition. Die Engineering-Kompetenz, Anwendungserfahrung und der After-Sales-Support des Lieferanten bestimmen, ob diese Maschine zehn Jahre lang profitabel läuft oder nach zwei Jahren zum Wartungsproblem wird.
Wenn Sie Lieferanten von Induktions-Anlassmaschinen bewerten, schauen Sie über das Datenblatt hinaus:
— Branchenspezifische Erfahrung: Ein Lieferant, der Anlasssysteme für Antriebsstrangkomponenten in der Automobilindustrie gebaut hat, versteht die Anforderungen dieser Branche an Taktzeit und Wiederholgenauigkeit. Allgemeine Erfahrung mit industrieller Erwärmung ist nicht dasselbe.
— Kundenspezifische Spulen- und Vorrichtungsdesign: In der Spule findet die Wärmeübertragung tatsächlich statt. Ein Lieferant, Das Spulendesign wird als anwendungstechnische Aufgabe behandelt — und nicht als Standardartikel aus dem Katalog — liefert eine bessere Erwärmungsgleichmäßigkeit und eine längere Spulenlebensdauer.
— Inbetriebnahme und Schulung vor Ort: Ein Induktionserwärmungssystem ist keine Plug-and-Play-Lösung. Der Lieferant sollte einen Ingenieur in Ihre Fertigung schicken, die Prozessparameter an Ihren tatsächlichen Teilen validieren und Ihre Bediener schulen.
— Verfügbarkeit von Ersatzteilen und Lieferzeiten: Leistungsmodule, Kondensatoren und Spulenbaugruppen sollten innerhalb von Tagen, nicht Wochen, auf Lager gehalten und versendet werden können. Fordern Sie im Rahmen des Angebots eine empfohlene Ersatzteilliste an.
— Garantiebedingungen und langfristige Serviceverträge: Klären Sie, was abgedeckt ist, für wie lange und welche Reaktionszeit der Lieferant nach Ablauf der Garantiezeit zusichert.
Ein Lieferant, mit dem sich die Zusammenarbeit lohnt, fragt nach Ihren Werkstücken, bevor er eine Leistungsangabe anbietet. Wir bewerten jede Anfrage anhand derselben fünf oben beschriebenen Faktoren — Teilegeometrie, Material, Anforderungen an die Temperaturregelung, Automatisierungsbedarf und langfristige Serviceerwartungen — und liefern eine Konfigurationsempfehlung auf Basis Ihres Prozesses, nicht einer Katalogvoreinstellung.
Induktion vs. Conventional furnace tempering
Für Betriebe, die derzeit Chargenöfen zum Anlassen verwenden, lautet die Frage nicht, ob Induktion die Aufgabe erfüllen kann — sondern ob der Umstieg für Ihr spezifisches Produktionsprofil wirtschaftlich sinnvoll ist. Die folgende Tabelle zeigt die praktischen Unterschiede.
| Induktionsanlassen | Konventionelles Ofenanlassen |
|---|---|
| Schnelles Erwärmen — Sekunden bis Minuten | Lange Heizzyklen — typischerweise 1–4 Stunden |
| Lokalisierte Erwärmung — nur die definierte Zone wird angelassen | Gesamtes Bauteil erwärmt — Energie wird für Masse aufgewendet, die keine Behandlung erfordert |
| Geringerer Energieverbrauch pro Bauteil | Höhere Betriebskosten — Ofenleerlauf, Wärmeverluste an die Umgebung |
| Reduced distortion — short heat exposure, minimal thermal stresses | greater risk of deformation — longer holding at temperature |
| easy automation — directly integrable into inline production | limited automation flexibility — batch loading, greater dependence on longer cycles |
| excellent process repeatability — closed-loop control per component | more difficult temperature uniformity — hot and cold zones inside the furnace |
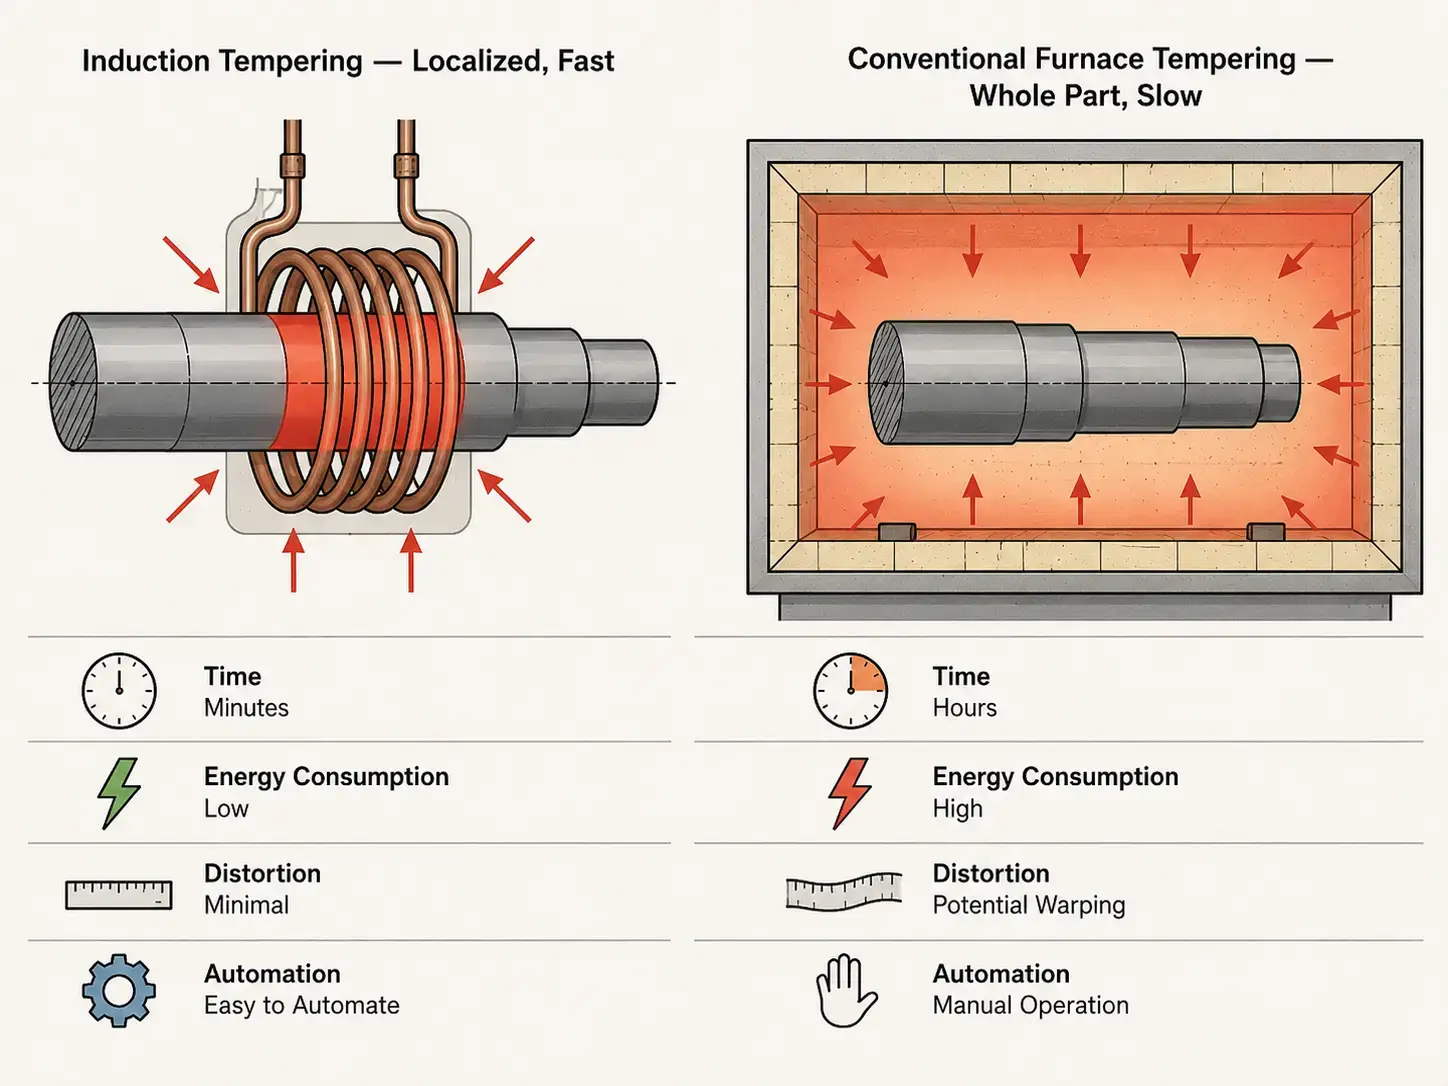
Induction tempering is not a universal replacement for ovens. For companies with high product variety and small batch sizes, that process dozens of different component geometries in small batches, it can be konventioneller Ofen still the more flexible option — Simply load the batch, Set the timer and let the process run. For production lines, that manufacture consistent component families in medium to high quantities, überzeugt das Induktionsanlassen jedoch bei Zykluszeit, Energiekosten pro Bauteil und Prozesskontrolle. Der Übergangspunkt liegt meist irgendwo zwischen „wir fertigen jeden Tag dieselben 3 Wellen“ und „wir lassen 200 verschiedene Teilenummern pro Monat an.
Key insight
Die Wahl einer Induktionsanlassmaschine hängt von fünf Entscheidungen ab, und jede davon wirkt sich auf die nächste aus. Definieren Sie zuerst die Anforderungen an Ihr Werkstück — Material, geometry, Zielhärte und Volumen. Daraus ergeben sich Leistung und Frequenz. Leistung und Frequenz wiederum legen die Grundlage für die Genauigkeit der Temperaturregelung und den benötigten Automatisierungsgrad. Und der gewählte Lieferant entscheidet darüber, ob die ersten vier Entscheidungen an realen Bauteilen mit echten Prozessdaten validiert werden oder ob sie auf Annahmen beruhen, die erst nach der Installation als Probleme sichtbar werden. Die richtige, korrekt spezifizierte Maschine macht aus dem Anlassen einen nahtlosen Inline-Prozessschritt statt eines Chargen-Engpasses. Die falsche bewirkt das Gegenteil.
FAQ
F: Was ist der Unterschied zwischen Induktionsanlassen und Induktionshärten?
A: Beim Induktionshärten wird das Bauteil über seine Umwandlungstemperatur (typischerweise 800–950°C) erwärmt und anschließend schnell abgeschreckt, um eine harte martensitische Randschicht zu erzeugen. Das Induktionsanlassen ist der nachgelagerte Schritt: Das gehärtete Bauteil wird erneut auf eine niedrigere Temperatur (150–650°C) erwärmt, um innere Spannungen abzubauen, Sprödigkeit zu reduzieren und das angestrebte Gleichgewicht aus Härte und Zähigkeit zu erreichen. Beide Verfahren nutzen Induktion, jedoch bei sehr unterschiedlichen Temperaturen und für unterschiedliche metallurgische Ziele.
F: In welchem Temperaturbereich arbeitet das Induktionsanlassen typischerweise?
A: Der Temperaturbereich hängt von der Legierung und den angestrebten mechanischen Eigenschaften ab. Niedertemperaturanlassen (150–250°C) ist üblich für einsatzgehärtete Verschleißteile wie Lager und Zahnräder, where a high surface hardness must be maintained. medium temperature tempering (350–500°C) is suitable for spring steels and components, that require a balance of strength and ductility. high temperature tempering (500–650°C) is used for structural steels and parts, that need maximum toughness, for example chassis- and drivetrain components in the automotive sector.
F: Can induction tempering completely replace a conventional tempering furnace?
A: That depends on your production profile. Bei Großserienlinien mit konstanten Bauteilgeometrien: ja — Induktionsanlassen kann den Ofen vollständig ersetzen und bietet kürzere Zykluszeiten, niedrigere Energiekosten und eine bessere Prozesskontrolle. Für Lohnfertiger mit sehr großer Teilevielfalt und kleinen Losgrößen bleibt ein Ofen häufig die praktikablere Wahl, da pro Teilenummer weniger dedizierte Werkzeuge erforderlich sind. Viele Hersteller setzen auf einen hybriden Ansatz: Induktion für die Großserienfamilien, Ofen für den Rest.
Benötigen Sie Unterstützung bei der Spezifikation eines Induktionsanlasssystems?
Teilen Sie uns die Abmessungen Ihres Werkstücks, das Material, die Zielhärte und das Produktionsvolumen mit. Wir empfehlen Ihnen eine Maschinenkonfiguration, die zu Ihrer Anwendung passt.










