
Induktionsrichten von Stahlkonstruktionen: Verfahren, Anwendungen und wichtige Überlegungen
Einführung
Beim Schweißen kann es bei Stahlkonstruktionen zu Verformungen kommen, Herstellung, Montage, und Service. Große Stahlplatten können uneben werden, Bei geschweißten Blechen kann es zu Winkelverzerrungen kommen, und Strukturelemente können ihre beabsichtigte Ausrichtung verlieren.
Induktionsrichten ist eine thermische Korrekturmethode, die durch lokale elektromagnetische Erwärmung ausgewählte Verformungsarten in Stahlkonstruktionen korrigiert. Je nach Prozess, kontrollierte thermische Ausdehnung und Kontraktion, manchmal kombiniert mit mechanischer Krafteinwirkung, während der Stahl heiß ist, Helfen Sie dabei, die erforderliche Geometrie wiederherzustellen.
Im Gegensatz zum herkömmlichen Flammrichten, Induktionserwärmung erzeugt elektromagnetisch Wärme im leitfähigen Werkstück, So können ausgewählte Bereiche ohne offene Flamme erhitzt werden.
Das erfolgreiche Richten hängt von der ursprünglichen Verformung ab, Materialeigenschaften, Heizstandort, Induktorkonfiguration, und Prozesssteuerung.
2. Wie lokalisierte Induktionserwärmung Stahlverformungen korrigiert
3. Häufige Anwendungen des Induktionsglättens
4. Induktorkonfiguration und Auswahl des Heizbereichs
5. Schlüsselfaktoren, die die Glättungsergebnisse beeinflussen
6. Induktionsglättung vs. Flammrichten
7. Prozessüberwachung und Maßkontrolle
8. Einschränkungen und wesentliche Überlegungen
1. Was ist Induktionsglätten??
Anwendungen des Induktionsrichtens elektromagnetische Induktion zum Erhitzen ausgewählter Bereiche einer verformten Metallstruktur.
Wenn ein örtlich begrenzter Bereich aus Stahl erhitzt wird, es versucht sich auszudehnen. Das umgebende kühlere Material begrenzt diese Ausdehnung, innere Spannungen erzeugen. Denn die Streckgrenze von Stahl nimmt mit steigender Temperatur ab, Unter geeigneten Bedingungen kann es zu lokalisierten plastischen Verformungen kommen.
Während des Abkühlens, die erhitzte Region zieht sich zusammen. Diese Dimensionsänderung trägt zur Korrektur der Gesamtgeometrie bei.
Einige Systeme wenden auch eine kontrollierte mechanische Kraft an, während der Stahl heiß ist.
Zu den typischen Anwendungen gehören::
•Richten von Schiffsdecks und Schotten
•Korrektur der Stahlplattenverzerrung
•Korrektur der Schweißmontage
•Richten von Tragbalken
•Strukturkomponenten für Eisenbahnen und schwere Fahrzeuge
Das Induktionsrichten ist von zwei anderen Verfahren zu unterscheiden:
Induktionsbiegen: Erzeugt absichtlich eine bestimmte Krümmung.
Wärmebehandlung nach dem Schweißen (PWHT): Behandelt bestimmte metallurgische oder Eigenspannungsanforderungen und korrigiert nicht primär die Geometrie.
2. Wie lokalisierte Induktionserwärmung Stahlverformungen korrigiert
Der Korrekturmechanismus beinhaltet eine begrenzte Wärmeausdehnung, lokalisierte plastische Verformung, und Kontraktion beim Abkühlen.
2.1 Wärmeausdehnung und plastische Verformung
Der Induktor wird in der Nähe des ausgewählten Korrekturbereichs positioniert. Elektromagnetische Energie erzeugt Wärme im leitfähigen Stahl.
Wenn die Temperatur steigt, Der erhitzte Bereich versucht sich auszudehnen. Das umgebende kühlere Material schränkt einen Teil dieser Ausdehnung ein.
Unter geeigneten Bedingungen, Die verringerte Streckgrenze bei erhöhter Temperatur ermöglicht das Auftreten lokaler plastischer Verformungen.
Dies ist ein wichtiger Teil des thermischen Richtmechanismus. Die Korrektur ist nicht einfach das Ergebnis der Erwärmung und der anschließenden Schrumpfung.
2.2 Kontraktion beim Abkühlen
Da der erhitzte Bereich abkühlt, es zieht sich zusammen. Seine Dimensionsänderung interagiert mit den umgebenden Material- und Strukturbeschränkungen, Beitrag zur endgültigen Korrektur.
Das Ergebnis hängt vom Heizort ab, thermischer Zyklus, Materialeigenschaften, und Zurückhaltungsbedingungen.
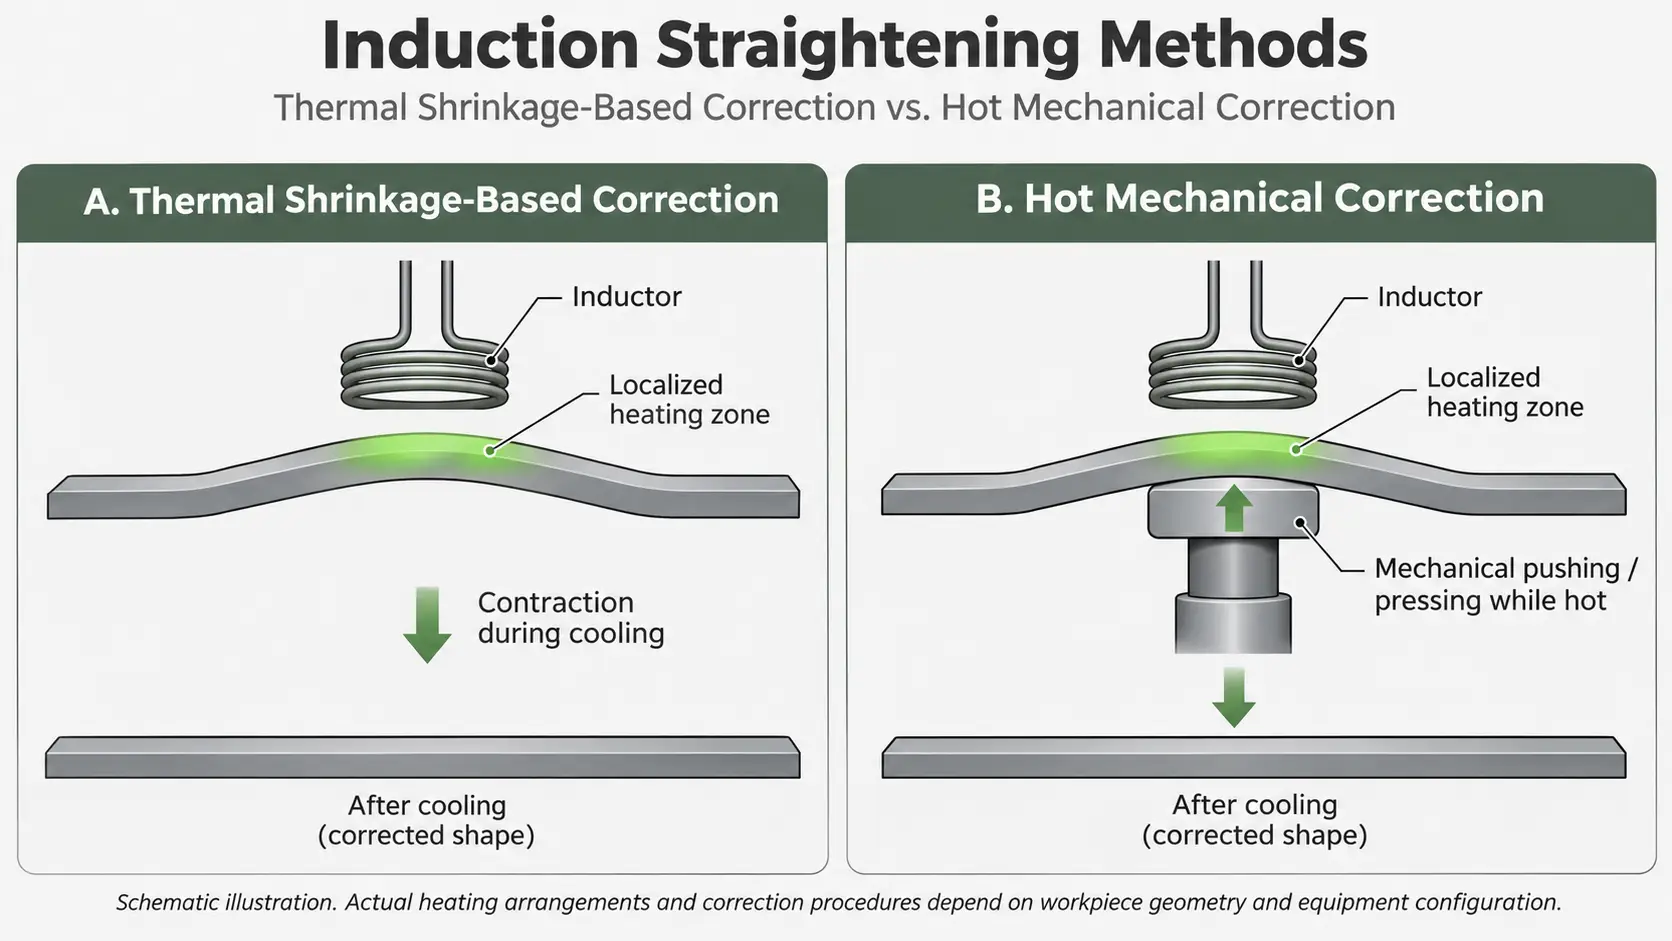
2.3 Thermische Schrumpfung und heiße mechanische Korrektur
Es sind zwei allgemeine Ansätze zu unterscheiden.
Korrektur auf Basis der thermischen Schrumpfung
Ausgewählte Bereiche werden erhitzt, sodass eine begrenzte Ausdehnung und anschließende Kontraktion die erforderliche Dimensionsänderung bewirken.
Heiße mechanische Korrektur
Einige Spezialsysteme kombinieren eine lokale Induktionserwärmung mit kontrolliertem Schieben oder Pressen, während der Stahl heiß ist. Die korrigierte Form bleibt dann nach dem Abkühlen erhalten.
Zum Beispiel, Das ENRX TERAC Deckrichtsystem nutzt Induktionserwärmung zusammen mit mechanischer Korrektur.
Diese Methoden sollten nicht als austauschbar betrachtet werden. Der tatsächliche Prozess hängt von der Gerätekonfiguration und dem genehmigten Verfahren ab.
3. Häufige Anwendungen des Induktionsglättens
3.1 Richten von Schiffsdecks und Schotten
Der Schiffbau ist eine etablierte Anwendung des Induktionsrichtens.
Schweißen großer Deckplatten, Versteifungen, und Strukturbaugruppen können lokale und allgemeine Verformungen hervorrufen.
Zu den typischen Problemen gehören::
•Unebene Deckoberflächen
•Lokale Plattenverzerrung
•Winkelverformung um Schweißbaugruppen herum
•Verformung der vertikalen Schottplatten
Spezielle Induktionsrichtanlagen können ausgewählte Bereiche großer Stahlplatten erwärmen. Einige sind für die Bedienung von einer Seite ausgelegt, Dies ist nützlich, wenn der Zugang zur gegenüberliegenden Oberfläche eingeschränkt ist.
3.2 Korrektur von Stahlplatten und Schweißbaugruppen
Stahlplatten Beim Schweißen und bei der Herstellung kann es zu Verformungen kommen.
Das Ausmaß und die Richtung des Verzugs werden durch die Schweißreihenfolge beeinflusst, Wärmeeintrag, Plattenabmessungen, Versteifungskonfiguration, und Zurückhaltungsbedingungen.
Ein Induktionsrichten kann in Betracht gezogen werden, wenn eine lokale thermische Korrektur für das Material und die Struktur geeignet ist.
3.3 Strukturelle Balkenbegradigung
Strukturträger und vorgefertigte Abschnitte können sich während der Herstellung verbiegen oder verdrehen, Transport, Installation, oder Dienstleistung.
Ein I-Träger, Kanal, und flache Platten reagieren aufgrund ihrer Querschnittsgeometrie und Steifigkeit unterschiedlich auf thermische Korrektur.
Die Heizanordnung muss daher den Strukturquerschnitt und die Verformungsrichtung berücksichtigen.
3.4 Eisenbahn- und Schwerfahrzeugstrukturen
Weitere potenzielle Anwendungen sind Komponenten für Schienenfahrzeuge, Strukturbaugruppen für Lokomotiven, und schwere Fahrzeugstrukturen.
Maßtoleranzen und nahegelegene wärmeempfindliche Bauteile müssen bei der Planung des Korrekturvorgangs berücksichtigt werden.
4. Induktorkonfiguration und Auswahl des Heizbereichs
Der Heizbereich und Induktorkonfiguration Bestimmen Sie, wo elektromagnetische Energie angewendet wird.
Es gibt keine universelle Induktorgeometrie oder ein universelles Heizmuster, das für jede Stahlkonstruktion geeignet ist.
4.1 Identifizieren der Verformung
Bevor Sie den Heizbereich auswählen, Die ursprüngliche Verformung sollte gemessen und klassifiziert werden.
Zu den häufigsten Erkrankungen gehören::
•Lokale Plattenknickung
•Winkelverzerrung
•Gesamtplattenkrümmung
•Balkenbiegung
•Strukturelle Verdrehung
Der am deutlichsten verformte Bereich ist nicht unbedingt der einzige Bereich, der erwärmt werden sollte. Der Korrekturort muss entsprechend dem Verformungsmechanismus und der vorgesehenen Korrekturrichtung ausgewählt werden.
4.2 Geometrie und Position des Induktors
Wichtige Designüberlegungen sind::
•Induktor-Fußabdruck
•Abstand zwischen Induktor und Werkstück
•Heizrichtung und Bewegung
•Werkstückdicke und -geometrie
•Leistung und Betriebsfrequenz
Der Induktor muss eine geeignete Heizfläche für den vorgesehenen Korrekturbereich bieten.
In der traditionellen Literatur zum thermischen Glätten wird der Punkt beschrieben, Linie, und keilförmige Heizmuster. Jedoch, Diese Muster sollten nicht automatisch als Standard-Induktionsspulengeometrien behandelt werden.
Die tatsächliche Wärmeverteilung hängt vom Induktordesign ab, electromagnetic coupling, Werkstückgeometrie, und Betriebsbedingungen.
5. Schlüsselfaktoren, die die Glättungsergebnisse beeinflussen
5.1 Stahlsorte und Originalzustand des Materials
Verschiedene Stahlsorten reagieren unterschiedlich auf lokale Erwärmung.
Kohlenstoffstahl, hochfester niedriglegierter Stahl, Vergütungsstahl, und thermomechanisch bearbeiteter Stahl können unterschiedliche Temperaturgrenzen haben.
Für vergütete Werkstücke (Q&T) Stähle, Die zulässige Erwärmungstemperatur muss im Verhältnis zur ursprünglichen Anlasstemperatur betrachtet werden.
Eine Erwärmung über den relevanten Grenzwert hinaus kann die mechanischen Eigenschaften verändern, die während der ursprünglichen Wärmebehandlung entwickelt wurden.
Auch andere hochfeste und thermomechanisch bearbeitete Stähle bedürfen einer werkstoffspezifischen Bewertung.
Es gibt keine universelle Höchsttemperatur, die für jede Induktionsrichtanwendung geeignet ist. Die zulässige Temperatur muss entsprechend der Stahlsorte festgelegt werden, originaler Materialzustand, maßgebliche Vorgaben, und genehmigtes Verfahren.
5.2 Plattendicke und Strukturgeometrie
Die Plattendicke beeinflusst die Wärmeübertragung und den Temperaturunterschied zwischen Oberfläche und Innenraum.
Dünne Platten können besonders empfindlich auf übermäßige lokale Erwärmung reagieren, was zu zusätzlicher Knickung oder Verformung führen kann.
Dickere Abschnitte erfordern möglicherweise andere Induktoranordnungen und Heizbedingungen.
Versteifungen, Schweißverbindungen, und nahegelegene Strukturelemente beeinflussen auch die thermische und mechanische Reaktion.
5.3 Rückhalte- und Heizsequenz
Die ursprüngliche Verformung und die strukturellen Einschränkungen bestimmen, ob eine äußere Einspannung oder eine mechanische Korrektur erforderlich ist.
Eine falsch positionierte Halterung oder eine übermäßige mechanische Kraft können zu zusätzlicher Verformung führen.
Größere Strukturen erfordern möglicherweise mehrere Heizvorgänge. Jeder Korrekturzyklus sollte ausgewertet werden, bevor der nächste Heizort oder Betriebszustand ausgewählt wird.
5.4 Leistung, Frequenz, und Aufheizzeit
Leistung, Frequenz, und Erwärmungsdauer beeinflussen die dem Werkstück zugeführte Energie.
Eine höhere Leistung führt nicht automatisch zu besseren Glättergebnissen.
Die Betriebsbedingungen müssen auf die Stahldicke abgestimmt sein, Materialeigenschaften, Induktorgeometrie, Kopplungsabstand, und vorgesehene Heizfläche.
6. Induktionsglättung vs. Flammrichten
Bei beiden Methoden wird eine lokale Erwärmung zur Korrektur der Stahlverformung eingesetzt, Ihre Heizmethoden und Betriebseigenschaften unterscheiden sich jedoch.
| Vergleich | Induktionsglättung | Flammrichten |
|---|---|---|
| Wärmequelle | Elektromagnetische Induktion | Verbrennungsflamme |
| Wärmeentwicklung | Im leitfähigen Werkstück | Externe Flamme |
| Heizungssteuerung | Einstellungen des Induktionssystems | Betrieb und Technik des Brenners |
| Offene Flamme | Nicht erforderlich | Erforderlich |
| Wiederholbarkeit | Kann mit einem entwickelten Prozess sehr gut wiederholbar sein | Hängt stärker von der Technik des Bedieners ab |
| Heizungsanordnung | Induktorkonfiguration | Brennerbasierte Heizmuster |
| Arbeitsumgebung | Keine Verbrennungsprodukte der Wärmequelle | Verbrennungsprodukte entstehen |
Bei der kontrollierten Erwärmung von Standorten kann eine Induktionserwärmung von Vorteil sein, Wiederholbarkeit, und eine Verringerung der Gefahren durch offenes Feuer sind wichtig.
Das Flammrichten bleibt auch dann nützlich, wenn die Ausrüstung tragbar ist, Zugang, oder etablierte Arbeitsabläufe begünstigen die konventionelle Beheizung.
Keine der beiden Methoden ist automatisch für jede Struktur geeignet. Die Auswahl hängt vom Material ab, Geometrie, Korrekturbedarf, und Arbeitsumfeld.
7. Prozessüberwachung und Maßkontrolle
Die Maßprüfung ist unerlässlich, da das Ziel darin besteht, eine bestimmte geometrische Korrektur zu erreichen, nicht einfach eine bestimmte Heiztemperatur erreichen.
Ein typischer Prozesskontrollansatz umfasst::
① Erstinspektion
Messen Sie die ursprüngliche Verformung mit geeigneten Maßlehren, Lineale, Lasermesssysteme, oder Vermessungsgeräte.
② Prozessplanung
Bestimmen Sie die Heizstandorte, Induktoranordnung, Betriebsbedingungen, und Korrektursequenz.
③ Kontrollierte Heizung
Wenden Sie Induktionserwärmung an und überwachen Sie gleichzeitig relevante Bedingungen wie die Stromversorgung, Heizdauer, Position des Induktors, und Temperatur.
Die Temperatur sollte mit einem entsprechend kalibrierten Instrument gemessen werden, wie zum Beispiel ein passendes Pyrometer. Die Stahlfarbe allein sollte nicht als primäre Temperaturmessmethode verwendet werden.
④ Mechanische Korrektur und Kühlung
Sofern es der Prozess erfordert, Wenden Sie eine kontrollierte mechanische Kraft an, während der Stahl heiß ist. Lassen Sie das Werkstück gemäß dem genehmigten Verfahren abkühlen.
Es sollte nicht davon ausgegangen werden, dass Wasserkühlung eine universelle Anforderung ist.
⑤ Dimensionsnachmessung
Nachdem das Werkstück den angegebenen Prüfzustand erreicht hat, Messen Sie die Geometrie erneut und vergleichen Sie sie mit der erforderlichen Toleranz.
⑥ Endkontrolle
Bestätigen Sie die Maßhaltigkeit und führen Sie alle zusätzlichen Inspektionen durch, die für kritische Strukturkomponenten erforderlich sind.
Durch das Induktionsrichten werden keine Risse oder fehlerhaften Schweißnähte repariert. Diese Bedingungen bedürfen einer gesonderten Beurteilung.
8. Einschränkungen und wesentliche Überlegungen
Das Induktionsrichten ist nicht für jede Verformungsart bzw. Materialbeschaffenheit geeignet.
Wichtige Einschränkungen sind::
Materialempfindlichkeit: Hochfeste und wärmebehandelte Stähle können durch übermäßige Erwärmung beeinträchtigt werden.
Komplexe Verformung: Strukturen mit mehreren interagierenden Verformungsmodi erfordern möglicherweise eine detaillierte technische Bewertung.
Zusätzliche Verzerrung: Falsche Erwärmungsorte oder -folgen können zu neuen Verformungen führen.
Strukturelle Integrität: Vorhandene Risse, fehlerhafte Schweißnähte, und Bauschäden bedürfen einer gesonderten Prüfung.
Zugang zur Ausrüstung: Komplexe Geometrie und eingeschränkter Zugang können die Positionierung des Induktors und die Durchführbarkeit des Prozesses beeinträchtigen.
Für kritische Strukturbauteile, Das Korrekturverfahren sollte von qualifiziertem technischem Personal überprüft und genehmigt werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann durch Induktionsrichten Schweißverzerrungen korrigiert werden??
Ja. Es kann bestimmte Arten von schweißbedingten Verformungen in Stahlplatten korrigieren, Decks, Schotte, und Strukturbaugruppen. Die Eignung hängt von der Verformungsgeometrie ab, materieller Zustand, Strukturelle Zwänge, und zulässige Heizbedingungen.
Ist das Induktionsrichten dasselbe wie die Wärmebehandlung nach dem Schweißen??
Nein. Die Wärmebehandlung nach dem Schweißen erfüllt bestimmte metallurgische oder Eigenspannungsanforderungen, während das Induktionsrichten in erster Linie geometrische Verformungen korrigiert.
Erfordert das Induktionsrichten den Zugang zu beiden Seiten einer Stahlplatte??
Nicht unbedingt. Einige spezielle Induktionsdeck-Richtsysteme sind für den Betrieb von einer Seite der Platte ausgelegt. Dies ist nützlich für große Schiffsdecks und Schotten, bei denen der Zugang zur gegenüberliegenden Oberfläche eingeschränkt ist.
Kann das Induktionsrichten die mechanischen Eigenschaften von Stahl verändern??
Ja. Eine Erwärmung über die für eine bestimmte Stahlsorte und den ursprünglichen Materialzustand zulässige Temperatur hinaus kann Auswirkungen auf die Mikrostruktur und die mechanischen Eigenschaften haben. Dies ist besonders wichtig für vergütete und andere hochfeste Baustähle.
Fazit
Das Induktionsrichten ist ein thermisches Korrekturverfahren für ausgewählte industrielle Stahlkonstruktionen, einschließlich Schiffsdecks, Schotte, Stahlplatten, und Strukturbalken.
Durch lokale elektromagnetische Erwärmung, Der Prozess nutzt eine kontrollierte Wärmeausdehnung, plastische Verformung, und Kühlkontraktion zur Korrektur unerwünschter Geometrie. Einige Systeme kombinieren auch die Erwärmung mit einer mechanischen Korrektur, während der Stahl heiß ist.
Erfolgreiche Ergebnisse hängen von der Auswahl geeigneter Heizstandorte ab, Den Induktor richtig konfigurieren, Einhaltung der Materialtemperaturgrenzen, und Überprüfung von Maßänderungen durch Inspektion.
Das Induktionsrichten sollte daher als kontrollierter Maßkorrekturprozess und nicht einfach als eine andere Methode zum Erhitzen von Stahl betrachtet werden.
Benötigen Sie Unterstützung beim Induktionsrichtprozess?
Teilen Sie uns Ihre Stahlkonstruktion mit, Materialqualität und die Art der Verformung, die Sie korrigieren müssen. Kechuang kann Ihnen bei der Bewertung des richtigen Induktionserwärmungsansatzes und der richtigen Gerätekonfiguration helfen.


