
Induktionserwärmung vs. Widerstandserwärmung: Welches elektrische Erwärmungsverfahren passt zu Ihrem Prozess?
Induktionserwärmung vs. Widerstandserwärmung ist ein Vergleich, der immer dann relevant wird, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. Doch sie erzeugen und übertragen diese Wärme auf grundlegend unterschiedliche Weise — und diese Unterschiede wirken sich auf Zykluszeit, Bauteilqualität, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
Dieser Leitfaden vergleicht beide Verfahren aus technischer und einkäuferischer Sicht: wie sie funktionieren, where their respective strengths lie and how you decide, which process suits your workflow.
1. How the technologies work
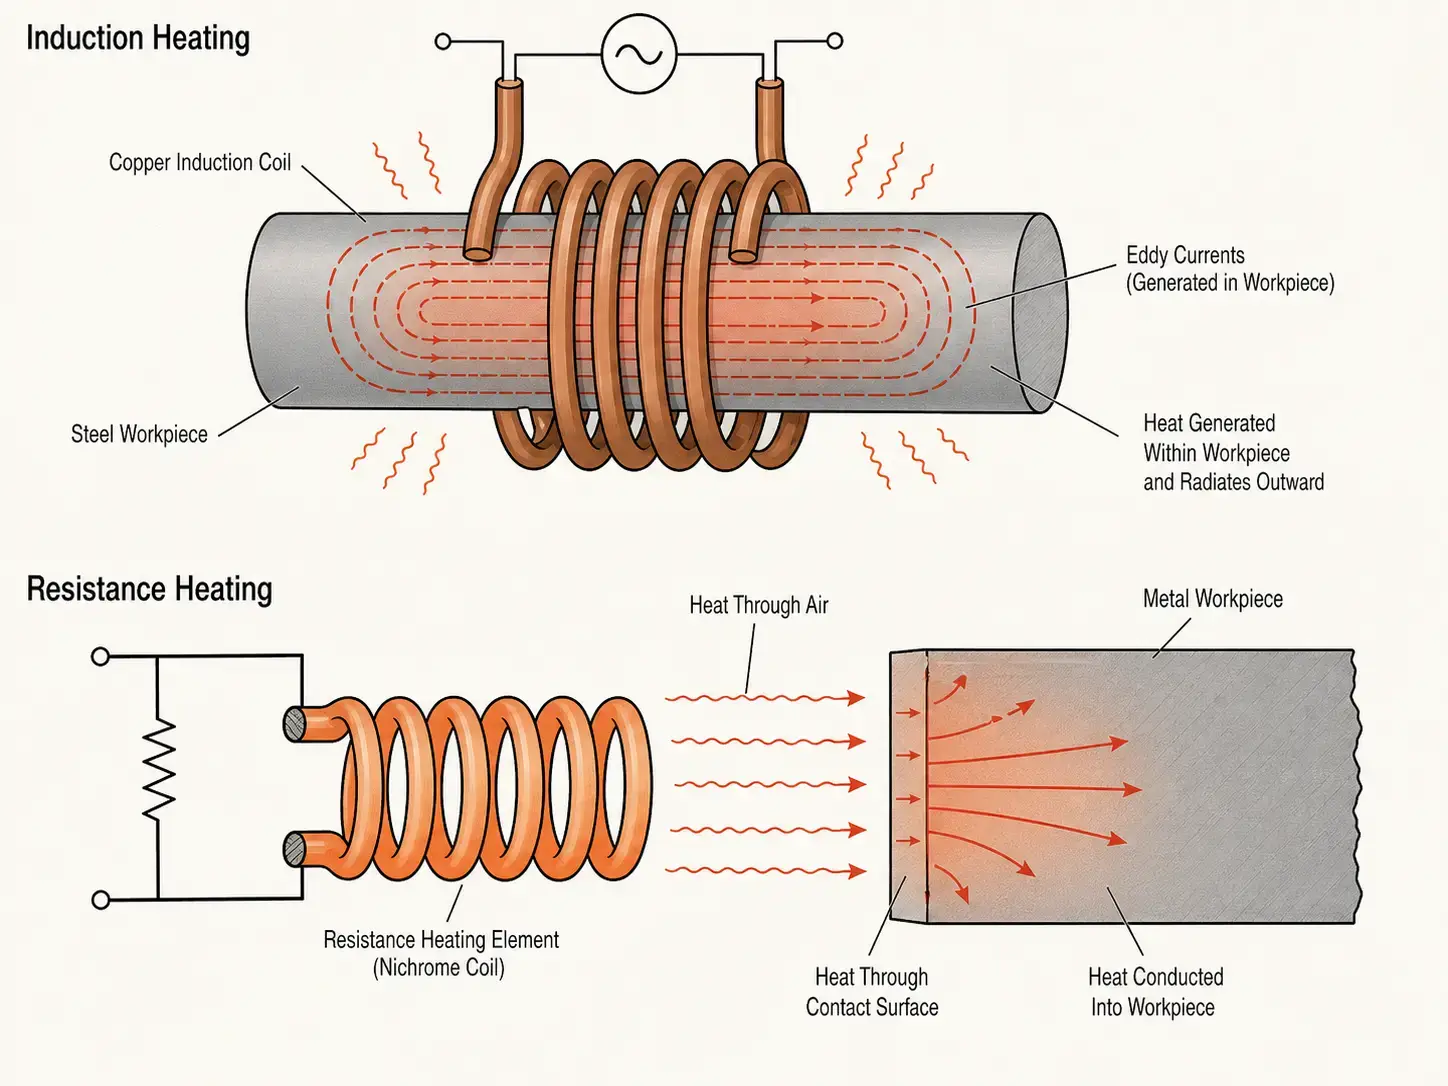
Induction heating uses a changing electromagnetic field, to generate heat directly in an electrically conductive workpiece. An induction current source conducts alternating current through a copper coil, thereby generating a magnetic field. Wenn ein Metallteil in dieses Feld gelangt, Eddy currents are induced within the component itself — and these currents generate heat from the inside out. The component is its own heat source. No contact. No warm-up delay. No intermediate medium.
In resistive heating, current flows through a resistive element — a coiled wire, a rod, a heating cartridge or a flat strip — and this element becomes hot. Die Wärme wird anschließend durch Wärmeleitung, Konvektion oder Strahlung auf das Werkstück übertragen. In einem Ofen erwärmt das Element die Kammerluft und die Wände, die dann das Bauteil erwärmen. Bei der Widerstandserwärmung mit Direktkontakt berührt das heiße Element das Bauteil.
Der praktische Unterschied liegt darin, wo die Wärme entsteht. Induktion erzeugt sie im Metall. Widerstandserwärmung erzeugt sie in einem separaten Element und überträgt sie auf das Bauteil. Alles Weitere — Geschwindigkeit, Precision, Effizienz, Part warpage — results from this one difference.
2. The main differences at a glance
| Factor | Induction heating | Widerstandserwärmung |
|---|---|---|
| Wärmeerzeugung | Im Werkstück — elektromagnetische Induktion | In einem Widerstandselement — Joule-Erwärmung, anschließend Übertragung |
| Erwärmungsrate | Sekunden bis zum Erreichen der Zieltemperatur | Minuten — Element und Kammer müssen zuerst aufheizen |
| Lokalisierung | Präzise — nur die Zone innerhalb der Spule wird erwärmt | Broad-area — typically heating of a chamber, Plate or contact surface |
| Material compatibility | Only electrically conductive materials | Conductive and non-conductive materials — metals, Plastics, Ceramics |
| Heating time | None — immediately on, immediately off | Minutes to reach chamber- or element setpoint |
| Automation capability | Excellent — short cycles, easy PLC/robot integration | Medium — better suited for batch- or semi-automated processes |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Die Widerstandserwärmung beinhaltet immer eine thermische Übergabe: Element wird heiß → Luft oder Kontaktfläche wird heiß → Bauteil wird heiß. In Batch-Öfen muss die gesamte Kammermasse — Feuerfestmaterial, Vorrichtungen, Atmosphäre — durchwärmt werden, bevor die Charge die Temperatur erreicht. Dieser Overhead ist bei Batch-Prozessen mit langen Zyklen akzeptabel. In Linien mit hohem Durchsatz wird er zum Engpass.
Auf der Energieseite überträgt Induktion einen höheren Anteil der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemwirkungsgrad, wenn die Spule gut ausgelegt ist und die Frequenz zum Bauteil passt. Widerstandsöfen verlieren Energie über Kammerwände, Abluft, Vorrichtungen und wiederholte thermische Zyklen. Die Effizienz allein entscheidet die Wahl jedoch nicht immer — Ihre Kosten pro kWh, die Zykluszeit und die Ausschussrate bestimmen gemeinsam den ROI. Einen tieferen Blick auf die Zahlen bietet unser Leitfaden zur Leistungsberechnung für Induktionserwärmung.
4. Temperaturregelung und Prozesswiederholgenauigkeit
Induktionssysteme bieten eine präzise, nahezu sofortige Leistungsregelung. In Kombination mit geschlossener Pyrometer-Rückführung und rezeptbasierter Automatisierung erhält jedes Bauteil nahezu identische Erwärmungsbedingungen — entscheidend beim Härten, Hartlöten und bei jedem Prozess mit engem Temperaturfenster.
Auch Widerstandserwärmung kann Temperaturen genau halten, insbesondere in Öfen mit hoher thermischer Masse. Die Reaktion ist jedoch langsamer — die Temperatur einer heißen Kammer oder einer großen Heizplatte lässt sich nicht innerhalb von Sekunden ändern. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Die Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. Bei Widerstandserwärmung hängt sie von Elementzustand, Kontaktqualität, Lastverteilung und gleichmäßiger Luftströmung ab. In both cases, a controlled process window is more important than the label on the equipment.
5. Material and component geometry
The first selection question is the simplest: Is the workpiece electrically conductive? Induction requires this — steel, Stainless steel, Kupfer, Brass and aluminum work. Resistance heating can heat anything, that you can put in an oven or press against a hot surface: Metals, Plastics, Ceramics, Composite materials, Adhesives.
For ferromagnetic metals such as carbon- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng seiner Kontur folgen kann — Wellen, gears, Lager, tubes, Befestigungselemente und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen können eine individuelle Spulenkonstruktion, Flusskonzentratoren, Rotation oder Scanning erfordern. Widerstandserwärmung ist bei ungewöhnlichen Geometrien toleranter, wenn Teile einfach in einen Ofen gelegt werden; Widerstandserwärmung mit Direktkontakt hat jedoch Schwierigkeiten bei schlechten oder variierenden Kontaktflächen.
6. Equipment, Wartung und Integration
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, ein water cooling system, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, Material, Target temperature, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. Oversizing wastes capital. Undersizing leads to slow cycles and unstable processes. Unser Leitfaden zur Leistungsauswahl results from calculation.
Cooling is equally important. Induction coils and power electronics generate heat, which must be reliably dissipated. Poor water quality, restricted flow or undersized cooling shortens the plant's lifespan and causes unplanned downtime.
Resistance heating systems are mechanically simpler, but still require maintenance: Elemente verschleißen, Thermoelemente driften, Isolierungen bauen ab, Kontaktflächen oxidieren und die Temperaturgleichmäßigkeit im Ofen verändert sich mit der Zeit. Bei Direktkontakt-Anwendungen beeinflussen Oberflächenreinheit und konstanter Anpressdruck direkt die Wärmeübertragung und Bauteilqualität.
7. Typical industrial applications
Beide Technologien haben bewährte industrielle Einsatzbereiche. Entscheidend ist das Prozessziel.
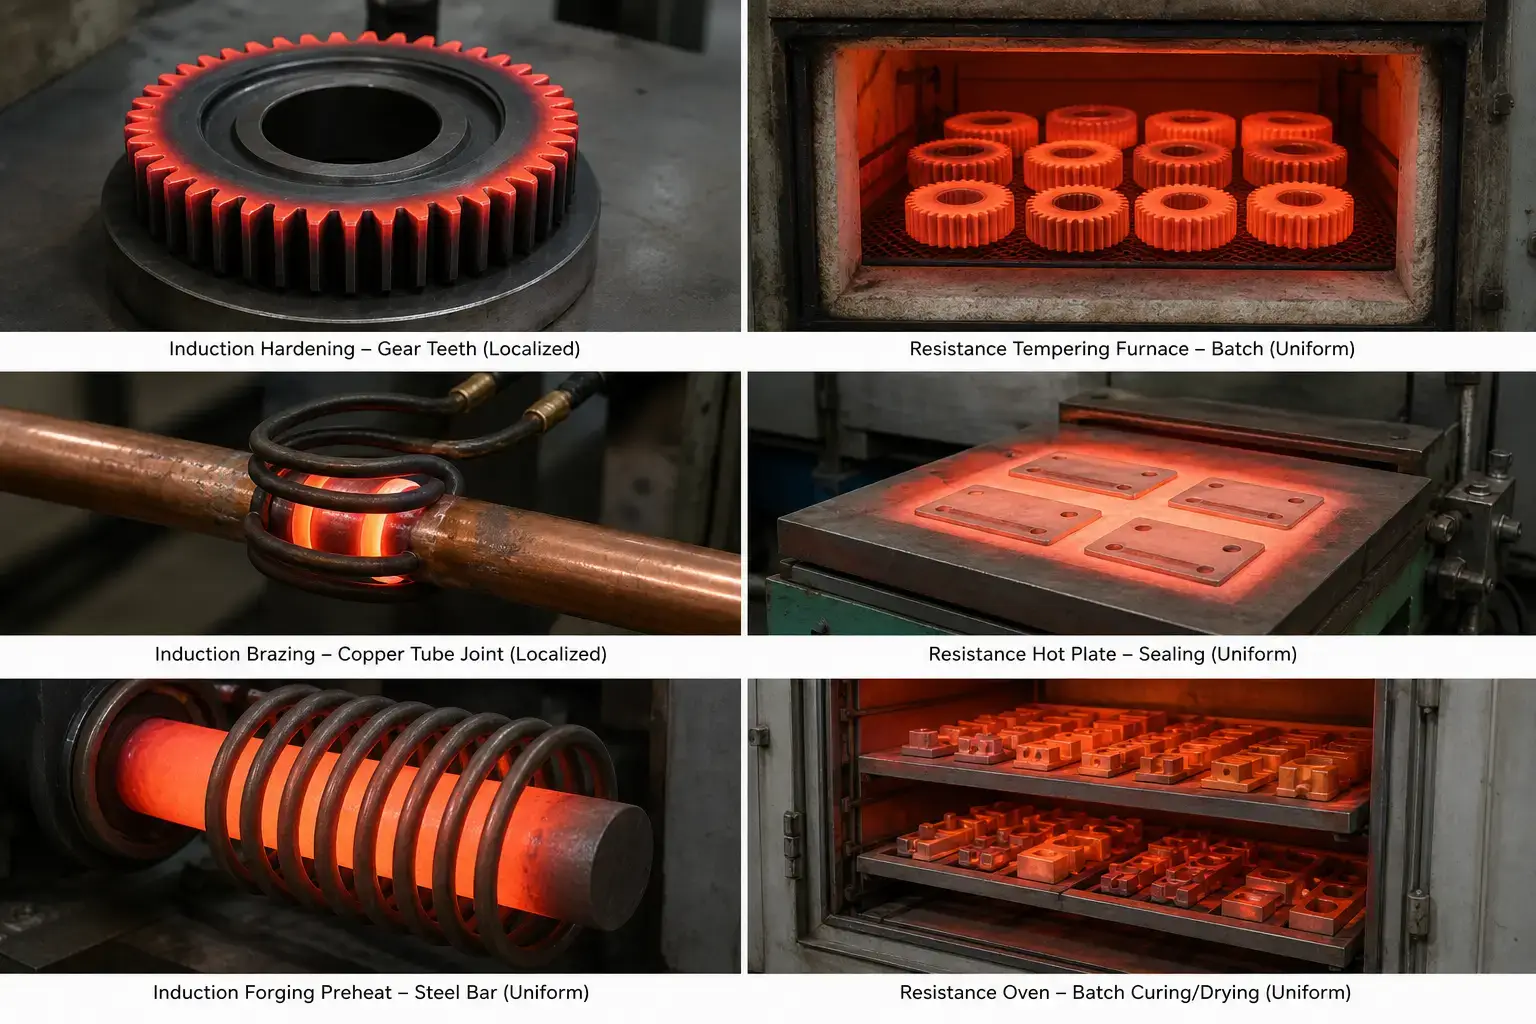
Induktionserwärmung wird häufig eingesetzt für:
— Induktionshärten — Wellen, gears, Stifte, Laufbahnen und Lagerflächen, bei denen nur die Außenschicht gehärtet werden soll, während der Kern zäh bleibt
— Hartlöten und Weichlöten — Montage von Hartmetallwerkzeugen, Kupferfittings, HVAC-Komponenten, bei denen lokalisierte Erwärmung der Fügestelle Schäden an angrenzenden Materialien verhindert
— Schrumpfpassungen und thermische Montage — Zahnräder auf Wellen, Lagerringe in Gehäuse
— Vorwärmen von Schmiedeknüppeln, Glühen und Vorwärmen vor dem Schweißen — schnell, bedarfsgerecht, mit minimaler Zunderbildung
Widerstandserwärmung wird häufig eingesetzt für:
— Batch-Anlassen und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Beschichtungen, Adhesives, Aushärten von Verbundwerkstoffen in Öfen mit kontrollierter Atmosphäre
— Heizplatten- und Plattenerwärmung — Kunststoffversiegelung, Umformen, Laborerwärmung, Prozesse mit geringem Volumen
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten und Best Practices für das Induktionshartlöten.
8. Short self-check: Spricht Ihr Prozess eher für Induktion?
Mark each statement, that applies to your application. The more boxes you check,, the stronger the case for induction.
☐ Mein Werkstück ist elektrisch leitfähig (Stahl, Stainless steel, Kupfer, Brass, aluminum).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 Sekunden beeinflusst direkt meinen Durchsatz.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Härte oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, so that a coil can enclose it or closely follow it.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- and recipe control.
☐ Offene Flammen, hot exhaust gas or large heated chambers are undesirable in my manufacturing.
☐ Die Reduzierung von Ausschuss, warpage and part-to-part variations has a measurable ROI for my operation.
Punktzahl 6–8: Induction is very well suited. The technology was developed precisely for these conditions.
Punktzahl 3–5: You are in the gray area. Perform a sample test on your actual parts — the process result, not the datasheet, should decide.
Punktzahl 0–2: Resistance heating probably fits your process better. Sehen Sie sich die Abschnitte 5 bis 7 oben erneut an, to get guidance for batch-, non-conductive or long-term heating applications.
Key insight
Induktionserwärmung vs. Widerstandserwärmung it is not a question, which technology is fundamentally superior. What is crucial, which one better suits your material, your geometry, your cycle time and your production environment. Induction dominates, when speed, lokalisierte Erwärmung und Wiederholgenauigkeit wichtig sind — Härten, Hartlöten, Vorwärmen zum Schmieden, Schrumpfpassungen. Widerstandserwärmung behauptet sich bei Batch-Prozessen, nichtleitenden Materialien, langen Durchwärmzyklen und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Bauteil, nicht mit der Technologie — dann wird die Antwort meist klar.
F: Was ist der Hauptunterschied zwischen Induktionserwärmung und Widerstandserwärmung?
A: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, Band) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
A: Nicht immer. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: Kann Induktionserwärmung einen Widerstandsofen vollständig ersetzen?
A: Teilweise. Induktion kann die Erwärmung im Widerstandsofen ersetzen, wenn der Prozess eine schnelle, Localized heating of conductive parts is required — hardening, Hartlöten, Vorwärmen zum Schmieden. A resistance furnace is still better suited for batch tempering, Long heating cycles, Processes with controlled atmosphere or the heating of non-conductive materials such as plastics and ceramics.
F: What should I prepare, Before I contact a supplier of induction heating systems?
A: Have material quality, Component drawings, Target temperature, Heating zone, Target cycle time and annual production volume ready. If possible, Send sample parts for a process test — nothing replaces a real test run on your actual workpiece.
Try, to decide between induction- and resistance heating?
Senden Sie uns Ihre Werkstückdetails und Prozessanforderungen. Wir bewerten, ob Induktion zu Ihrer Anwendung passt — und empfehlen ein System, das auf Ihre Teile abgestimmt ist, statt eines Angebots nach dem Einheitsprinzip.










