
Industrie der Induktion
Im Entwicklungsprozess der Induktionsindustrie stand das Prinzip der elektromagnetischen Induktion im Mittelpunkt, Die Induktionserwärmungstechnologie hat sich zu einer zentralen unterstützenden Technologie entwickelt, die sich durch die gesamte Industriekette von R zieht&D, Produktion und Anwendung, aufgrund seiner bemerkenswerten Eigenschaften wie hoher Effizienz, Präzision, Steuerbarkeit und Umweltfreundlichkeit. Es treibt Effizienzsteigerung und Qualitätsinnovation in solchen Teilsektoren wie der Herstellung von Induktionsgeräten, Induktionswärmebehandlung und Induktionsschmelzen.
Als ein Kerntechnologiezweig der Induktionsindustrie, Induktionsheizung beruht auf dem einzigartigen Mechanismus der Wirbelstromerzeugung durch elektromagnetische Induktion. Im Gegensatz zum ineffizienten Leitmodus der traditionellen offenen Flammen- und Widerstandserwärmung, kann er direkt auf Zielmetallwerkstücke wirken, um endogene Wärmeumwandlung zu erreichen. Diese Eigenschaft erhöht nicht nur den Heizwirkungsgrad um mehr als 40% und reduziert den Energieverbrauch erheblich, sondern ermöglicht auch eine verfeinerte Kontrolle über Heizzonen und Temperaturprofile durch die präzise Regelung von Stromfrequenz- und Leistungsparametern. Es minimiert die wärmebeeinflusste Zone auf Millimeterniveau, effektive Vermeidung von Problemen wie Werkstückverformung und Leistungseinbußen, und erfüllt somit die strengen Anforderungen an die Hochpräzisionsbearbeitung in der Induktionsindustrie.
| Induktionsheizung | Feuerheizung | Widerstandsheizung |
|---|---|---|
| Elektromagnetische Induktionswirbelstrom endogene Erwärmung, berührungslos | Wärmeleitung/-strahlung bei der Kraftstoffverbrennung, kontaktbasiert | Erhitzen des Widerstandselements, gefolgt von der Leitung, kontaktbasiert |
| 60%–90 %, Energieeinsparung ≥ 40% | 30%–60 %, hoher Wärmeverlust | 50%–80 %, hoher Leitungsverlust |
| ±1℃–±5℃, programmierbare Temperaturkurvensteuerung | ≥±30℃, große Temperaturschwankungen | ±10℃–±15℃, hohe thermische Trägheit |
| Millimetergenau, lokalisierte gezielte Erwärmung | Groß, Gesamterwärmung des Werkstücks | Relativ groß, Wärmediffusion durch Wärmeleitung |
| Niedrig, minimale Belastung durch schnelles Erhitzen/Abkühlen | Hoch, starke thermische Verformung und Oxidation | Mittel, Aufgrund längerer Konduktionserwärmung anfällig für Verformungen |
| Flammenfrei, rauchfrei, geräuscharm | Hoher Abgasausstoß, Gefahr durch offenes Feuer, starke Verschmutzung | Gefahr der Elementalterung und des Kurzschlusses |
| Hoch, Digitale Programmierung und Fernbedienung möglich | Niedrig, stark von der manuellen Bedienung abhängig | Mittel, erfordert eine Nachrüstung des Temperaturregelmoduls |
| Präzise Wärmebehandlung, Schmelzen, Solarpanel-/Automobilherstellung | Grobbearbeitung, Vorwärmen großer Schmiedeteile | Erhitzen in kleinen Mengen, Laboranwendungen |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/bent-copper-tube-induction-brazing.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
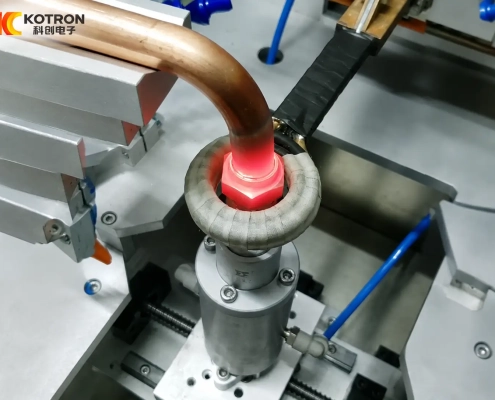
cui yanan2026-09-04 03:43:192026-09-08 03:49:35Induktionsolieren für HLK & Kühlungs-Kupferkomponenten
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/Copper-Tube-Manifold-Welding-1.webp
500
500
Induktionsheizungsbehandlung
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
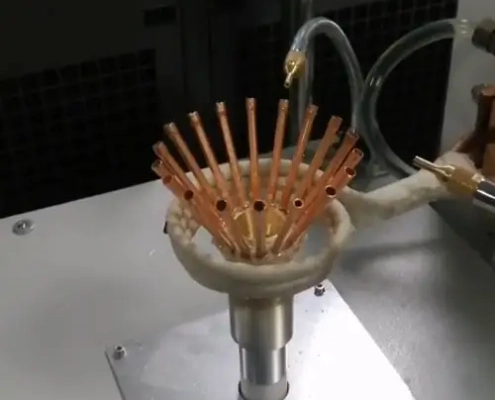
Induktionsheizungsbehandlung2025-12-18 01:53:592026-08-05 07:23:24Kupferrohr-Manifold-Schweißen


