
Soldadura por indução de entradas de motor: 6 fatores críticos para ligações constantes
Soldadura por indução de entradas de motor é um processo, em que cada segundo conta. Se for aquecido demasiado rapidamente, queima o isolamento. Se aquecer demasiado lentamente, o estanho não flui. Quando tudo está correto, surgem ligações limpas, consistentes e precisas — ciclo após ciclo — com uma velocidade, que mantém a linha de produção em funcionamento.
Este guia explica seis fatores, que determinam, se o seu processo de soldadura para os terminais do motor fornece uma qualidade consistente ou se se torna um gargalo devido a retrabalho.
| 1. Por que indução para terminais de motor | 4. Auswahl des Lots |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. Temperaturkontrolle | 6. Häufige Fehler und Abhilfen |
1. Warum Induktionslöten für Motoranschlüsse
Motoranschlüsse — ob an Kommutatoren, Schleifringen oder Stator-Anschlussleitungen — benötigen Verbindungen, die Temperaturwechsel, Vibrationen und elektrische Last dauerhaft ohne Degradation aufnehmen können. Konventionelles Brennerlöten funktioniert, ist jedoch langsam, stark bedienerabhängig und nur schwer in automatisierte Linien zu integrieren.
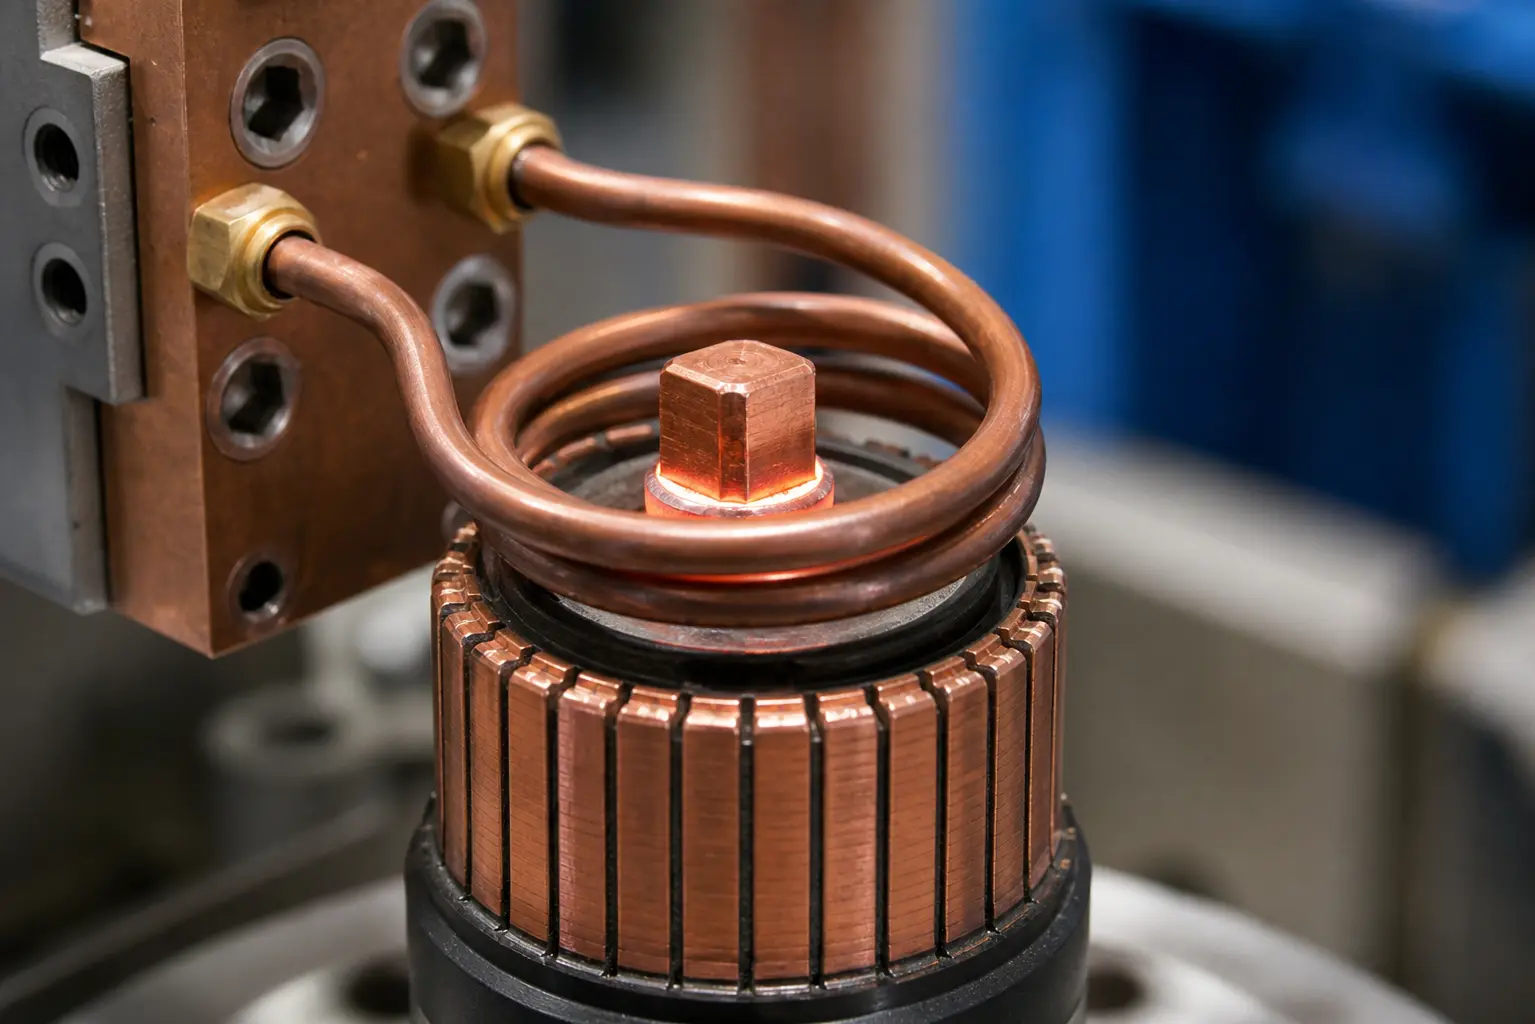
A soldadura por indução resolve estes problemas de três maneiras. Em primeiro lugar, o calor é gerado diretamente na peça de trabalho e não aplicado externamente, de modo que a ligação atinge a temperatura de soldadura em segundos. Em segundo lugar, a zona de aquecimento é controlada com precisão pela geometria da bobina — o isolamento a poucos milímetros de distância permanece frio. Em terceiro lugar, cada ciclo decorre com os mesmos parâmetros, de modo que a quinquagésima ligação é igual à primeira.
Na Indústria automóvel-Fabrico de motores, onde milhares de ligações são soldadas por turno, rechtfertigt allein diese Wiederholgenauigkeit häufig die Investition in die Anlage.
2. Wichtige Prozessparameter
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Leistungsniveau: Determina, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— tempo de aquecimento: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. A faixa óptima depende da massa da ligação, do design da bobina e da faixa de fusão da solda.
— Frequência: Höhere Frequenzen (100–300 kHz) concentram o calor perto da superfície e são adequadas para ligações de parede fina. Frequências médias (10–50 kHz) penetram mais profundamente em secções transversais de cobre mais pesadas.
— Arrefecimento: A bobina necessita de um fluxo de água fiável em funcionamento contínuo. Ein sistema de arrefecimento, que não consegue acompanhar, leva a temperaturas flutuantes da bobina e altera o seu processo a meio da camada.
A melhor abordagem é, começar com uma configuração de potência conservadora, ajustar o tempo de aquecimento, de modo que a solda flua completamente, e aumentar a potência gradualmente de seguida, para encurtar o ciclo – sempre atento a sinais de sobreaquecimento. Uma consideração mais detalhada de seleção de potência será tratada separadamente.
Na prática, veja:
3. Temperaturkontrolle: A diferença entre uma boa ligação e rejeição
Soldas à base de prata, que são frequentemente utilizadas para ligações elétricas, derretem entre 600°C e 720°C. Das Prozessfenster ist eng — 20 Grad zu niedrig, und das Lot benetzt die Verbindung nicht. 50 Grad zu hoch, und es besteht die Gefahr, dass Flussmittelrückstände auf der Anschlussoberfläche einbrennen oder, schlimmer noch, das Kupfer so weit geglüht wird, dass es seine mechanische Festigkeit verliert.
Die zuverlässigste Methode zur Temperaturkontrolle beim Induktionslöten ist die Zeitsteuerung, nicht Thermoelemente. Sobald die Erwärmungskurve für eine bestimmte Verbindung charakterisiert ist (Zeit gegenüber Temperatur bei fester Leistungseinstellung), folgt jeder weitere Zyklus derselben Kurve. Deshalb ist das Rezeptmanagement an der Induktionsstromquelle wichtig: Bewährte Parameter speichern, je nach Teilenummer abrufen, und der Bediener muss nicht raten.
4. Auswahl des Lots
Für das Löten von Motoranschlüssen muss das Lot drei Eigenschaften bieten: gute elektrische Leitfähigkeit, ausreichende mechanische Festigkeit und einen Schmelzbereich innerhalb des Induktionsprozessfensters.
Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) são comuns para ligações cobre-cobre. São auto-fluxantes no próprio cobre ou. auto-fluixantes, o que elimina uma etapa do processo. Ligas de prata-cobre-zinco (Série BAg) oferecem maior resistência e são preferidas, quando a ligação deve suportar vibrações ou quando o cobre é soldado a conexões de latão. Requerem aplicação separada de fluxo.
Preformas pré-colocadas — pequenos anéis ou discos de solda, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Fluxos, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Spulendesign und Positionierung
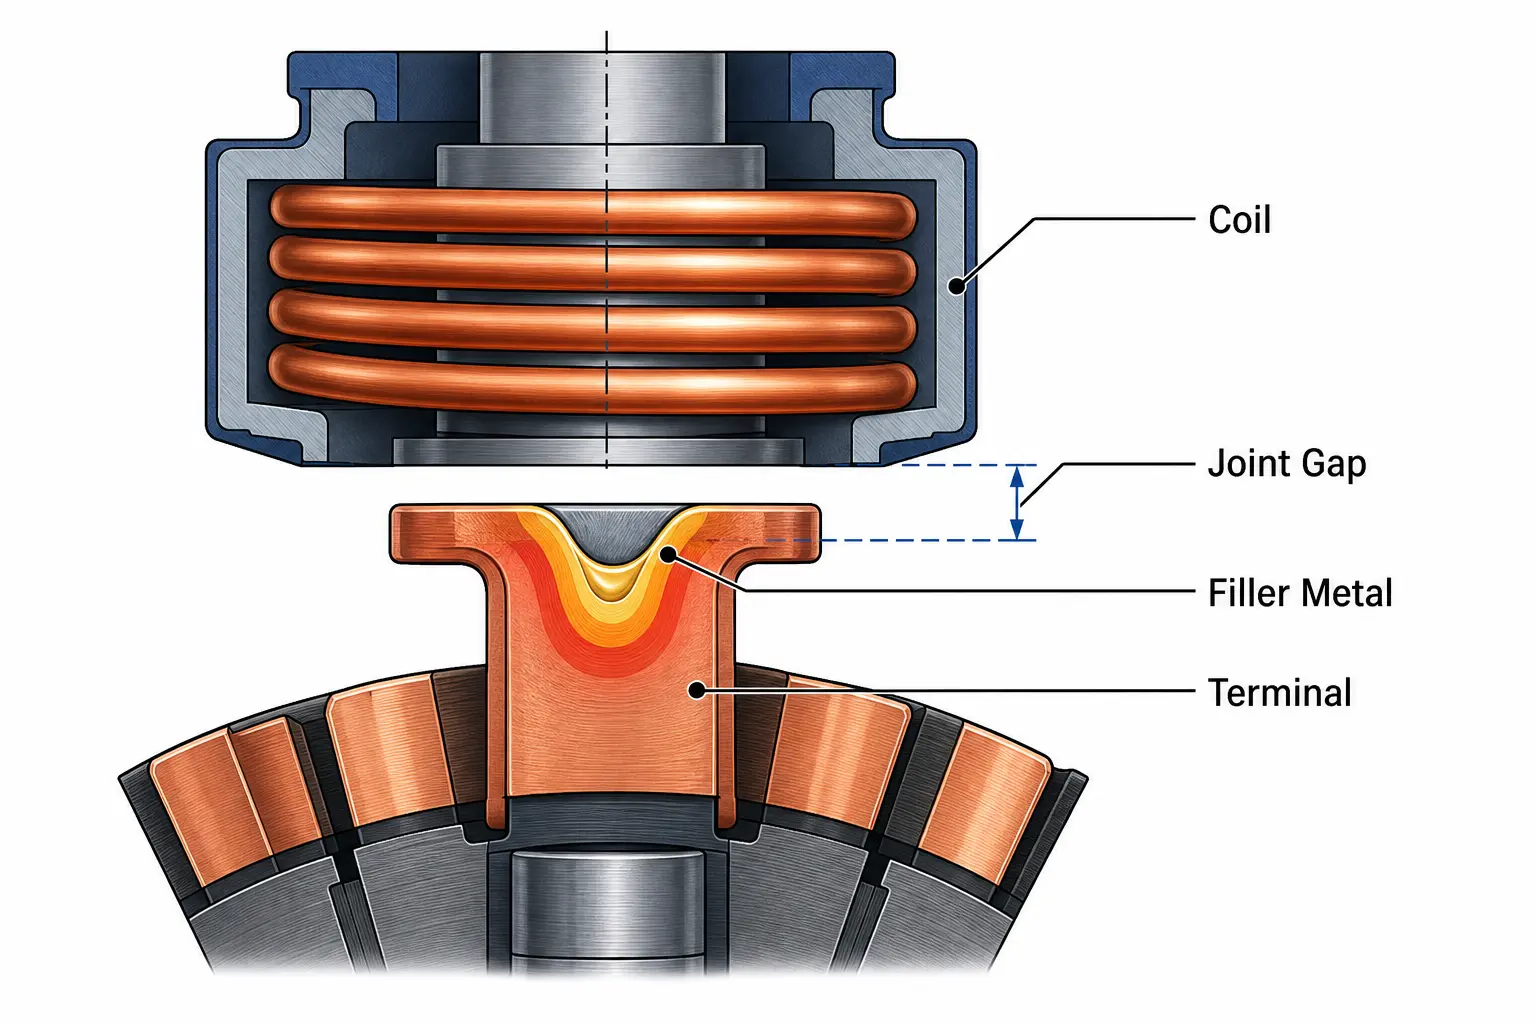
A bobina determina o sucesso ou fracasso do processo. Nos terminais do motor, a bobina tipicamente envolve a zona de ligação — quer como um design de voltas divididas, que permite a indexação do comutador, ou como uma bobina de enrolamento personalizada e perfilada, que foca a energia numa geometria de ligação específica.
Três regras para bobinas de solda em terminais:
— Gap de acoplamento: Mantenha a distância entre a bobina e a ligação em 1–3 mm. Distâncias maiores reduzem rapidamente a eficiência; distâncias mais pequenas aumentam o risco de arcos elétricos, quando a peça ou dispositivo apresenta desvios de circularidade.
— foco da zona de influência térmica: a bobina deve concentrar o fluxo magnético na superfície de ligação, não em toda a ligação. uma bobina que aquece demasiado de forma ampla distribui a temperatura de solda para áreas, que não necessitam disso, desperdiça energia e pode danificar o isolamento.
— integração de refrigeração: o corpo da bobina deve ter a sua própria refrigeração por água. Na produção em série, uma bobina sem arrefecimento interno sai das especificações em poucos minutos.
6. Erros comuns e como corrigi-los
A maioria dos erros de soldadura nas ligações do motor pode ser atribuída a uma de quatro causas principais. Reconhecer os sintomas indica, onde deve procurar.
| Erros | Causa provável | Soluções |
|---|---|---|
| Fluxo de solda incompleto | A ligação não atingiu a temperatura de fusão | Aumentar a potência ou o tempo de aquecimento; Verificar o espaçamento do enrolamento da bobina |
| Resíduos de fluxo queimados | Excesso de temperatura ou tempo de aquecimento demasiado longo | Reduzir potência; Reduzir o ciclo; verificar, Se a frequência é adequada para o material de ligação |
| Danos de isolamento próximos da ligação | Zona de influência térmica demasiado larga — bobina aquece além da ligação | Redesenhar a bobina para um foco de fluxo mais estreito; Adicionar escudo térmico entre a bobina e o isolamento |
| Diferenças de ligação para ligação | Desalinhamento do dispositivo, lacuna oscilante para a bobina ou deriva de arrefecimento | verificar a repetibilidade do dispositivo; usar controlo de potência baseado em receita; verificar a estabilidade da água de arrefecimento |
Principais conclusões
soldagem bem-sucedida das ligações do motor através de Induktionserwärmung depende disso, alinhando quatro coisas em conjunto: a potência e frequência corretas para a massa de ligação, uma bobina, que focaliza o calor com precisão na zona de soldadura, uma colocação constante do soldado e um arrefecimento, que permanece estável em toda a camada. Quando esses quatro fatores se alinham, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
A: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (Série BAg) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
A: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Pode a mesma bobina soldar diferentes tamanhos de ligações?
A: Uma bobina concebida para uma determinada geometria de ligação normalmente não fornece bons resultados com outro tamanho — o espaço de acoplamento e a distribuição do fluxo alteram-se demasiado. Bobinas dedicadas por família de peças, combinadas com receitas armazenadas na fonte de corrente, são a abordagem padrão.
Precisa de um processo de soldadura para as ligações do seu motor?
Envie-nos os seus desenhos de ligação e o volume de produção. Estamos a realizar um ensaio de soldadura de amostra e recomendamos uma bobina assim como uma fonte de corrente, que se adequem à sua ligação — não é uma oferta padrão.










