
Lutowanie indukcyjne połączeń silnika: 6 czynniki krytyczne dla stałych połączeń
Lutowanie indukcyjne połączeń silnika ist ein Prozess, bei dem jede Sekunde zählt. Wird zu schnell erwärmt, verbrennt die Isolierung. Wird zu langsam erwärmt, fließt das Lot nicht. Wenn alles passt, entstehen saubere, wiederholgenaue Verbindungen — Zyklus für Zyklus — mit einer Geschwindigkeit, die die Produktionslinie in Bewegung hält.
Dieser Leitfaden erläutert sechs Faktoren, die darüber entscheiden, ob Ihr Lötprozess für Motoranschlüsse eine gleichbleibende Qualität liefert oder zu einem Engpass durch Nacharbeit wird.
| 1. Warum Induktion für Motoranschlüsse | 4. Auswahl des Lots |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. Kontrola temperatury | 6. Częste błędy i środki zaradcze |
1. Dlaczego lutowanie indukcyjne do połączeń silnika
Połączenia silnika — czy na komutatorach, pierścieniach ślizgowych czy przewodach przyłączeniowych stojana — wymagają połączeń, które mogą trwale wytrzymać zmiany temperatury, drgania i obciążenie elektryczne bez degradacji. Tradycyjne lutowanie palnikiem działa, jednak jest powolne, bardzo zależne od operatora i trudne do zautomatyzowania w liniach.
Lutowanie indukcyjne rozwiązuje te problemy na trzy sposoby. Po pierwsze, ciepło jest wytwarzane bezpośrednio w obrabianym elemencie, a nie dostarczane z zewnątrz, tak że połączenie osiąga temperaturę lutowania w ciągu kilku sekund. Po drugie, strefa nagrzewania jest precyzyjnie kontrolowana dzięki geometrii cewki — izolacja kilka milimetrów dalej pozostaje chłodna. Po trzecie, każdy cykl przebiega przy tych samych parametrach, tak że pięćdziesiąte połączenie jest takie samo jak pierwsze.
W motoryzacji-produkcji silników, gdzie w jednej zmianie lutuje się tysiące połączeń, rechtfertigt allein diese Wiederholgenauigkeit häufig die Investition in die Anlage.
2. Wichtige Prozessparameter
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Leistungsniveau: Bestimmt, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— czas podgrzewania: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. Optymalny zakres zależy od masy połączenia, projektu cewki i zakresu topnienia lutowia.
— Częstotliwość: Höhere Frequenzen (100–300 kHz) koncentrują ciepło blisko powierzchni i nadają się do cienkościennych połączeń. Średnie częstotliwości (10–50 kHz) penetrują głębiej w przypadku cięższych przekrojów miedzi.
— Kühlung: Cewka wymaga w trybie ciągłym niezawodnego przepływu wody. Jeden Kühlsystem, który nie jest w stanie nadążyć, prowadzi to do niestabilnych temperatur cewki i przesuwa proces w trakcie warstwy.
Najlepsze podejście to, mit einer konservativen Leistungseinstellung zu beginnen, die Erwärmungszeit so einzustellen, dass das Lot vollständig fließt, und die Leistung anschließend schrittweise zu erhöhen, um den Zyklus zu verkürzen — dabei stets auf Anzeichen von Überhitzung achten. Eine ausführlichere Betrachtung der wyborze mocy wird separat behandelt.
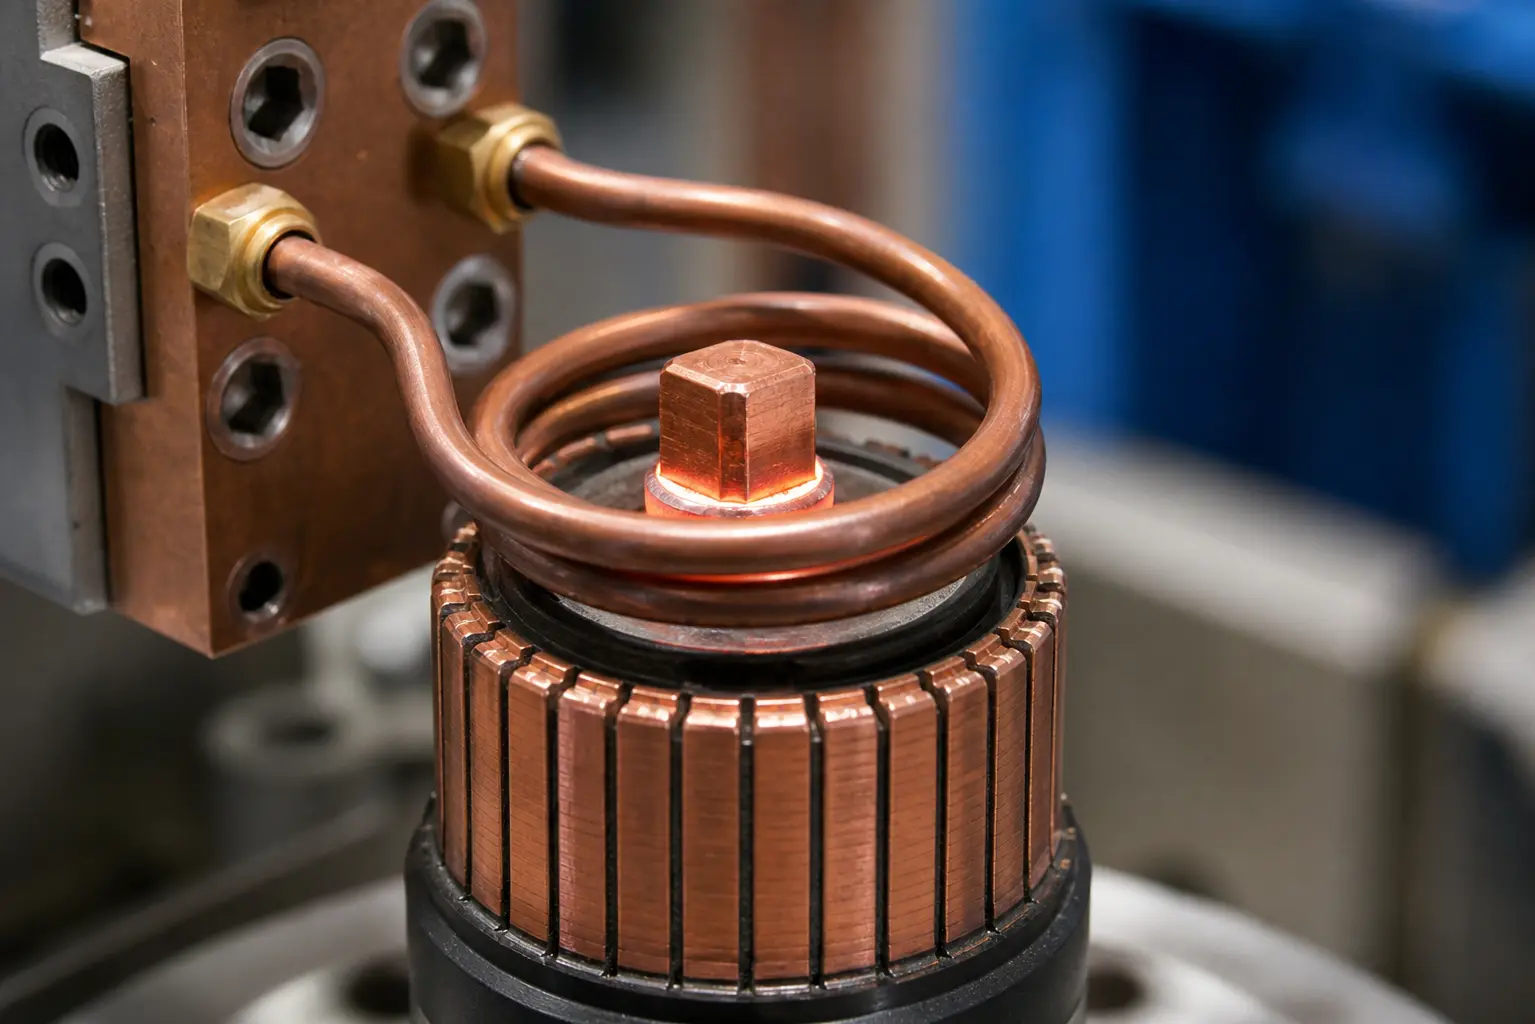
In der Praxis ansehen:
3. Kontrola temperatury: Der Unterschied zwischen einer guten Verbindung und Ausschuss
Silberbasierte Lote, die häufig für elektrische Anschlüsse eingesetzt werden, schmelzen zwischen 600°C und 720°C. Das Prozessfenster ist eng — 20 Grad zu niedrig, und das Lot benetzt die Verbindung nicht. 50 Grad zu hoch, und es besteht die Gefahr, dass Flussmittelrückstände auf der Anschlussoberfläche einbrennen oder, schlimmer noch, das Kupfer so weit geglüht wird, dass es seine mechanische Festigkeit verliert.
Die zuverlässigste Methode zur Temperaturkontrolle beim Induktionslöten ist die Zeitsteuerung, nicht Thermoelemente. Sobald die Erwärmungskurve für eine bestimmte Verbindung charakterisiert ist (Zeit gegenüber Temperatur bei fester Leistungseinstellung), folgt jeder weitere Zyklus derselben Kurve. Deshalb ist das Rezeptmanagement an der Induktionsstromquelle wichtig: Bewährte Parameter speichern, je nach Teilenummer abrufen, und der Bediener muss nicht raten.
4. Auswahl des Lots
Für das Löten von Motoranschlüssen muss das Lot drei Eigenschaften bieten: gute elektrische Leitfähigkeit, ausreichende mechanische Festigkeit und einen Schmelzbereich innerhalb des Induktionsprozessfensters.
Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) są powszechne w połączeniach miedź-miedź. Są samo-roztapiające się na miedzi lub. samo-roztapiające się dzięki topnikom, co eliminuje jeden etap procesu. Stopy srebra-miedzi-cynku (Seria BAg) oferują wyższą wytrzymałość i są preferowane, gdy połączenie musi wytrzymać drgania lub gdy lutuje się miedź z przyłączami mosiężnymi. Wymagają osobnej aplikacji topnika.
Wstępnie umieszczone preformy — małe pierścienie lub dyski z cyny, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Topniki, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Spulendesign und Positionierung
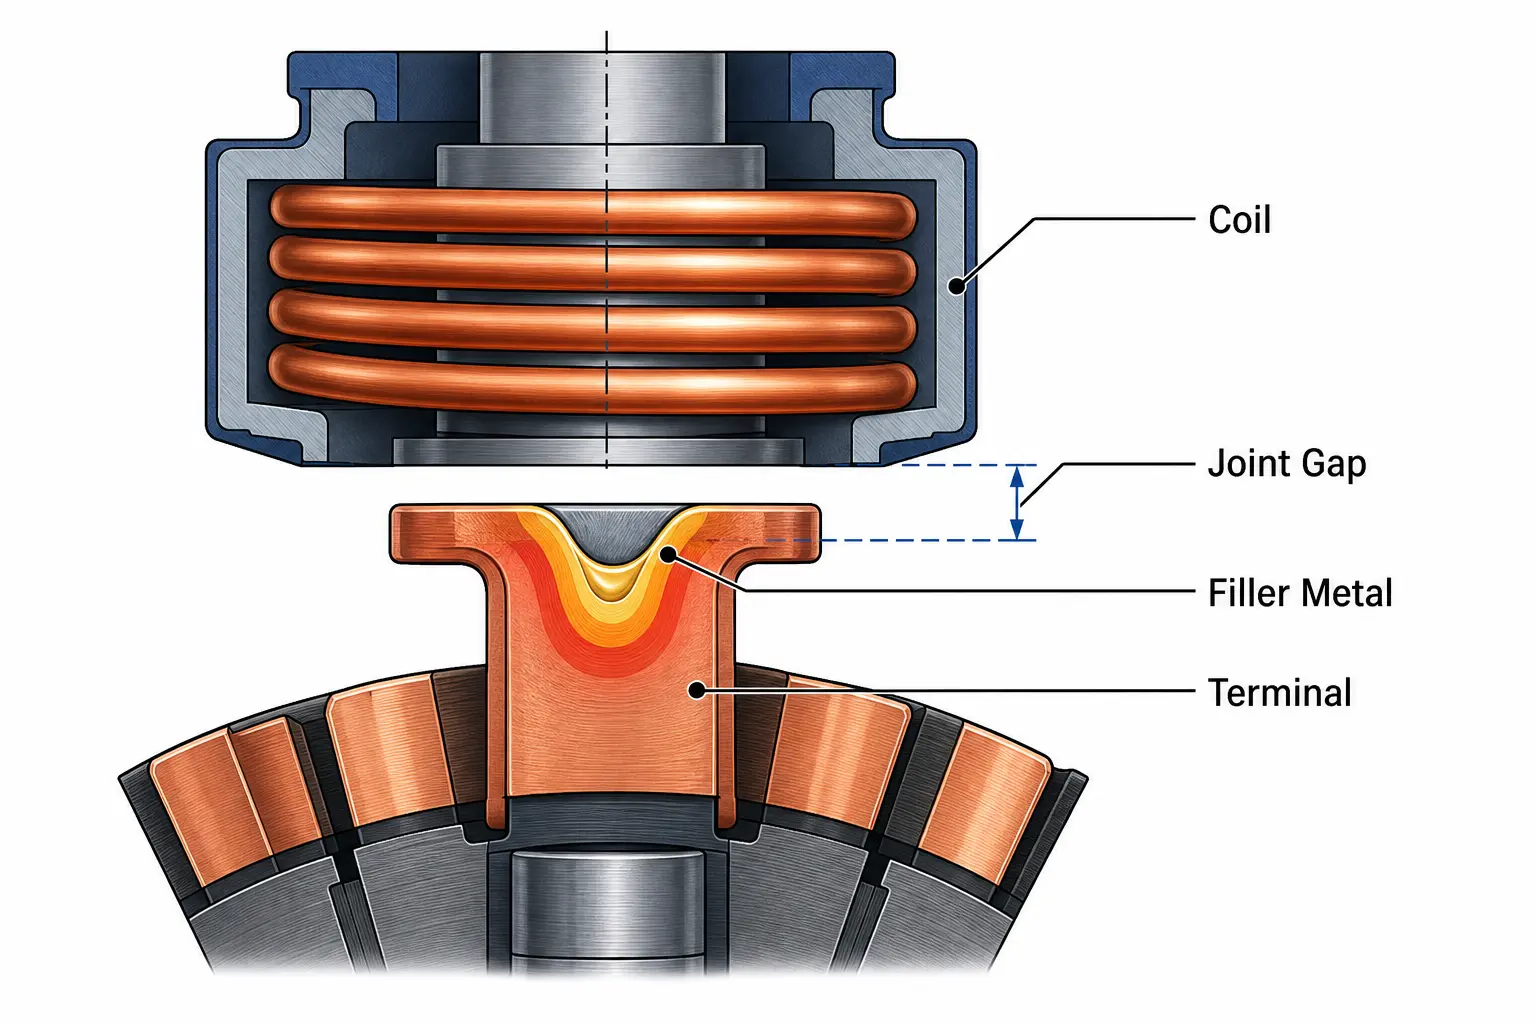
Cewka decyduje o powodzeniu lub niepowodzeniu procesu. Przy połączeniach silnikowych cewka zazwyczaj obejmuje strefę połączenia — albo jako konstrukcja typu Split-Turn, która umożliwia indeksowanie komutatora, albo jako cewka nawijana o indywidualnym profilu, która koncentruje energię na określonej geometrii połączenia.
Trzy zasady dotyczące cewek lutowniczych przy połączeniach:
— Szczelina sprzęgająca: Utrzymuj odstęp między cewką a połączeniem na poziomie 1–3 mm. Większe odstępy szybko obniżają wydajność; mniejsze odległości zwiększają ryzyko powstawania łuków elektrycznych, jeżeli część lub urządzenie mają odchylenia od idealnego obrotu.
— skupienie strefy wpływu ciepła: Cewka powinna koncentrować strumień magnetyczny na powierzchni połączenia, nie na całym przyłączu. Zbyt szeroko nagrzewająca się cewka rozprowadza temperaturę lutowania na obszary, które jej nie potrzebują, marnuje energię i może uszkodzić izolację.
— Integracja chłodzenia: Ciało cewki musi mieć własne chłodzenie wodne. W produkcji seryjnej cewka bez wewnętrznego chłodzenia wychodzi poza specyfikację w ciągu kilku minut.
6. Częste błędy i jak je naprawić
Większość błędów lutowania przy złączach silników można przypisać czterem podstawowym przyczynom. Rozpoznanie objawu pokazuje, gdzie należy szukać.
| Błędy | Prawdopodobna przyczyna | Środki zaradcze |
|---|---|---|
| Nierozpływ lutowia w pełni | Połączenie nie osiągnęło temperatury topnienia | Zwiększyć moc lub czas nagrzewania; Sprawdzić szczelinę sprzęgającą cewki |
| Wypalone pozostałości topnika | Przekroczenie temperatury lub zbyt długi czas nagrzewania | zmniejszyć moc; Skrócić cykl; sprawdzić, czy częstotliwość pasuje do masy połączenia |
| Uszkodzenia izolacji w pobliżu połączenia | Strefa wpływu ciepła za szeroka — cewka nagrzewa się poza połączeniem | Przeprojektować cewkę dla węższego skupienia przepływu; Dodać osłonę cieplną między cewką a izolacją |
| Różnice między połączeniami | Błędne ustawienie urządzenia, chwiejna szczelina względem cewki lub dryf chłodzenia | sprawdzić powtarzalność urządzenia; stosować sterowanie mocy oparte na przepisach; sprawdzić stabilność wody chłodzącej |
Najważniejsze spostrzeżenia
pomyślne lutowanie przyłączy silnika za pomocą Induktionserwärmung zależy od tego, zsynchronizować cztery rzeczy: odpowiednia moc i częstotliwość dla masy lutowniczej, cewka, która precyzyjnie skupia ciepło na strefie lutowania, stałe umieszczanie lutu i chłodzenie, które pozostaje stabilne na całej warstwie. Gdy te cztery czynniki pasują do siebie, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
A: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (Seria BAg) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
A: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Czy ta sama cewka może lutować różne rozmiary końcówek?
A: Cewka zaprojektowana dla określonej geometrii końcówki zazwyczaj nie daje dobrych wyników przy innym rozmiarze — szczelina sprzęgająca i rozkład strumienia zmieniają się zbyt mocno. Dedykowane cewki dla każdej rodziny części, w połączeniu z zapisanymi przepisami w źródle prądu, są standardowym podejściem.
Potrzebujesz procesu lutowania dla swoich końcówek silnika?
Prześlij nam rysunki swoich końcówek oraz wolumen produkcji. Wir führen einen Muster-Lötversuch durch und empfehlen eine Spule sowie eine Stromquelle, die zu Ihrer Verbindung passen — kein Standardangebot.










