
Lokale Induktionserwärmung beim Rollformen: Kantenerwärmung, Formbarkeit und Prozesskontrolle
Beim Rollformen handelt es sich um einen kontinuierlichen Metallumformprozess zur Herstellung von Profilen mit spezifischen Querschnittsformen. Bei der Bearbeitung hochfester Stähle oder Profile mit anspruchsvollen Kanten- und Eckgeometrien, Bei der konventionellen Kaltumformung kann ein hoher Umformwiderstand erforderlich sein, lokalisierte Belastungskonzentration, und Maßabweichungen.
Lokale Induktionserwärmung beim Rollformen bietet eine Möglichkeit, ausgewählte Verformungsbereiche zu erhitzen, bevor sie in den Formbereich gelangen. Durch die Konzentration thermischer Energie in bestimmten Regionen, Der Prozess kann lokale Materialeigenschaften verändern und die Umformbedingungen verbessern, ohne dass unbedingt das gesamte Werkstück erhitzt werden muss.
Dieser Ansatz wurde bei der Herstellung hochfester Vierkantrohre untersucht und kann auch auf spezielle Metallprofilumformvorgänge angewendet werden, die eine lokale Kantenerwärmung erfordern.
Jedoch, Diese Anwendungen verwenden nicht unbedingt dieselbe Heizanordnung. Das Erwärmen der Ecken eines Vierkantrohrs und das Erwärmen der Längskanten eines gekerbten Metallträgerprofils erfordern unterschiedliche Werkstückgeometrien und Induktorkonfigurationen.
In diesem Artikel werden die Prinzipien der lokalen Induktionserwärmung beim Profilieren untersucht, seine Auswirkungen auf Formbarkeit und Rückfederung, und die Faktoren, die die Erwärmungskonsistenz und die Qualität des fertigen Profils beeinflussen.
2. Warum wird beim Profilieren eine lokale Erwärmung eingesetzt??
3. Wo wird lokale Induktionserwärmung angewendet??
4. Wie lokale Erwärmung Formbarkeit und Rückfederung beeinflusst
5. Faktoren, die die Konsistenz der Erwärmung und des Walzprofilierens beeinflussen
6. Materialüberlegungen und Prozessbeschränkungen
7. Prozessüberwachung und Umformqualitätsprüfung
8. Wann ist induktionsunterstütztes Rollformen geeignet??
1. Was ist lokale Induktionserwärmung beim Rollformen??
Die lokale Induktionserwärmung beim Profilieren kombiniert elektromagnetische Erwärmung mit mechanischer Verformung durch Walzgeräte.
Eine Induktionsspule erzeugt ein magnetisches Wechselfeld, Induzieren elektrischer Ströme innerhalb des leitfähigen Werkstücks. Der elektrische Widerstand wandelt diese Energie im ausgewählten Bereich in Wärme um.
Im Gegensatz zur herkömmlichen Ofenheizung, Der Prozess erfordert nicht, dass das gesamte Werkstück die gleiche Temperatur erreicht.
Abhängig von der Anwendung, Die Heizsektion kann vor einer Formstation installiert oder in eine kontinuierliche Produktionslinie integriert werden.
Ein typischer Prozessablauf umfasst:
①Zuführen und Positionieren des Metallprofils.
②Anwenden von Induktionserwärmung auf den ausgewählten Verformungsbereich.
③Bewegen des erhitzten Bereichs in Richtung der Formwalzen.
④Aufbringen mechanischer Kraft, um die erforderliche Geometrie zu erzeugen.
⑤Inspektion des fertigen Profils.
In der Forschungsliteratur, verwandte Prozesse werden oft als Partial Heating Roll Forming bezeichnet (PHRF) oder lokales induktionserwärmungsunterstütztes Rollformen.
Diese Begriffe beschreiben verwandte Ansätze, Sie sollten jedoch nicht automatisch als identisch behandelt werden. Teilerwärmung beschreibt die lokale Erwärmungsstrategie, während die Induktionserwärmung die Energiequelle identifiziert.
Es ist auch wichtig, das Rollformen vom Warmwalzen zu unterscheiden. Beim Rollformen wird Metall schrittweise durch Formwalzen gebogen, um einen bestimmten Querschnitt zu erzeugen, Beim Warmwalzen hingegen wird hauptsächlich eine Druckverformung genutzt, um die Dicke oder den Querschnitt des Metalls zu ändern.
2. Warum wird beim Profilieren eine lokale Erwärmung eingesetzt??
Eine lokale Erwärmung wird in Betracht gezogen, wenn bestimmte Bereiche eines Metallprofils verbesserte Umformbedingungen erfordern.
Es ist nicht für jede Rollformanwendung erforderlich. Für viele Materialien und Profilgeometrien bleibt die konventionelle Kaltwalzumformung geeignet.
2.1 Reduzierung des lokalen Formungswiderstands
Die mechanischen Eigenschaften von Stahl ändern sich mit der Temperatur. Unter geeigneten Bedingungen, Durch Erhitzen verringert sich der Widerstand des Materials gegen plastische Verformung.
Dies kann von Vorteil sein, wenn ein Umformvorgang erforderlich ist:
•Hochfester Stahl mit relativ begrenzter Umformbarkeit bei Raumtemperatur
•Enge Eckgeometrien
•Lokalisierte Kantenverformung
•Hohe Dehnungskonzentration in ausgewählten Umformregionen
Durch Erhitzen des Verformungsbereichs, Beim Umformvorgang kann das temperaturabhängige mechanische Verhalten des Materials ausgenutzt werden.
Ziel ist es, die Bedingungen im Verformungsbereich zu verbessern und nicht das gesamte Profil unnötig zu erhitzen.
2.2 Verbesserung der lokalen Formbarkeit
Die Formbarkeit beschreibt die Fähigkeit eines Werkstoffs, sich plastisch zu verformen, ohne unzulässige Mängel zu entwickeln.
Beim Rollformen, Die Verformung ist nicht gleichmäßig über das gesamte Profil verteilt. Ecken, Biegebereiche, und Kanten können einer größeren lokalen Belastung ausgesetzt sein als relativ flache Abschnitte.
Wenn die Duktilität des Materials für die erforderliche Verformung nicht ausreicht, Eine örtliche Erwärmung kann dazu beitragen, das Risiko umformungsbedingter Schäden zu verringern.
Forschung von Peng et al. im Chinesisches Journal für Ingenieurwesen untersuchte die Induktionserwärmung von hochfesten Vierkantrohrecken vor dem sekundären Rollformen. Die Studie berichtete über eine verbesserte Formbarkeit der Ecken durch lokales Erhitzen unter Beibehaltung der Eigenschaften der unverformten Bereiche.
Die Ergebnisse gelten für das konkret untersuchte hochfeste Stahlrohr und die untersuchten Versuchsbedingungen, anstatt ein einheitliches Ergebnis für alle Profiliervorgänge festzulegen.
2.3 Vermeidung unnötiger Erwärmung des gesamten Profils
Einige Profile erfordern eine Verformung hauptsächlich entlang ausgewählter Kanten oder Ecken.
Eine Erwärmung des gesamten Querschnitts kann daher entfallen.
Durch die lokale Induktionserwärmung kann sich die Heizanordnung auf die Bereiche konzentrieren, die zusätzliche Formbarkeit benötigen, während umliegende Bereiche außerhalb der primären Heizzone bleiben.
Dieser Ansatz kann besonders nützlich sein, wenn die Profilgeometrie und der Produktionsablauf eine Integration der Heizsektion in die mechanische Umformausrüstung ermöglichen.
3. Wo wird lokale Induktionserwärmung angewendet??
Der Heizort hängt von der Profilgeometrie und der Art der erforderlichen Verformung ab.
Besonders relevant sind zwei unterschiedliche Konfigurationen: Eckheizung für hochfeste Vierkantrohre und Längskantenheizung für spezielle Metallträgerprofile.
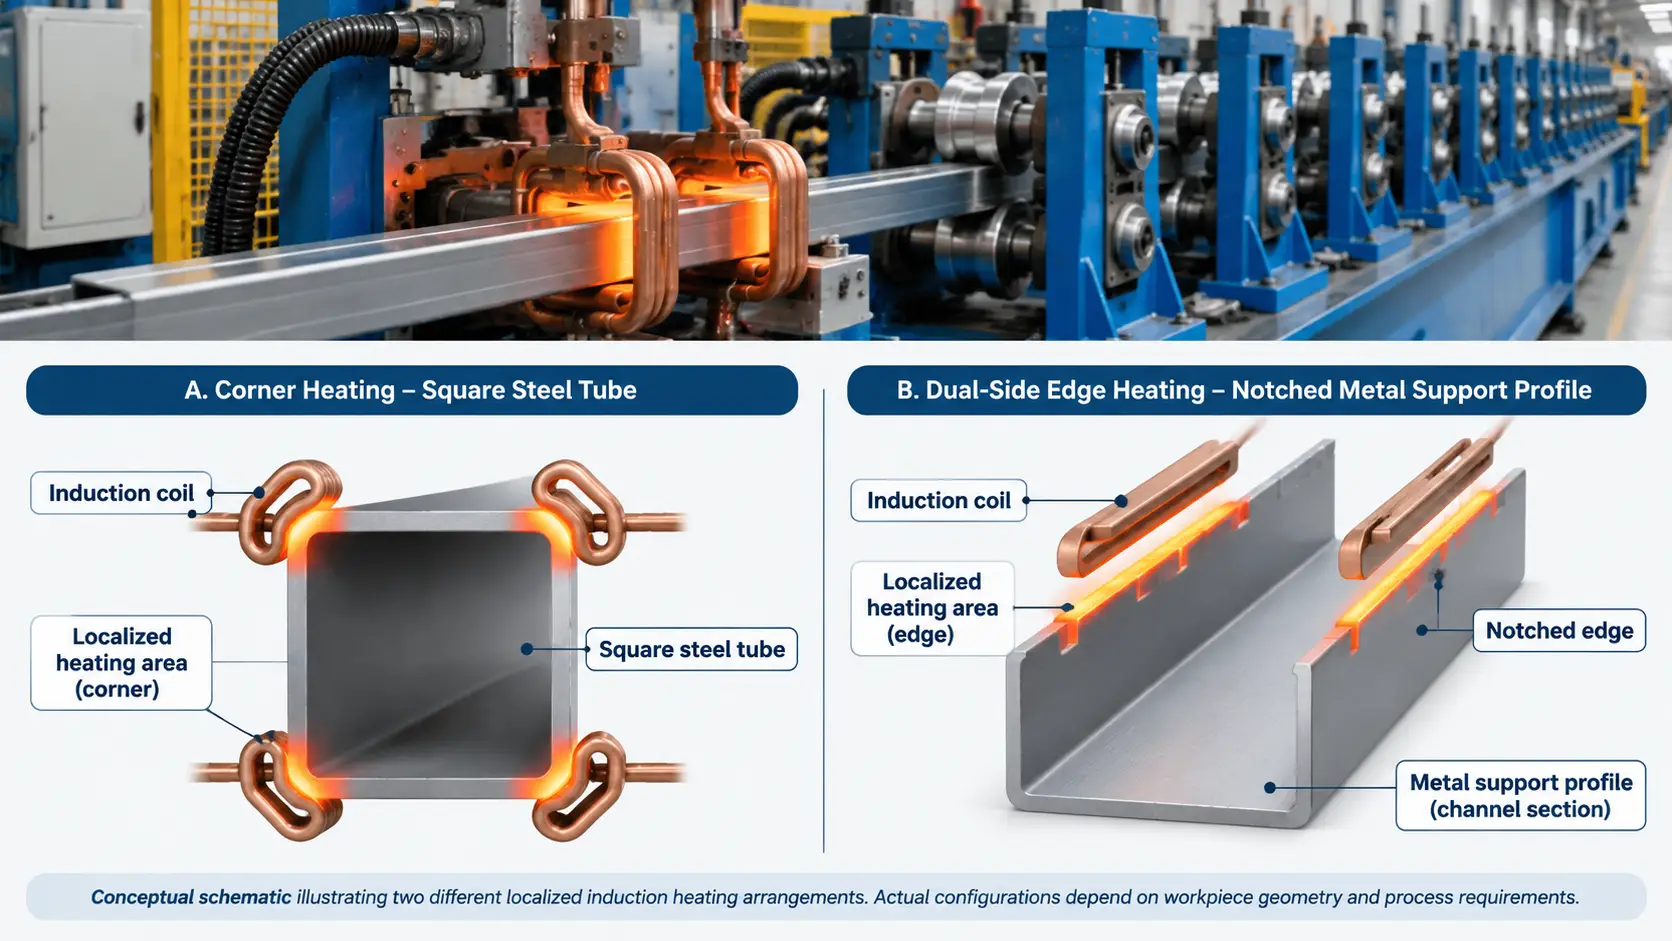
3.1 Eckheizung in hochfesten Vierkantrohren
In quadratischen und rechteckigen Stahlhohlprofilen, die Ecken sind wichtige Verformungsbereiche.
Beim Rollformen, Das Material erfährt in diesen Bereichen Biegung und plastische Verformung. Bei hochfestem Stahl kann es zu erheblicher Kaltverfestigung und lokalem Umformwiderstand kommen.
Vor einem anschließenden Umformvorgang kann eine lokale Induktionserwärmung auf die Eckbereiche angewendet werden.
Forschung von Peng et al. untersuchten diesen Ansatz mithilfe von Induktionsspulen, die so positioniert waren, dass sie die Ecken hochfester Vierkantrohre erwärmen.
Die Studie berichtete über eine verbesserte Eckenformbarkeit, sondern identifizierte auch wichtige Prozessaspekte, Dazu gehören Metallansammlungen an den Außenecken und die Entwicklung von Mikrorissen unter bestimmten Umformbedingungen.
Eine separate Studie von Wang et al. untersuchten die Auswirkungen der Induktionserwärmungstemperatur auf die Mikrostruktur und die mechanischen Eigenschaften von HSLA-Vierkantrohren.
Die Forschung untersuchte verschiedene Erwärmungstemperaturbereiche und deren Einfluss auf die Eckenmikrostruktur, mechanische Eigenschaften, und Umformleistung.
Diese Studien zeigen, dass die Erwärmungstemperatur nicht nur eine Frage der Erhöhung der Formbarkeit ist. Es beeinflusst auch die mikrostrukturelle Entwicklung und die mechanischen Eigenschaften des fertigen Abschnitts.
Daher müssen für die jeweilige Stahlsorte die entsprechenden Erwärmungsbedingungen festgelegt werden, originaler Materialzustand, und Umformsequenz.
3.2 Längskantenerwärmung in gekerbten Metalltragprofilen
Eine weitere Anwendung sind Metalltragprofile, deren Längskanten eine örtliche Verformung erfordern.
Eine praktische industrielle Konfiguration verwendet zwei Induktionsspulen, die auf gegenüberliegenden Seiten des Profils positioniert sind.
Die allgemeine Vereinbarung umfasst:
•Ein kanalförmiges Metalltragprofil mit gleichmäßig verteilten Randkerben
•Zwei Induktoren in der Nähe der Längskanten positioniert
•Lokale Erwärmung beider Randbereiche
•Ein Zuführ- und Führungsmechanismus
•Rollgerät, das die erhitzten Kanten formt
Während sich das Profil vorwärts bewegt, beide Längskanten durchlaufen ihre jeweiligen Heizbereiche, bevor sie in den Walzabschnitt gelangen.
Der mittlere Teil des Profils bleibt außerhalb der primären Heizbereiche.
Diese Anordnung unterscheidet sich von einer Eckheizung in Vierkantrohren. Die Zielregionen, Werkstückgeometrie, und die Positionierung des Induktors sind unterschiedlich.
Ein echtes Industriebeispiel ist das Induktionsunterstützte Rollformanlage für Metalltragprofile.
Die gezeigte Ausrüstung kombiniert eine doppelseitige Induktionskantenerwärmung, kontinuierliche Fütterung, Werkstückführung, und mechanisches Kantenwalzen.
Die Kerben stellen eine zusätzliche Designüberlegung dar. Während sich die unterbrochenen Kanten durch den Induktionsheizbereich bewegen, Menge und Geometrie des Metalls unter den Induktoren ändern sich. Dies kann die lokale elektromagnetische Kopplung beeinträchtigen.
Daher müssen die Induktoranordnung und die Walzwerkzeuge auf die tatsächlichen Profilabmessungen und Kerbengeometrie abgestimmt sein.
Die Gerätedemonstration legt die Heiz- und Walzanordnung fest, stellt jedoch selbst keine universelle Betriebstemperatur fest, die Produktionsgeschwindigkeit, oder Maßtoleranz.
4. Wie lokale Erwärmung Formbarkeit und Rückfederung beeinflusst
Lokale Erwärmung verändert die mechanische Reaktion des Materials während der Umformung. Zwei wichtige Aspekte sind Formbarkeit und Rückfederung.
4.1 Auswirkung auf die Formbarkeit
Erhitzen kann den Verformungswiderstand verringern und die Fähigkeit des Materials, plastische Spannungen aufzunehmen, verändern.
Für hochfeste Stahlprofile, Dies kann in Bereichen wichtig sein, in denen die herkömmliche Kaltumformung zu einer starken Spannungskonzentration führt.
Der Effekt hängt von mehreren Variablen ab:
•Stahlsorte und anfängliche Mikrostruktur
•Heiztemperatur
•Erhitzungsgeschwindigkeit
•Zeit zwischen Erwärmung und Verformung
•Lokale Dehnung und Umformgeometrie
Die Studie von Wang et al. an HSLA-Vierkantrohren zeigten, dass unterschiedliche Temperaturbereiche der Induktionserwärmung unterschiedliche mikrostrukturelle und mechanische Reaktionen hervorriefen.
Die Ergebnisse verdeutlichen, warum Heizbedingungen für das Material und den Umformvorgang entwickelt werden sollten, anstatt anhand einer allgemeinen Temperaturempfehlung ausgewählt zu werden.
4.2 Auswirkung auf die Rückfederung
Eine Rückfederung tritt auf, wenn die elastische Verformung aufgehoben wird, nachdem die Umformkraft entfernt wurde.
Dies kann dazu führen, dass das fertige Profil vom vorgesehenen Winkel abweicht, Krümmung, oder Querschnittsabmessungen.
Das Ausmaß der Rückfederung wird beeinflusst durch:
•Materialfestigkeit und elastische Eigenschaften
•Profilstärke
•Biegeradius
•Winkel bilden
•Rollengeometrie
•Formierungssequenz
•Temperatur während der Verformung
Als Methode zur Beeinflussung der Rückfederung in hochfesten Stählen wurde auch das partielle Warmwalzen untersucht.
Zum Beispiel, Mehari und Han untersuchten die Auswirkungen der teilweisen Erwärmungswalzenformung auf die Rückfederung hochfester Stahlprofile.
Diese Forschung liefert relevante Erkenntnisse über die lokalisierte erwärmungsunterstützte Umformung, Die Schlussfolgerungen sollten jedoch im Rahmen der untersuchten spezifischen Prozess- und Materialbedingungen interpretiert werden.
Lokale Erwärmung kann die Rückfederung beeinflussen, Die Dimensionserholung nach der Umformung wird dadurch jedoch nicht automatisch verhindert.
4.3 Ausbalancierung von Formbarkeit und Materialeigenschaften
Die Verbesserung der Formbarkeit ist nur ein Teil des Prozesses.
Übermäßiges Erhitzen kann die Mikrostruktur verändern, mechanische Eigenschaften, und Oberflächenzustand des Materials.
Für einige hochfeste Stähle, Der zur Verbesserung des Umformverhaltens erforderliche Temperaturbereich muss auch anhand des ursprünglichen Materialzustands und der erforderlichen Eigenschaften des fertigen Bauteils bewertet werden.
Ziel ist es, ein geeignetes Gleichgewicht zwischen Verformungsanforderungen und Materialleistung herzustellen.
5. Faktoren, die die Konsistenz der Erwärmung und des Walzprofilierens beeinflussen
Erwärmung und mechanische Umformung müssen als ein koordinierter Prozess betrachtet werden.
Mehrere Variablen beeinflussen, ob die ausgewählten Bereiche gleichmäßig erwärmt werden und ob das fertige Profil der erforderlichen Geometrie entspricht.
5.1 Materialqualität und -stärke
Verschiedene Stahlsorten haben unterschiedliche elektrisch, magnetisch, Thermal-, und mechanische Eigenschaften.
Diese Eigenschaften beeinflussen die elektromagnetische Kopplung, Erwärmungsverhalten, und die Reaktion des Materials auf Verformung.
Die Dicke beeinflusst auch die Wärmeübertragung und Temperaturverteilung im Abschnitt.
Eine für ein Material entwickelte Induktoranordnung und Betriebsbedingung sollte nicht automatisch auf eine andere Stahlsorte oder Profildicke übertragen werden.
5.2 Induktorgeometrie und Abstand
Der Induktor muss auf den Zielheizbereich und die tatsächliche Werkstückgeometrie abgestimmt sein.
Wichtige Überlegungen sind::
•Form und Abmessungen des Induktors
•Abstand zwischen Induktor und Werkstück
•Profilquerschnitt
•Kanten- oder Eckposition
•Kerbengeometrie
•Werkstückausrichtung
Der Freiraum muss eine Bewegung des Profils durch die Heizstrecke ohne mechanische Beeinträchtigung ermöglichen.
Gleichzeitig, Die elektromagnetische Kopplung muss für den vorgesehenen Heizbetrieb geeignet bleiben.
Für gekerbte Profile, Aufgrund der sich ändernden Kantengeometrie ist das Design des Induktors besonders wichtig.
5.3 Abstand zwischen Heiz- und Walzabschnitten
Nach Verlassen des Induktionserwärmungsbereichs, Das Werkstück beginnt abzukühlen.
Der Abstand zwischen Heizstrecke und Formwalzen beeinflusst daher die Temperatur, bei der die Verformung stattfindet.
Wenn der Abstand für den vorgesehenen Vorgang zu groß ist, Das Material kann erhebliche Wärmemengen verlieren, bevor es die Formstation erreicht.
Die Anlagenauslegung sollte die erforderliche Umformtemperatur berücksichtigen, Bewegung des Werkstücks, und verfügbaren Einbauraum.
5.4 Vorschubgeschwindigkeit und Heizleistung
In kontinuierlicher Produktion, Die Vorschubgeschwindigkeit bestimmt, wie lange jeder Abschnitt des Profils im effektiven Heizbereich bleibt.
Bei gegebener aufgenommener Leistung und Heizanordnung, Eine Erhöhung der Liniengeschwindigkeit verringert im Allgemeinen die pro Längeneinheit zugeführte Energie.
Heizleistung und Vorschubgeschwindigkeit müssen daher aufeinander abgestimmt sein.
Weitere relevante Variablen sind::
•Effektive Heizlänge
•Werkstückpositionierung
•Materialstärke
•Temperatur des Einlassmaterials
•Elektromagnetische Kopplung
Ein stabiler Produktionsprozess erfordert wiederholbare Betriebsbedingungen, anstatt sich nur auf die Heizleistung zu verlassen.
5.5 Geometrie und Ausrichtung von Walzwerkzeugen
Der Walzabschnitt bestimmt, wie mechanische Kraft auf das erhitzte Material ausgeübt wird.
Zu den wichtigsten Überlegungen gehören:
•Rollenprofil
•Rollenspiel
•Werkzeugausrichtung
•Formierungssequenz
•Erforderliche fertige Kantengeometrie
Für Profile mit regelmäßigen Kerbenabständen, Die Rollanordnung muss die unterbrochenen Kanten aufnehmen und gleichzeitig die erforderliche Werkstückposition beibehalten.
Auch wenn die Heizbedingungen konstant sind, Eine ungeeignete Walzengeometrie oder eine falsche Ausrichtung können zu Maßabweichungen und ungleichmäßiger Verformung führen.
Erwärmen und Walzen sollten daher gemeinsam für die gleiche Werkstückspezifikation entwickelt werden.
6. Materialüberlegungen und Prozessbeschränkungen
Die lokale Induktionserwärmung ist nicht für jedes Material oder jeden Umformvorgang geeignet.
Vor der Einführung des Prozesses sollten mehrere Einschränkungen evaluiert werden.
Materialeigenschaften
Hochfeste und wärmebehandelte Stähle können empfindlich auf thermische Zyklen reagieren. Übermäßige Erwärmung kann ihre Mikrostruktur und mechanischen Eigenschaften verändern.
Oberflächenoxidation
Abhängig vom Material und den Heizbedingungen, Im erhitzten Bereich kann es zu Oxidation und Oberflächenablagerungen kommen.
Ungleichmäßiges Erhitzen
Änderungen im Induktorspiel, Werkstückpositionierung, oder Profilgeometrie beeinflussen können Erhitzungskonsistenz.
Komplexe Profilgeometrie
Kerben, scharfe Ecken, und sich ändernde Querschnitte können die elektromagnetische Kopplung und das mechanische Spiel beeinflussen.
Grenzen bilden
Eine örtliche Erwärmung kann eine grundsätzlich ungeeignete Walzengeometrie nicht ausgleichen, falsches Werkzeug, oder eine ungeeignete Umformreihenfolge.
Es gibt keine universelle Heiztemperatur, Frequenz, oder Leistungseinstellung für alle induktionsunterstützten Rollformanwendungen.
Der Prozess muss entsprechend dem tatsächlichen Material festgelegt werden, Profilabmessungen, Verformungsanforderungen, und Produktionsbedingungen.
7. Prozessüberwachung und Umformqualitätsprüfung
Um festzustellen, ob die Erwärmungs- und Umformvorgänge während der Produktion konstant bleiben, ist eine Prozessüberwachung erforderlich.
Der Inspektionsansatz sollte sowohl die Erwärmungsphase als auch das fertige Profil umfassen.
7.1 Überprüfen der Heizbedingungen
Wichtige Prozessvariablen können sein:
•Induktionsleistung
•Betriebsfrequenz
•Vorschubgeschwindigkeit des Werkstücks
•Heizzeit oder effektive Heizlänge
•Abstand zwischen Induktor und Werkstück
•Temperatur im vorgesehenen Umformbereich
Wo eine Temperaturrückmeldung erforderlich ist, Es sollte ein entsprechend kalibriertes Messgerät verwendet werden.
Infrarot-Temperaturmessung kann beim Verschieben von Profilen nützlich sein, Der Messaufbau muss jedoch den Oberflächenzustand berücksichtigen, Emissivität, und die Position des Messbereichs.
7.2 Prüfung der fertigen Profilgeometrie
Das fertige Profil sollte anhand der vorgegebenen Zeichnung überprüft werden.
Abhängig von der Anwendung, Die Inspektion kann Folgendes umfassen::
•Gesamtprofilabmessungen
•Kantenposition und Umformwinkel
•Eckenradius
•Querschnittsgeometrie
•Symmetrie zwischen den beiden Kanten
•Maßhaltigkeit entlang der Profillänge
Für Profile mit Kerben, Die geformten Kanten sollten auch im Bereich der unterbrochenen Abschnitte überprüft werden.
7.3 Überprüfung des Oberflächen- und Materialzustands
Durch eine visuelle Inspektion kann eine Oberflächenoxidation festgestellt werden, Maßstab, und sichtbare Formschäden.
Für kritische hochfeste Stahlanwendungen, Eine zusätzliche Materialbewertung kann erforderlich sein, wenn der Erwärmungszyklus die ursprünglichen mechanischen Eigenschaften beeinträchtigen könnte.
Die Inspektionsanforderungen sollten entsprechend der Materialspezifikation und den endgültigen Komponentenanforderungen festgelegt werden.
Der Zweck der Prozessüberwachung besteht nicht nur darin, eine bestimmte Heiztemperatur aufrechtzuerhalten. Es soll sichergestellt werden, dass die Erwärmungs- und Umformbedingungen konsistent das erforderliche fertige Profil erzeugen.
8. Wann ist induktionsunterstütztes Rollformen geeignet??
Das induktionsunterstützte Rollformen ist dann eine Überlegung wert, wenn herkömmliche Umformbedingungen für ein bestimmtes Material oder eine bestimmte Profilgeometrie nicht ausreichen.
Mögliche Anwendungen umfassen:
•Hochfeste Stahlprofile, die eine verbesserte lokale Formbarkeit erfordern
•Quadratische und rechteckige Hohlprofile mit anspruchsvoller Eckenverformung
•Metallprofile, die eine lokale Längskantenformung erfordern
•Gekerbte Stützprofile, die ein spezielles Kantenwalzen erfordern
•Kontinuierliche Produktionslinien, bei denen die Heizung in die Zuführ- und Formungsausrüstung integriert werden kann
Vor der Auswahl des Prozesses, Hersteller sollten bewerten:
①Materialqualität und Originalzustand des Materials.
②Profilquerschnitt und -dicke.
③Zielheizregionen.
④Erforderliche fertige Geometrie.
⑤Umformkraft und Werkzeuganordnung.
⑥Zielproduktionsgeschwindigkeit.
⑦Prüf- und Maßanforderungen.
Werkstückzeichnungen und Materialspezifikationen sind besonders hilfreich bei der Bewertung einer neuen Anwendung.
Für spezielle Metalltragprofile, Die fertige Kantenzeichnung sollte auch die Kerbmaße und die erforderliche Kantenverformung enthalten.
9. Häufig gestellte Fragen
Verbessert die Induktionserwärmung das Rollformen??
Es kann die lokalen Umformbedingungen verbessern, indem es die mechanische Reaktion des Materials in ausgewählten Verformungsbereichen verändert.
Der tatsächliche Nutzen hängt von den Materialeigenschaften ab, Heizbedingungen, und Profilgeometrie.
Wird beim induktionsunterstützten Rollformen das gesamte Metallprofil erhitzt??
Nein. Die lokale Induktionserwärmung soll die Energie in ausgewählten Regionen konzentrieren.
Abhängig von der Anwendung, Dabei kann es sich um quadratische Rohrecken handeln, Biegebereiche, oder Längsprofilkanten.
Kann Induktionserwärmung die Rückfederung beim Rollformen verringern??
Lokale Erwärmung kann die Rückfederung beeinflussen, indem sie die mechanische Reaktion des Materials während der Umformung verändert.
Die Forschung hat das partielle Heizwalzenformen als Methode zur Steuerung der Rückfederung in hochfestem Stahl untersucht. Jedoch, Das Ergebnis hängt von den spezifischen Material- und Prozessbedingungen ab.
Wie wirkt sich die Vorschubgeschwindigkeit auf die Induktionserwärmung aus??
Die Vorschubgeschwindigkeit beeinflusst die Zeit, die jeder Abschnitt des Werkstücks im effektiven Heizbereich verbringt.
Bei einer gegebenen aufgenommenen Leistung, Eine höhere Liniengeschwindigkeit verringert im Allgemeinen den Energieaufwand pro Längeneinheit. Heizleistung und Vorschubgeschwindigkeit müssen daher aufeinander abgestimmt sein.
Kann die Induktionserwärmung in bestehende Rollformanlagen integriert werden??
In einigen Anwendungen, Ein Induktionsheizabschnitt kann in vorhandene Zuführ- und Walzgeräte integriert werden.
Jedoch, Die Machbarkeit hängt vom verfügbaren Einbauraum ab, Profilgeometrie, Induktorspiel, elektrische Anforderungen, und die erforderliche Umformreihenfolge.
10. Fazit
Die lokale Induktionserwärmung beim Rollformen bietet eine Möglichkeit, die Umformbedingungen ausgewählter Metallprofilbereiche zu verbessern, ohne unbedingt das gesamte Werkstück zu erwärmen.
Durch Konzentration der elektromagnetischen Erwärmung in bestimmten Ecken oder Kanten, Der Prozess kann die lokale Umformbarkeit beeinflussen, Verformungswiderstand, und Rückfederungsverhalten.
Jedoch, Konsistente Ergebnisse erfordern mehr als die Auswahl eines geeigneten Induktionsnetzteils. Materialeigenschaften, Induktorgeometrie, Werkstückpositionierung, Vorschubgeschwindigkeit, Abstand zwischen Erhitzen und Walzen, und das Design des Walzwerkzeugs müssen gemeinsam betrachtet werden.
Für Hersteller, die hochfeste Stahlprofile oder spezielle Metalltragprofile verarbeiten, Wenn herkömmliche Umformbedingungen nicht ausreichen, kann das induktionsunterstützte Rollformen eine Alternative darstellen.
Die am besten geeignete Lösung wird rund um die tatsächliche Werkstückgeometrie entwickelt, Materialangabe, gewünschte Umformergebnis, und Produktionsbedingungen.
Benötigen Sie eine maßgeschneiderte induktionsunterstützte Rollformeinrichtung??
Teilen Sie Ihre Profilzeichnung und Materialspezifikation. Wir können beurteilen, ob die lokale Induktionserwärmung zu Ihrem Umformprozess passt.


