
Induktionslöten von Motoranschlüssen: 6 kritische Faktoren für konstante Verbindungen
Induktionslöten von Motoranschlüssen ist ein Prozess, bei dem jede Sekunde zählt. Wird zu schnell erwärmt, verbrennt die Isolierung. Wird zu langsam erwärmt, fließt das lot nicht. Wenn alles passt, entstehen saubere, wiederholgenaue Verbindungen — Zyklus für Zyklus — mit einer Geschwindigkeit, die die Produktionslinie in Bewegung hält.
Dieser Leitfaden erläutert sechs Faktoren, die darüber entscheiden, ob Ihr Lötprozess für Motoranschlüsse eine gleichbleibende Qualität liefert oder zu einem Engpass durch Nacharbeit wird.
| 1. Warum Induktion für Motoranschlüsse | 4. Auswahl des Lots |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. 온도 조절 | 6. Häufige Fehler und Abhilfen |
1. Warum Induktionslöten für Motoranschlüsse
Motoranschlüsse — ob an Kommutatoren, Schleifringen oder Stator-Anschlussleitungen — benötigen Verbindungen, 온도 변화, 진동과 전기 부하를 장시간 열화 없이 견딜 수 있음. 기존의 버너 납땜은 작동하지만, 속도가 느림, 작업자에 크게 의존하며 자동화 라인에 통합하기 어려움.
유도 납땜은 세 가지 방식으로 이러한 문제를 해결함. 첫째, 열이 외부에서 공급되는 것이 아니라 작업물 내부에서 직접 생성되어, 연결 부위가 몇 초 만에 납땜 온도에 도달함. Zweitens wird die Erwärmungszone durch die Spulengeometrie präzise kontrolliert — die Isolierung wenige Millimeter entfernt bleibt kühl. Drittens läuft jeder Zyklus mit denselben Parametern, sodass die fünfzigste Verbindung der ersten entspricht.
In der Automobil-모터 제조, in der pro Schicht Tausende Anschlüsse gelötet werden, rechtfertigt allein diese Wiederholgenauigkeit häufig die Investition in die Anlage.
2. Wichtige Prozessparameter
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Leistungsniveau: 결정됨, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— 가열 시간: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. Der optimale Bereich hängt von der Masse der Verbindung, dem Spulendesign und dem Schmelzbereich des Lots ab.
— 주파수: Höhere Frequenzen (100–300 kHz) konzentrieren die Wärme nahe der Oberfläche und eignen sich für dünnwandige Anschlüsse. Mittlere Frequenzen (10–50 kHz) dringen bei schwereren Kupferquerschnitten tiefer ein.
— Kühlung: Die Spule benötigt im Dauerbetrieb einen zuverlässigen Wasserdurchfluss. 하나의 Kühlsystem, das nicht mithalten kann, führt zu schwankenden Spulentemperaturen und verschiebt Ihren Prozess mitten in der Schicht.
Der beste Ansatz ist, mit einer konservativen Leistungseinstellung zu beginnen, die Erwärmungszeit so einzustellen, dass das Lot vollständig fließt, und die Leistung anschließend schrittweise zu erhöhen, um den Zyklus zu verkürzen — dabei stets auf Anzeichen von Überhitzung achten. Eine ausführlichere Betrachtung der 출력 선택 wird separat behandelt.
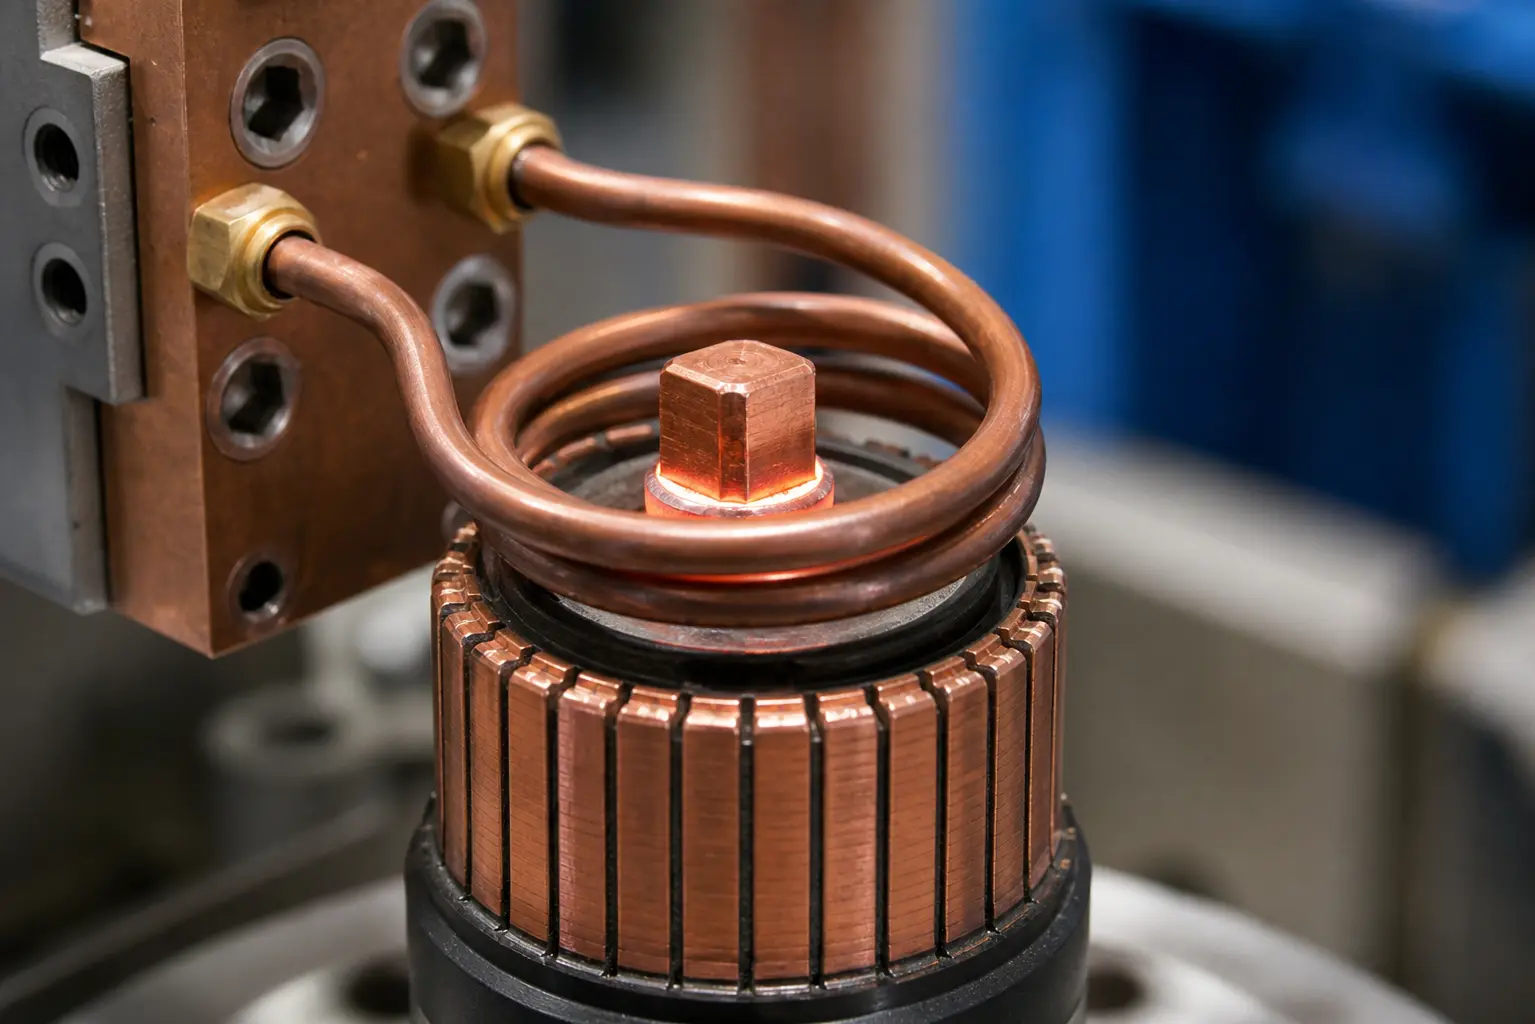
In der Praxis ansehen:
3. 온도 조절: Der Unterschied zwischen einer guten Verbindung und Ausschuss
Silberbasierte Lote, die häufig für elektrische Anschlüsse eingesetzt werden, schmelzen zwischen 600°C und 720°C. Das Prozessfenster ist eng — 20 온도가 너무 낮으면, 납이 연결 부위를 적시지 못하고. 50 온도가 너무 높으면, 위험이 존재하여, 납땜 접점 표면에 플럭스 잔여물이 타버리거나, 더 심하게는, 구리가 그 정도로 가열되어, 기계적 강도를 잃게 되는 것.
유도 납땜 시 온도 제어를 위한 가장 신뢰할 수 있는 방법은 시간 제어이며, 열전쌍이 아니다. 특정 연결 부위에 대한 가열 곡선이 특징화되면 (고정 출력 설정에서 시간 대비 온도), 모든 후속 사이클은 동일한 곡선을 따른다. 따라서 유도 전류원에서 레시피 관리는 중요하다: 검증된 파라미터 저장, 부품 번호에 따라 호출, 그리고 조작자가 추측할 필요가 없다.
4. Auswahl des Lots
모터 접속부 납땜을 위해서는 납이 세 가지 특성을 가져야 한다: 우수한 전기 전도성, 충분한 기계적 강도와 유도 공정 창 내의 용융 범위.
은-구리-인 합금 (BCuP 시리즈) 구리-구리 연결에 일반적이다. 이것들은 구리 위에서 자체 흐름 혹은. 자체 플럭스 기능을 갖는다, 한 공정 단계가 생략될 수 있습니다. 은-구리-아연 합금 (BAg 시리즈) 더 높은 강도를 제공하며 선호됩니다, 연결부가 진동을 견뎌야 하거나 구리를 황동 연결부와 납땜할 때. 별도의 플럭스 적용이 필요합니다.
사전 배치된 프리폼 — 납의 작은 링 또는 디스크, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Flussmittel, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Spulendesign und Positionierung
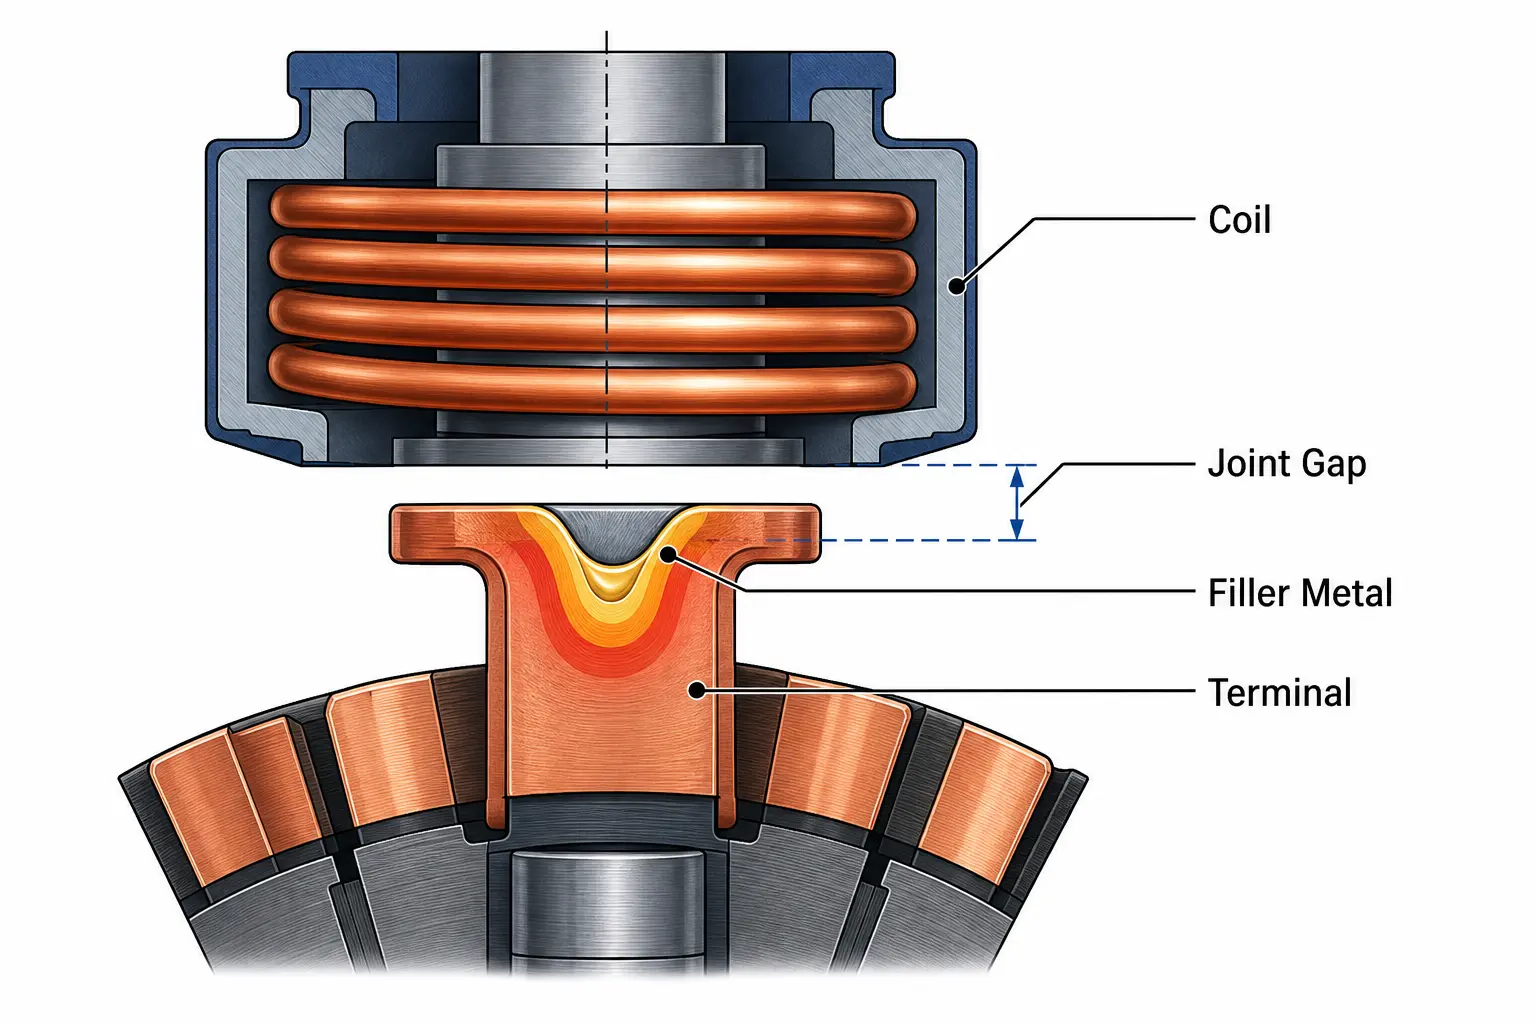
Die Spule entscheidet über Erfolg oder Misserfolg des Prozesses. Bei Motoranschlüssen umschließt die Spule typischerweise die Verbindungszone — entweder als Split-Turn-Design, das eine Indexierung des Kommutators ermöglicht, oder als kundenspezifisch profilierte Einwindungsspule, die die Energie auf eine bestimmte Anschlussgeometrie fokussiert.
Drei Regeln für Lötspulen bei Anschlüssen:
— Koppelspalt: Halten Sie den Abstand zwischen Spule und Verbindung bei 1–3 mm. Größere Abstände senken die Effizienz schnell; kleinere Abstände erhöhen das Risiko von Lichtbögen, wenn Teil oder Vorrichtung Rundlaufabweichungen aufweisen.
— Fokus der Wärmeeinflusszone: Die Spule sollte den magnetischen Fluss auf die Verbindungsfläche konzentrieren, nicht auf den gesamten Anschluss. Eine zu breit erwärmende Spule verteilt die Löttemperatur in Bereiche, die sie nicht benötigen, verschwendet Leistung und kann die Isolierung beschädigen.
— Kühlintegration: Der Spulenkörper muss über eine eigene Wasserkühlung verfügen. In der Serienfertigung gerät eine Spule ohne interne Kühlung innerhalb weniger Minuten außerhalb der Spezifikation.
6. Häufige Fehler und wie sie behoben werden
Die meisten Lötfehler an Motoranschlüssen lassen sich auf eine von vier Grundursachen zurückführen. 증상 문제의 기록, wo Sie suchen müssen.
| 펠러 | Wahrscheinliche Ursache | 대책 |
|---|---|---|
| Unvollständiger Lotfluss | Verbindung hat Schmelztemperatur nicht erreicht | 출력 또는 가열 시간 증가; 코일의 갭 확인 |
| 굳은 플럭스 잔여물 | 온도 초과 또는 너무 긴 가열 시간 | 출력 감소; 사이클 단축; 확인, 주파수가 접속 재질에 맞는지 확인 |
| 접속 부근 절연 손상 | 열 영향 구역이 넓음 — 코일이 접속부를 넘어 가열됨 | 더 좁은 플럭스 집중을 위해 코일 재설계; 코일과 절연 사이에 열 차폐 추가 |
| 접속마다 차이 있음 | 장치의 잘못된 정렬, schwankender Spalt zur Spule oder Kühlungsdrift | Wiederholgenauigkeit der Vorrichtung prüfen; rezeptbasierte Leistungsregelung verwenden; Stabilität des Kühlwassers überprüfen |
주요 발견 사항
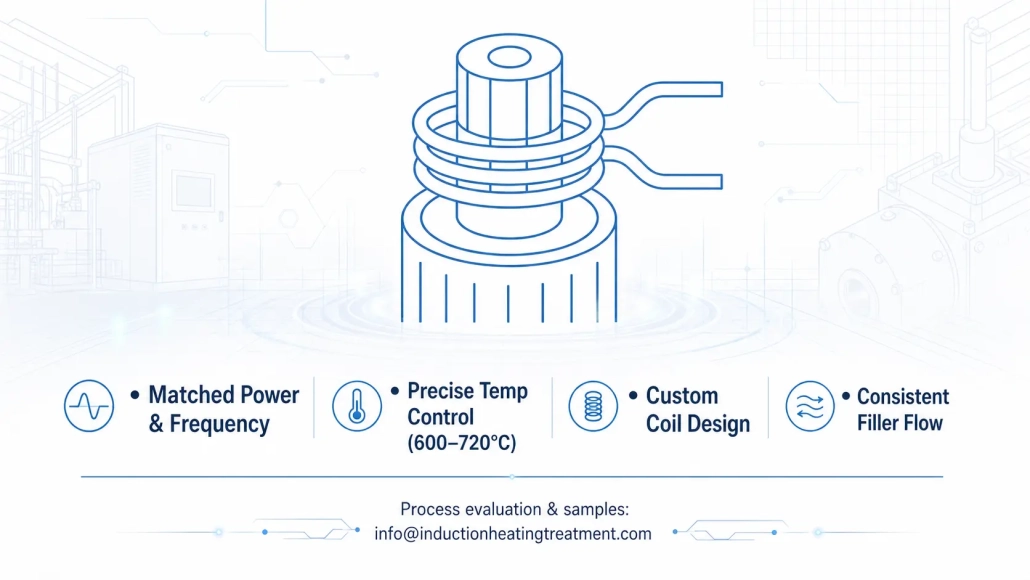
Erfolgreiches Löten von Motoranschlüssen mittels Induktionserwärmung hängt davon ab, vier Dinge aufeinander abzustimmen: die richtige Leistung und Frequenz für die Verbindungsmasse, eine Spule, die die Wärme präzise auf die Lötzone fokussiert, eine konstante Lotplatzierung und eine Kühlung, die über eine gesamte Schicht stabil bleibt. Wenn diese vier Faktoren zusammenpassen, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
A: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (BCuP 시리즈) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (BAg 시리즈) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
A: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: 같은 코일이 서로 다른 접속 크기를 납땜할 수 있습니까?
A: 특정 접속 기하를 위해 설계된 코일은 일반적으로 다른 크기에서는 좋은 결과를 제공하지 않습니다 — 결합 갭과 플럭스 분포가 너무 크게 변합니다. 부품군별 전용 코일, 전원장치에 저장된 레시피와 결합, 표준 접근 방식입니다.
모터 접속용 납땜 공정이 필요하십니까?
접속 도면과 생산량을 보내주십시오. Wir führen einen Muster-Lötversuch durch und empfehlen eine Spule sowie eine Stromquelle, die zu Ihrer Verbindung passen — kein Standardangebot.










