| Die Wärme wird direkt im Werkstück erzeugt, ohne dass Wärme an die Umgebung verloren geht; Der Heizzyklus wird in Sekunden/Minuten gemessen, und die Produktion kann sofort nach dem Start beginnen |
Zuerst wird der Ofen aufgeheizt, dann wird Wärme auf das Werkstück übertragen, was zu einem hohen Wärmeverlust führt; Vorheizen des Ofens ist erforderlich, und die Aufheizzeit ist lang |
| Leistung und Frequenz sind einstellbar, mit Temperaturkontrollfehler innerhalb von ±5℃; eine präzise lokale Erwärmung der Werkstücke ist möglich, Gewährleistung einer gleichmäßigen Temperatur |
Die Temperatur wird stark durch den manuellen Betrieb und die Umgebung beeinflusst, anfällig für lokale Überhitzung/Unterhitzung; meist Gesamterwärmung mit grober Temperaturregelung |
| Optimierte Werkstückkornstruktur, weniger Defekte wie Risse und Verformungen, Ausschussrate um ca. reduziert 30%; minimale Oberflächenoxidation und Entkohlung, hohe Materialausnutzungsrate |
Anfällig für Schmiedefehler aufgrund ungleichmäßiger Erwärmung, mit relativ hoher Ausschussrate; Eine starke Oberflächenoxidation der Werkstücke erfordert eine große Nachbearbeitungszugabe |
| Energieverbrauch um ca. reduziert 25%; keine offene Flamme, Rauch, oder schädliche Gasemissionen, Einhaltung von Umweltschutzstandards |
Hoher Energieverbrauch, große Mengen Rauch und Abgase ausstoßen; Es sind zusätzliche Investitionen in Umweltschutzausrüstung erforderlich |
| Heizparameter können präzise eingestellt und immer wieder abgerufen werden; Einfache Integration in automatisierte Schmiede- und Förderlinien, Reduzierung manueller Eingriffe |
Verlässt sich auf manuelle Temperaturbeurteilung und -bedienung; hohe Schwierigkeiten bei der Automatisierungsintegration, und die Produktionsstabilität wird durch menschliche Faktoren beeinflusst |
| Die Wärme wird auf das Werkstück konzentriert, Dies führt zu einer geringeren Hitzeeinwirkung auf Geräte und Schmiedegesenke, Verlängerung der Werkzeuglebensdauer |
Restwärme und Rauch aus dem Ofen korrodieren Schmiedegesenke, Dies führt zu schnellem Werkzeugverschleiß und häufigem Austausch |
| Für unterschiedliche Werkstücke können individuelle Induktionsspulen angefertigt werden, Geeignet für unterschiedliche Anforderungen wie die Erwärmung von Stangenenden und das Schmieden von Sonderformteilen |
Feste Ofenheizmethode, Es ist schwierig, eine lokale Erwärmung zu erreichen, und schwache Anpassungsfähigkeit an komplexe Werkstücke |

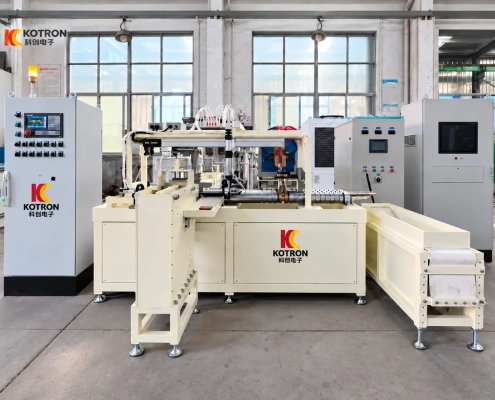 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Automatic-Induction-Hardening-Line-for-Pins-and-Bushings.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-09-11 03:12:202026-09-11 03:13:00Automatische Induktionshärtelinie für Stifte und Buchsen
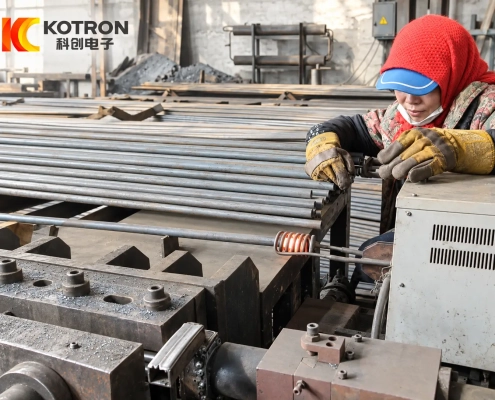 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Induction-Bar-End-Heating-Machine-for-Forging3.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-09-09 06:25:402026-09-22 08:41:27Induktionsstangen-Endheizmaschine zum Schmieden
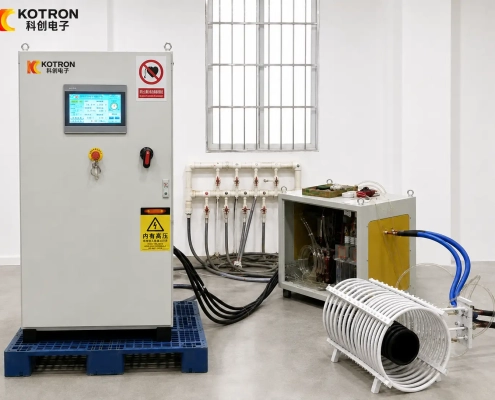 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/Large-Cylinder-Induction-Heating-System-for-Forging.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-09-03 03:11:492026-09-08 03:50:06Großzylinder-Induktionsheizungssystem für Schmiedearbeiten


