
Induktionslöten von Motoranschlüssen: 6 kritische Faktoren für konstante Verbindungen
Induktionslöten von Motoranschlüssen ist ein Prozess, bei dem jede Sekunde zählt. Wird zu schnell erwärmt, verbrennt die Isolierung. Wird zu langsam erwärmt, fließt das Lot nicht. Wenn alles passt, entstehen saubere, wiederholgenaue Verbindungen — Zyklus für Zyklus — mit einer Geschwindigkeit, die die Produktionslinie in Bewegung hält.
Dieser Leitfaden erläutert sechs Faktoren, die darüber entscheiden, ob Ihr Lötprozess für Motoranschlüsse eine gleichbleibende Qualität liefert oder zu einem Engpass durch Nacharbeit wird.
| 1. Warum Induktion für Motoranschlüsse | 4. Auswahl des Lots |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. Temperaturkontrolle | 6. Häufige Fehler und Abhilfen |
1. Warum Induktionslöten für Motoranschlüsse
Motoranschlüsse — ob an Kommutatoren, Schleifringen oder Stator-Anschlussleitungen — benötigen Verbindungen, die Temperaturwechsel, Vibrationen und elektrische Last dauerhaft ohne Degradation aufnehmen können. Konventionelles Brennerlöten funktioniert, ist jedoch langsam, stark bedienerabhängig und nur schwer in automatisierte Linien zu integrieren.
Induktionslöten löst diese Probleme auf drei Arten. Erstens wird die Wärme direkt im Werkstück erzeugt und nicht von außen zugeführt, sodass die Verbindung in Sekunden Löttemperatur erreicht. Zweitens wird die Erwärmungszone durch die Spulengeometrie präzise kontrolliert — die Isolierung wenige Millimeter entfernt bleibt kühl. Drittens läuft jeder Zyklus mit denselben Parametern, sodass die fünfzigste Verbindung der ersten entspricht.
In der Automobil-Motorenfertigung, in der pro Schicht Tausende Anschlüsse gelötet werden, rechtfertigt allein diese Wiederholgenauigkeit häufig die Investition in die Anlage.
2. Wichtige Prozessparameter
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Leistungsniveau: Bestimmt, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— Erwärmungszeit: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. Der optimale Bereich hängt von der Masse der Verbindung, dem Spulendesign und dem Schmelzbereich des Lots ab.
— Frequenz: Höhere Frequenzen (100–300 kHz) konzentrieren die Wärme nahe der Oberfläche und eignen sich für dünnwandige Anschlüsse. Mittlere Frequenzen (10–50 kHz) dringen bei schwereren Kupferquerschnitten tiefer ein.
— Kühlung: Die Spule benötigt im Dauerbetrieb einen zuverlässigen Wasserdurchfluss. Ein Kühlsystem, das nicht mithalten kann, führt zu schwankenden Spulentemperaturen und verschiebt Ihren Prozess mitten in der Schicht.
Der beste Ansatz ist, mit einer konservativen Leistungseinstellung zu beginnen, die Erwärmungszeit so einzustellen, dass das Lot vollständig fließt, und die Leistung anschließend schrittweise zu erhöhen, um den Zyklus zu verkürzen — dabei stets auf Anzeichen von Überhitzung achten. Eine ausführlichere Betrachtung der Leistungsauswahl wird separat behandelt.
In der Praxis ansehen:
3. Temperaturkontrolle: Der Unterschied zwischen einer guten Verbindung und Ausschuss
Silberbasierte Lote, die häufig für elektrische Anschlüsse eingesetzt werden, schmelzen zwischen 600°C und 720°C. Das Prozessfenster ist eng — 20 Grad zu niedrig, und das Lot benetzt die Verbindung nicht. 50 Grad zu hoch, und es besteht die Gefahr, dass Flussmittelrückstände auf der Anschlussoberfläche einbrennen oder, schlimmer noch, das Kupfer so weit geglüht wird, dass es seine mechanische Festigkeit verliert.
Die zuverlässigste Methode zur Temperaturkontrolle beim Induktionslöten ist die Zeitsteuerung, nicht Thermoelemente. Sobald die Erwärmungskurve für eine bestimmte Verbindung charakterisiert ist (Zeit gegenüber Temperatur bei fester Leistungseinstellung), folgt jeder weitere Zyklus derselben Kurve. Deshalb ist das Rezeptmanagement an der Induktionsstromquelle wichtig: Bewährte Parameter speichern, je nach Teilenummer abrufen, und der Bediener muss nicht raten.
4. Auswahl des Lots
Für das Löten von Motoranschlüssen muss das Lot drei Eigenschaften bieten: gute elektrische Leitfähigkeit, ausreichende mechanische Festigkeit und einen Schmelzbereich innerhalb des Induktionsprozessfensters.
Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) sind für Kupfer-Kupfer-Verbindungen üblich. Sie sind auf Kupfer selbstfließend bzw. selbstflussmittelnd, wodurch ein Prozessschritt entfällt. Silber-Kupfer-Zink-Legierungen (BAg-Serie) bieten höhere Festigkeit und werden bevorzugt, wenn die Verbindung Vibrationen standhalten muss oder Kupfer mit Messinganschlüssen verlötet wird. Sie erfordern eine separate Flussmittelapplikation.
Vorplatzierte Preforms — kleine Ringe oder Scheiben aus Lot, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Flussmittel, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Spulendesign und Positionierung
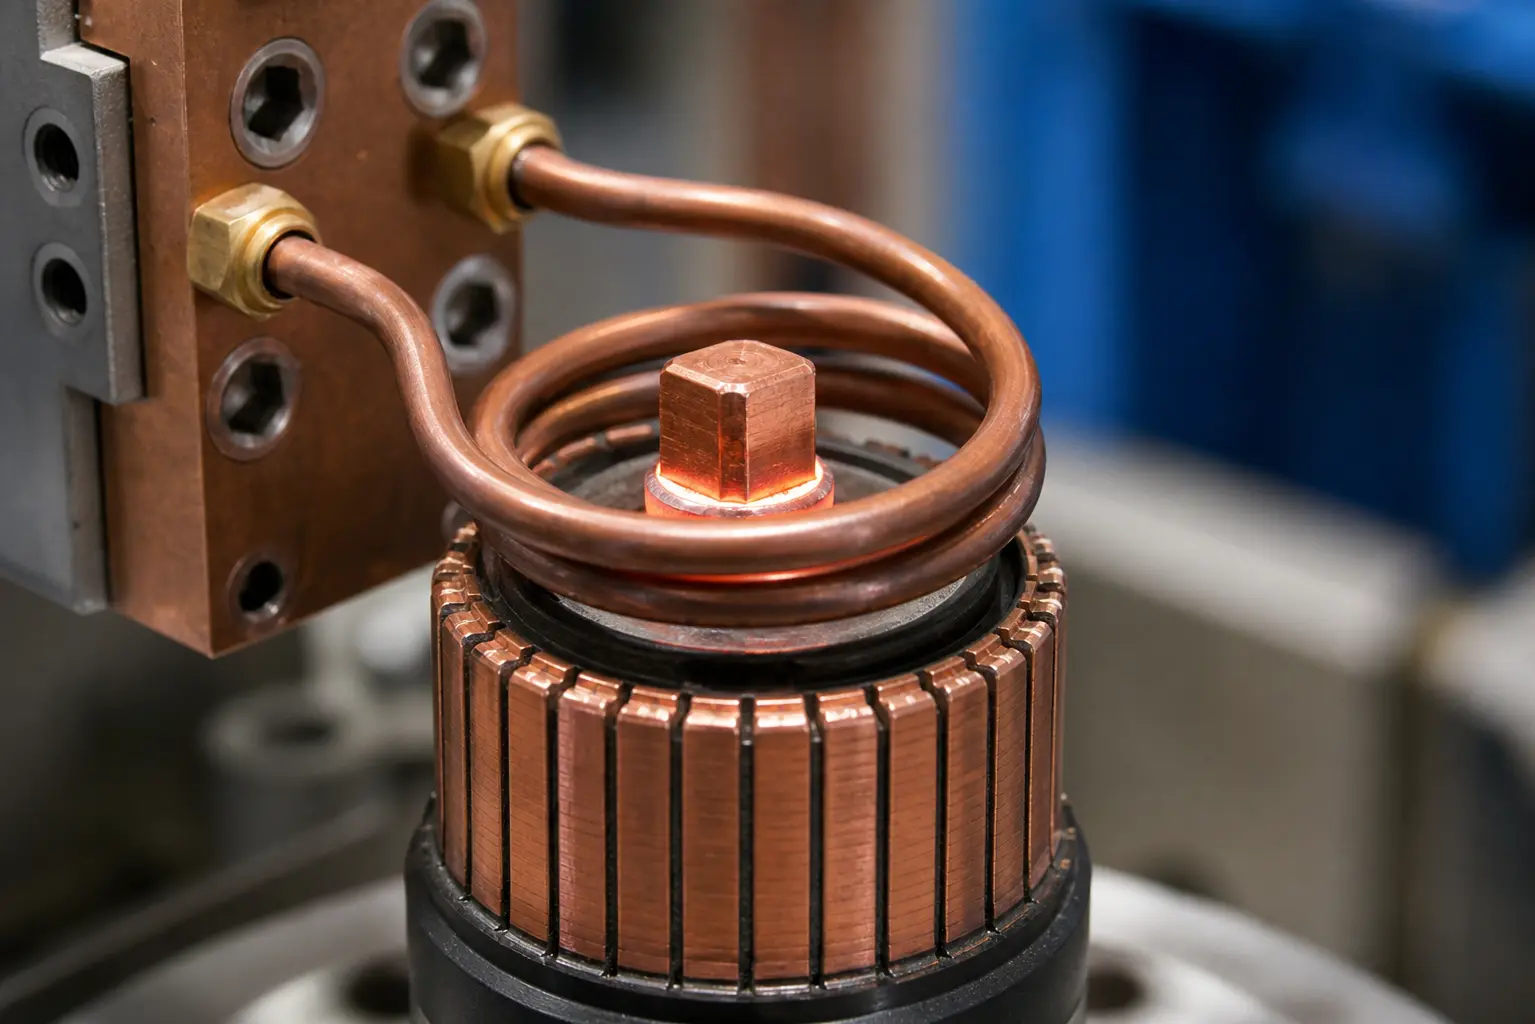
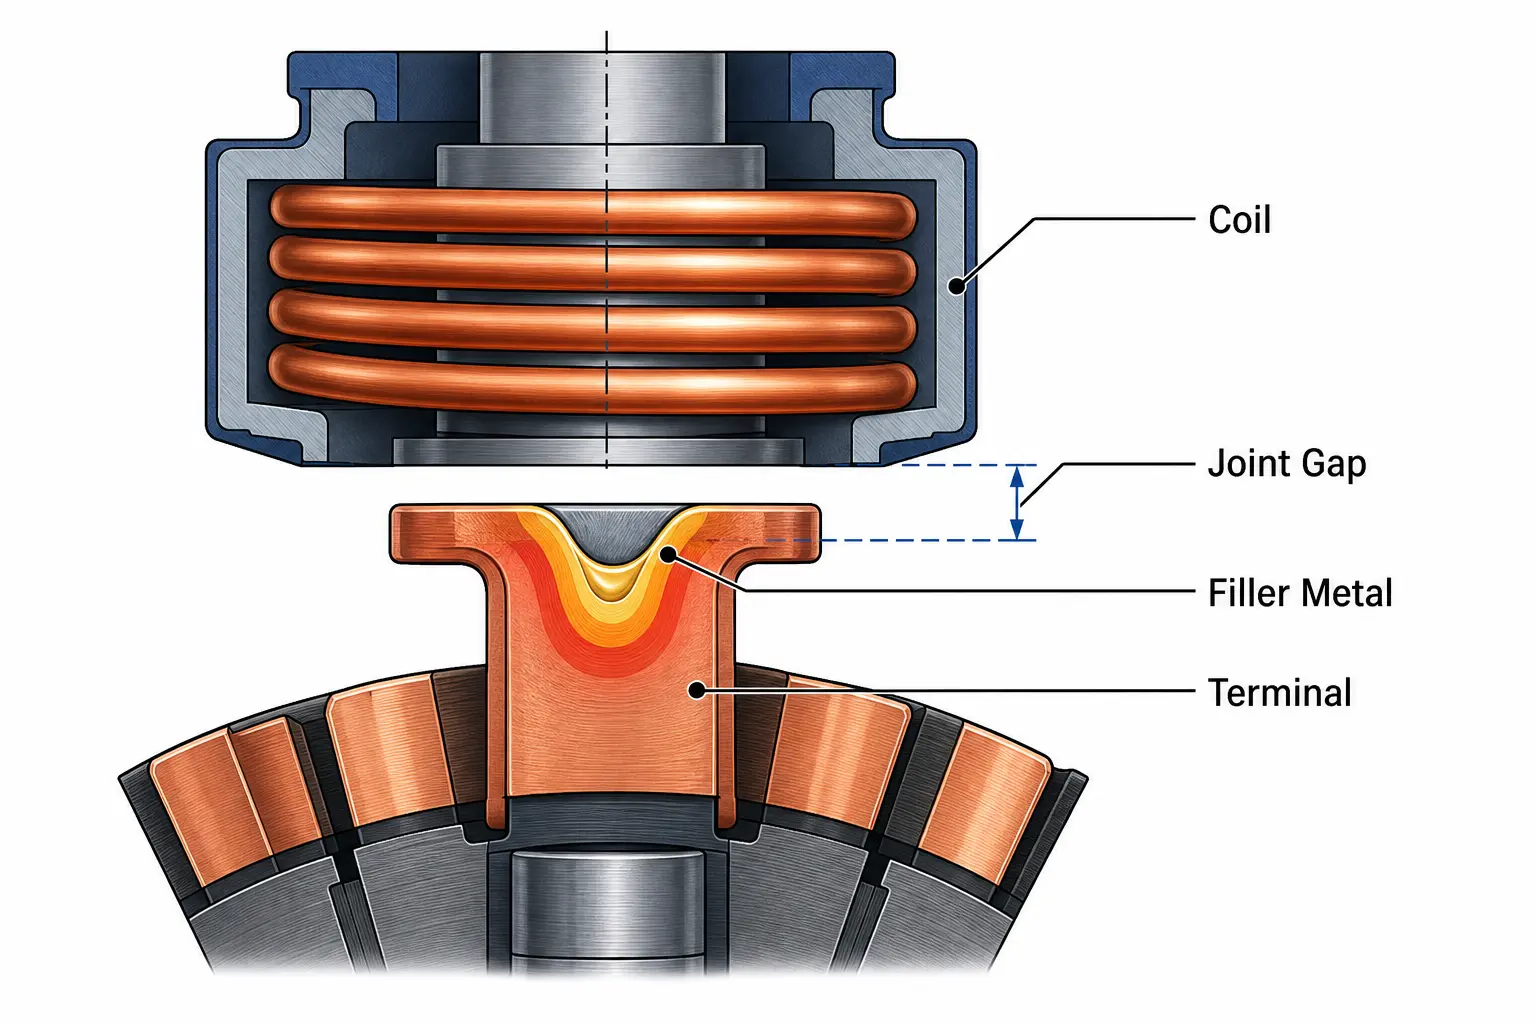
Die Spule entscheidet über Erfolg oder Misserfolg des Prozesses. Bei Motoranschlüssen umschließt die Spule typischerweise die Verbindungszone — entweder als Split-Turn-Design, das eine Indexierung des Kommutators ermöglicht, oder als kundenspezifisch profilierte Einwindungsspule, die die Energie auf eine bestimmte Anschlussgeometrie fokussiert.
Drei Regeln für Lötspulen bei Anschlüssen:
— Koppelspalt: Halten Sie den Abstand zwischen Spule und Verbindung bei 1–3 mm. Größere Abstände senken die Effizienz schnell; kleinere Abstände erhöhen das Risiko von Lichtbögen, wenn Teil oder Vorrichtung Rundlaufabweichungen aufweisen.
— Fokus der Wärmeeinflusszone: Die Spule sollte den magnetischen Fluss auf die Verbindungsfläche konzentrieren, nicht auf den gesamten Anschluss. Eine zu breit erwärmende Spule verteilt die Löttemperatur in Bereiche, die sie nicht benötigen, verschwendet Leistung und kann die Isolierung beschädigen.
— Kühlintegration: Der Spulenkörper muss über eine eigene Wasserkühlung verfügen. In der Serienfertigung gerät eine Spule ohne interne Kühlung innerhalb weniger Minuten außerhalb der Spezifikation.
6. Häufige Fehler und wie sie behoben werden
Die meisten Lötfehler an Motoranschlüssen lassen sich auf eine von vier Grundursachen zurückführen. Das Erkennen des Symptoms zeigt, wo Sie suchen müssen.
| Fehler | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Unvollständiger Lotfluss | Verbindung hat Schmelztemperatur nicht erreicht | Leistung oder Erwärmungszeit erhöhen; Koppelspalt der Spule prüfen |
| Eingebrannte Flussmittelrückstände | Temperaturüberschreitung oder zu lange Erwärmungszeit | Leistung reduzieren; Zyklus verkürzen; prüfen, ob die Frequenz zur Verbindungsmasse passt |
| Isolationsschäden nahe der Verbindung | Wärmeeinflusszone zu breit — Spule erwärmt über die Verbindung hinaus | Spule für engeren Flussfokus neu auslegen; Hitzeschild zwischen Spule und Isolierung hinzufügen |
| Unterschiede von Verbindung zu Verbindung | Fehlausrichtung der Vorrichtung, schwankender Spalt zur Spule oder Kühlungsdrift | Wiederholgenauigkeit der Vorrichtung prüfen; rezeptbasierte Leistungsregelung verwenden; Stabilität des Kühlwassers überprüfen |
Wichtigste Erkenntnis
Erfolgreiches Löten von Motoranschlüssen mittels Induktionserwärmung hängt davon ab, vier Dinge aufeinander abzustimmen: die richtige Leistung und Frequenz für die Verbindungsmasse, eine Spule, die die Wärme präzise auf die Lötzone fokussiert, eine konstante Lotplatzierung und eine Kühlung, die über eine gesamte Schicht stabil bleibt. Wenn diese vier Faktoren zusammenpassen, liefert Induktionslöten die Geschwindigkeit, Wiederholgenauigkeit und Verbindungsqualität, die die Motorenfertigung verlangt. Wenn einer davon abweicht, füllt sich der Ausschussbehälter schnell.
F: Welches Lot eignet sich am besten für das Löten von Motoranschlüssen?
A: Für Kupfer-Kupfer-Verbindungen werden Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) bevorzugt — sie sind auf Kupfer selbstflussmittelnd und bieten eine gute Leitfähigkeit. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (BAg-Serie) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
A: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
A: Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Senden Sie uns Ihre Anschlusszeichnungen und Ihr Produktionsvolumen. Wir führen einen Muster-Lötversuch durch und empfehlen eine Spule sowie eine Stromquelle, die zu Ihrer Verbindung passen — kein Standardangebot.










