
Soldadura por inducción de conexiones de motor: 6 factores críticos para conexiones constantes
Soldadura por inducción de conexiones de motor es un proceso, en el que cada segundo cuenta. Se calienta demasiado rápido, quema el aislamiento. Si se calienta demasiado despacio, el estaño no fluye. Cuando todo encaja, se obtienen conexiones limpias, con repetibilidad exacta, ciclo tras ciclo, a una velocidad, que mantiene la línea de producción en movimiento.
Esta guía explica seis factores, que determinan, si su proceso de soldadura para conexiones de motores proporciona una calidad constante o se convierte en un cuello de botella debido a retrabajo.
| 1. Por qué la inducción para conexiones de motor | 4. Auswahl des Lots |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. Temperaturkontrolle | 6. Häufige Fehler und Abhilfen |
1. Warum Induktionslöten für Motoranschlüsse
Motoranschlüsse — ob an Kommutatoren, Schleifringen oder Stator-Anschlussleitungen — benötigen Verbindungen, die Temperaturwechsel, Vibrationen und elektrische Last dauerhaft ohne Degradation aufnehmen können. Konventionelles Brennerlöten funktioniert, ist jedoch langsam, stark bedienerabhängig und nur schwer in automatisierte Linien zu integrieren.
La soldadura por inducción resuelve estos problemas de tres maneras. Primero, el calor se genera directamente en la pieza de trabajo y no se suministra desde el exterior, de modo que la unión alcanza la temperatura de soldadura en segundos. En segundo lugar, la zona de calentamiento se controla con precisión mediante la geometría de la bobina: el aislamiento a pocos milímetros permanece frío. En tercer lugar, cada ciclo se realiza con los mismos parámetros, de modo que la quincuagésima unión es igual a la primera.
En la Automóvil-Fabricación de motores, donde se sueldan miles de conexiones por turno, rechtfertigt allein diese Wiederholgenauigkeit häufig die Investition in die Anlage.
2. Wichtige Prozessparameter
Beim Induktionslöten von Motoranschlüssen kommt es auf einige miteinander wechselwirkende Variablen an. Wird eine davon geändert, verschieben sich die anderen.
— Nivel de potencia: Determina, wie schnell die Verbindung Löttemperatur erreicht. Zu hoch, und es drohen Überhitzung des Kupfers sowie Schäden an benachbarter Isolierung. Zu niedrig, und die Zykluszeit wird länger, als die Linie akzeptieren kann.
— Erwärmungszeit: Bei kleinen Anschlüssen typischerweise 3–15 Sekunden. El rango óptimo depende de la masa del compuesto, el diseño de la bobina y el rango de fusión del estaño.
— Frequenz: Frecuencias más altas (100–300 kHz) concentran el calor cerca de la superficie y son adecuados para conexiones de pared delgada. Frecuencias medias (10–50 kHz) penetra más profundo en secciones de cobre más grandes.
— Kühlung: La bobina necesita un flujo de agua confiable en funcionamiento continuo. Un sistema de refrigeración, que no puede mantenerse, provoca temperaturas de bobina fluctuantes y desplaza su proceso en medio de la capa.
El mejor enfoque es, mit einer konservativen Leistungseinstellung zu beginnen, die Erwärmungszeit so einzustellen, dass das Lot vollständig fließt, und die Leistung anschließend schrittweise zu erhöhen, um den Zyklus zu verkürzen — dabei stets auf Anzeichen von Überhitzung achten. Eine ausführlichere Betrachtung der Leistungsauswahl wird separat behandelt.
In der Praxis ansehen:
3. Temperaturkontrolle: La diferencia entre una buena unión y el desecho
Aleaciones de soldadura a base de plata, que se utilizan con frecuencia para conexiones eléctricas, se funden entre 600°C y 720°C. La ventana del proceso es estrecha — 20 Ángulo demasiado bajo, y la soldadura no humedece la conexión. 50 Ángulo demasiado alto, y existe el riesgo, de que los residuos del fundente se quemen en la superficie de la unión o, peor aún, el cobre se temple tanto, que pierda su resistencia mecánica.
El método más confiable para controlar la temperatura en la soldadura por inducción es el control por tiempo, no los termopares. Una vez que la curva de calentamiento para una conexión determinada está caracterizada (Tiempo frente a temperatura con ajuste de potencia fija), cada ciclo siguiente sigue la misma curva. Por eso la gestión de recetas en la fuente de corriente de inducción es importante: Guardar parámetros comprobados, Recuperar según el número de pieza, y el operador no tiene que adivinar.
4. Auswahl des Lots
Para soldar conexiones de motor, la soldadura debe ofrecer tres propiedades: buena conductividad eléctrica, resistencia mecánica suficiente y un rango de fusión dentro de la ventana del proceso de inducción.
Aleaciones de plata-cobre-fósforo (Serie BCuP) sind für Kupfer-Kupfer-Verbindungen üblich. Sie sind auf Kupfer selbstfließend bzw. selbstflussmittelnd, wodurch ein Prozessschritt entfällt. Silber-Kupfer-Zink-Legierungen (BAg-Serie) bieten höhere Festigkeit und werden bevorzugt, wenn die Verbindung Vibrationen standhalten muss oder Kupfer mit Messinganschlüssen verlötet wird. Sie erfordern eine separate Flussmittelapplikation.
Vorplatzierte Preforms — kleine Ringe oder Scheiben aus Lot, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Fundentes, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Spulendesign und Positionierung
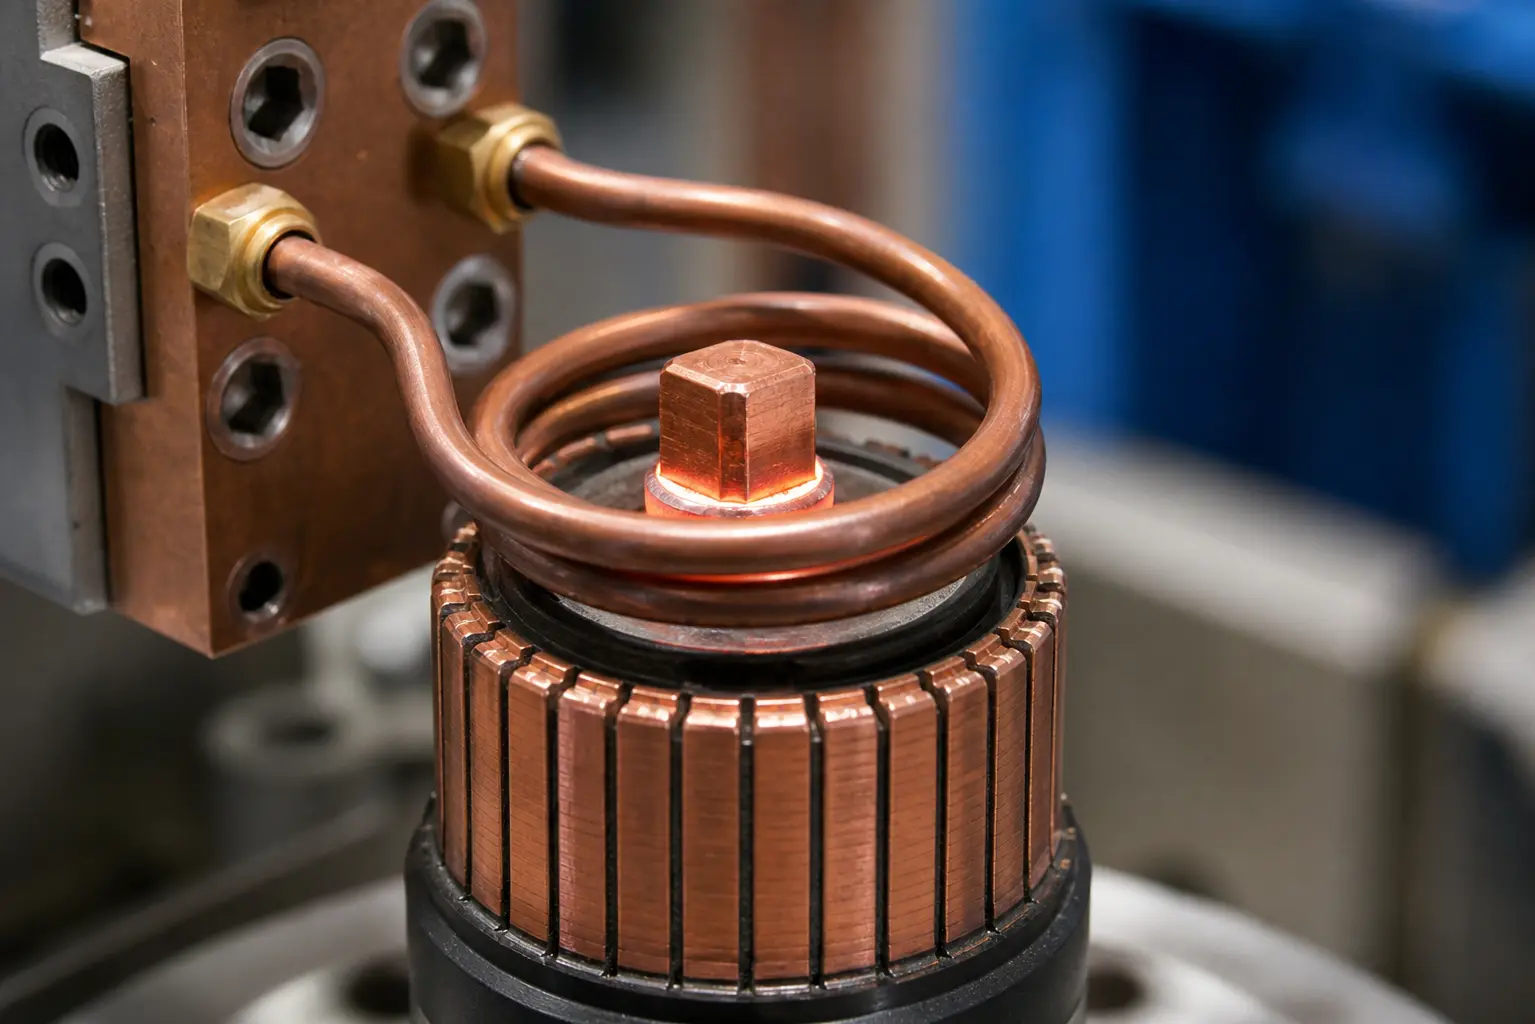
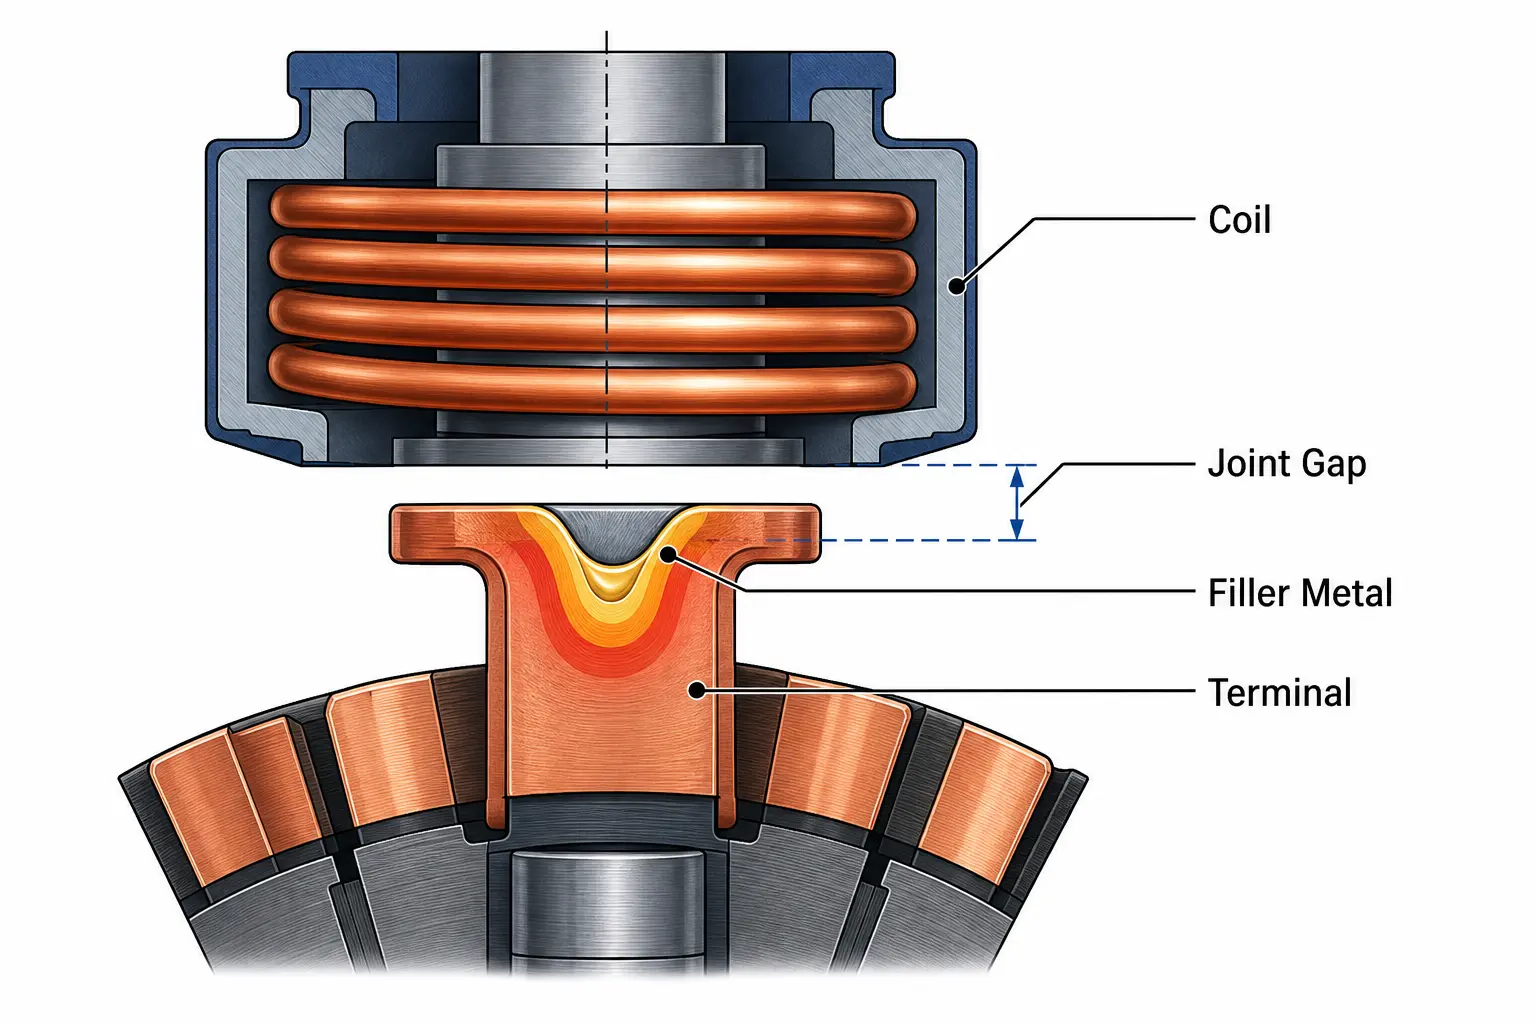
La bobina decide el éxito o fracaso del proceso. En conexiones de motor, la bobina típicamente rodea la zona de unión — ya sea como diseño de vuelta dividida, que permite la indexación del conmutador, o como bobina enrollada con perfil personalizado, que enfoca la energía en una geometría de conexión específica.
Tres reglas para bobinas de soldadura en conexiones:
— Espacio de acoplamiento: Mantenga la distancia entre la bobina y la conexión en 1–3 mm. Distancias mayores reducen rápidamente la eficiencia; distancias más pequeñas aumentan el riesgo de arcos eléctricos, si la pieza o el dispositivo presentan desviaciones de circularidad.
— foco de la zona afectada por el calor: La bobina debe concentrar el flujo magnético en la superficie de conexión, no en toda la conexión. Una bobina que se calienta demasiado ampliamente distribuye la temperatura de soldadura en áreas, que no lo necesitan, desperdicia energía y puede dañar el aislamiento.
— Integración de enfriamiento: El cuerpo de la bobina debe contar con su propio sistema de enfriamiento por agua. In der Serienfertigung gerät eine Spule ohne interne Kühlung innerhalb weniger Minuten außerhalb der Spezifikation.
6. Häufige Fehler und wie sie behoben werden
Die meisten Lötfehler an Motoranschlüssen lassen sich auf eine von vier Grundursachen zurückführen. Das Erkennen des Symptoms zeigt, wo Sie suchen müssen.
| Errores | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Unvollständiger Lotfluss | Verbindung hat Schmelztemperatur nicht erreicht | Aumentar la potencia o el tiempo de calentamiento; Comprobar la holgura del acoplamiento de la bobina |
| Restos de fundente quemados | Exceso de temperatura o tiempo de calentamiento demasiado largo | Reducir la potencia; Acortar el ciclo; verificar, si la frecuencia coincide con el material de unión |
| Daños de aislamiento cerca de la unión | Zona de influencia térmica demasiado amplia — la bobina calienta más allá de la unión | Rediseñar la bobina para un enfoque de flujo más estrecho; Añadir un escudo térmico entre la bobina y el aislamiento |
| Diferencias de una unión a otra | Desalineación del dispositivo, schwankender Spalt zur Spule oder Kühlungsdrift | Wiederholgenauigkeit der Vorrichtung prüfen; rezeptbasierte Leistungsregelung verwenden; Stabilität des Kühlwassers überprüfen |
Wichtigste Erkenntnis
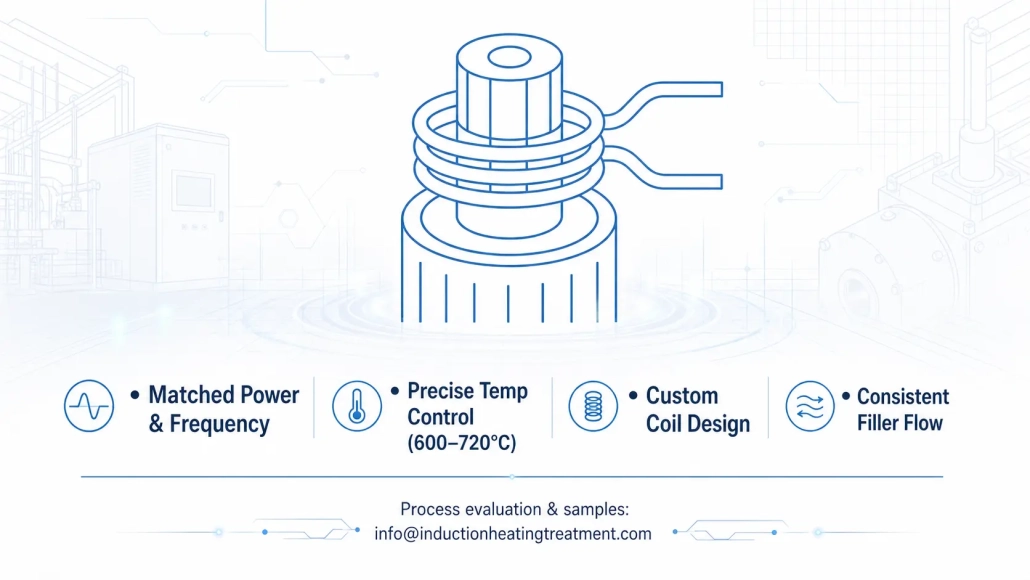
Erfolgreiches Löten von Motoranschlüssen mittels Induktionserwärmung hängt davon ab, vier Dinge aufeinander abzustimmen: die richtige Leistung und Frequenz für die Verbindungsmasse, eine Spule, die die Wärme präzise auf die Lötzone fokussiert, eine konstante Lotplatzierung und eine Kühlung, die über eine gesamte Schicht stabil bleibt. Wenn diese vier Faktoren zusammenpassen, La soldadura por inducción proporciona la velocidad, la precisión de repetición y la calidad de la unión, que exige la fabricación de motores. Si alguno de ellos falla, el recipiente de desechos se llena rápidamente.
F: Qué tipo de soldadura es más adecuado para soldar las conexiones del motor?
A: Para conexiones cobre-cobre se prefieren aleaciones de plata-cobre-fósforo (Serie BCuP) ya que son autofiltrantes sobre cobre y ofrecen una buena conductividad. Para conexiones de cobre-latón o conexiones sometidas a altas vibraciones, las aleaciones de plata-cobre-zinc (BAg-Serie) ofrecen mayor resistencia, sin embargo, requieren un fundente separado.
F: ¿Cuánto dura un ciclo de soldadura por inducción para una conexión de motor??
A: Típicamente de 3 a 15 segundos de tiempo de calentamiento, dependiendo de la masa de la unión y del nivel de potencia. . Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
A: Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Senden Sie uns Ihre Anschlusszeichnungen und Ihr Produktionsvolumen. Estamos realizando una prueba de soldadura de muestra y recomendamos una bobina así como una fuente de corriente, que se ajusten a su conexión — no es una oferta estándar.










