
Wie funktioniert Induktionswärme? Ein einfacher Leitfaden zum Prinzip & Anwendungen
Wenn Sie jemals zugesehen haben, wie eine Pfanne auf einem Induktionskochfeld erhitzt wurde, ohne dass eine Flamme sie berührte?, Sie haben die gleiche Physik gesehen, die Zahnräder in einer Fabrik härtet. Induktionserwärmung nutzt Magnetismus, um Wärme direkt in einem Metallteil zu erzeugen – keine Flamme, kein Heizelement, Kein Kontakt. Es ist schnell, präzise, und die vorherrschende Heizmethode in der modernen Wärmebehandlung. Dieser Artikel erklärt, wie es funktioniert, warum Fabriken es wählen, und wo es verwendet wird – im Klartext, kein Physikabschluss erforderlich.
Inhaltsverzeichnis
1. Was ist Induktionserwärmung?
Induktionserwärmung ist eine Methode, elektrisch leitfähige Materialien — hauptsächlich Metalle — zu erhitzen mithilfe elektromagnetischer Felder anstatt einer Flamme, eines Heizelements, oder eines Ofens. Die Wärme wird erzeugt im Bauteil selbst, nicht von außen übertragen.
Die einfachste Analogie: ein Induktionskochfeld in Ihrer Küche. Stellen Sie eine Stahlpfanne auf die Glasoberfläche, schalten Sie es ein, und die Pfanne wird heiß, während das Kochfeld kühl bleibt. Unter der Pfanne gibt es keine Flamme. Was sie erhitzt, ist ein unsichtbares Magnetfeld, das von einer Spule unter dem Glas erzeugt wird. Die Pfanne wird im Wesentlichen zu ihrem eigenen Heizer.
Industrielle Induktionserwärmung funktioniert nach genau demselben Prinzip – nur mit mehr Leistung, Frequenz, und Präzision. Die Pfanne wird durch ein Zahnrad ersetzt, einen Lagerkranz, eine Welle, oder einen Nockenlappen. Die Spule unter dem Glas wird durch einen speziell für die jeweilige Bauteilgeometrie entwickelten Kupferinduktor ersetzt. Aber die Kernphysik ist identisch.
2. Wie funktioniert Induktionswärme?
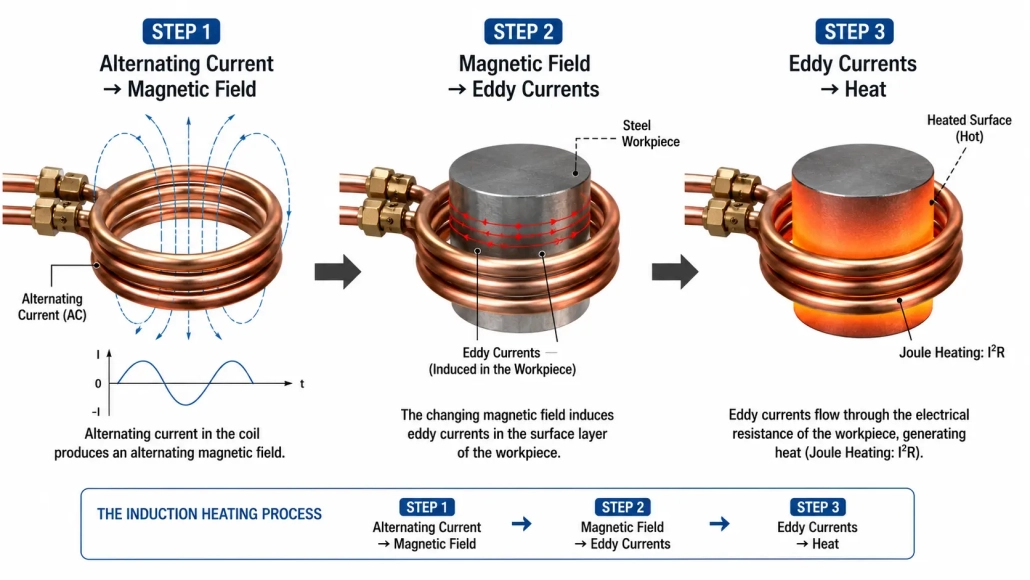
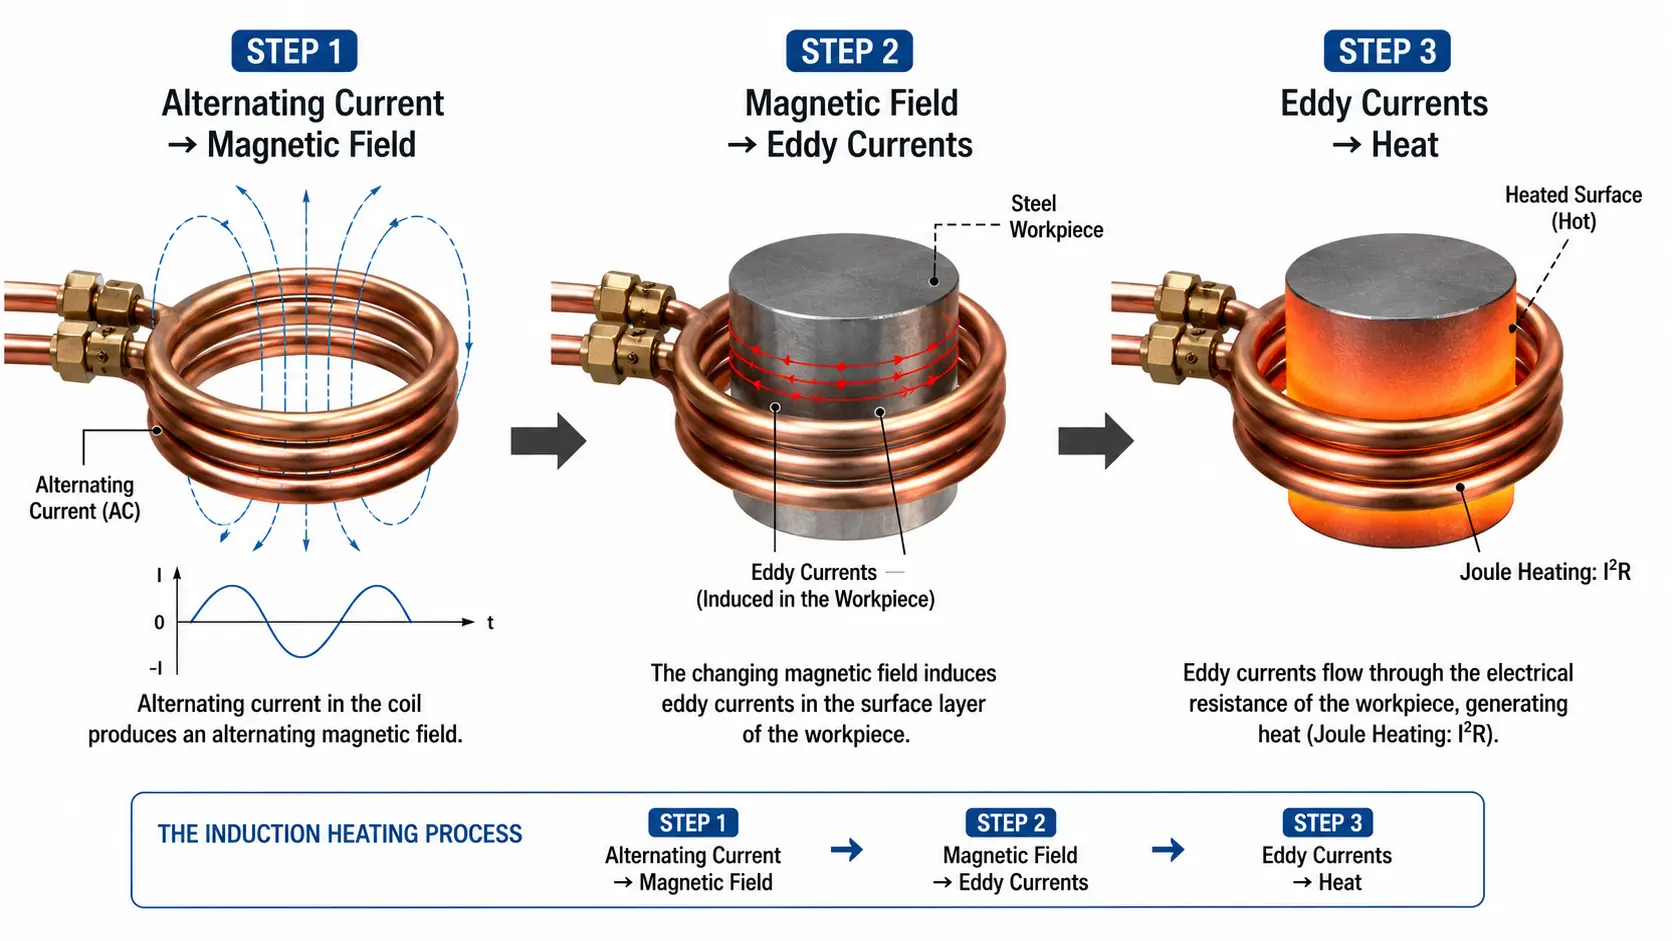
Der gesamte Prozess läuft in drei Schritten ab. Jeder Schritt ist ein physikalisches Phänomen, das natürlich in den nächsten übergeht.
Schritt 1: Wechselstrom erzeugt ein Magnetfeld
Eine Wechselstrom (Wechselstrom) fließt durch eine Kupferspule – den Induktivität – mit einer bestimmten Frequenz, typischerweise irgendwo von 1,000 zu 400,000 Zyklen pro Sekunde (1 kHz bis 400 kHz). Jeder Strom, der Strom führt, erzeugt ein Magnetfeld um sich herum. Da der Strom wechselt – wechselt sich auch das Magnetfeld, dehnt sich aus und kollabiert bei derselben Frequenz.
Schritt 2: Das Magnetfeld induziert Wirbelströme
Wenn ein leitfähiges Metallteil in dieses wechselnde Magnetfeld gelegt wird, dringt das Feld in die Oberfläche des Metalls ein. Nach Faradays Gesetz der Induktion, induziert ein sich änderndes Magnetfeld einen elektrischen Strom in jedem nahegelegenen Leiter. Also beginnen zirkulare elektrische Ströme — genannt Wirbelströme — innerhalb der Oberflächenschicht des Werkstücks zu fließen. Die Ströme laufen in geschlossenen Schleifen, folgen der Geometrie des Magnetfelds und des Teils selbst.
Schritt 3: Elektrischer Widerstand wandelt Strom in Wärme um
Das Metallwerkstück hat elektrischen Widerstand – es ist kein perfekter Leiter. Wenn Wirbelströme durch dieses widerstandsfähige Material fließen, wird elektrische Energie in thermische Energie umgewandelt, nach demselben Jouleschen Heizprinzip (I²R-Verlust) der jedes stromführende Kabel erwärmt. Das Ergebnis: Das Bauteil erwärmt sich von innen, und es erhitzt sich schnell. Die Tiefe, bis zu der die Wirbelströme eindringen – und daher, wo die Wärme erzeugt wird – wird durch die Frequenz bestimmt: höhere Frequenz erzeugt oberflächennähere Erwärmung, niedrigere Frequenz geht tiefer. Dies ist die grundlegende Beziehung hinter Klassifikation der Induktionsheizungsfrequenz.
Für magnetische Materialien wie Kohlenstoffstahl, gibt es einen zusätzlichen Erwärmungsmechanismus: magnetische Hysterese. Da das wechselnde Magnetfeld das Material wiederholt auf atomarer Ebene magnetisiert und entmagnetisiert, Reibung zwischen magnetischen Domänen erzeugt zusätzliche Wärme. Dieser Effekt verschwindet, sobald das Material seine Curie-Temperatur erreicht – etwa 770 °C (1,418°F) für Stahl – darüber wird das Material unmagnetisch und es bleibt nur noch die Wirbelstromerwärmung übrig.
3. Warum Induktionserwärmung verwenden?
Fabriken entscheiden sich für Induktionserwärmung gegenüber Flammenerwärmung, Gasöfen, oder Widerstandsheizung aus vier praktischen Gründen.
Geschwindigkeit. Durch Induktionserwärmung kann eine Stahloberfläche in Sekundenschnelle auf 900 °C erhitzt werden, nicht Minuten. Die Wärme wird direkt im Teil erzeugt – es muss nicht darauf gewartet werden, dass ein Ofen aufgewärmt wird oder Wärme von einer externen Quelle durchgeleitet wird. Für Produktionslinien mit Tausenden von Teilen pro Tag, Dieser Zykluszeitvorteil übersetzt sich direkt auf den Durchsatz.
Präzision. Durch die Steuerung der Frequenz, Leistung, und Spulengeometrie, Man kann eine bestimmte Zone eines Bauteils auf ein präzises Tiefen- und Temperaturprofil erhitzen – während angrenzende Bereiche kalt bleiben. Deshalb kann Induktionshärtung ein hartes, verschleißfestes Gehäuse auf einer Zahnzahnoberfläche anbringen, während der Zahnradkern robust und duktil bleibt. Flammenhärtung kann dieses Maß an räumlicher Kontrolle nicht erreichen.
Sauberkeit. Keine Verbrennungsgase, keine offene Flamme, kein Ruß, kein Abgas. Induktionsheizungsgeräte laufen mit Strom und emittieren am Einsatzort nichts. Die Arbeitsumgebung bleibt kühler und sauberer als bei gasbefeuerten Alternativen, und es gibt keine Emissionsgenehmigungen zu verwalten.
Effizienz. Da die Wärme direkt im Werkstück erzeugt wird, anstatt aus einer heißen Umgebung übertragen zu werden, verschwendet Induktionsheizen weit weniger Energie. Ein gut gestaltetes Induktionssystem kann eine Energieübertragungswirkungsgrad von 80–90 % vom Stromnetz zur Bauteiloberfläche erreichen — verglichen mit 20–30 % für einen typischen Gasofen, bei dem der Großteil der Energie den Schornstein hinaufgeht.
4. Wo wird Induktionserwärmung eingesetzt?
Induktionserwärmung kommt an mehr Orten vor, als den meisten Menschen bewusst ist. Hier sind die wichtigsten industriellen Anwendungen – jede davon nutzt die gleiche Grundphysik, passt die Ausrüstung und den Prozess jedoch an einen bestimmten Zweck an.
Oberflächenhärtung (Einsatzhärten)
Die häufigste industrielle Verwendung. Die Oberfläche eines Teils wird schnell auf Austenitisierungstemperatur erhitzt, dann sofort abgeschreckt (mit wasser- oder ölbasiertem Kühlmittel besprüht werden). Das Ergebnis ist hart, verschleißfeste Oberflächenschicht über einer robusten, duktiler Kern. Zu den Anwendungen gehören Welleninduktionshärtung, Zahnradhärtung, Lagerinnenringhärtung, Nockenhärtung, und Innere Bohrungshärtung für Teile wie äußere Ringe von Gleichlaufgelenken.
Lagerheizungsinstallation und -entfernung
Bevor ein Lager auf eine Welle montiert wird, wird das Lager erhitzt, um seinen Innenring gerade so zu erweitern, dass es frei aufgeschoben werden kann – typischerweise 80–120°C. Induktionsheizung erledigt dies in weniger als einer Minute ohne offene Flamme und ohne Ölbad. Das gleiche Prinzip funktioniert umgekehrt für die Demontage: die Außenseite erhitzen, um ein festsitzendes Lager zu lösen.
Bolzenerhitzung für Schrumpfpassung und Entfernung
Große Bolzen und Gewindebolzen in Turbinen, Generatoren, und schwere Maschinen werden durch Erhitzen gespannt, um sie auszudehnen, Anschließend können sie sich beim Abkühlen zusammenziehen, wodurch eine präzise Klemmkraft entsteht. Durch die Induktionserwärmung wird die Schraube lokal erhitzt, ohne die umliegenden Komponenten zu erwärmen, Ermöglicht eine kontrollierte Wärmeausdehnung und, wenn nötig, einfachere Demontage verrosteter oder festgefressener Befestigungselemente.
Andere Anwendungen
Induktionserwärmung wird auch zum Löten und Hartlöten eingesetzt, Schrumpfpassung, Glühen, Anlassen, und sogar zum Schmelzen von Metallen in Gießereianwendungen. Die Vielseitigkeit beruht auf demselben grundlegenden Vorteil: Sie können präzise liefern, kontrollierbare Wärme genau dort, wo Sie sie haben möchten, ohne alles andere zu erhitzen.
5. Was beeinflusst das Ergebnis?
Drei Hauptfaktoren bestimmen, wie gut die Induktionserwärmung für eine bestimmte Anwendung funktioniert – und ihr Verständnis macht den Unterschied zwischen einem erfolgreichen Prozess und einem Ausschussteil aus.
Frequenz
Dies ist die wichtigste Entscheidung. Eine höhere Frequenz konzentriert die Erwärmung an der Oberfläche – ideal für geringe Härtetiefen bei kleinen Teilen. Eine niedrigere Frequenz dringt tiefer ein – notwendig für große Teile oder dickere gehärtete Schichten. Die Wahl der falschen Frequenz führt entweder zu unzureichender Eindringtiefe oder Überhitzung des Kerns. Klassifizierung der Induktionsheizfrequenz bietet eine vollständige Referenz zur Anpassung der Frequenz an die Bauteilgröße und Anwendung.
Materialeigenschaften
Nicht alle Metalle reagieren auf die gleiche Weise. Magnetische Materialien wie Kohlenstoffstahl erwärmen sich effizienter, da sie sowohl von Wirbelströmen als auch von Hystereseerwärmung unterhalb des Curie-Punkts profitieren. Nichtmagnetische Materialien — Aluminium, Kupfer, Messing, austenitischer Edelstahl — verlässt sich ausschließlich auf Wirbelströme, Das bedeutet, dass sie eine höhere Leistung und in der Regel eine höhere Frequenz benötigen, um vergleichbare Heizraten zu erreichen. Auch der elektrische Widerstand und die Wärmeleitfähigkeit spielen eine Rolle: Kupfer, mit seinem extrem niedrigen spezifischen Widerstand, ist von Natur aus schwierig, Wärme zu induzieren, Der höhere spezifische Widerstand von Stahl macht ihn zu einem idealen Kandidaten.
Spulen- und Stromversorgungsdesign
Der Induktor (Spule) Die Geometrie bestimmt, wohin das Magnetfeld geht. Eine gut gestaltete Spule passt sich genau der Teilekontur an, Minimierung des Magnetspalts und Maximierung der Energieübertragung. Die Induktionsheizungs-Stromversorgung muss die richtige Kombination aus Leistung liefern, Frequenz, und der richtige Schlagabtausch für die Anwendung liefern. Spulenkonstruktion und Leistungsauswahl sind stark voneinander abhängig – eine Änderung des einen erzwingt meist eine Neubewertung des anderen.
🔑 Wichtige Erkenntnis
Induktionsheizung funktioniert, indem Wechselstrom durch eine Kupferspule geleitet wird, um ein Magnetfeld zu erzeugen. Dieses Feld induziert Wirbelströme in einem leitfähigen Metallwerkstück, und der elektrische Widerstand wandelt diese Ströme direkt im Teil in Wärme um. Keine Flamme, Kein Kontakt, ohne Wartezeit.
Seine vier Kernvorteile – Geschwindigkeit, Präzision, Sauberkeit, und Effizienz – machen es zur Methode der Wahl für die Oberflächenhärtung, Lagereinbau, Schraubenheizung, und ein wachsendes Spektrum an industriellen Heizanwendungen. Und alles beginnt mit dem Verständnis des dreistufigen Prozesses: Strom → Magnetfeld → Wirbelströme → Wärme.
Fragen zur Induktionserwärmung für Ihre Anwendung?
Ob Sie die Induktion zur Wärmebehandlung bewerten, Lagereinbau, oder Schraubenheizung, Unser Ingenieurteam kann mit anwendungsspezifischen Anweisungen zur Häufigkeit helfen, Leistung, und der Induktordesign.


