
Induktionsglühen
Induktionsglühen ist ein hocheffizientes, umweltfreundlicher Metallwärmebehandlungsprozess mit Induktionserwärmungstechnologie. Entwickelt, um die Mikrostruktur von Metallen zu verfeinern, Bei dieser fortschrittlichen Technik werden Werkstücke mittels elektromagnetischer Induktion auf eine präzise Temperatur erhitzt, Halten der Temperatur über einen kontrollierten Zeitraum, und dann langsam abkühlen lassen. Seine Kernziele sind die Beseitigung interner Spannungen, Materialien zu erweichen, Duktilität und Zähigkeit zu erhöhen, und die Bearbeitbarkeit zu optimieren – eine solide Grundlage für eine hochwertige nachgelagerte Verarbeitung zu schaffen.
Wie es funktioniert: Kontrolliert, Gleichmäßig & Zuverlässig
- Gezielte Induktionserwärmung
Werkstücke werden in eine speziell entworfene Induktionsspule gelegt. Wenn Wechselstrom durch die Spule fließt, wird ein hochfrequentes Magnetfeld erzeugt, das Wirbelströme im Metall induziert. Die thermische Wirkung dieser Ströme erhitzt das Werkstück gleichmäßig – entweder über die gesamte Oberfläche oder in bestimmten lokalisierten Bereichen – auf die optimale Glühtemperatur (typischerweise über dem Rekristallisationpunkt des Metalls).
- Präzisionshaltezeit & Langsames Abkühlen
Das Werkstück wird für eine voreingestellte Zeit auf der Zieltemperatur gehalten, um eine gleichmäßige innere Mikrostrukturveränderung sicherzustellen. Anschließend wird es langsam abgekühlt (durch Ofenkühlung, Luftkühlung, oder andere geregelte Methoden). Durch diese allmähliche Abkühlung können verformte Metallkörner zu einer einheitlichen Form rekristallisieren, feine gleichachsige Körner, Dadurch werden die beim Gießen entstandenen Restspannungen effektiv eliminiert, Schmieden, oder Kaltverformung.
Warum Induktionsglühen wählen??
- Sauber & Grüne Produktion
Bei dem Verfahren entstehen keine offenen Flammen, Verbrennungsabgase, oder übermäßiger Lärm. Im Vergleich zu herkömmlichen Glühgeräten ist außerdem eine geringere Stellfläche erforderlich, Einhaltung strenger globaler Umweltstandards und Unterstützung nachhaltiger Herstellungspraktiken.
- Gleichmäßige Erwärmung & Gleichbleibende Qualität
Elektromagnetische Induktion ermöglicht eine präzise Temperaturregelung, Vermeidung von Hotspots und ungleichmäßiger Erwärmung, wie sie bei herkömmlichem Ofenaufweichen üblich sind. Dies gewährleistet gleichbleibende mechanische Eigenschaften bei jedem Werkstück, Reduziert Ausschuss und verbessert die Produktzuverlässigkeit.
- Energieeffizienz & Zeitersparnis
Im Gegensatz zum Ofenaufweichen – das ein Vorheizen des gesamten Ofenkörpers erfordert – erhitzt das Induktionsaufweichen das Werkstück direkt. Dies verkürzt die Erhitzungszeit um bis zu 70% und minimiert Wärmeverluste an die Umgebung, Senkung der Energiekosten und Steigerung des Produktionsdurchsatzes.
- Flexibel & Vollautomatisch
Durch Anpassen des Spulendesigns, aktuelle Frequenz, und Heizdauer, Der Prozess kann auf Werkstücke aller Größen und Formen zugeschnitten werden – von winzigen Präzisionsbauteilen bis hin zu großen Strukturteilen. Es lässt sich nahtlos in automatisierte Produktionslinien integrieren, unbemannt ermöglichen, kontinuierlicher Betrieb für die Massenfertigung.
Typische Anwendung
Schweißnachbehandlung: Glühen von Schweißverbindungen zur Beseitigung von Schweißspannungen, Verringerung des Verformungs- oder Rissrisikos in kritischen Bauteilen wie Druckbehältern und Stahlbau.
Präzisionsbauteilfertigung: Verfeinerung der Mikrostruktur von Präzisionswellen, Zahnräder, und Formen, um Maßstabilität bei hochpräziser Bearbeitung zu gewährleisten und die Lebensdauer zu verlängern.
Metallformung & Fertigung: Weichmachung kaltgewalzter Stahlblech, gezogene Drähte, und gestanzte Teile zur Verhinderung von Rissen beim Biegen, Strecken, oder Tiefziehprozesse.
| Induktionsglühen | Traditionelles Ofenglühen |
|---|---|
| Ultrahoch: Erhitzt das Werkstück direkt; Kein Wärmeverlust am Ofenkörper. Verkürzt die Aufheizzeit um 60–80 %. | Niedrig: Der Ofen muss zuerst vorgeheizt werden; massive Wärmeabgabe an die Umgebung. Die Aufheizzeit ist 3–5 mal länger. |
| Ausgezeichnet: Präzise Steuerung über Spulendesign und Stromparameter; keine lokalen Überhitzungen oder Kältestellen. Gleichbleibende Härte und Mikrostruktur über alle Werkstücke hinweg. | Schlecht: Im Ofen herrscht ein Temperaturgefälle; Es kann leicht zu ungleichmäßiger Erwärmung kommen. Die Werkstückleistung schwankt je nach Charge stark. |
| Niedrig: Energienutzungsgrad erreicht 85%+; verbraucht nur Strom während der Werkstückerwärmung. | Hoch: Die Energienutzungsrate ist geringer als 40%; große Energieverschwendung bei der Ofenisolierung und Wärmeableitung. |
| Minimal: Lokale Erwärmung (wenn nötig) reduziert die allgemeine thermische Belastung; langsamer Abkühlvorgang ist kontrollierbar. | Schwer: Die Erwärmung des gesamten Stücks führt zu einer großen thermischen Ausdehnung und Kontraktion; hohe Verformungsgeschwindigkeit für Präzisionsbauteile. |
| Vollständig kompatibel: Lässt sich nahtlos in automatisierte Produktionslinien integrieren; unterstützt den unbemannten Dauerbetrieb und die Batch-Verarbeitung. | Geringe Kompatibilität: Verlässt sich auf manuelles Be-/Entladen; schwierig mit automatischen Systemen zu verbinden; hohe Arbeitskosten. |
| Umweltfreundlich: Keine offene Flamme, kein Abgas, geräuscharm; geringer Platzbedarf für die Ausrüstung, Geeignet für saubere Werkstätten. | Umweltschädlich: Mit Kohle betriebene Öfen, Gas oder Öl erzeugen Abgase; hoher Lärm; großer Raumbedarf. |
| Hoch: Für unregelmäßige oder komplex geformte Werkstücke können kundenspezifische Induktionsspulen entwickelt werden; unterstützt lokales Ausheilen. | Niedrig: Nur zum Gesamtglühen normaler Werkstücke geeignet; Eine gezielte Beheizung bestimmter Bereiche ist nicht möglich. |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
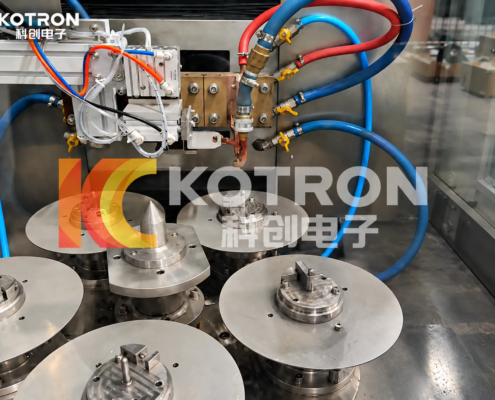
cui yanan2026-10-23 03:55:492026-10-23 03:55:49Induktionshärtung von Fliehgewichtskomponenten für Schiffsdieselmotoren
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
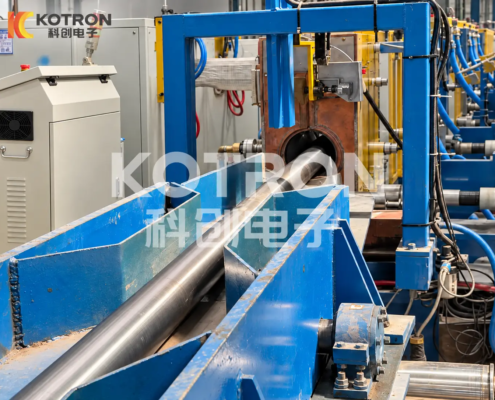
cui yanan2026-10-22 09:09:312026-10-22 09:09:31Induktionserwärmung von Titanlegierungsstäben zum Warmwalzen
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
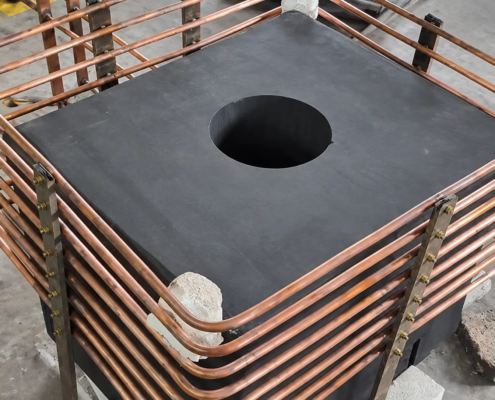
cui yanan2026-10-21 06:20:102026-10-21 06:20:10Induktionsheizsystem für Graphitformen


