
Induktionserwärmung für Heißstauchen: Vorwärmen und Produktionskontrolle von Befestigungsdrähten
Einführung
Heiße Überschrift ist ein Metallumformverfahren zur Herstellung von Schrauben, Schrauben und andere Befestigungselemente mit vergrößertem Kopf. Während des Prozesses, Ein ausgewählter Abschnitt des Metallmaterials wird in einer Matrize erhitzt und komprimiert, um die erforderliche Kopfgeometrie zu erzeugen.
Für Hersteller von Verbindungselementen, Induktionsheizen Bietet eine Möglichkeit, den erforderlichen Materialabschnitt vor dem Vortrieb vorzubereiten. Abhängig von der Produktionsanordnung, Die Erwärmung kann auf kontinuierlich zugeführten Stahldraht oder auf einzelne geschnittene Rohlinge angewendet werden, bevor diese in die Stauchmaschine gelangen.
Im Gegensatz zur herkömmlichen Ofenheizung, Durch Induktion kann Energie in einem ausgewählten Bereich des Werkstücks konzentriert werden. Dies ist insbesondere dann sinnvoll, wenn nur das zur Kopfbildung vorgesehene Material die erforderliche Verarbeitungstemperatur erreichen muss.
Jedoch, Zum erfolgreichen Erhitzen von Verbindungselementen gehört mehr als nur das Erreichen einer Zieltemperatur. Die Menge an Material, die für die Kopfbildung zur Verfügung steht, die Position des beheizten Abschnitts, Die Transferreihenfolge und der Arbeitszyklus der Stauchmaschine haben Einfluss auf den Produktionsprozess.
In diesem Artikel wird untersucht, wie die Induktionserwärmung in das Heißstauchen von Verbindungselementen integriert wird, inklusive Drahtvorwärmung, Anforderungen an beheizte Abschnitte, Materialvorbereitung und Produktionskoordination.
2. Drahtvorschub vs. Individuelle Rohlingserwärmung
3. Bestimmung des beheizten Abschnitts für die Schraubenkopfbildung
4. Koordinierende Heizung, Cutoff- und Heading-Operationen
5. Temperaturüberprüfung und Produktionskonsistenz
6. Etablierung eines Induktionserwärmungsprozesses für die Herstellung von Verbindungselementen
1. Heiß- und Warmstauchungen bei der Herstellung von Verbindungselementen verstehen
1.1 Kalte Überschrift, Warme Überschrift und heiße Überschrift
Die Formung des Befestigungskopfes kann unter unterschiedlichen Temperaturbedingungen erfolgen.
| Verfahren | Allgemeine Merkmale |
|---|---|
| Kalte Überschrift | Das Material wird bei oder nahe der Raumtemperatur ohne absichtliche Erwärmung geformt |
| Warme Überschrift | Das Material wird vor dem Formen auf eine Zwischentemperatur erhitzt |
| Heiße Überschrift | Das Material wird vor dem Stauchen auf eine höhere Warmumformtemperatur erhitzt |
Die Wahl hängt von den Materialeigenschaften ab, Befestigungsmaße, erforderliche Verformungs- und Produktionsanforderungen.
Kaltstauchen wird häufig für die Herstellung von Verbindungselementen in großen Stückzahlen eingesetzt. Jedoch, als Materialstärke, Der Rohlingsdurchmesser oder die Umformschwierigkeit nimmt zu, Die auf die Werkzeuge ausgeübten Belastungen können zu Problemen führen.
Warm- oder Heißstauchen kann den Verformungswiderstand verringern, indem das Material vor dem Formen erhitzt wird.
Für passende Anwendungen, Induktionsheizen kann diese Vorwärmung durchführen, ohne dass das gesamte Werkstück einen herkömmlichen Heizofen durchlaufen muss.
1.2 Die Heiztemperatur hängt vom Umformprozess ab
Es gibt keine universelle Temperatur für die Induktionserwärmung vor dem Eindrehen des Verbindungselements.
Laut technischem Papier Induktionserwärmung und Wärmebehandlung von Verbindungselementen von Inductotherm Group, Typische Temperaturen für Verbindungselemente aus Stahl vor der Warmumformung, wie Stauchschmieden oder Warmstauchen, liegen bei ca. 1.050–1.150°C.
In demselben Artikel wird für bestimmte Warmumformanwendungen ein niedrigerer Bereich von etwa 340–550 °C angegeben.
Dies sind branchenübliche Referenzbereiche, nicht für jedes Verbindungselement feste Vorgaben.
Materialgüte, Querschnittsabmessungen, Die Verformungsanforderungen und der vorgesehene Umformprozess müssen die tatsächliche Zieltemperatur bestimmen.
Es ist auch wichtig, die konventionelle Warmumformung vom Vorwärmen bei niedrigeren Temperaturen zu unterscheiden.
Zum Beispiel, Ambrell veröffentlichte eine Befestigungsanwendung, in der 5.4 Der Stahldraht mit einem Durchmesser von 1 mm wurde vor dem Stauchvorgang auf etwa 177 °C erhitzt. Ziel war es, den mit der Kaltumformung verbundenen Werkzeugaufwand zu reduzieren.
Obwohl die Anwendung im Fallbeispiel des Herstellers als „Hot Heading“ beschrieben wird, Die gemeldete Temperatur sollte nicht als allgemeine Heißstauchtemperatur oder als typische Warmarbeitsspezifikation interpretiert werden.
Die eigentliche thermische Zielsetzung muss immer durch den Umformprozess definiert werden.
1.3 Warum die Induktionsvorwärmung für Verbindungselemente verwenden??
Das Vorwärmen durch Induktion kann bei geeigneter Anwendung mehrere Vorteile bieten Herstellung von Verbindungselementen Anwendungen:
•Lokale Erwärmung des für die Umformung erforderlichen Materialabschnitts
•Schnelles Aufheizen, ohne darauf warten zu müssen, dass ein großer Ofen die Betriebstemperatur erreicht
•Wiederholbare Heizbedingungen zwischen aufeinanderfolgenden Werkstücken
•Integration mit automatischer Drahtzuführung und Materialhandhabung
•Reduzierte Verbrennungswärmebelastung umliegender Geräte
•Flexible Heizanordnungen für unterschiedliche Befestigungsgrößen und Produktionsanforderungen
Ein wichtiger Gesichtspunkt ist die Werkzeuglebensdauer.
Wenn ein Hersteller vom Kaltstauchen auf einen geeigneten beheizten Umformprozess umsteigt, Der verringerte Verformungswiderstand kann dazu beitragen, die Umformlasten zu senken und die Werkzeugbelastung zu verringern.
Die tatsächliche Verbesserung hängt vom Material ab, Umformtemperatur, Werkzeugdesign und Produktionsbedingungen.
2. Drahtvorschub vs. Individuelle Rohlingserwärmung
Die Art und Weise, wie das Material in die Induktionserwärmungsstation gelangt, bestimmt einen großen Teil der Produktionsanordnung.
Zwei Konfigurationen sollten getrennt betrachtet werden.
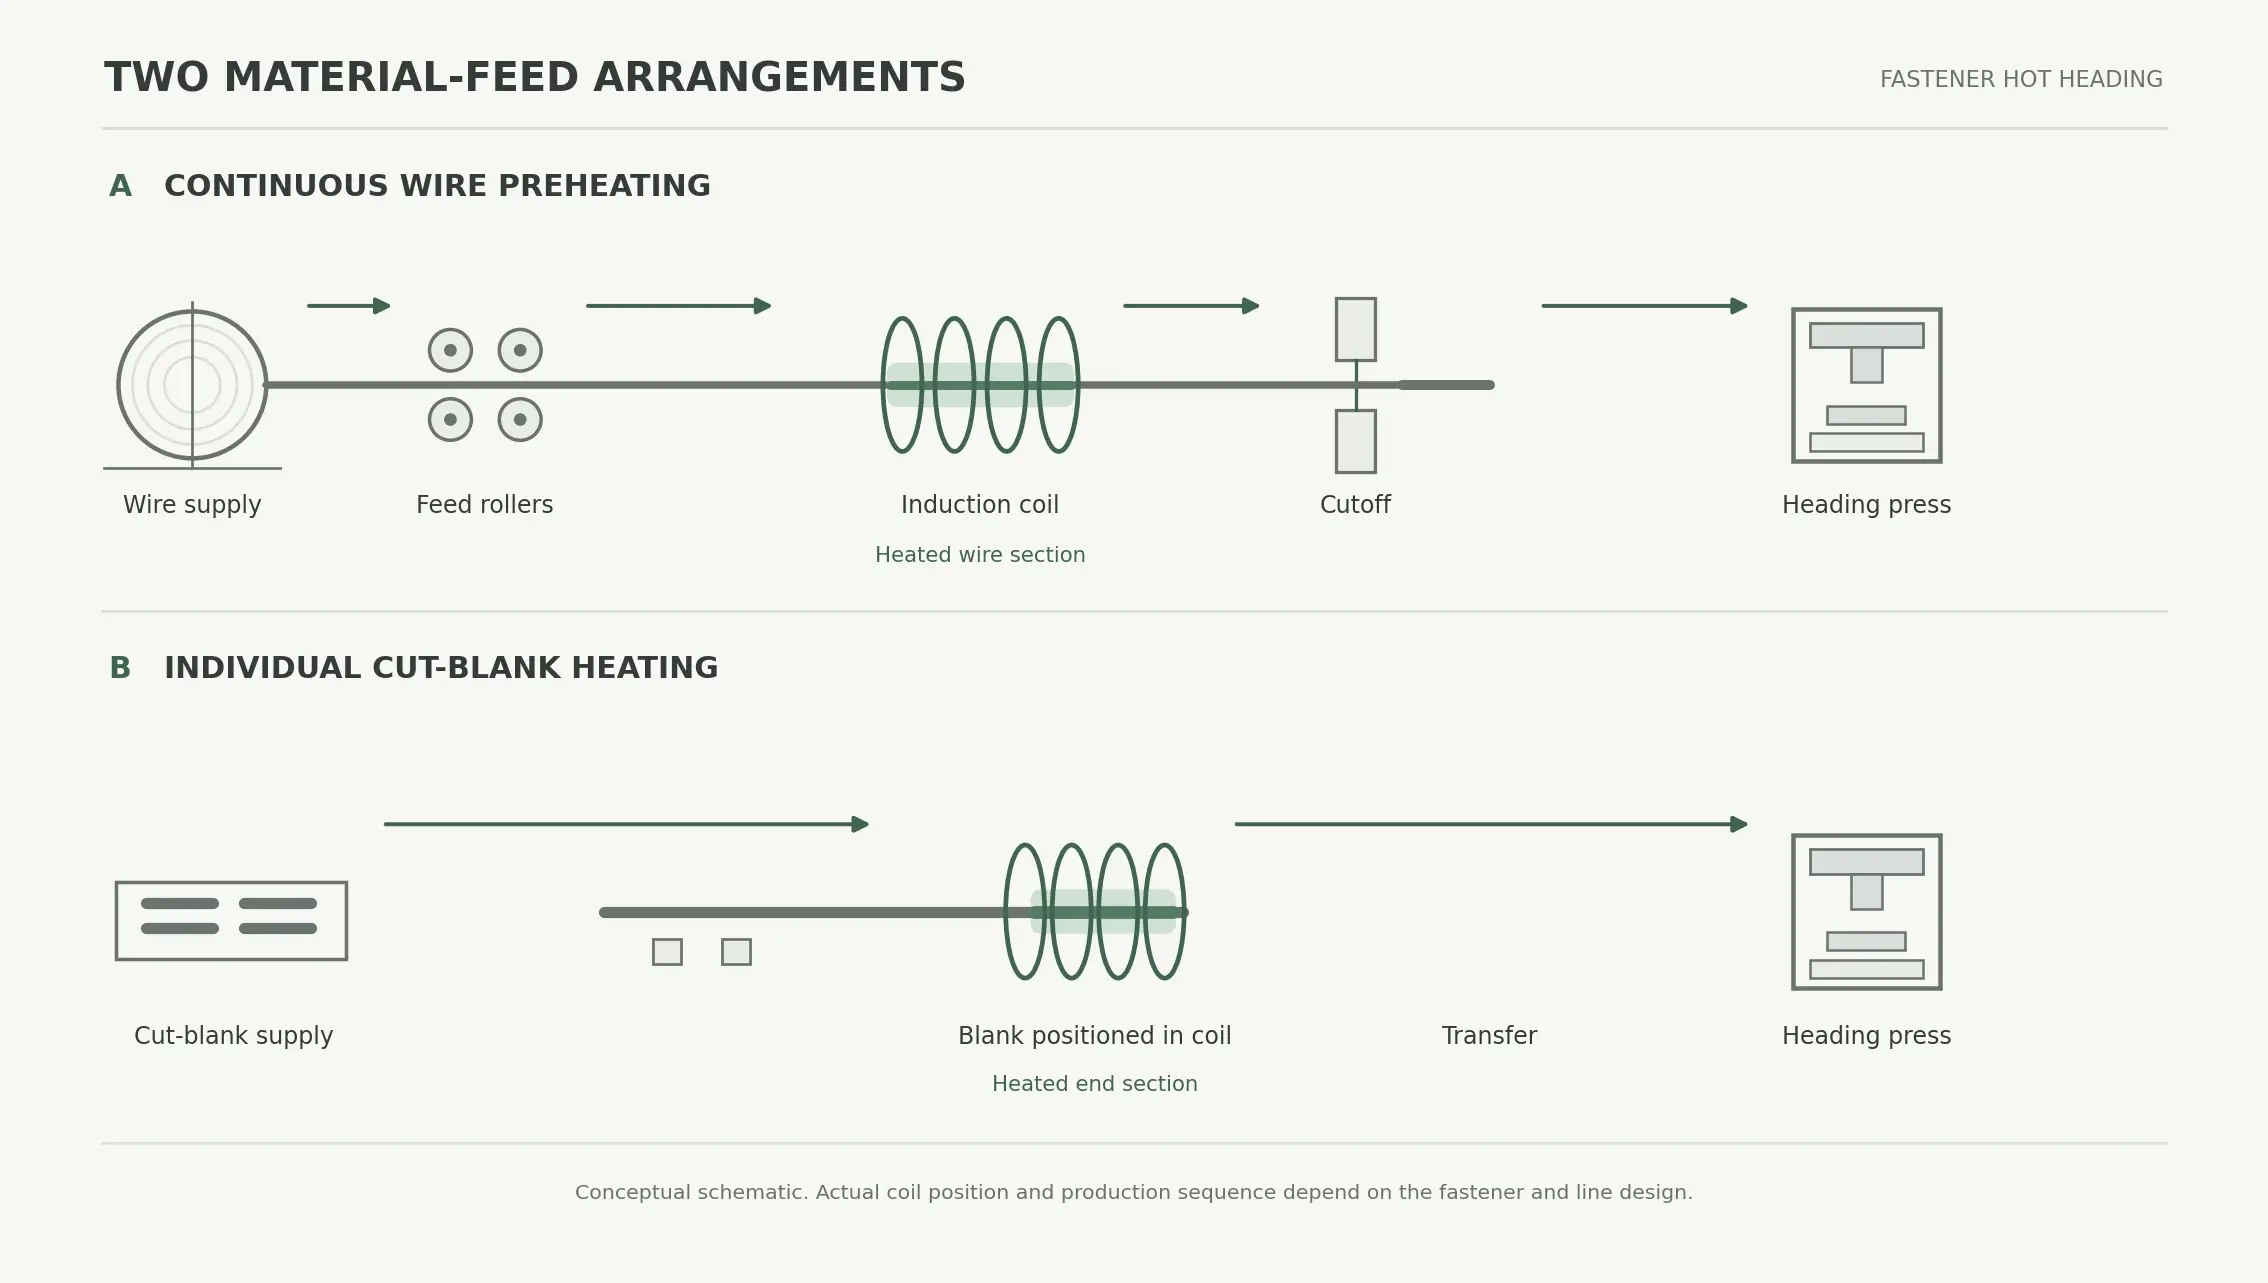
2.1 Kontinuierliche Vorwärmung von Stahldrähten
In einigen Produktionslinien für Verbindungselemente, Stahldraht wird von einer Spule geliefert und kontinuierlich durch ein Zuführsystem gefördert.
Eine Induktionsspule kann entlang des Drahtwegs positioniert werden, um den erforderlichen Materialabschnitt vor den anschließenden Schneid- und Stauchvorgängen zu erwärmen.
Eine typische Produktionssequenz kann Folgendes umfassen::
①Drahtvorschub und Richten.
②Vorwärmen durch Induktion.
③Überführung in die Abschaltposition.
④Den Draht in einzelne Rohlinge schneiden.
⑤Lieferung an den Kopfbetrieb.
Der genaue Ablauf hängt vom Maschinenlayout und dem erforderlichen Umformprozess ab.
Die kontinuierliche Drahtvorwärmung ist besonders relevant, wenn die Produktionslinie eine stabile Vorschubgeschwindigkeit und einen konstanten thermischen Zustand vor dem Abschneiden erfordert.
Die Heizanordnung muss auf die Drahtvorschubgeschwindigkeit abgestimmt sein, Zieltemperatur und Abstand zwischen Spule und Trennstation.
2.2 Individuelle Rohlingserwärmung
Eine andere Möglichkeit besteht darin, das Material vor der Induktionserwärmung in einzelne Zuschnitte zu schneiden.
Anschließend wird jeder Rohling in der Heizstation positioniert, Hier wird der gewünschte Endabschnitt vor der Übergabe an die Stauchmaschine erhitzt.
Diese Konfiguration kann in Betracht gezogen werden, wenn die Produktionslinie eine individuelle Werkstückhandhabung nutzt oder wenn die Heizanordnung in ein bestehendes Rohlingszuführsystem integriert werden muss.
Wichtige Überlegungen sind::
•Rohlingslänge und -durchmesser
•Werkstückorientierung
•Heizposition
•Be- und Entladezeit
•Übergabe an die Vortriebsmaschine
•Wiederholbarkeit zwischen einzelnen Rohlingen
Im Vergleich zur kontinuierlichen Drahterwärmung, Die individuelle Erwärmung des Rohlings bringt zusätzliche Anforderungen an Handhabung und Positionierung mit sich.
Die geeignete Anordnung sollte entsprechend der vorhandenen Produktionslinie ausgewählt werden, anstatt davon auszugehen, dass eine Konfiguration für alle Befestigungsanwendungen geeignet ist.
2.3 Zwischen den beiden Arrangements wählen
| Rücksichtnahme | Kontinuierliche Drahterwärmung | Individuelle Rohlingserwärmung |
|---|---|---|
| Eingehendes Material | Aufgerollter oder gerichteter Draht | Rohlinge ausschneiden |
| Materielle Bewegung | Kontinuierliche oder indexierte Zuführung | Individuelles Werkstückhandling |
| Heizposition | Definierter Abschnitt entlang des Drahtpfads | Definierte Position für jeden Rohling |
| Hauptkontrollanforderung | Vorschubgeschwindigkeit und Heizkonsistenz | Positionierungs- und Zykluswiederholgenauigkeit |
| Produktionsintegration | Kabelverarbeitungslinie | Blank-Handling und Heading-Linie |
Der Hauptunterschied besteht nicht nur im Spulendesign.
Auf diese Weise fügt sich die Heizstation in die gesamte Materialvorbereitungs- und Formungssequenz ein.
3. Bestimmung des beheizten Abschnitts für die Schraubenkopfbildung
3.1 Materialvolumen beim Stauchen verstehen
Beim Stauchen eines zylindrischen Bolzenrohlings, Material aus dem ursprünglichen Schaftabschnitt fließt in den Hohlraum der Matrize, um den vergrößerten Kopf zu formen.
Die erforderliche Materialmenge hängt von der endgültigen Kopfgeometrie ab.
Für einen annähernd zylindrischen Kopf, sein theoretisches Volumen kann geschätzt werden als::
VH ≈ π DH2 HH / 4
Wo:
– VH = ungefähres Kopfvolumen
- DH = Kopfdurchmesser
- HH = Kopfhöhe
Für einen zylindrischen Ausgangsrohling mit Durchmesser DB, die entsprechende theoretische Materiallänge beträgt:
LB ≈ VH / (p DB2/4)
Oder:
LB ≈ DH2 HH / DB2
Diese Berechnung liefert eine erste Schätzung der Materiallänge, die bei der Formung des Kopfes verbraucht wird.
Die tatsächliche Befestigungsgeometrie kann sechseckige Profile umfassen, Flansche, Unterkopfradien, Fasen und andere Merkmale. Für diese Formen, Das tatsächliche CAD-Volumen oder eine zeichnungsbasierte Volumenberechnung ist geeigneter als die zylindrische Näherung.
Die Berechnung definiert auch nicht direkt die erforderliche Länge der Induktionserwärmung.
Der beheizte Abschnitt muss entsprechend der Umformreihenfolge eingerichtet werden, Materialfluss, Düsendesign und validierte Temperaturverteilung.
3.2 Anpassen des beheizten Abschnitts an den Umformvorgang
Der Heizbereich sollte dem Material entsprechen, das einer Verformung unterzogen werden muss.
Wenn der beheizte Abschnitt zu kurz ist, Ein Teil des für die Kopfbildung benötigten Materials erreicht möglicherweise nicht den vorgesehenen thermischen Zustand.
Wenn der beheizte Abschnitt unnötig lang ist, Zusätzliches Material kann einer thermischen Belastung ausgesetzt sein, ohne direkt zum beabsichtigten Umformvorgang beizutragen.
Die richtige Anordnung hängt davon ab:
•Ursprünglicher Rohlingsdurchmesser
•Erforderliche Kopfabmessungen
•Materialvolumen
•Formreduzierung
•Anzahl der Überschriftsstufen
•Matrizengeometrie
•Materialgüte
•Transferbedingungen
Der Zusammenhang zwischen erhitzter Länge und Kopfgeometrie sollte daher anhand der tatsächlichen Zeichnung des Verbindungselements und repräsentativer Umformversuche ermittelt werden.
3.3 Der Übergang zwischen erhitztem und kühlerem Material
Durch örtliche Erwärmung entsteht ein Übergang zwischen dem vorgesehenen Umformbereich und dem angrenzenden Material.
Dieser Übergang beeinflusst das Verhalten des Rohlings beim Stauchen.
Ziel ist es, den benötigten Materialabschnitt für die Verformung vorzubereiten und gleichzeitig eine unnötige Erwärmung des Restmaterials zu vermeiden.
Der Temperaturübergang wird durch die Heizanordnung beeinflusst, Materialabmessungen, Betriebsbedingungen und verstrichene Zeit bis zur Umformung.
Für eine Befestigungsanwendung, Die relevante Frage ist, ob das in die Matrize eintretende Material im gesamten Verformungsabschnitt den erforderlichen thermischen Zustand aufweist.
Die allgemeine Beziehung zwischen der Spulengeometrie, Werkstückabmessungen und die Entwicklung der Heizzone werden in unserem entsprechenden Artikel erläutert Was bestimmt die beheizte Zone bei der Stabenden-Induktionserwärmung?.
In diesem Artikel werden die allgemeinen Heizzonenprinzipien behandelt. Dieser Artikel konzentriert sich auf ihre Anwendung bei der Kopfbildung von Verbindungselementen.
4. Koordinierende Heizung, Cutoff- und Heading-Operationen
4.1 Die Aufheizzeit ist nur ein Teil des Produktionszyklus
Für eine großvolumige Verbindungslinie, Die Induktionsheizstation muss in Abstimmung mit der Materialzufuhr- und Formungsausrüstung arbeiten.
Der Produktionsablauf kann Folgendes umfassen::
•Drahtvorschub
•Materialpositionierung
•Induktionserwärmung
•Cutoff
•Werkstückübergabe
•Überschrift Maschinenbeladung
•Stauchen und Entladen
Der gesamte Produktionszyklus kann nicht allein aus der Heizzeit bestimmt werden.
Zum Beispiel, Ein Heizzyklus, der weniger als eine Sekunde dauert, kann dennoch zusätzliche Zeit für die Materialbewegung und die Übergabe an den nächsten Arbeitsgang erfordern.
Die Gesamtkapazität der Linie hängt vom Zusammenspiel dieser Stufen ab.
4.2 Warum die Transferzeit wichtig ist
Nach dem Verlassen der Induktionsspule, Das Werkstück beginnt, Wärme an die Umgebung abzugeben.
Die Temperatur an der Vortriebsmaschine kann daher von der unmittelbar nach dem Aufheizen gemessenen Temperatur abweichen.
Dies ist besonders wichtig bei Anwendungen mit hohen Umformtemperaturen oder relativ kleinen Werkstücken mit kurzen Transferwegen.
Die Transferanordnung sollte ein wiederholbares Intervall zwischen Erhitzen und Formen aufrechterhalten.
In einem automatisierten System, Dies erfordert eine Koordination zwischen:
•Steuerung der Induktionsheizung
•Drahtzuführung oder Platinenpositionierung
•Abschaltmechanismus
•Mechanische Übertragung
•Timing der Kursmaschine
Das Ziel besteht nicht nur darin, jeden Rohling schnell zu erhitzen, sondern es unter gleichbleibenden Bedingungen dem Umformbetrieb zuzuführen.
4.3 Ein veröffentlichtes Beispiel für das Vorwärmen von Befestigungsdrähten
Ambrell veröffentlichte eine Anwendung, bei der es um das Vorwärmen von Stahldraht vor dem Schraubendrehen ging.
Die gemeldeten Testbedingungen enthalten:
| Parameter | Veröffentlichter Wert |
|---|---|
| Durchmesser Stahldraht | 5.4 mm |
| Induktionsstromversorgung | 30 kW |
| Betriebsfrequenz | 94 kHz |
| Zieltemperatur | Ungefähr 177°C |
| Aufheizzeit | 0.5 Sekunden |
| Transferzeit zur Cutoff-Position | Etwa 3 Sekunden |
Bei der Anwendung wurde eine speziell entwickelte Spiralspule mit mehreren Windungen verwendet.
Beim Test wurden temperaturanzeigende Farbe und ein Thermoelement verwendet.
Der Hersteller berichtete, dass der Draht während der drei Sekunden dauernden Bewegung von der Induktionsspule bis zur Abschaltposition die erforderliche Temperatur beibehielt.
Diese Zahlen beschreiben eine spezifische Vorwärmanwendung bei niedriger Temperatur. Es handelt sich hierbei nicht um empfohlene Einstellungen für herkömmliches Heißstauchen oder andere Drahtdurchmesser.
Der Fall ist nützlich, weil er zeigt, wie Heizzeit und Transferzeit zusammen bewertet werden müssen.
Quelle: Ambrell – Induktionswarmstauchender Stahldraht für die Verbindungsindustrie
4.4 Anpassung der Heizleistung an die Pressleistung
Die Induktionsstation Die Größe sollte entsprechend der erforderlichen Produktionsrate und dem Arbeitszyklus der nachgeschalteten Vortriebsmaschine dimensioniert werden.
Es können mehrere Vereinbarungen in Betracht gezogen werden.
Einstufige Heizung
Eine Einzelpositionsanordnung kann geeignet sein, wenn der Heizzyklus und die Materialhandhabung der erforderlichen Produktionsrate entsprechen können.
Heizung mit mehreren Positionen
Durch mehrere Heizpositionen können unterschiedliche Werkstücke innerhalb eines überlappenden Produktionsablaufs bearbeitet werden.
Dies kann nützlich sein, wenn die Aufheizzeit länger ist als das verfügbare Lade- oder Transferintervall.
Kanalheizung
Für geeignete kontinuierliche Draht- oder Stangenanwendungen, Ein Kanalinduktor kann einen definierten Heizpfad bereitstellen, durch den Material kontinuierlich oder schrittweise vorgeschoben wird.
Die endgültige Wahl hängt von der Werkstückgeometrie ab, Materialzuführungsmethode, Heizbedarf und verfügbarer Produktionsfläche.
Eine schnellere Heizstation erhöht nicht unbedingt die Gesamtleistung, wenn die Vortriebsmaschine oder das Materialtransportsystem weiterhin der Engpass bleibt.
5. Temperaturüberprüfung und Produktionskonsistenz
5.1 Überprüfen der erforderlichen Temperatur
Die Temperaturmessung sollte entsprechend der Zieltemperatur ausgewählt werden, Material- und Produktionsanordnung.
Mögliche Methoden umfassen:
— Kontaktieren Sie Thermoelemente während der Prozessentwicklung.
— Temperaturanzeigende Farben oder Materialien.
— Validierte Temperaturüberwachungssysteme.
Der Messort ist wichtig.
Eine Oberflächentemperaturmessung bestätigt nicht automatisch, dass die Mitte eines größeren Werkstücks die erforderliche Temperatur erreicht hat.
Während der anfänglichen Prozessentwicklung, Repräsentative Proben können ausgewertet werden, um den Zusammenhang zwischen der Oberflächentemperatur und dem inneren thermischen Zustand festzustellen.
Dies ist besonders wichtig, wenn der Umformvorgang eine erhebliche Verformung des Werkstückquerschnitts mit sich bringt.
5.2 Faktoren, die die Heizkonsistenz beeinflussen
Die folgenden Faktoren sollten bei der Einrichtung eines wiederholbaren Erwärmungsprozesses für Verbindungselemente berücksichtigt werden.
Materialgüte
Verschiedene Stahlsorten haben unterschiedliche elektrische Eigenschaften, thermische und formgebende Eigenschaften. Die Zieltemperatur sollte den geltenden Material- und Formungsanforderungen entsprechen.
Draht- oder Rohlingdurchmesser
Ein größerer Querschnitt stellt eine größere thermische Masse dar und erfordert möglicherweise einen anderen Heizzyklus, um die erforderliche Innentemperatur zu erreichen.
Temperatur des eingehenden Materials
Änderungen der Materialtemperatur zwischen Produktionsläufen können die Erwärmungsreaktion beeinflussen.
Fütterung und Positionierung
Variation der Materialgeschwindigkeit, Je nach Einstecktiefe oder Werkstückposition kann sich die Beziehung zwischen der Spule und dem vorgesehenen Heizabschnitt ändern.
Übertragungsintervall
Durch unterschiedliche Transferzeiten kann es zu unterschiedlichen Temperaturen kommen, wenn das Werkstück die Stauchmaschine erreicht.
Heizrezept
Leistung, Frequenz und Erwärmungsdauer sollten gemeinsam festgelegt und nicht unabhängig voneinander angepasst werden, ohne den resultierenden Zustand des Werkstücks zu bewerten.
5.3 Prozessüberwachung und Produktionsaufzeichnungen
Für Produktionsanwendungen, Durch die Erfassung der wichtigsten Prozessbedingungen können Veränderungen zwischen Werkstücken und Produktionsläufen erkannt werden.
Nützliche Informationen umfassen:
•Materialqualität und Charge
•Draht- oder Rohlingdurchmesser
•Werkstücklänge
•Heizrezept
•Leistungs- und Frequenzeinstellungen
•Heizdauer
•Vorschubgeschwindigkeit
•Gemessene Austrittstemperatur
•Transferzeit
•Kopfmaschinenzyklus
Diese Aufzeichnungen können dabei helfen, heizungsbedingte Schwankungen von Problemen zu unterscheiden, die auf die Materialvorbereitung oder die Formungsausrüstung zurückzuführen sind.
5.4 Untersuchung von Umformvariationen
Nicht jedes Problem bei der Schraubenkopfbildung ist auf die Induktionserwärmung zurückzuführen.
Zum Beispiel:
| Beobachteter Zustand | Zu untersuchende Bereiche |
|---|---|
| Unvollständige Kopfbildung | Verfügbares Materialvolumen, leere Abmessungen, Materialtemperatur und Formfüllung |
| Variation in den Kopfabmessungen | Leere Konsistenz, Materialpositionierung, Werkzeugzustand und Umformreihenfolge |
| Inkonsistente Formgebung zwischen aufeinanderfolgenden Rohlingen | Wiederholbarkeit der Erwärmung, Eingangsmaterialvariation und Pressbetrieb |
| Übermäßige Oberflächenablagerungen | Temperatur, Zeit bei erhöhter Temperatur und Umgebungsatmosphäre |
| Fehlausrichtung des Kopfes | Leere Positionierung, Transferausrichtungs- und Vortriebswerkzeuge |
Diese Beobachtungen sind Ausgangspunkte für die Untersuchung, keine automatischen Diagnosen.
Der Erwärmungsprozess sollte zusammen mit dem eigentlichen Umformvorgang bewertet werden, bevor Prozessparameter geändert werden.
6. Etablierung eines Induktionserwärmungsprozesses für die Herstellung von Verbindungselementen
Vor der Auswahl einer Induktionsheizanordnung, Der Hersteller sollte die Befestigungs- und Produktionsanforderungen festlegen.
| Bewerbungsinformationen | Zweck |
|---|---|
| Materialgüte | Legt materialspezifische Heizanforderungen fest |
| Eingehende Materialform | Bestimmt die Handhabung von Drähten oder einzelnen Rohlingen |
| Draht- oder Rohlingdurchmesser | Beeinflusst die thermische Masse und die Erwärmungsreaktion |
| Rohlingslänge | Beeinflusst die Fütterung und Positionierung |
| Erforderliche Kopfgeometrie | Hilft bei der Abschätzung des zum Stauchen benötigten Materials |
| Erforderlicher beheizter Abschnitt | Definiert den vorgesehenen Umformbereich |
| Zielformtemperatur | Legt das thermische Ziel fest |
| Produktionsrate | Bestimmt die erforderliche Heizleistung |
| Kopfmaschinenzyklus | Definiert die Anforderungen an die nachgelagerte Verarbeitung |
| Transfervereinbarung | Hilft bei der Beurteilung des Temperaturverlusts vor der Formung |
Die Induktionserwärmungskonfiguration sollten dann um diese Bedingungen herum entwickelt werden.
Für eine bestimmte Draht- oder Rohlingsgröße kann eine spezielle Spule geeignet sein. Für höhere Produktionsanforderungen können Anordnungen mit mehreren Positionen in Betracht gezogen werden, während kanalartige Konfigurationen für eine kontinuierliche Materialzufuhr geeignet sein können.
Der abschließende Heizzyklus sollte anhand repräsentativen Produktionsmaterials validiert werden.
Ein vollständiger Anwendungstest sollte dies bestätigen:
•Die vorgesehene Position des beheizten Abschnitts
•Die erforderliche Temperaturbedingung
•Wiederholgenauigkeit zwischen aufeinanderfolgenden Werkstücken
•Transferbedingungen
•Kompatibilität mit dem Vortriebsmaschinenzyklus
•Die resultierende Umformqualität
Das Ziel besteht darin, einen wiederholbaren Prozess vom Erhitzen bis zur Umformung zu etablieren und nicht einfach nur eine Temperaturmessung an einer einzelnen Probe vorzunehmen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Welche Temperatur ist für die Induktionserwärmung vor dem Heißstauchen erforderlich??
Die erforderliche Temperatur hängt vom Material und dem Umformprozess ab. Für Stahlbefestigungen, Die Inductotherm Group meldet typische Warmbearbeitungstemperaturen von etwa 1.050–1.150 °C, während bestimmte Warmbearbeitungsanwendungen niedrigere Temperaturen verwenden. Die eigentliche Prozessspezifikation muss für das jeweilige Material und Verbindungselementdesign erstellt werden.
Kann die Induktionserwärmung vor dem Kaltstauchen verwendet werden??
Die Induktionsvorwärmung kann in bestimmten Anwendungen eingesetzt werden, bei denen ein Hersteller die Umformlasten oder die Werkzeugbeanspruchung im Vergleich zur herkömmlichen Kaltumformung reduzieren möchte. Jedoch, Der resultierende Prozess sollte entsprechend den tatsächlichen Temperatur- und Formungsanforderungen definiert werden und nicht automatisch als herkömmliches Heißstauchen klassifiziert werden.
Muss der gesamte Bolzenrohling erhitzt werden??
Nicht unbedingt. Durch Induktionserwärmung kann die Energie in dem für die Kopfbildung erforderlichen Abschnitt konzentriert werden. Die geeignete beheizte Länge hängt von der Rohlingsgeometrie ab, Kopfabmessungen und Umformreihenfolge.
Warum ist die Transferzeit beim Heißstauchen von Verbindungselementen wichtig??
Das Werkstück verliert nach dem Verlassen der Induktionsspule Wärme. Eine Änderung der Transferzeit kann daher zu einer Änderung der Temperatur an der Vortriebsmaschine führen. Heizung und Materialhandhabung sollten koordiniert werden, um konsistente Umformbedingungen aufrechtzuerhalten.
Kann die gleiche Induktionserwärmungsanordnung unterschiedliche Schraubengrößen verarbeiten??
Verschiedene Drahtdurchmesser, Rohlingslängen und Kopfgeometrien können unterschiedliche Spulenanordnungen und Heizbedingungen erfordern. Ein gemeinsames Heizsystem kann mehrere Größen aufnehmen, Die Eignung sollte jedoch durch Anwendungstests überprüft werden.
Fazit
Die Induktionserwärmung bietet eine flexible Methode zur Vorbereitung von Draht- und Bolzenrohlingen vor dem Einbringen von Verbindungselementen.
Sein Wert ergibt sich aus der Möglichkeit, einen ausgewählten Materialabschnitt zu erwärmen und den Heizvorgang in die Drahtzuführung zu integrieren, Abschneide- und nachgeschaltete Umformanlagen.
Für Hersteller von Verbindungselementen, Die wichtigen Überlegungen gehen über die Heizzeit hinaus. Das verfügbare Materialvolumen, erforderliche Umformtemperatur, Die Lage des beheizten Abschnitts und die Transferreihenfolge beeinflussen alle den endgültigen Produktionsprozess.
Eine zuverlässige Induktionserwärmungsanordnung sollte daher anhand der tatsächlichen Verbindungszeichnung entwickelt werden, Materialspezifikation und Anforderungen an die Vortriebsmaschine.
Durch die Bewertung von Erwärmung und Umformung als zusammenhängende Produktionsvorgänge, Hersteller können einheitlichere Bedingungen für die Schraubenkopfformung und die Herstellung von Verbindungselementen in großen Mengen schaffen.
Für das Heißstauchen von Verbindungselementen ist ein Induktionserwärmungsprozess erforderlich?
Teilen Sie uns Ihre Materialqualität mit, Draht- oder Rohlingsabmessungen, erforderliche Kopfgeometrie und Produktionsrate. Kechuang kann Ihnen bei der Bewertung der richtigen Induktionserwärmungsanordnung für Ihre Verbindungselementproduktion helfen.
Besprechen Sie Ihre Anwendung zur Erwärmung von Verbindungselementen →


