| Die Wärme wird direkt im Metall erzeugt, mit einer Heizrate 2-10 mehrfach schneller als bei herkömmlichen Heizmethoden; Zum Beispiel, ein Kohlenstoffstahl-Werkstück benötigt nur wenige Sekunden bis einige zehn Sekunden, um auf die Schmiedetemperatur von 1200℃ zu erhitzen |
Beruht auf Wärmestrahlung und Luftleitung für den Wärmetransfer, mit einem langen Wärmetransferweg; es dauert mehrere Minuten, ein Kohlenstoffstahl-Werkstück gleicher Spezifikation auf die Schmiedetemperatur zu erhitzen |
| Mit präziser Kontrolle über ein wechselndes Magnetfeld, kann der Temperaturunterschied zwischen innen und außen bei kleinen und mittelgroßen Werkstücken innerhalb von 5℃ gehalten werden, vermeidet effektiv lokale Überhitzung oder Unterhitzung |
Stark beeinflusst durch Luftströmungsstörungen, die Oberflächentemperatur des Werkstücks schwankt erheblich, mit einem Temperaturunterschied, der oft 50℃ übersteigt, was leicht zu Rissdefekten im Werkstück führt |
| die Wärmeverbrauchsrate ist so hoch wie 85%-95%, ohne Wärmeverluste durch offene Flammen oder die Umgebung, was zu extrem geringem Energieverlust führt |
Die Wärmeausnutzungsrate beträgt nur 30%-50%, bei einem großen Teil der Wärme, der durch Abgasemissionen und Umgebungsstrahlung verloren geht, was zu ernsthafter Energieverschwendung führt |
| Verwendet einen berührungslosen Heizmodus, bei dem keine Schadstoffe wie Brennstoffreste oder Oxidschichten entstehen; kein Betrieb mit offener Flamme, was zu geringem Brandrisiko führt |
Abgas und Abfallreste werden während des Heizvorgangs erzeugt, was die Werkstückoberfläche und die Arbeitsumgebung leicht verschmutzt; Betrieb mit offener Flamme stellt ein hohes Brandrisiko dar |
| Durch Anpassung der Stromfrequenz (1kHz-1MHz) und der Stromstärke genau eingestellt werden, können die Heiztemperatur, die Heizdauer und der Heizbereich präzise gesteuert werden |
Beruht auf manueller Anpassung der Brennstoffversorgung zur Temperaturregelung, mit einem Temperaturfehler von über ±50°C, was es erschwert, den Bedarf an präziser Erhitzung zu decken |
| Geeignet für verschiedene leitfähige Metalle (wie Stahl, Kupfer, Aluminium, usw.), insbesondere für den Heizbedarf kleiner und mittelgroßer Präzisionswerkstücke und speziell geformter Werkstücke |
hauptsächlich anwendbar für große, grob verarbeitete Werkstücke und Szenarien mit geringen Anforderungen an Maßgenauigkeit und Oberflächenqualität |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
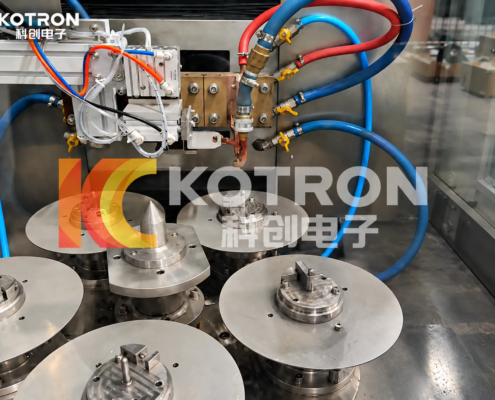
cui yanan2026-10-23 03:55:492026-10-23 03:55:49Induktionshärtung von Fliehgewichtskomponenten für Schiffsdieselmotoren
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
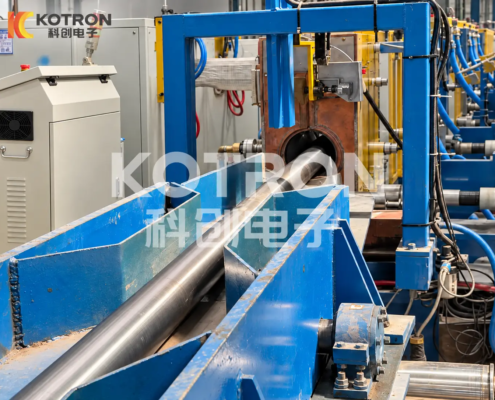
cui yanan2026-10-22 09:09:312026-10-22 09:09:31Induktionserwärmung von Titanlegierungsstäben zum Warmwalzen
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
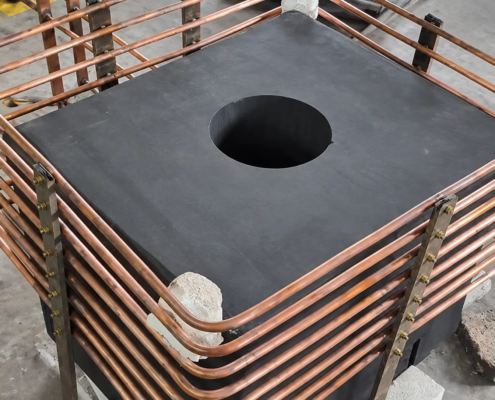
cui yanan2026-10-21 06:20:102026-10-21 06:20:10Induktionsheizsystem für Graphitformen


