
Induktionserwärmung für Automobilteile: Ein praktischer Einkaufsleitfaden
Für Betriebe, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Hartlöten von Kupferrohren, Hartlöten von Hartmetallwerkzeugen, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige Induktionserwärmungsanlage unmittelbar die Produktqualität, Produktionsgeschwindigkeit und Betriebskosten. Dieser Leitfaden zeigt, was Produktionsleiter, Was Automatisierungsintegratoren und Einkaufsteams vor der Auswahl eines Induktionserwärmungssystems wissen sollten.
Leser-Roadmap
Produktionsleiter? Springen Sie zu Abschnitt 4 (Anwendungen) & Abschnitt 6 (Auswahlprozess).
Automatisierungsintegrator? Konzentrieren Sie sich auf Abschnitt 3 (Automatisierung & Überwachung).
Einkauf / Käufer? Beginnen Sie mit Abschnitt 5 (Häufige Fehler) & Abschnitt 6 (Auswahlprozess).
1. Warum die Anlagenauswahl wichtig ist
An induction heater delivers fast, localized and controllable heat without direct flame contact. However, if the system is selected incorrectly:
- Unstable heating quality—Parts appear hot, aber die tatsächliche Verbindungstemperatur, Einhärtetiefe oder Gleichmäßigkeit variiert von Teil zu Teil. Beim Hartlöten und Härten führen kleine Unterschiede zu schwachen Verbindungen, Rissen oder uneinheitlicher Härte.
- Falsche Leistung oder Frequenz—zu wenig Leistung bremst die Produktionsgeschwindigkeit; zu viel Leistung erschwert die Regelung und verkürzt die Lebensdauer der Spule. Eine falsche Frequenz verursacht ungleichmäßige Erwärmung oder eine unzureichende Eindringtiefe.
- Gaps in automation and monitoring—a system, that works in manual testing, may fail in automated production, if PLC communication, real-time feedback, recipe management and alarm signals are limited.
2. Wie die Technologie funktioniert
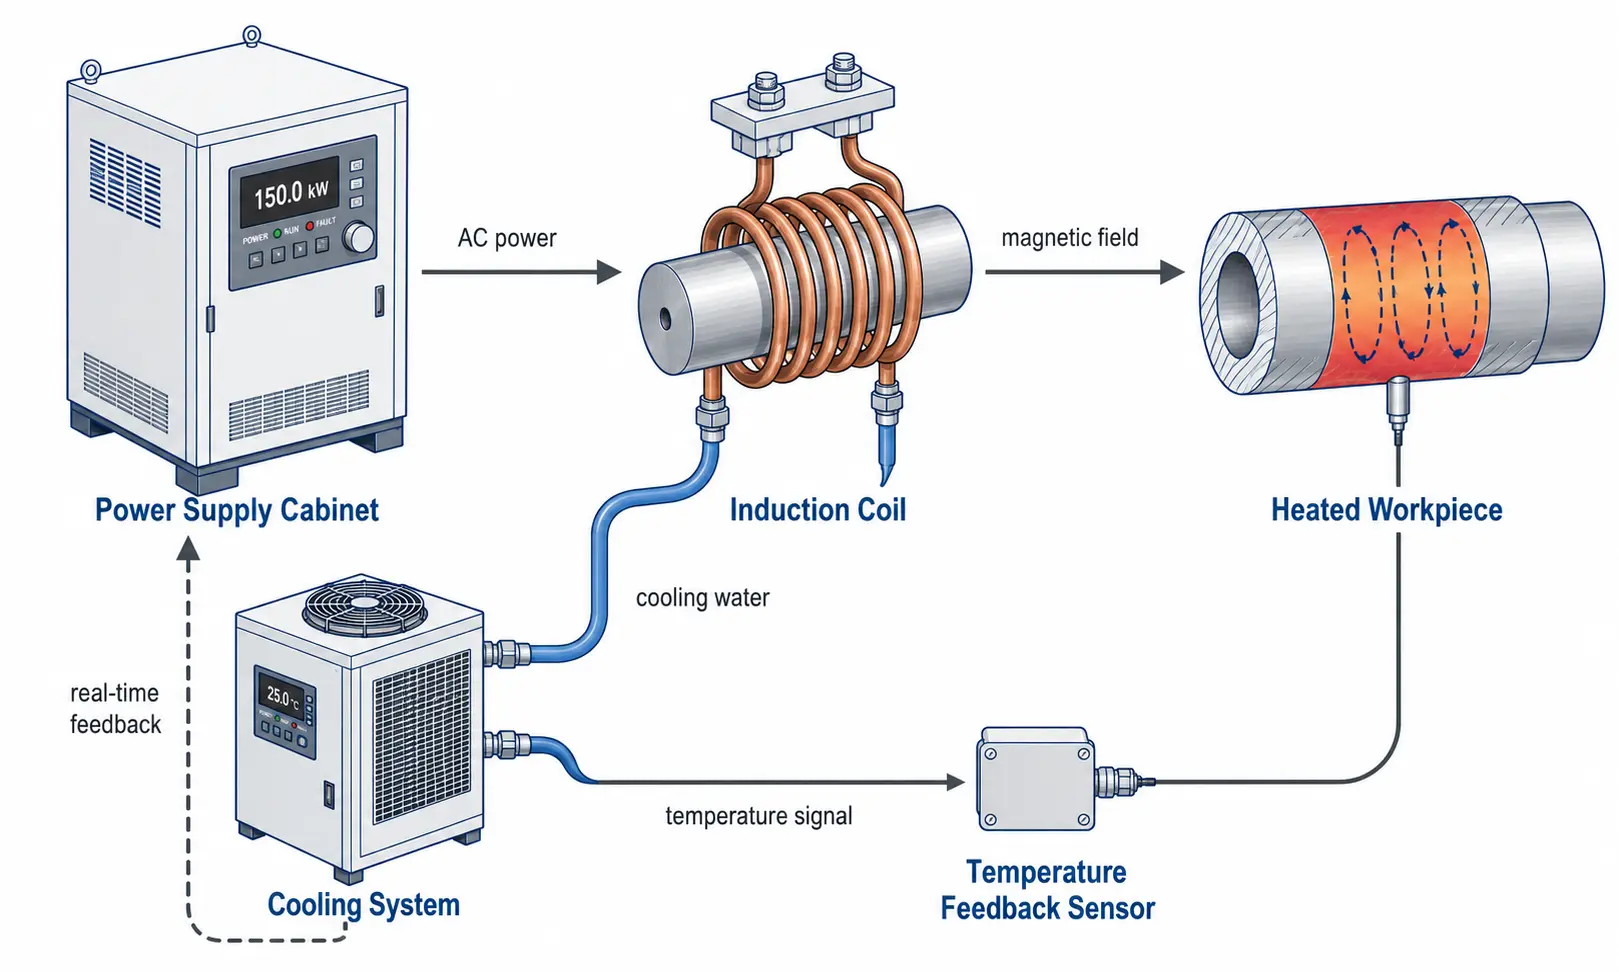
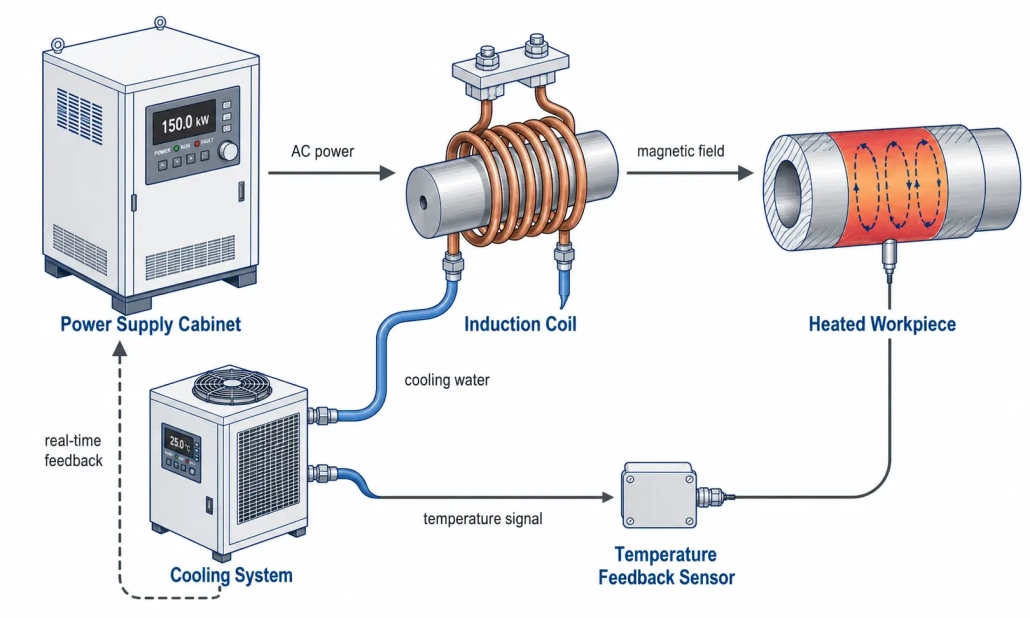
An induction heating system uses a changing magnetic field, to generate eddy currents in a conductive workpiece. The heat is generated in the metal itself—sie wird nicht von einer externen Flamme übertragen. Vier Elemente bilden ein integriertes System: Die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, und das Kühlsystem hält alles stabil. Da die Erwärmung berührungslos erfolgt, ist der Prozess sauber, wiederholgenau und für automatisierte Linien geeignet. Zur zugrunde liegenden Physik siehe unseren Leitfaden Wie funktioniert Induktionserwärmung?.
3. Wichtige Auswahlkriterien
Nennleistung
Wie schnell das System innerhalb Ihrer Taktzeit die Zieltemperatur erreicht. Dimensionieren Sie für Ihr schwerstes realistisches Bauteil, nicht für den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
Frequenzbereich
Steuert die Erwärmungstiefe. Höhere Frequenz (100–400 kHz) = flache Oberflächenerwärmung für kleine Teile und dünne Randschichten. Mittlere Frequenz (10–100 kHz) = universell einsetzbar. Niedrigere Frequenz (1–10 kHz) = tiefe Eindringung bei großen Querschnitten. Passen Sie die Frequenz an Bauteilgröße und Erwärmungsziel an—Wählen Sie nicht nur nach Katalog. See our Frequency Classification Guide.
Coil design
Die Spule ist ein Prozesswerkzeug, kein Zubehör. Spulenform, Windungen, Kupferrohrgröße, Wasserkühlung und Abstand zum Bauteil bestimmen die Gleichmäßigkeit und Effizienz der Erwärmung. Selbst eine erstklassige Stromversorgung kann eine schlecht ausgelegte Spule nicht kompensieren.
Workpiece material & geometry
Stahl erwärmt sich effizient. Kupfer und Aluminium sind leitfähiger—sie benötigen höhere Ströme und eine engere Spulenkopplung. Geben Sie Lieferanten immer Werkstoffgüte, Abmessungen und die genaue Erwärmungszone an.
Automation interface
Wenn das System in Roboterbeladung, Rundtische oder Förderlinien integriert werden soll, bestätigen Sie vor der Bestellung Fernstart/-stopp, PLC-Kommunikationsprotokoll, Rezeptspeicher, Störausgänge und Echtzeit-Datenausgabe.
cooling system
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—under-dimensioned cooling leads to shutdowns in the middle of the shift and shortens the lifespan of the components. See our Guide to water cooling.
Process monitoring
In production, repeatability is more important than maximum speed. Real-time monitoring of performance, Energy and temperature helps, missing parts, incorrect coil positioning, to detect abnormal cycles and batch drift, bevor Ausschuss entsteht.
4. Beispiele industrieller Anwendungen
Hartlöten von Kupferrohren
Saubere, locally limited connection heating for HVAC-, Kälte- and fluid system assemblies. Replacing manual flame soldering with repeatable, operator-independent cycles.
- Material: Copper pipe, Brass- or copper fittings
- size: pipe outer diameter typically 1/4″ to 2″
- temperature: 640–730°C (BCuP silver-phosphorus solder)
- coil: ring coil or split coil with close spacing (1–3 mm gap)
- Frequenz: 15–50 kHz for general pipe sizes
Hartlöten von Hartmetallwerkzeugen
induction brazing process for carbide tools
controlled heating at the carbide-steel interface, so that the solder flows correctly, without causing thermal damage to the insert or uneven bonding.
- Material: tungsten carbide insert, shank made of alloy steel
- size: insert mass 30–600 g
- temperature: 650–700°C (BAg silver solder)
- coil: flat coil or form coil, die die Wärme auf die Verbindung konzentriert
- Frequenz: 150–250 kHz für lokale Erwärmung der Grenzfläche
Rohrerwärmung & Schweißvorwärmung
Gleichmäßiges Vorwärmen vor dem Schweißen, Wärmebehandlung nach dem Schweißen oder Entfernen von Beschichtungen. Die gleichmäßige Erwärmung über den Umfang ist entscheidend.
- Material: Carbon steel, Alloy steel, Edelstahlrohr
- size: Rohr-Außendurchmesser typischerweise 2″ bis 24″+
- temperature: 150–350°C (Vorwärmen), 600–760°C (PWHT)
- coil: Geteilte Spule oder Klappspule für Rohrzugang
- Frequenz: 1–10 kHz für tiefere Eindringung bei dicken Wandungen
Induktionshärten & Wärmebehandlung
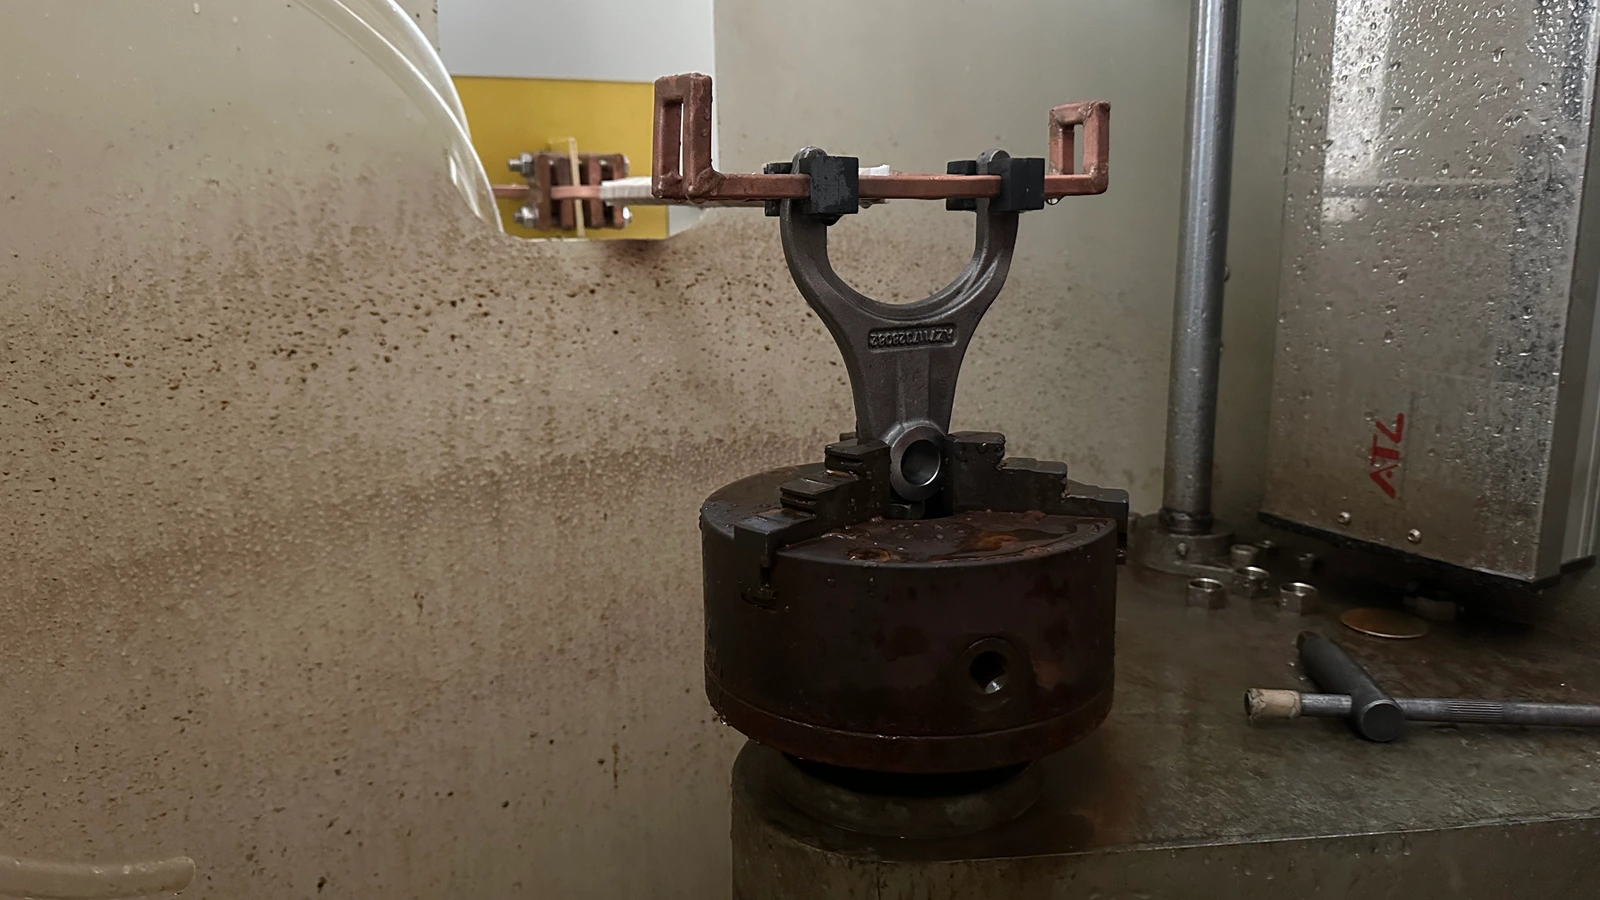
rapid surface heating followed by quenching to increase the wear resistance of shafts, Zahnrädern, Stiften, rolls and shift forks.
- Material: medium-carbon steel, Alloy steel (1045, 4140, 4340)
- size: component diameter typically 10–80 mm
- temperature: 850–950°C (austenitizing), then quenching
- coil: Ein- or multi-turn enclosing coil, scan- or static operation
- Frequenz: 10–50 kHz for case depth 1–3 mm; 100–400 kHz for <1 mm
5. Häufige Einkaufsfehler
| Errors | what it really costs |
|---|---|
| selection based only on price | a low purchase price conceals poor frequency matching, unterdimensionierte Kühlung oder eingeschränkte Steuerungen. Die langfristigen Kosten zeigen sich in Ausschussrate, Stillstandzeiten und Wartung. |
| Frequenz ignorieren | Zwei 15-kW-Induktionserwärmer mit unterschiedlichen Frequenzen liefern am selben Bauteil völlig unterschiedliche Ergebnisse. Stimmen Sie die Frequenz immer auf Material, Größe und Erwärmungstiefe des Bauteils ab. |
| Die Spule als Nebensache behandeln | Die beste Stromversorgung kann eine schlechte Spule nicht ausgleichen. Das Spulendesign steuert, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, nicht für generische. |
| Erwarten, dass ein Setup alles abdeckt | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, Energie- oder Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. Ein einfacher Auswahlprozess
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, arbeiten Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| Step | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | Werkstoffgüte, dimensions, Masse und der genaue Bereich, der erwärmt werden muss. | Material und Masse bestimmen die Mindestleistung. Die Erwärmungszone bestimmt Form und Größe der Spule. |
| 2. Erwärmungsziel festlegen | Hartlöten, Hardening, Vorwärmen oder Durchwärmen? Target temperature? Erforderliche Taktzeit? | temperature + Zeit = Leistung. Der Prozesstyp (Oberfläche vs. Durchwärmung) weist auf den Frequenzbereich hin. |
| 3. Leistung & Frequenz abstimmen | Erforderliche kW aus Masse, Temperaturanstieg und Zeit berechnen. Frequenz anhand von Erwärmungstiefe und Bauteilgröße auswählen. | Eliminiert 80% der verfügbaren Modelle. Jetzt vergleichen Sie 3–5 realistische Optionen statt 50. |
| 4. coil & Kühlung spezifizieren | Spulengeometrie für den Bauteilzugang. Kühlwasserdurchfluss, Druck und Chiller-Kapazität für Ihren Arbeitszyklus. | Die Spule definiert die Erwärmungsgleichmäßigkeit. Cooling defines availability—if it is too small, the system shuts down in the middle of the shift. |
| 5. Automatisierung & Confirm monitoring | PLC protocol, Remote I/O, Number of recipes, Temperature feedback, Data logging, Alarm outputs. | Eine Stromversorgung, that works in manual mode, may not integrate into your line. Confirm the interfaces before ordering. |
Work through these five steps, and you will get a shortlist of systems, that fit your actual production—nicht nur einen Stapel Datenblätter. Wenn Sie bereit sind, konkrete Details zu besprechen, bringen Sie Werkstückzeichnungen und die angestrebte Taktzeit mit. Einen tieferen Einblick in die Leistungsdimensionierung finden Sie in unseren Ressourcen zur Leistungsauswahl für Induktionserwärmung.
7. Key insight
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung auf Bauteilmasse und Taktzeit, Frequenz auf Erwärmungstiefe, Spulengeometrie auf Werkstückform, Kühlung auf Arbeitszyklus und Steuerung auf Automatisierungsgrad. Wenn diese fünf Punkte stimmen, ergibt sich der Rest. Eine frühe technische Bewertung mit realen Musterteilen verhindert kostspielige Auswahlfehler, die deutlich teurer sind als der Preisunterschied zwischen einer ausreichenden Stromversorgung und der richtigen Lösung.
Häufig gestellte Fragen
How do I choose the right power for an induction heating application?
Beginnen Sie mit Werkstückmaterial, Masse, Zieltemperatur und erforderlicher Taktzeit. Berechnen Sie die theoretisch benötigte Energie, addieren Sie 30–50% for losses due to coil coupling and then validate with a real component test. Catalog values are a starting point, no definitive answer.
Is high frequency or medium frequency better?
Neither is fundamentally better. Choose based on the required heating depth: High frequency (100–400 kHz) for shallow surface heating below 1 mm; Medium frequency (10–100 kHz) for general brazing and hardening depths of 1–3 mm; Low frequency (1–10 kHz) for deep heating of large cross-sections.
Can an induction heating system handle multiple part types?
Eine flexible Stromversorgung mit breitem Frequenzbereich und gespeicherten Rezeptprofilen kann mehrere Bauteilfamilien bedienen. Allerdings sind je Bauteilfamilie fast immer spezielle Spulen und Vorrichtungen erforderlich. Rechnen Sie mit Investitionen in anwendungsspezifische Werkzeuge, auch wenn die Stromversorgung gleich bleibt.
Welche Informationen sollte ich vorbereiten, before I contact a supplier?
Werkstückzeichnungen mit Werkstoffgüte und Abmessungen, die genaue Erwärmungszone, Target temperature, erforderliche Taktzeit oder Produktionsrate, verfügbare Anschlussleistung und Kühlwasser sowie Anforderungen an Automatisierungsschnittstellen. Ein Musterteil ist mehr wert als ein Dutzend E-Mails.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Nennen Sie uns Werkstückmaterial, Heating range, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passt.










