
Saldatura a induzione dei collegamenti del motore: 6 fattori critici per connessioni costanti
Saldatura a induzione dei collegamenti del motore è un processo, in cui ogni secondo conta. Se riscaldato troppo velocemente, la guaina si brucia. Se viene riscaldato troppo lentamente, la saldatura non scorre. Quando tutto è a posto, si ottengono collegamenti puliti, e ripetibili ciclo dopo ciclo, con una velocità, che mantiene in movimento la linea di produzione.
Questa guida spiega sei fattori, che determinano, se il vostro processo di saldatura per i collegamenti del motore fornisce una qualità costante o diventa un collo di bottiglia a causa di rilavorazioni.
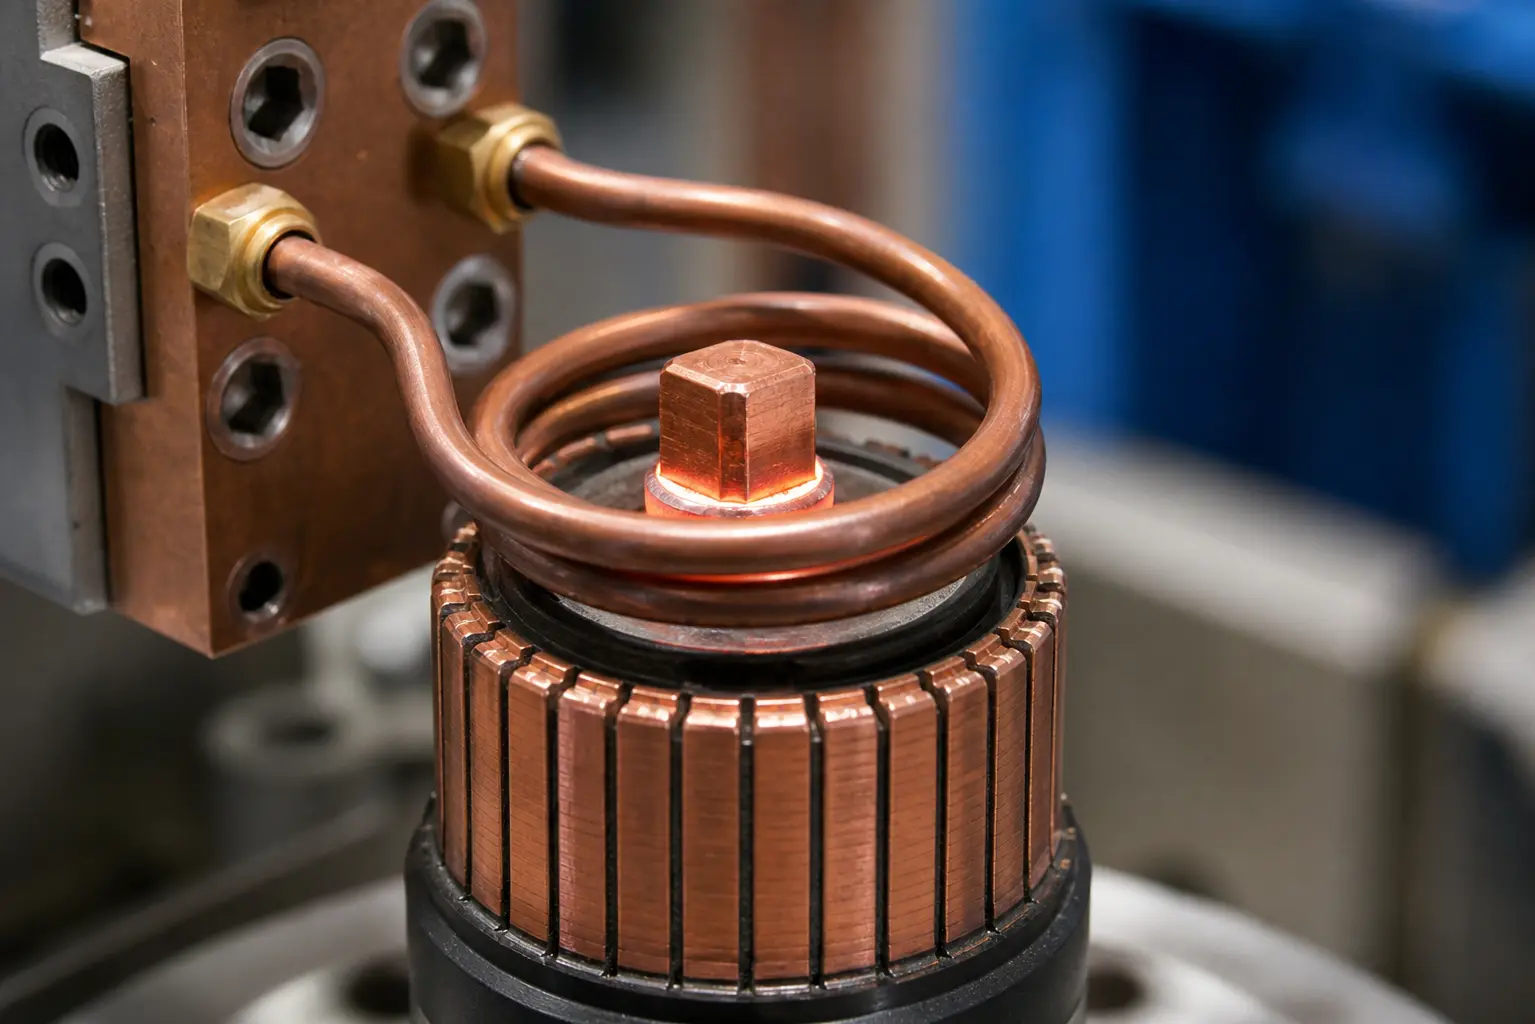
1. Perché la brasatura a induzione per i collegamenti dei motori
Collegamenti dei motori — sia ai commutatori, Anelli striscianti o cavi di collegamento dello statore — richiedono connessioni, che possono sopportare cambiamenti di temperatura, Vibrazioni e carico elettrico in modo duraturo senza degrado. La saldatura con cannello convenzionale funziona, tuttavia è lenta, molto dipendente dall’operatore e difficile da integrare in linee automatizzate.
La brasatura a induzione risolve questi problemi in tre modi. In primo luogo, il calore viene generato direttamente nel pezzo da lavorare e non applicato dall'esterno, così che la giunzione raggiunge la temperatura di brasatura in pochi secondi. In secondo luogo, la zona di riscaldamento viene controllata con precisione dalla geometria della bobina — l'isolamento a pochi millimetri di distanza rimane freddo. In terzo luogo, ogni ciclo avviene con gli stessi parametri, così che il cinquantesimo collegamento è identico al primo.
Nella produzione automobilistica-dei motori, dove migliaia di collegamenti vengono brasati per turno, Questa ripetibilità da sola spesso giustifica l’investimento nel sistema.
2. Parametri di processo importanti
La saldatura a induzione delle connessioni del motore coinvolge una serie di variabili interagenti. Ne verrà cambiato uno?, gli altri si spostano.
— Leistungsniveau: Determines, quanto velocemente la connessione raggiunge la temperatura di saldatura. Troppo alto, e vi è il rischio di surriscaldamento del rame e di danni all'isolamento adiacente. Troppo basso, e il tempo di ciclo diventa più lungo, di quanto la linea possa accettare.
— Erwärmungszeit: Per connessioni piccole in genere 3-15 secondi. L'intervallo ottimale dipende dalla massa del componente, dal design della bobina e dal punto di fusione della saldatura.
— Frequenza: Higher frequencies (100–300 kHz) concentrano il calore vicino alla superficie e sono adatti per terminali a parete sottile. Frequenze medie (10–50 kHz) penetrano più a fondo nelle sezioni di rame più pesanti.
— Kühlung: La bobina richiede un flusso d'acqua affidabile in funzionamento continuo. Un Kühlsystem, che non riesce a tenere il passo, porta a temperature variabili della bobina e sposta il processo nel mezzo dello strato.
L'approccio migliore è, iniziare con un'impostazione di potenza conservativa, impostare il tempo di riscaldamento in questo modo, che la saldatura scorra completamente, e poi aumentare gradualmente le prestazioni, per abbreviare il ciclo: fai sempre attenzione ai segni di surriscaldamento. Uno sguardo più dettagliato al Selezione della potenza viene trattato separatamente.
Guardalo in pratica:
3. Controllo della temperatura: La differenza tra una buona connessione e uno spreco
Saldature a base di argento, che vengono spesso utilizzati per i collegamenti elettrici, fondere tra 600°C e 720°C. La finestra del processo è stretta: 20 Gradi troppo bassi, e la saldatura non bagna la connessione. 50 Gradi troppo alti, e c'è pericolo, che i residui di flusso brucino sulla superficie di collegamento o, peggio ancora, il rame è ricotto a questo punto, che perde la sua resistenza meccanica.
Il metodo più affidabile per il controllo della temperatura nella brasatura a induzione è il tempismo, non termocoppie. Una volta caratterizzata la curva di riscaldamento per un particolare composto (Tempo rispetto alla temperatura con impostazione di potenza fissa), ogni ciclo successivo segue la stessa curva. Perciò la gestione delle ricette alla sorgente di corrente ad induzione è importante: Salvare i parametri collaudati, Recuperarli a seconda del numero di parte, e l'operatore non deve indovinare.
4. Scelta della saldatura
Per la saldatura dei collegamenti del motore, la lega deve avere tre caratteristiche: Buona conducibilità elettrica, Sufficiente resistenza meccanica e un intervallo di fusione all'interno della finestra del processo a induzione.
Leghe d'argento-rame-fosforo (Serie BCuP) sono comuni per le connessioni rame-rame. Sono autoscorrenti sul rame o. autoflusso, eliminando così un passaggio del processo. Leghe argento-rame-zinco (Serie BAg) offrono maggiore resistenza e sono preferite, quando la connessione deve resistere a vibrazioni o il rame viene saldato con terminali in ottone. Richiedono un'applicazione separata del flusso.
Preforme preposizionate — piccoli anelli o dischi di saldatura, die vor dem Erwärmen an der Verbindung positioniert werden — sind die Standardwahl für das automatisierte Löten von Motoranschlüssen. Sie stellen von Teil zu Teil ein konstantes Lotvolumen sicher und machen das manuelle Zuführen von Lotstäben überflüssig. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und halten Sie es ausschließlich im Verbindungsbereich. Flussmittel, das während des Erwärmens auf die Kommutatoroberfläche wandert, hinterlässt Rückstände, die entfernt werden müssen, bevor der Motor in die Endmontage geht.
5. Progettazione e posizionamento delle bobine
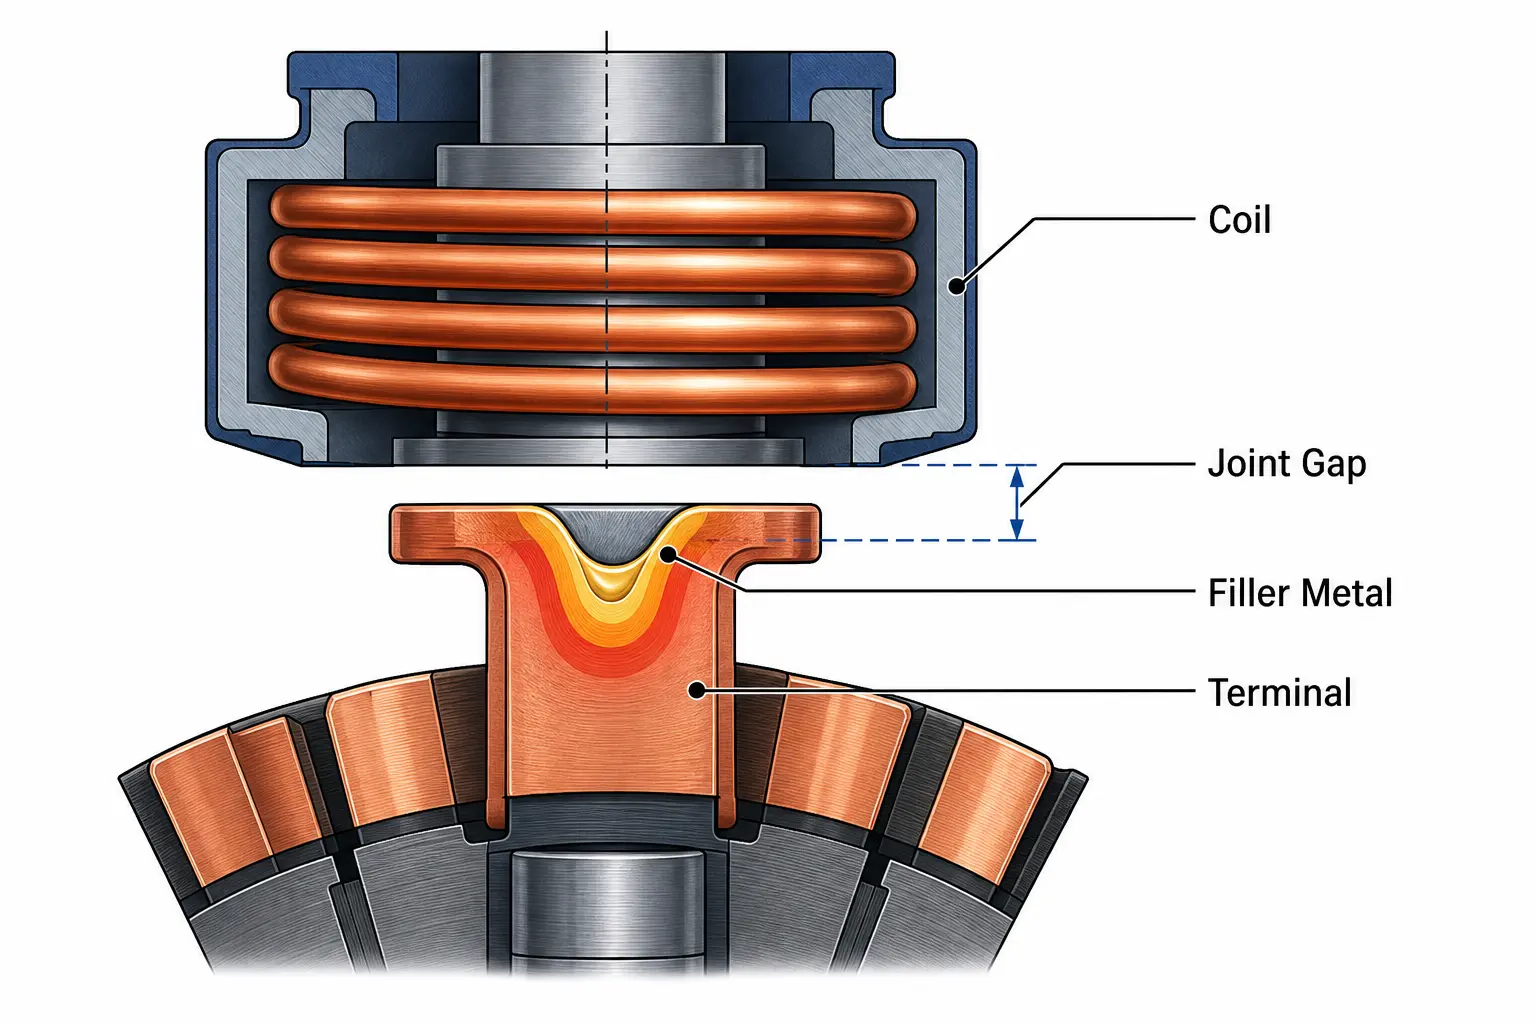
La bobina decide il successo o il fallimento del processo. Nei collegamenti dei motori, la bobina avvolge tipicamente la zona di connessione — o come design a giro diviso, che consente l'indicizzazione del commutatore, o come bobina di avvolgimento profilata su misura, che focalizza l'energia su una geometria di collegamento specifica.
Tre regole per le bobine da saldare nei collegamenti:
— Spazio di accoppiamento: Mantenere la distanza tra bobina e collegamento tra 1–3 mm. Distanze maggiori riducono rapidamente l'efficienza; Distanze più ridotte aumentano il rischio di archi elettrici, se la parte o il dispositivo presentano deviazioni di rotazione.
— Focale della zona interessata dal calore: La bobina dovrebbe concentrare il flusso magnetico sulla superficie di collegamento, non sull'intero collegamento. Una bobina che si riscalda troppo ampiamente distribuisce la temperatura di saldatura in aree, che non ne hanno bisogno, spreca energia e può danneggiare l'isolamento.
— Integrazione del raffreddamento: Il corpo della bobina deve essere dotato di un proprio raffreddamento ad acqua. Nella produzione in serie, una bobina senza raffreddamento interno esce dalle specifiche entro pochi minuti.
6. Errori comuni e come vengono risolti
La maggior parte degli errori di saldatura ai collegamenti del motore può essere ricondotta a una delle quattro cause principali. Il riconoscimento del sintomo mostra, dove cercare.
| Errori | Causa probabile | Rimedi |
|---|---|---|
| Flusso di saldatura incompleto | Il collegamento non ha raggiunto la temperatura di fusione | Aumentare la potenza o il tempo di riscaldamento; Verificare il gap della bobina |
| Residui di flussante bruciati | Superamento della temperatura o tempo di riscaldamento troppo lungo | Ridurre la potenza; Accorciare il ciclo; prüfen, Verificare se la frequenza è adatta al materiale di giunzione |
| Danni all'isolamento vicino alla giunzione | Zona di influenza termica troppo ampia — la bobina riscalda oltre la giunzione | Ripensare la bobina per un flusso più concentrato; Aggiungere uno schermo termico tra bobina e isolamento |
| Differenze da una giunzione all'altra | Disallineamento del dispositivo, spazio oscillante verso la bobina o deriva di raffreddamento | verificare la ripetibilità del dispositivo; utilizzare la regolazione della potenza basata sulla ricetta; controllare la stabilità dell'acqua di raffreddamento |
Principale scoperta
saldatura riuscita dei collegamenti del motore tramite Induction heating dipende da, coordinare quattro elementi: la potenza e la frequenza corrette per il materiale di collegamento, una bobina, che concentra il calore con precisione sull'area di saldatura, una posizione costante della saldatura e un raffreddamento, che rimane stabile su tutto lo strato. Quando questi quattro fattori coincidono, La brasatura a induzione fornisce la velocità, Ripetibilità e qualità della connessione, che la produzione del motore richiede. Se qualcuno si discosta da questo, il contenitore degli scarti si riempie rapidamente.
F: Quale saldatura è la migliore per saldare i collegamenti del motore?
Un: Per le connessioni rame-rame vengono utilizzate le leghe argento-rame-fosforo (Serie BCuP) preferiti: sono autoflussanti sul rame e offrono una buona conduttività. Per connessioni rame-ottone o soggette ad elevate vibrazioni sono disponibili leghe argento-rame-zinco (Serie BAg) forza più elevata, tuttavia, richiedono un flusso separato.
F: Quanto tempo impiega un ciclo di saldatura a induzione per il collegamento di un motore?
Un: In genere, il tempo di riscaldamento è di 3-15 secondi, a seconda della massa della connessione e del livello di prestazione. Il tempo di ciclo totale incluso Be- e lo scarico delle parti richiede dai 10 ai 25 secondi per la maggior parte dei sistemi automatizzati.
F: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
Un: Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Inviateci i vostri disegni di collegamento e il vostro volume di produzione. Eseguiamo un test di saldatura campione e consigliamo una bobina e una fonte di alimentazione, adatte al vostro collegamento — nessuna offerta standard.










