
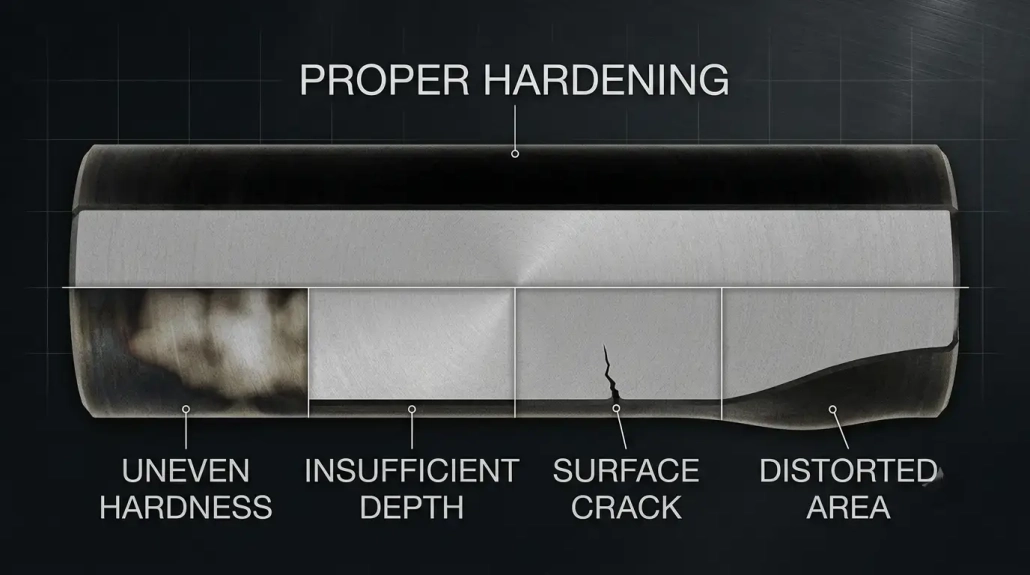
8 häufige Fehler beim Induktionshärten und wie Sie sie vermeiden
Fehler beim Induktionshärten sind teuer. A cracked or improperly hardened part means scrap, lost production time and customer complaints.
Induction hardening allows rapid, local heating with higher energy efficiency than furnace heat treatment. However, process stability depends on, the interaction of seven variables: Frequenz, Power density, heating time, Coil design, Quenching, Material properties and component geometry. If any of these deviates, errors occur.
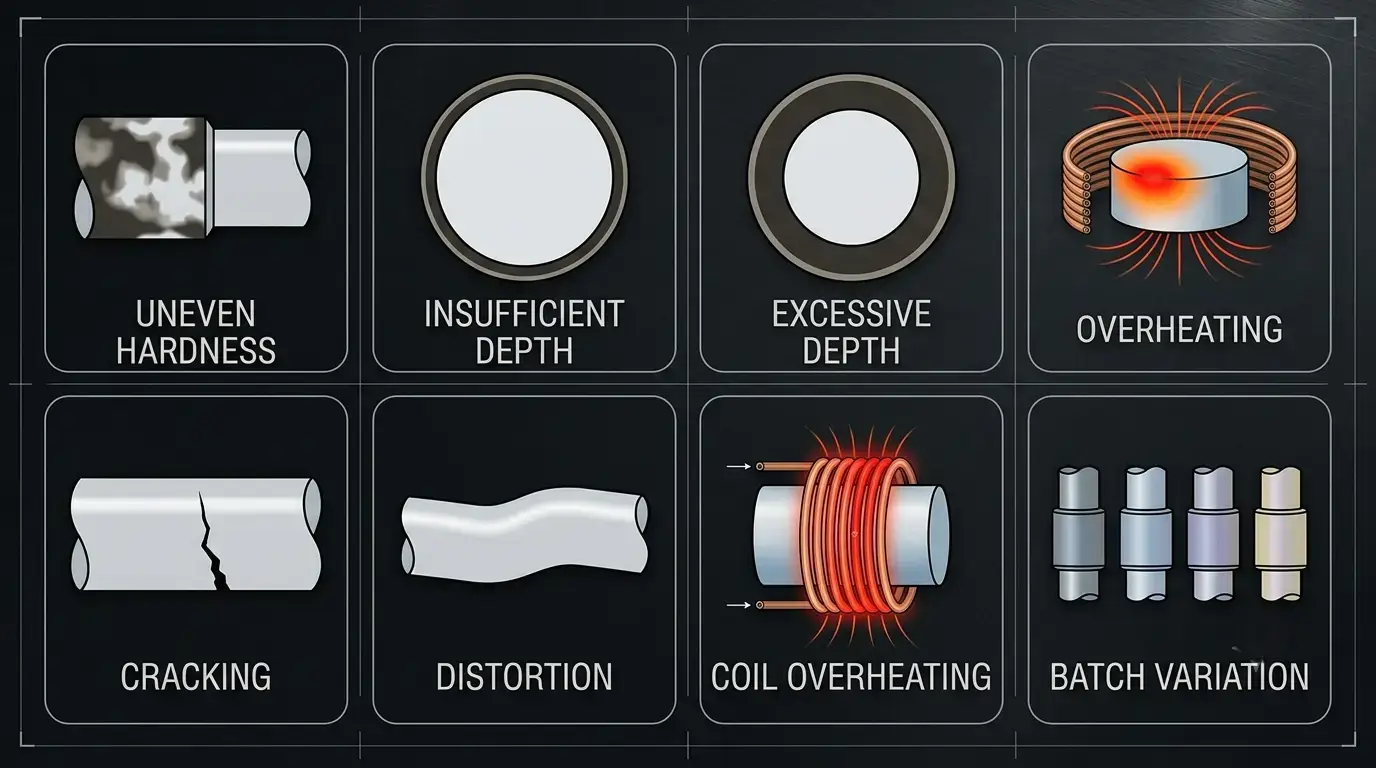
This guide addresses eight common Fehler beim Induktionshärten — their causes, wie sie verhindert werden können und wie ein stabiler Prozess aufgebaut wird. Anwendungsspezifische Probleme finden Sie in unseren Leitfäden zu Härtefehlern bei Glockengehäusen und Härtefehlern bei Zahnrädern.
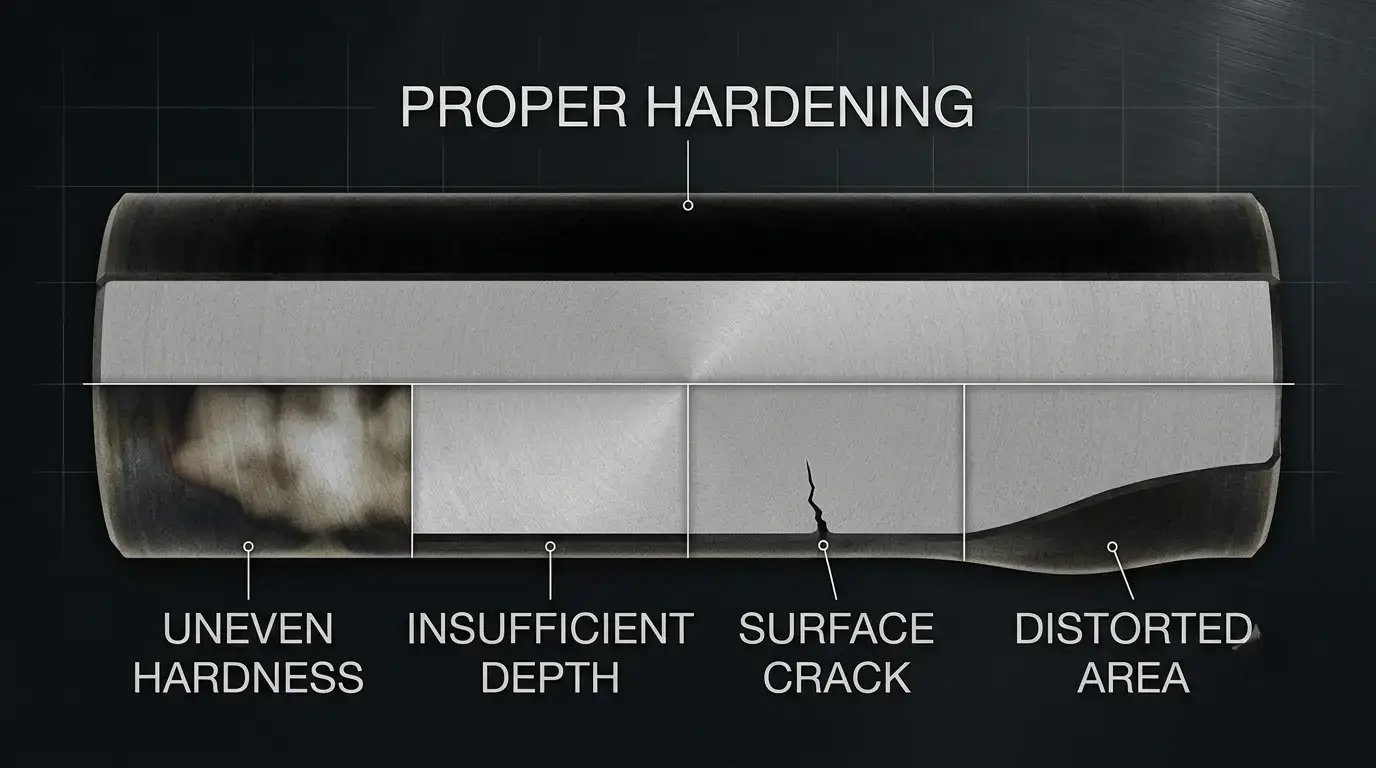
Leser-Roadmap
Qualitäts- / Prozessingenieur? Beginnen Sie mit Fehler 1–4 (Hardness & Tiefe), danach Best Practices.
Instandhaltung / Bediener? Konzentrieren Sie sich auf Errors 7 (Spulenüberhitzung) & Errors 5 (Rissbildung).
Produktionsleiter? Springen Sie zu Errors 8 (Chargenschwankungen) & zur Schnellübersicht.
Table of Contents
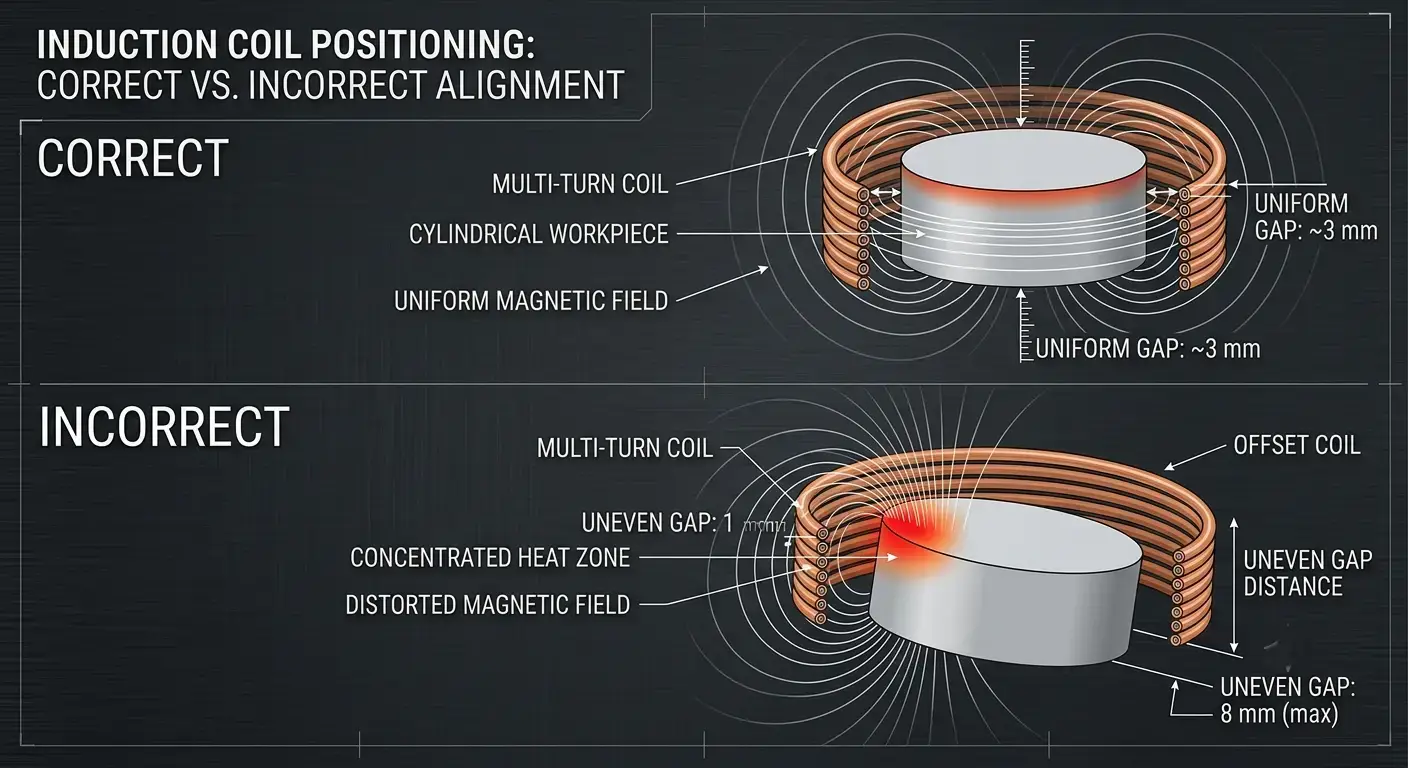
1. Ungleichmäßige Härte
The most common Fehler beim Induktionshärten. Some surface areas meet the specification — others do not. The problem often remains hidden, until it is noticed during hardness testing or by a field failure.
| Why it happens | So beheben Sie es |
|---|---|
| Coil is not centered and generates an uneven magnetic field | Center the coil and maintain a constant distance |
| Frequency does not match the required heating pattern | Prüfen, whether the frequency matches the target depth — frequency guide |
| inconsistent component positioning between cycles | use fixtures or automation for repeatable accurate positioning |
| worn coil — local wear changes the spacing | schedule regular coil inspections and process checks |
2. Insufficient hardening depth
an insufficient hardened surface layer wears quickly under load. critical for gears, bearings and shafts — there, where the surface load is high and the hardened layer must withstand millions of cycles.
| Why it happens | So beheben Sie es |
|---|---|
| Frequency too high — the energy remains on the surface | Reduce frequency, so that it matches the target hardening depth |
| Heating time too short — heat cannot penetrate | Increase heating time or reduce feed rate |
| Power too low or feed rate too high | First select the frequency for the depth, then adjust the power |
| Coil is not designed for the target depth | Während der Prozessentwicklung durch Querschliff validieren |
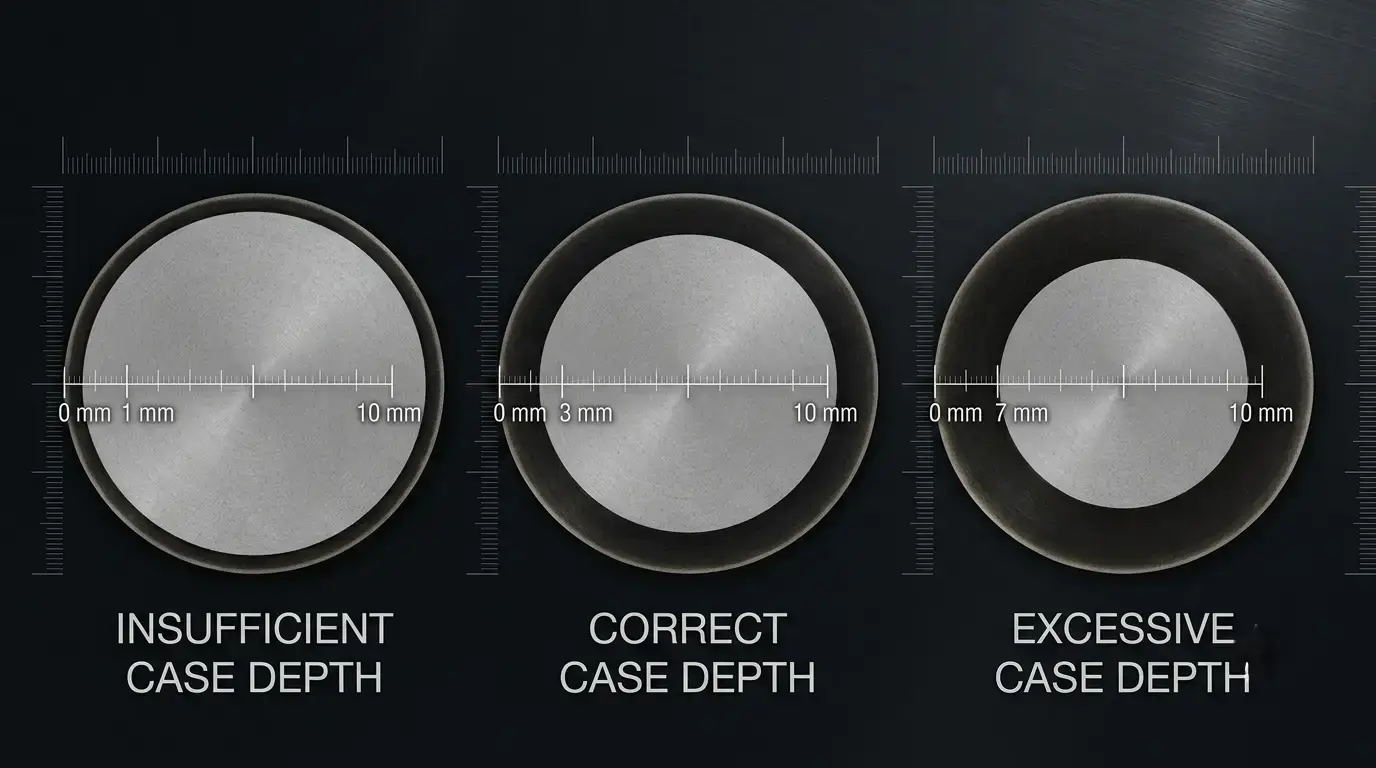
3. Excessive hardening depth
Tiefer ist nicht automatisch besser. Eine zu große Einhärtetiefe reduziert die Kernzähigkeit, erschwert die Nachbearbeitung nach dem Härten, verschwendet Energie und erhöht das Verzugrisiko — ohne funktionalen Nutzen.
| Why it happens | So beheben Sie es |
|---|---|
| Frequenz zu niedrig — Energie dringt tiefer ein als erforderlich | Frequenz erhöhen, damit sie zur geforderten Einhärtetiefe passt |
| Erwärmungszeit zu lang — Wärme dringt in den Kern ein | Erwärmungszeit auf Spezifikation reduzieren |
| Leistungszufuhr über dem Bedarf des Bauteils | Frequenz, Leistung und Zeit je Bauteil ausbalancieren — Leitfaden zur Leistungsauswahl |
4. Surface overheating
Lokale Überhitzung verursacht Kornwachstum, Oxidation, Entkohlung — oder in schweren Fällen teilweises Aufschmelzen. Das Bauteil wird spröde. Härtewerte können dennoch innerhalb der Vorgaben liegen.
Warum es passiert — Zu hohe Leistungsdichte auf einer kleinen Fläche. Erwärmungszyklus zu lang. Spulendesign erzeugt Hotspots im Magnetfeld. Zu geringer Spulen-Bauteil-Abstand konzentriert die Energie zu stark.
So beheben Sie es — Leistung an die Bauteilgröße anpassen, nicht an die maximale Ausgangsleistung. Zykluszeit verkürzen. Spulengeometrie prüfen, um das Feld gleichmäßig zu verteilen. Korrekten Abstand einhalten und Temperaturüberwachung ergänzen (IR-Sensor oder Pyrometer).
5. Surface cracks after quenching
Der schwerwiegendste Fehler beim Induktionshärten — ein gerissenes Bauteil ist Ausschuss. Risse entstehen, wenn thermische und umwandlungsbedingte Spannungen während der schnellen Abkühlung die Werkstofffestigkeit überschreiten.
Warum es passiert — Abschreckung ist für die Werkstoffgüte zu aggressiv. Hochkohlenstoff- oder hochlegierter Stahl wird ohne Parameteranpassung verarbeitet. Überhitzung vor dem Abschrecken. Scharfe Ecken, Passfedernuten oder abrupte Querschnittsänderungen konzentrieren Spannungen während der schnellen Abkühlung. Inkonsistentes Abschreck-Timing.
So beheben Sie es — Erwärmung und Abschrecken als einen gemeinsamen Prozess behandeln. Abschreckmedium, Konzentration, Temperatur und Durchflussrate auf die Werkstoffgüte abstimmen. Vor dem Abschrecken nicht überhitzen. Scharfe Merkmale wie Ecken und Verzahnungen verrunden. Bei Wellenanwendungen reagieren Scanprozesse Besonders empfindlich auf das Abschreck-Timing.
6. Distortion
Induktionshärten verursacht weniger Verzug als die Ofenbehandlung, Dennoch treten Maßänderungen auf – besonders bei langen Wellen, Dünnwandigen Teilen und asymmetrischen Geometrien. Schon geringer Verzug kann Bauteile außerhalb der Toleranz bringen.
Warum es passiert — Uneven heating causes asymmetric thermal expansion. Uneven quenching — one side cools faster. Asymmetric component geometry with inherent stress imbalance. Weak fixtures allow the component to move during the process.
So beheben Sie es — Design coil for uniform heating coverage. Ensure symmetrical quenching spray on all sides. Test a prototype before mass production. Use rigid fixtures, that support the component throughout the entire cycle.
7. Spulenüberhitzung
The coil carries high currents under constant thermal cycling. A poorly cooled coil wears out quickly — and a coil failure in the middle of the layer costs far more than a spare part.
| Why it happens | So beheben Sie es |
|---|---|
| Cooling water flow too low or inlet temperature too high | Maintain correct flow and proper inlet temperature |
| Internal channels clogged or scaled | Spulen regelmäßig auf Ablagerungen und Verstopfungen prüfen |
| Leistung überschreitet die thermische Auslegungsgrenze der Spule | Innerhalb der Nennleistung bleiben; cooling system guide |
| Dauerbetrieb über den zulässigen Duty Cycle hinaus | Grenzen des Duty Cycle einhalten; vorbeugende Wartung reduziert Stillstandszeiten |
8. Inconsistent results between batches
Der frustrierendste Fehler beim Induktionshärten: Jedes Teil besteht die Prüfung, aber Härte und Einhärtetiefe schwanken von Charge zu Charge. Kunden bemerken das — selbst wenn die Spezifikationen technisch erfüllt sind.
Warum es passiert — Die Stromversorgung driftet mit der Zeit oder zwischen Schichten. Werkstoffschwankungen — verschiedene Schmelzen oder Lieferanten reagieren unterschiedlich. Die Spule verschleißt schrittweise und verändert die elektromagnetische Kopplung. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
So beheben Sie es — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Leistung, Frequenz, Zeit, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, bevor Ausschuss entsteht. Eingehendes Material validieren, nicht nur ausgehende Teile.
Best Practices
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, die ‚größtenteils passt‘, liefert ungleichmäßige Ergebnisse. Die Spule ist ein Prozesswerkzeug, keine Standardware.
— Spulen-Bauteil-Abstand konstant halten. Kleine Abstandsänderungen verändern die elektromagnetische Kopplung und die Erwärmungsgleichmäßigkeit.
— Spule und Leistungselektronik kühlen. Eine überhitzte Spule verfälscht die Erwärmung; überhitzte Elektronik verursacht Leistungsdrift.
— Eingehendes Material prüfen. Unterschiedliche Schmelzen reagieren unterschiedlich. Testen Sie ein Muster von jedem neuen Lieferanten oder jeder neuen Schmelze.
— Monitor the process, not just the final hardness. If a hardness tester indicates a problem, the batch is already defective.
— Validate every new component and every process change. A trial run identifies problems, whose correction costs significantly less than rejecting a batch.
Stable hardening means, controlling the entire system — frequency, Leistung, coil, Kühlung, Quenching, material and monitoring — and not just turning a regulator.
Schnellübersicht: Errors, Causes & Remedies
| Errors | Main cause | Important remedy |
|---|---|---|
| 1. Ungleichmäßige Härte | Coil misalignment, wrong frequency | Center the coil, Adjust frequency to depth, Use fixtures |
| 2. Insufficient depth | Frequency too high, Time too short | Reduce frequency, Increase time, Validate cross-section |
| 3. Excessive depth | Frequency too low, Time too long | Frequenz erhöhen, Reduce time, Meet specification |
| 4. Overheating | Excessive power density, Poor coil design | Reduce power, Redesign coil, Add temperature monitoring |
| 5. Surface cracks | Quench too fast, Overheating, Notch effects | Adjust quenching, Control maximum temperature, Round sharp edges |
| 6. Distortion | Uneven heating/quenching, Unsuitable fixture | Uniform coil, symmetrical quenching, rigid fixtures |
| 7. Spulenüberhitzung | insufficient cooling water, clogged channels | increase flow, check for deposits, correctly size the cooler |
| 8. Chargenschwankungen | performance drift, material fluctuations, no monitoring | recipe storage, real-time monitoring, material testing |
Key insight
Most Fehler beim Induktionshärten arise from the interaction of frequency, Leistung, Coil design, Zeit, quenching, material and process control. correcting a single variable in isolation, rarely works.
stable quality starts with the right equipment. To secure it permanently requires optimized parameters, reliable cooling, consistent monitoring and regular validation. If you detect causes early, you reduce scrap, improve repeatability and extend the service life of the equipment.
FAQ
F: What is the most common error in induction hardening?
A: Ungleichmäßige Härte. Mostly caused by coil misalignment, incorrect frequency or inconsistent positioning — all avoidable through proper setup.
F: Can higher power fix insufficient hardening?
A: not alone. power affects speed, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. See our Leitfaden zur Leistungsberechnung.
F: Warum überhitzt meine Induktionsspule?
A: Zu geringer Wasserdurchfluss, clogged channels (Kalk/Ablagerungen), übermäßige Leistung oder Betrieb über den Duty Cycle hinaus. Monitor the water outlet temperature of the coil — a rising trend is a warning signal. See our Guide to water cooling for system design.
F: How do I audit my hardening process?
A: Six inspections in under an hour: (1) Prüfen, whether the frequency matches the hardening depth for each part number. (2) Check coil — clearance, Wear, Water flow. (3) Compare power/time settings with historical baseline values. (4) Quench concentration, Check temperature and uniformity of flow. (5) Evaluate hardening data from the last 30 days — any trend is a warning signal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, bevor Ausschuss entsteht.
F: Wann sollte ich eine Induktionsspule ersetzen statt reparieren?
A: Ersetzen, wenn: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, der Spulenkörper Risse oder Brandstellen zeigt oder Härteschwankungen direkt nach der Revalidierung wieder auftreten. Eine degradierte Spule sieht oft noch verwendbar aus, produziert aber unbemerkt Ausschuss — der Ersatz amortisiert sich schnell.
Benötigen Sie Hilfe bei der Fehleranalyse Ihres Induktionshärteprozesses?
Unser Engineering-Team kann Ihre spezifischen Fehler diagnostizieren und die passende Ausrüstung, Spulenauslegung und Prozessparameter für Ihre Bauteile empfehlen.










