
การบัดกรีด้วยการเหนี่ยวนำของขั้วต่อมอเตอร์: 6 ปัจจัยสำคัญสำหรับการเชื่อมต่อที่คงที่
การบัดกรีด้วยการเหนี่ยวนำของขั้วต่อมอเตอร์ เป็นกระบวนการ, ที่ทุกวินาทีมีค่า. หากอุ่นเร็วเกินไป, ฉนวนจะไหม้. หากอุ่นช้าเกินไป, ตะกุละครบไม่ไหล. เมื่อทุกอย่างพอดี, จะเกิดการเชื่อมต่อที่สะอาด, เหมือนกันทุกครั้ง — วงจรต่อวงจร — ด้วยความเร็ว, ที่ทำให้สายการผลิตเคลื่อนไหว.
คู่มือนี้จะอธิบายปัจจัยหกประการ, ใครเป็นผู้ตัดสินใจเกี่ยวกับเรื่องนี้, ไม่ว่ากระบวนการบัดกรีสำหรับการเชื่อมต่อมอเตอร์ของคุณจะให้คุณภาพที่สม่ำเสมอหรือกลายเป็นคอขวดเนื่องจากการทำงานซ้ำ.
| 1. ทำไมต้องเหนี่ยวนำการเชื่อมต่อมอเตอร์ | 4. การเลือกล็อต |
| 2. พารามิเตอร์กระบวนการที่สำคัญ | 5. การออกแบบและการวางตำแหน่งคอยล์ |
| 3. การควบคุมอุณหภูมิ | 6. ข้อผิดพลาดทั่วไปและการเยียวยา |
1. ทำไมต้องบัดกรีแบบเหนี่ยวนำสำหรับการเชื่อมต่อมอเตอร์
การเชื่อมต่อมอเตอร์ - ไม่ว่าจะต่อกับตัวสับเปลี่ยนหรือไม่, วงล้อเลื่อนหรือสายต่อสเตเตอร์ — ต้องการการเชื่อมต่อที่, สามารถทนต่อการเปลี่ยนอุณหภูมิ, แรงสั่นสะเทือน และโหลดไฟฟ้าอย่างถาวรโดยไม่เสื่อมสภาพ. การบัดกรีแบบใช้เชื้อเพลิงแบบดั้งเดิมทำงานได้, แต่ช้า, พึ่งพาผู้ปฏิบัติงานสูงและยากที่จะรวมเข้ากับสายการผลิตอัตโนมัติ.
การบัดกรีด้วยเหนี่ยวนำแก้ปัญหาเหล่านี้ในสามวิธี. ประการแรก ความร้อนจะถูกสร้างขึ้นโดยตรงในชิ้นงาน ไม่ถูกนำเข้าจากภายนอก, ดังนั้นการเชื่อมต่อสามารถถึงอุณหภูมิการบัดกรีในไม่กี่วินาที. ประการที่สอง โซนทำความร้อนได้รับการควบคุมอย่างแม่นยำโดยรูปทรงของคอยล์ โดยฉนวนที่อยู่ห่างออกไปไม่กี่มิลลิเมตรยังคงเย็นอยู่. ประการที่สาม แต่ละรอบจะทำงานโดยใช้พารามิเตอร์เดียวกัน, เพื่อให้การเชื่อมต่อที่ห้าสิบสอดคล้องกับครั้งแรก.
ใน รถ-การผลิตมอเตอร์, ซึ่งมีการบัดกรีการเชื่อมต่อหลายพันครั้งต่อกะ, ความสามารถในการทำซ้ำเพียงอย่างเดียวนี้มักจะทำให้การลงทุนในระบบมีความสมเหตุสมผล.
2. พารามิเตอร์กระบวนการที่สำคัญ
การบัดกรีแบบเหนี่ยวนำของการเชื่อมต่อมอเตอร์เกี่ยวข้องกับตัวแปรโต้ตอบจำนวนหนึ่ง. หนึ่งในนั้นจะมีการเปลี่ยนแปลงหรือไม่?, คนอื่นเปลี่ยนไป.
— ระดับกำลังไฟ: กำหนด, การเชื่อมต่อถึงอุณหภูมิการบัดกรีเร็วแค่ไหน. สูงเกินไป, และมีความเสี่ยงที่ทองแดงจะร้อนเกินไปและเกิดความเสียหายต่อฉนวนข้างเคียง. ต่ำเกินไป, และรอบเวลาจะนานขึ้น, เกินกว่าที่สายจะรับได้.
— Erwärmungszeit: สำหรับการเชื่อมต่อขนาดเล็ก โดยทั่วไปจะใช้เวลา 3-15 วินาที. ช่วงที่เหมาะสมที่สุดขึ้นอยู่กับมวลของการเชื่อมต่อ, การออกแบบคอยล์และช่วงการหลอมเหลวของโลหะบัดกรี.
— ความถี่: Höhere Frequenzen (100–300 กิโลเฮิรตซ์) รวบรวมความร้อนใกล้พื้นผิวและเหมาะสำหรับการเชื่อมต่อผนังบาง. ความถี่ปานกลาง (10–50 kHz) เจาะลึกเข้าไปในส่วนตัดขวางของทองแดงที่หนักกว่า.
— Kühlung: คอยล์ต้องการการไหลของน้ำที่เชื่อถือได้ระหว่างการทำงานต่อเนื่อง. หนึ่ง ระบบระบายความร้อน, ที่ไม่สามารถตามทันได้, ส่งผลให้อุณหภูมิคอยล์ผันผวนและทำให้กระบวนการของคุณเลื่อนออกไปกลางกะ.
แนวทางที่ดีที่สุดคือ, เริ่มต้นด้วยการตั้งค่าพลังงานแบบอนุรักษ์นิยม, ตั้งเวลาทำความร้อนด้วยวิธีนี้, ว่าบัดกรีไหลหมด, แล้วค่อยเพิ่มประสิทธิภาพ, um den Zyklus zu verkürzen — dabei stets auf Anzeichen von Überhitzung achten. Eine ausführlichere Betrachtung der Leistungsauswahl wird separat behandelt.
In der Praxis ansehen:
3. การควบคุมอุณหภูมิ: Der Unterschied zwischen einer guten Verbindung und Ausschuss
Silberbasierte Lote, die häufig für elektrische Anschlüsse eingesetzt werden, schmelzen zwischen zwischen 600°C und 720°C. Das Prozessfenster ist eng — 20 Grad zu niedrig, und das Lot benetzt die Verbindung nicht. 50 Grad zu hoch, und es besteht die Gefahr, ที่ฟลักซ์ตกค้างไหม้บนพื้นผิวเชื่อมต่อหรือ, ยังแย่กว่านั้นอีก, ทองแดงถูกอบอ่อนจนถึงจุดนี้, ว่ามันสูญเสียกำลังทางกลไป.
วิธีการควบคุมอุณหภูมิในการบัดกรีแข็งแบบเหนี่ยวนำที่เชื่อถือได้มากที่สุดคือจังหวะเวลา, ไม่ใช่เทอร์โมคัปเปิล. เมื่อแสดงลักษณะเส้นโค้งการให้ความร้อนสำหรับสารประกอบเฉพาะแล้ว (เวลากับอุณหภูมิที่การตั้งค่าพลังงานคงที่), แต่ละรอบต่อมาจะเป็นไปตามเส้นโค้งเดียวกัน. ดังนั้นการจัดการสูตรที่แหล่งจ่ายกระแสเหนี่ยวนำจึงมีความสำคัญ: บันทึกพารามิเตอร์ที่ผ่านการทดสอบแล้ว, เรียกคืนตามหมายเลขชิ้นส่วน, และผู้ปฏิบัติงานไม่จำเป็นต้องเดา.
4. การเลือกล็อต
สำหรับการบัดกรีขั้วมอเตอร์ บัดกรีต้องมีคุณสมบัติสามประการ: การนำไฟฟ้าที่ดี, ความแข็งแรงเชิงกลเพียงพอ และช่วงการหลอมละลายภายในหน้าต่างกระบวนการเหนี่ยวนำ.
อัลลอยเงิน-ทองแดง-ฟอสฟอรัส (ชุด BCuP) เป็นเรื่องปกติสำหรับการเชื่อมต่อทองแดง-ทองแดง. พวกมันไหลบนทองแดงเองหรือ. ตัวช่วยไหลเอง, ซึ่งทำให้ขั้นตอนกระบวนการหนึ่งไม่ต้องทำ. อัลลอยด์เงิน-ทองแดง-สังกะสี (ชุด BAg) ให้ความแข็งแรงสูงขึ้นและมักถูกเลือกใช้, เมื่อการเชื่อมต่อจะต้องทนต่อการสั่นสะเทือนหรือทองแดงถูกบัดกรีเข้ากับข้อต่อทองเหลือง. จำเป็นต้องมีการใช้สารไหลแยกต่างหาก.
Preforms ที่วางล่วงหน้า — แหวนหรือแผ่นเล็กๆ ของตะกั่ว, ซึ่งถูกวางตำแหน่งบนการเชื่อมต่อก่อนการให้ความร้อน — เป็นตัวเลือกมาตรฐานสำหรับการบัดกรีอัตโนมัติของข้อต่อมอเตอร์. พวกเขาทำให้มั่นใจว่าปริมาณบัดกรีคงที่จากชิ้นส่วนหนึ่งไปยังอีกชิ้นส่วนหนึ่ง และทำให้ไม่จำเป็นต้องป้อนแท่งบัดกรีด้วยมือ. เมื่อคุณใช้ฟลักซ์, ให้ใช้เพียงเล็กน้อยและทาเฉพาะบริเวณการเชื่อมต่อเท่านั้น. ฟลักซ์, ซึ่งจะเคลื่อนบนพื้นผิวของคอมมิวเตเตอร์เมื่อมีความร้อน, จะทิ้งคราบไว้, ซึ่งต้องถูกทำความสะอาด, ก่อนที่มอเตอร์จะเข้าสู่กระบวนการประกอบขั้นสุดท้าย.
5. การออกแบบและการวางตำแหน่งคอยล์
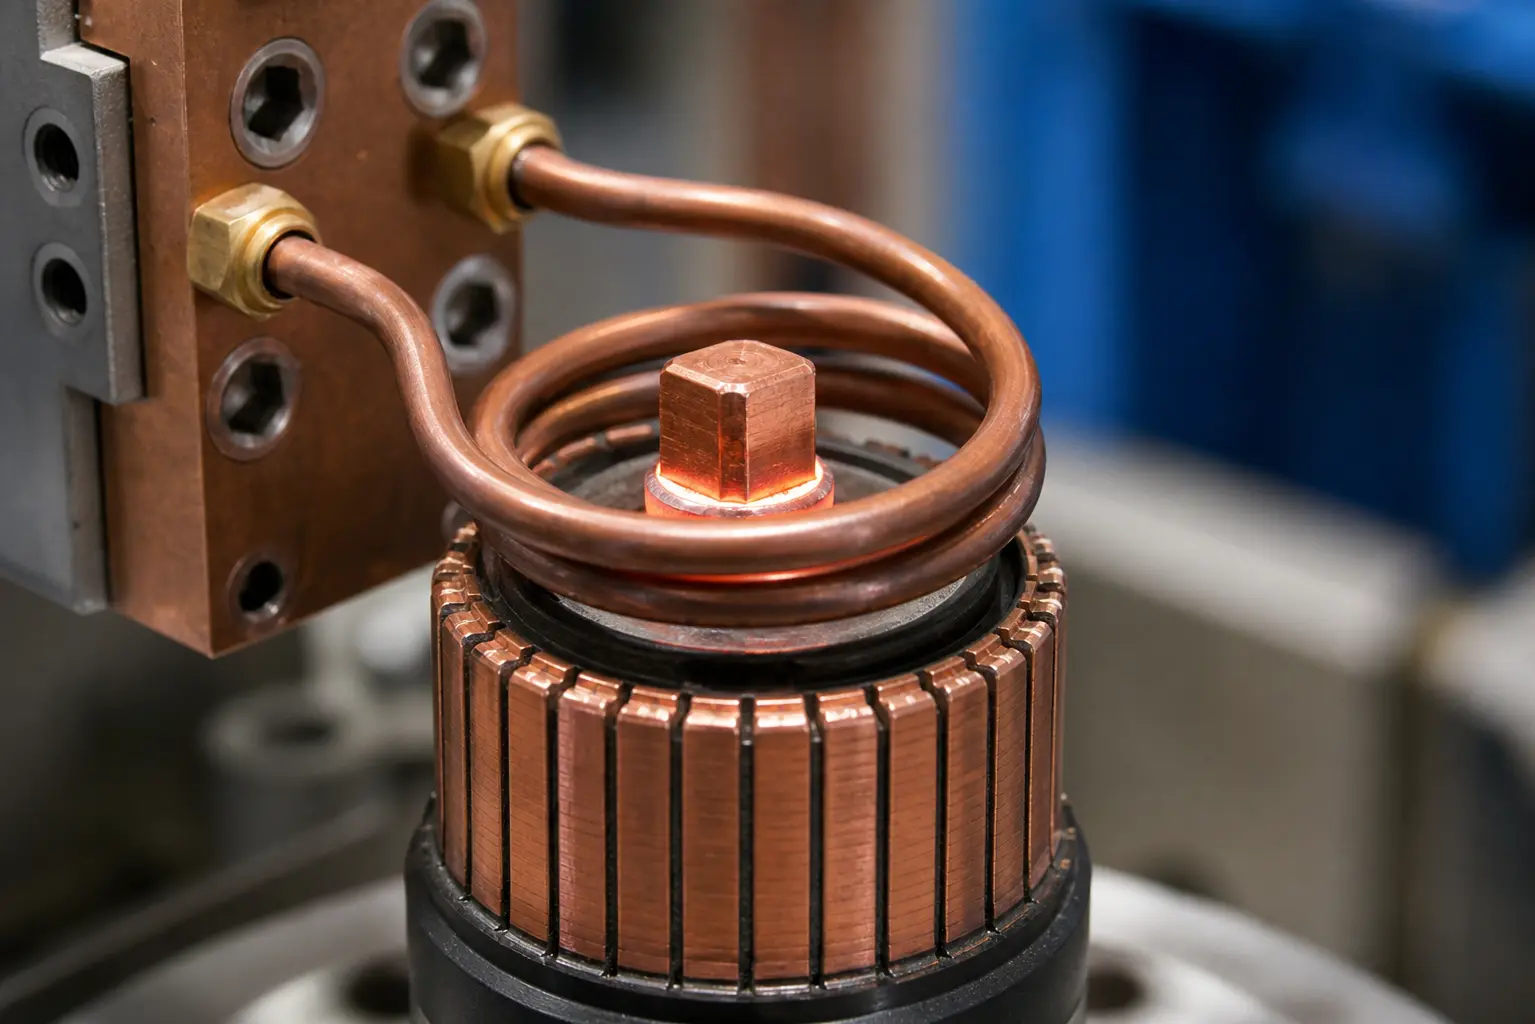
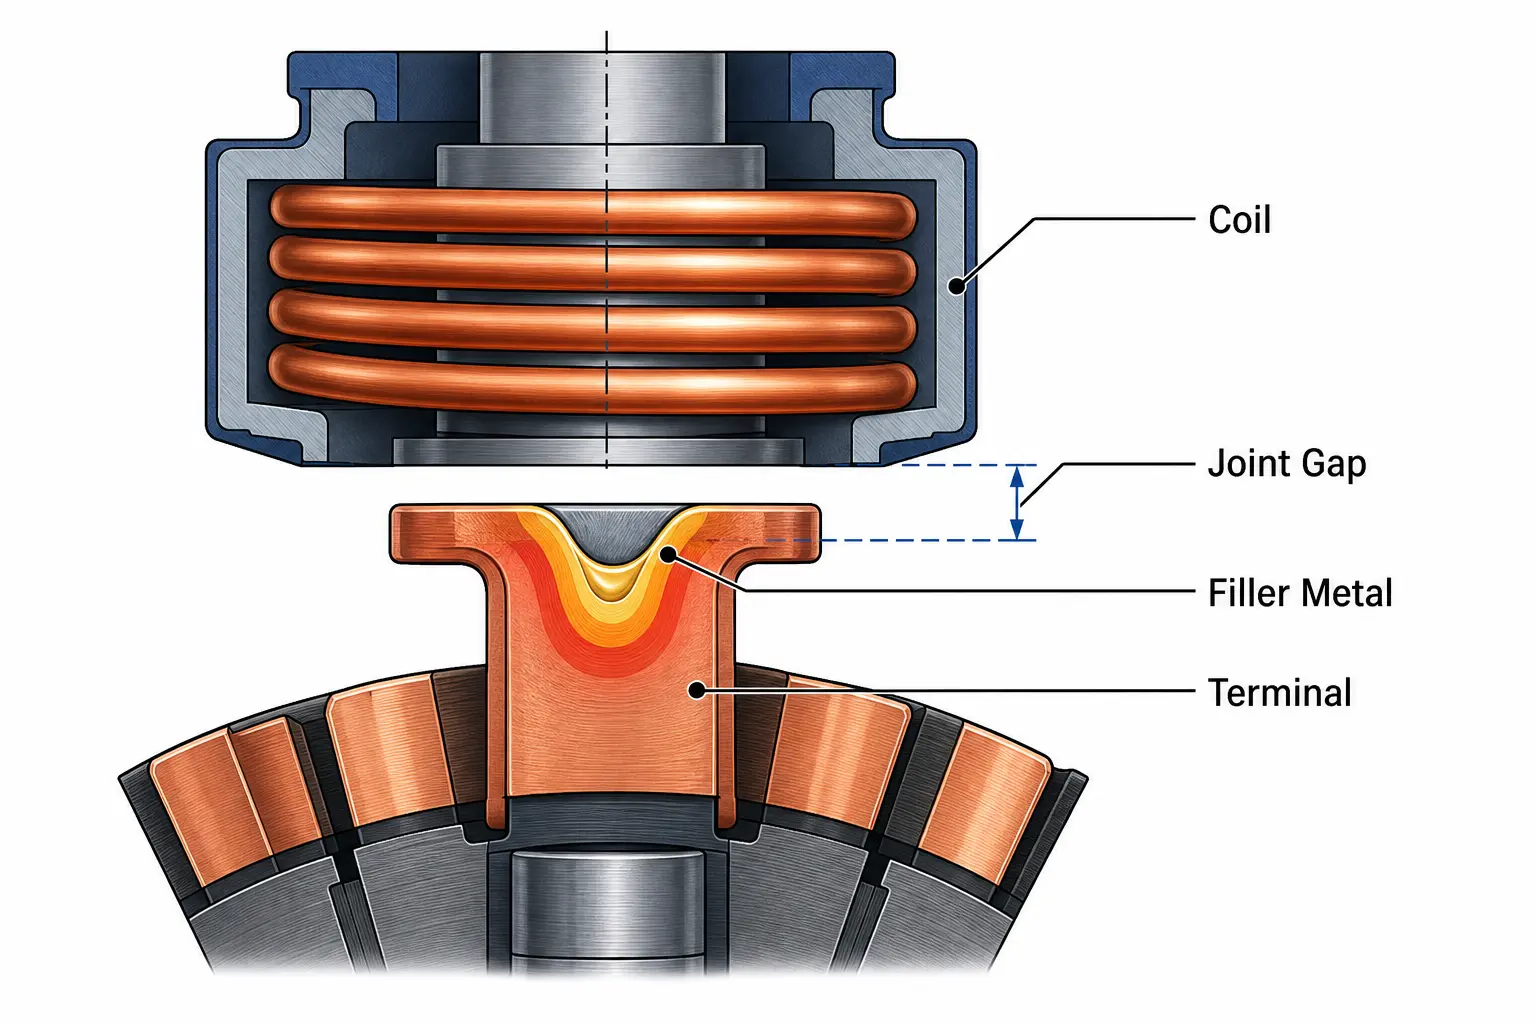
ขดลวดเป็นตัวกำหนดความสำเร็จหรือความล้มเหลวของกระบวนการ. สำหรับการเชื่อมต่อมอเตอร์ ขดลวดมักจะปิดล้อมโซนการเชื่อมต่อ — ไม่ว่าจะเป็นแบบแยกเลี้ยว, ซึ่งช่วยให้สามารถจัดทำดัชนีของตัวสับเปลี่ยนได้, หรือเป็นขดลวดเดี่ยวที่มีโปรไฟล์เฉพาะของลูกค้า, ซึ่งเน้นพลังงานไปที่เรขาคณิตการเชื่อมต่อเฉพาะ.
กฎสามประการสำหรับการบัดกรีคอยล์ในการเชื่อมต่อ:
— ช่องว่างการมีเพศสัมพันธ์: รักษาระยะห่างระหว่างคอยล์และการเชื่อมต่อที่ 1-3 มม. ระยะทางที่ไกลมากขึ้นจะลดประสิทธิภาพลงอย่างรวดเร็ว; ระยะทางที่น้อยลงจะเพิ่มความเสี่ยงต่อการเกิดประกายไฟ, ถ้าชิ้นส่วนหรืออุปกรณ์มีความคลาดเคลื่อนในการหมุน.
— จุดสนใจของโซนอิทธิพลความร้อน: ขดลวดควรเน้นแรงแม่เหล็กไปที่พื้นผิวการเชื่อมต่อ, ไม่ใช่ไปที่การเชื่อมต่อทั้งหมด. ขดลวดที่ถูกทำให้ร้อนกว้างเกินไปจะแจกจ่ายอุณหภูมิการบัดกรีไปยังบริเวณ, ที่ไม่จำเป็น, เป็นการเสียพลังงานและอาจทำให้ฉนวนเสียหาย.
— การรวมการระบายความร้อน: ตัวขดลวดต้องมีระบบระบายความร้อนด้วยน้ำของตัวเอง. ในการผลิตเป็นจำนวนมาก ขดลวดที่ไม่มีการระบายความร้อนภายในจะออกนอกข้อกำหนดภายในไม่กี่นาที.
6. ข้อผิดพลาดทั่วไปและวิธีแก้ไข
ข้อผิดพลาดในการบัดกรีส่วนใหญ่ที่ขั้วมอเตอร์สามารถสรุปได้จากสาเหตุพื้นฐานสี่ประการ. การตรวจสอบอาการแสดงให้เห็น, ว่าคุณต้องค้นหาที่ไหน.
| ข้อผิดพลาด | สาเหตุที่เป็นไปได้ | วิธีแก้ไข |
|---|---|---|
| การไหลของตะกั่วไม่สมบูรณ์ | การเชื่อมต่อไม่ถึงอุณหภูมิหลอม | เพิ่มกำลังหรือเวลาในการทำความร้อน; ตรวจสอบช่องว่างของขดลวด |
| คราบฟลักซ์ที่ไหม้ติด | อุณหภูมิเกินหรือเวลาอุ่นนานเกินไป | ลดกำลัง; ย่อรอบการทำงาน; ตรวจสอบ, ว่า ความถี่เหมาะกับวัสดุเชื่อมต่อหรือไม่ |
| ความเสียหายฉนวนใกล้จุดเชื่อมต่อ | โซนความร้อนกว้างเกินไป — ขดลวดให้ความร้อนเกินจุดเชื่อมต่อ | ออกแบบขดลวดใหม่เพื่อมุ่งเน้นการไหลของความร้อนให้แคบขึ้น; เพิ่มแผ่นกันความร้อนระหว่างขดลวดกับฉนวน |
| ความแตกต่างจากจุดเชื่อมต่อหนึ่งไปยังอีกจุดหนึ่ง | การจัดตำแหน่งอุปกรณ์ผิดพลาด, ช่องว่างที่ไม่คงที่กับขดลวดหรือการลอยของการระบายความร้อน | ตรวจสอบความแม่นยำในการทำซ้ำของอุปกรณ์; ใช้การควบคุมกำลังไฟตามสูตร; ตรวจสอบความคงตัวของน้ำหล่อเย็น |
ข้อค้นพบที่สำคัญ
การบัดกรีขั้วมอเตอร์สำเร็จโดยใช้ การให้ความร้อนด้วยการเหนี่ยวนำ ขึ้นอยู่กับ, ปรับสี่สิ่งให้สอดคล้องกัน: กำลังและความถี่ที่ถูกต้องสำหรับวัสดุเชื่อมต่อ, ขดลวด, ซึ่งโฟกัสความร้อนได้อย่างแม่นยำไปยังบริเวณบัดกรี, การวางตะกั่วอย่างสม่ำเสมอและการระบายความร้อน, ซึ่งคงที่ตลอดทั้งชั้น. เมื่อปัจจัยทั้งสี่นี้สอดคล้องกัน, การประสานแบบเหนี่ยวนำให้ความเร็ว, การทำซ้ำและคุณภาพการเชื่อมต่อ, ที่การผลิตเครื่องยนต์ต้องการ. หากใครเบี่ยงเบนไปจากนี้, ภาชนะคัดแยกจะเต็มอย่างรวดเร็ว.
F: บัดกรีชนิดใดดีที่สุดสำหรับการเชื่อมต่อมอเตอร์บัดกรี?
ก: โลหะผสมเงิน-ทองแดง-ฟอสฟอรัสใช้สำหรับการเชื่อมต่อทองแดง-ทองแดง (ชุด BCuP) ที่ต้องการ — พวกมันไหลได้เองบนทองแดงและมีค่าการนำไฟฟ้าที่ดี. Für Kupfer-Messing-Verbindungen oder hochvibrationsbelastete Verbindungen bieten Silber-Kupfer-Zink-Legierungen (ชุด BAg) höhere Festigkeit, erfordern jedoch separates Flussmittel.
F: Wie lange dauert ein Induktionslötzyklus für einen Motoranschluss?
ก: Typischerweise 3–15 Sekunden Erwärmungszeit, abhängig von Verbindungsmasse und Leistungsniveau. Die gesamte Zykluszeit einschließlich Be- und Entladen der Teile liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
F: Kann dieselbe Spule unterschiedliche Anschlussgrößen löten?
ก: Eine für eine bestimmte Anschlussgeometrie ausgelegte Spule liefert bei einer anderen Größe in der Regel keine guten Ergebnisse — Koppelspalt und Flussverteilung ändern sich zu stark. Dedizierte Spulen je Teilefamilie, kombiniert mit gespeicherten Rezepten in der Stromquelle, sind der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motoranschlüsse?
Senden Sie uns Ihre Anschlusszeichnungen und Ihr Produktionsvolumen. เราทำการทดสอบการบัดกรีตัวอย่างและแนะนำขดลวดและแหล่งพลังงาน, ที่เหมาะกับการเชื่อมต่อของคุณ - ไม่มีข้อเสนอมาตรฐาน.










