Induktionserwärmung für Automobilteile: Ein praktischer Kaufratgeber
Für Fabriken, die Stabilität benötigen, Wiederholbare Erwärmung in der Produktion—Kupferrohrlöten, Hartmetall-Werkzeuglöten, Rohrvorwärmung, Oberflächenhärtung, oder Wärmebehandlung—das Richtige Induktionsheizgeräte bestimmt direkt die Produktqualität, die Produktionsgeschwindigkeit, und Betriebskosten. Dieses Handbuch behandelt, was Produktionsleiter, Automatisierungsintegratoren, und Einkaufsteams wissen sollten, bevor sie ein Induktionsheizsystem auswählen.
Leseplan
Produktionsmanager? Sprung zu Abschnitt 4 (Anwendungen) & Abschnitt 6 (Auswahlprozess).
Automatisierungsintegrator? Fokus auf Abschnitt 3 (Automatisierung & Überwachung).
Einkauf / Käufer? Start mit Abschnitt 5 (Häufige Fehler) & Abschnitt 6 (Auswahlprozess).
1. Warum die Geräteauswahl wichtig ist
Ein Induktionsheizer liefert schnelle, lokalisiert, und kontrollierbare Wärme ohne direkten Flammenkontakt. Aber wenn die Ausrüstung falsch ausgewählt wird:
- Instabile Heizqualität—Teile sehen heiß aus, aber die tatsächliche Verbindungstemperatur, Gehäusetiefe, oder Gleichmäßigkeit variiert von Teil zu Teil. Beim Löten und Härten, führen kleine Unterschiede zu schwachen Verbindungen, Risse, oder inkonsistenter Härte.
- Falsche Leistung oder Frequenz—zu wenig Leistung verlangsamt die Produktion; zu viel erschwert die Kontrolle und verkürzt die Lebensdauer der Spule. Falsche Frequenz verursacht ungleichmäßiges Erhitzen oder unzureichende Eindringtiefe.
- Automatisierungs- und Überwachungslücken—Ein System, das im manuellen Test funktioniert, kann in der automatisierten Produktion ausfallen, wenn die SPS-Kommunikation, Echtzeit-Feedback, Rezeptverwaltung, und Alarmsignale begrenzt sind.
2. Wie die Technologie funktioniert
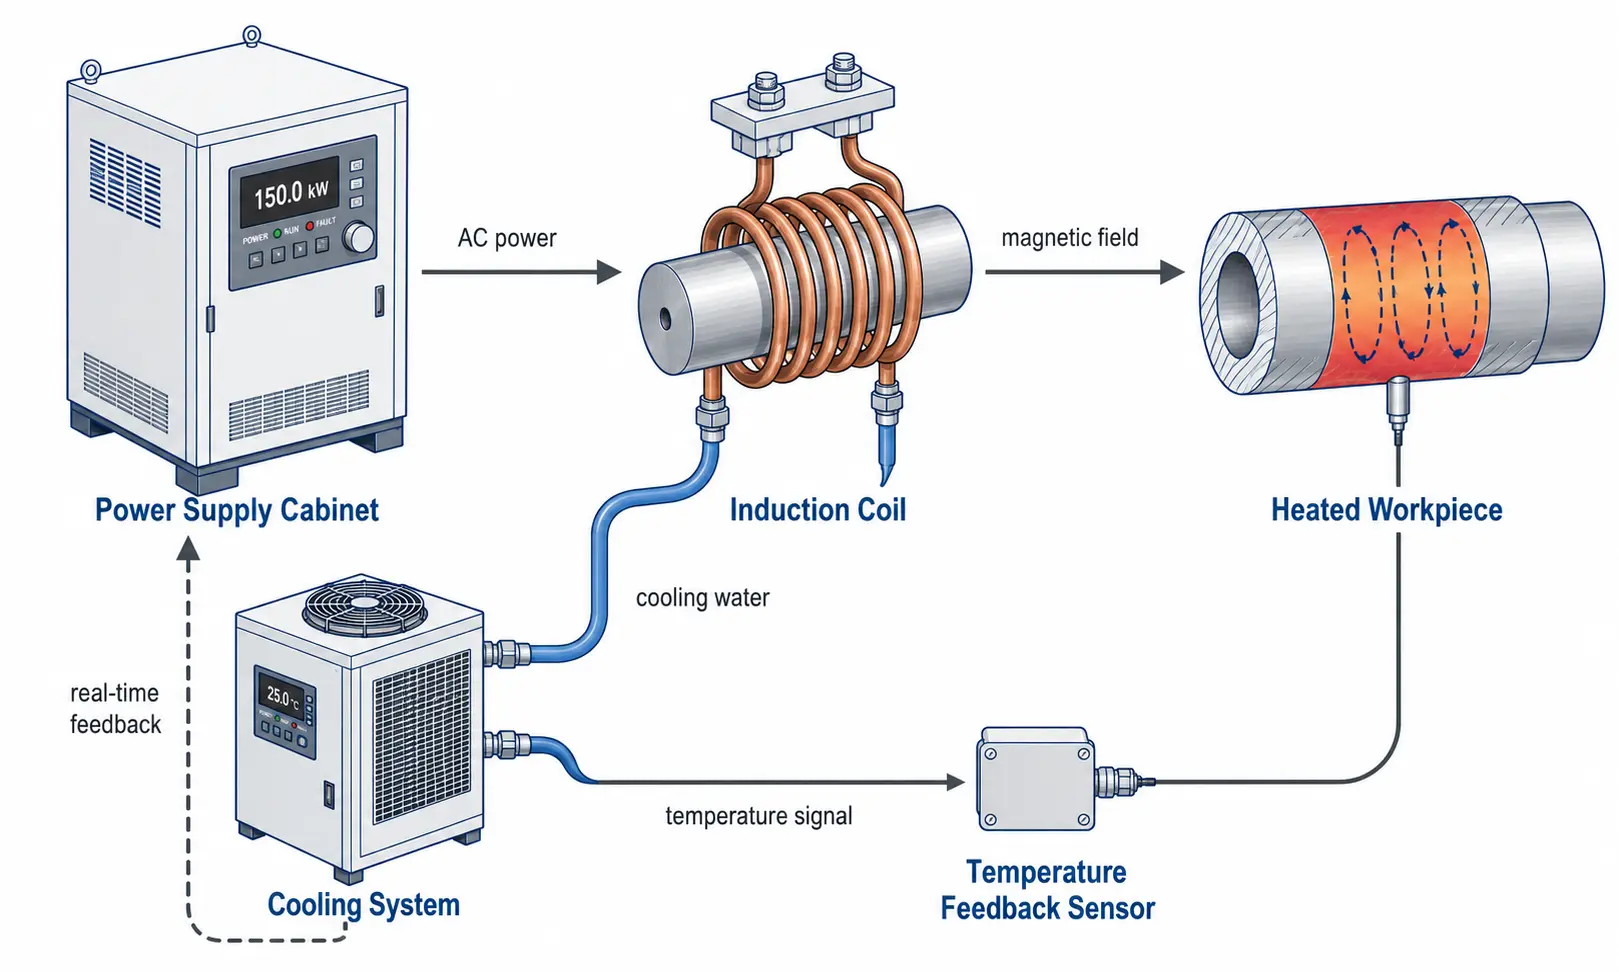
Ein Induktionsheizsystem verwendet ein wechselndes Magnetfeld, um Wirbelströme innerhalb eines leitfähigen Werkstücks zu erzeugen. Die Wärme wird im Metall selbst erzeugt—nicht von einer externen Flamme übertragen. Vier Elemente bilden ein integriertes System: die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, und das Kühlsystem hält alles stabil. Da die Erwärmung berührungslos erfolgt, ist der Prozess sauber, wiederholbar, und für automatisierte Linien geeignet. Für die zugrunde liegende Physik, sehen Sie unser Wie funktioniert Induktionswärme? Leitfaden.
3. Wichtige Auswahlfaktoren
Leistungsbewertung
Wie schnell das System die Zieltemperatur innerhalb Ihrer Zykluszeit erreicht. Größe für Ihr realistisch schwerstes Teil, nicht für den Durchschnitt. Eine Versorgung, die mit 60 läuft–70% Die Kapazität hält länger als eine in der Nähe befestigte 100% für volle Schichten. Für detaillierte Leistungsberechnungen für alle Anwendungen, sehen Sie unser kompletter Leistungswahlführer.
Frequenzbereich
Steuert die Heiztiefe. Höhere Frequenz (100–400 kHz) = flache Oberflächenwärme für kleine Teile und dünne Gehäuse. Mittelfrequenz (10–100 kHz) = Allzweck. Niedrigere Frequenz (1–10 kHz) = tiefes Eindringen für große Abschnitte. Passen Sie es an die Teilegröße und das Heizziel an—Wählen Sie nicht nur aus einem Katalog aus. Siehe unseren Frequenzklassifizierungsleitfaden.
Spulendesign
Die Spule ist ein Prozesswerkzeug, kein Accessoire. Spulenform, Windungen, Kupferrohrgröße, Wasserkühlung, und der Abstand zum Teil bestimmen die Gleichmäßigkeit und Effizienz der Erwärmung. Sogar ein erstklassiges Netzteil kann eine schlecht entworfene Spule nicht ausgleichen.
Werkstückmaterial & Geometrie
Stahl erwärmt sich effizient. Kupfer und Aluminium sind leitfähiger—sie benötigen höheren Strom und engere Spulenanordnung. Immer Werkstoffgüte angeben, Abmessungen, und die spezifische Heizzone beim Gespräch mit Lieferanten.
Automatisierungsschnittstelle
Wenn das System in die Roboterbestückung, Drehtische, oder Förderlinien integriert wird, bestätigen Sie Fernstart/-stopp, SPS-Kommunikationsprotokoll, Rezeptspeicherung, Fehlerausgänge, und Echtzeit-Datenausgabe vor der Bestellung.
Kühlsystem
Induktionsgeräte erzeugen Wärme in der Spule, Leistungselektronik, und Ausgangstransformator. Dimensionierung des Kühlers für anhaltende Wärmeableitung, keine Spitzenleistung—Eine unzureichend dimensionierte Kühlung führt zu Ausfällen während der Schicht und verkürzt die Lebensdauer der Komponenten. Siehe unseren Wasserkühlungsleitfaden.
Prozessüberwachung
In der Produktion, Wiederholgenauigkeit übertrifft Höchstgeschwindigkeit. Echtzeit-Leistung, Energie, und Temperaturüberwachung helfen dabei, fehlende Teile zu erkennen, Schlechte Spulenpositionierung, abnormale Zyklen, und Charge-zu-Charge-Drift, bevor sich Schrott anhäuft.
4. Beispiele für industrielle Anwendungen
Löten von Kupferrohren
Sauber, Lokalisierte gemeinsame Erwärmung für HVAC, Kühlung, und Fluidsystembaugruppen. Ersetzt manuelles Flammlöten durch wiederholbare, bedienerunabhängige Zyklen.
- Material: Kupferrohr, Messing- oder Kupferanschlüsse
- Größe: Rohrüberdurchmesser typischerweise 1/4″ bis 2″
- Temperatur: 640–730°C (BCuP Silber-Phosphor-Füllstoff)
- Spule: Ring- oder geteilte Spule mit geringem Abstand (1–3 mm Abstand)
- Frequenz: 15–50 kHz für allgemeine Rohrgrößen
Hartmetall-Werkzeug-Löten
Hartmetallwerkzeug-Induktions-Löten
Kontrollierte Erhitzung an der Grenzfläche von Hartmetall und Stahl, sodass die Lötlegung ordnungsgemäß fließt, ohne thermische Schäden am Einsatz oder ungleichmäßige Bindungen.
- Material: Wolframkarbid-Einsatz, Legierungsstahl-Schaft
- Größe: Masse 30 einlegen–600 g
- Temperatur: 650–700°C (Beutel mit Silberfüllung)
- Spule: Pfannkuchen- oder Formspule, die die Wärme an der Verbindungsstelle konzentriert
- Frequenz: 150–250 kHz für lokalisierte Grenzflächenerwärmung
Rohrheizung & Schweißvorwärmen
Gleichmäßiges Vorwärmen vor dem Schweißen, Wärmebehandlung nach dem Schweißen, oder Beschichtungsentfernung. Eine gleichmäßige Erwärmung über den gesamten Umfang ist von entscheidender Bedeutung.
- Material: Kohlenstoffstahl, Legierungsstahl, Edelstahlrohr
- Größe: Rohr-Außendurchmesser typischerweise 2″ bis 24″+
- Temperatur: 150–350°C (Vorwärmen), 600–760°C (PWHT)
- Spule: Geteilte oder zweischalige Rohrschlange für Rohrzugang
- Frequenz: 1–10 kHz für tieferes Eindringen in dicke Wände
Induktionshärtung & Wärmebehandlung
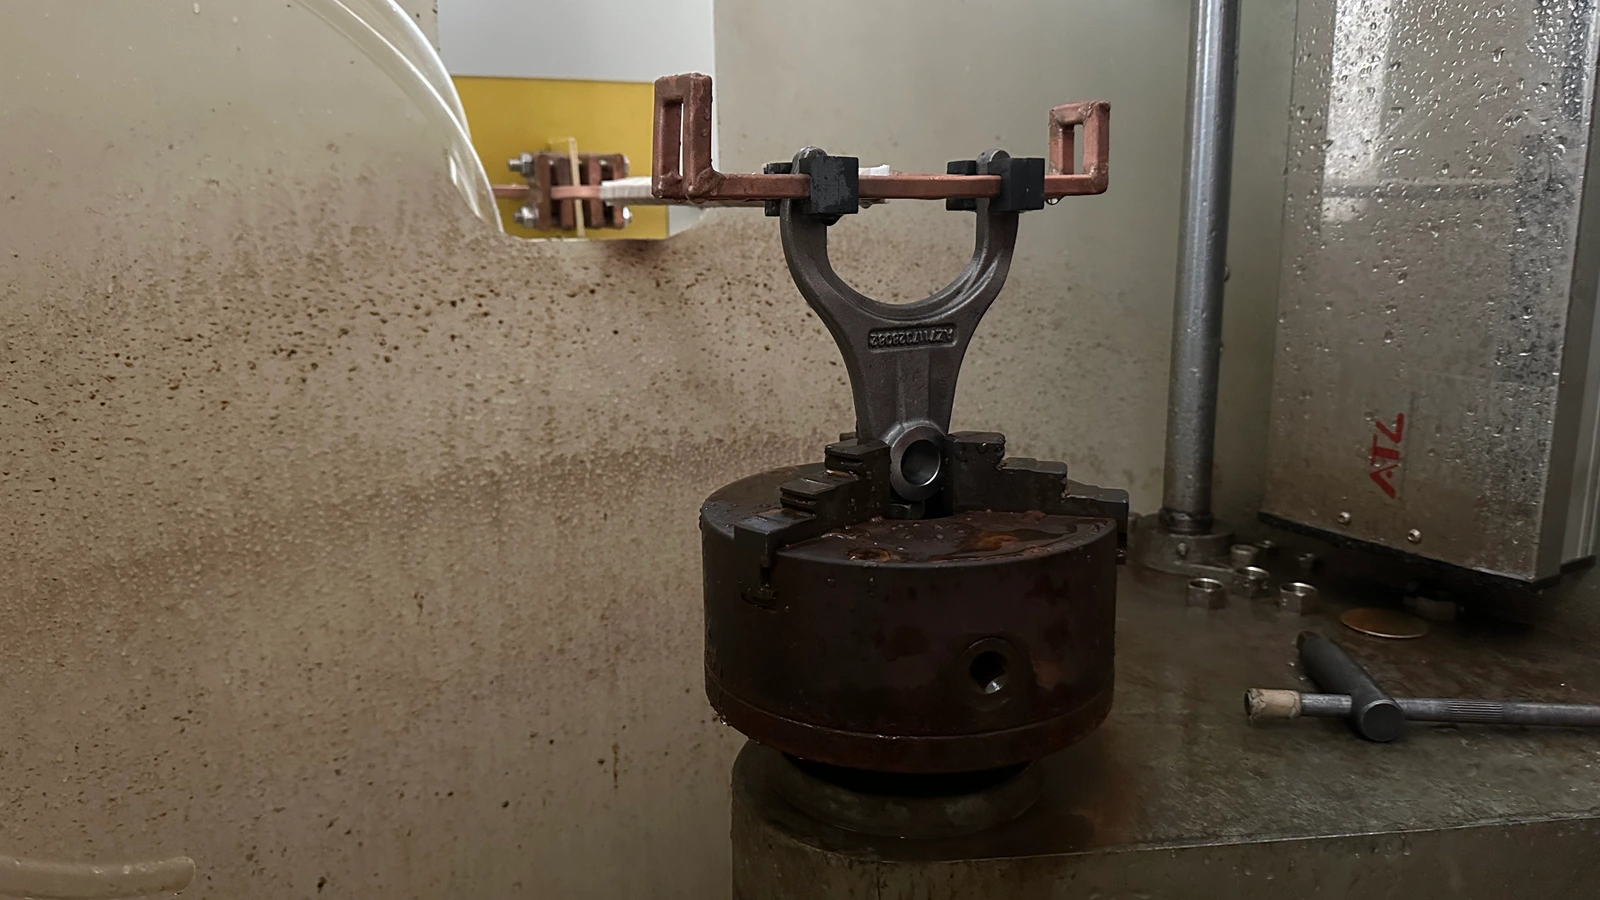
Schnelle Oberflächenerhitzung gefolgt von Abschrecken zur Erhöhung des Verschleißwiderstands an Wellen, Zahnräder, Pins, Rollen, und Schaltgabeln.
- Material: Mittelkohlenstoffstahl, Legierungsstahl (1045, 4140, 4340)
- Größe: Teildurchmesser 10–80 mm typisch
- Temperatur: 850–950°C (Austenitisierung), gefolgt von Abschrecken
- Spule: Einzel- oder Mehrdrehungs-Umkreisspule, Scannen oder statisch
- Frequenz: 10–50 kHz für Gehäusetiefe 1–3 mm; 100–400 kHz für <1 mm
5. Häufige Kauffehler
| Fehler | Was es wirklich kostet |
|---|---|
| Auswahl allein nach Preis | Eine niedrigere Zahl im Voraus verbirgt schwache Frequenzanpassung, Unterdimensionierte Kühlung, oder begrenzte Steuerungen. Die langfristigen Kosten zeigen sich in der Ausschussrate, Stillstand, und Wartung. |
| Die Frequenz zu ignorieren | Zwei 15 kW-Induktionsheizgeräte mit unterschiedlichen Frequenzen erzeugen völlig unterschiedliche Ergebnisse am gleichen Teil. Immer die Frequenz an das Material des Teils anpassen, die Größe, und die Eindringtiefe der Erwärmung. |
| Die Spule als nachträglichen Gedanken behandeln | Die beste Stromversorgung kann keine schlechte Spule ausgleichen. Das Spulendesign bestimmt, wohin die Wärme geht. Budget für anwendungsspezifische Spulen einplanen, nicht für generische. |
| Zu erwarten, dass ein Setup alles bewältigt | Eine flexible Stromversorgung kann mehrere Teilefamilien bedienen, aber Spulen, Rezepte, und Einrichtungsgegenstände müssen in der Regel pro Familie zugewiesen werden. |
| Prozessüberwachung überspringen | Ohne Strom, Energie, oder Temperaturdaten, Sie können Ihrem Kunden nicht die Qualität nachweisen oder Prozessabweichungen erkennen, bevor es zu einer Ausschusscharge kommt. |
6. Ein einfacher Auswahlprozess
Wenn Sie Induktionsheizgeräte bewerten und nicht wissen, wo Sie anfangen sollen, Gehen Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt schränkt das Feld ein und liefert Ihnen konkrete Zahlen, die Sie mit Lieferanten besprechen können.
| Schritt | Was zu definieren ist | Warum es Ihre Optionen einschränkt |
|---|---|---|
| 1. Definieren Sie das Werkstück | Materialgüte, Abmessungen, Masse, und der spezifische Bereich, der beheizt werden muss. | Material und Masse bestimmen die Mindestleistung. Die Heizzone bestimmt die Form und Größe der Spule. |
| 2. Legen Sie das Heizziel fest | Hartlöten, Härten, Vorheizen, oder Durchwärmung? Zieltemperatur? Erforderliche Zykluszeit? | Temperatur + Zeit = Kraft. Prozesstyp (Oberfläche vs. Durchwärmung) weist auf den Frequenzbereich hin. |
| 3. Match-Power & Frequenz | Berechnen Sie die erforderliche kW aus der Masse, Temperaturanstieg, und Zeit. Wählen Sie die Frequenz aus der Heiztiefe und der Teilegröße. | Eliminiert 80% der verfügbaren Modelle. Jetzt vergleichen Sie 3–5 praktikable Optionen statt 50. |
| 4. Spule angeben & Kühlung | Spulengeometrie für den Teilezugriff. Kühlwasserdurchfluss, Druck, und Kühlkapazität für Ihren Arbeitszyklus. | Die Spule definiert die Gleichmäßigkeit der Erwärmung. Kühlung bestimmt die Betriebszeit—Wird es zu klein dimensioniert, schaltet das System mitten in der Schicht ab. |
| 5. Bestätigen Sie die Automatisierung & Überwachung | SPS-Protokoll, Remote-I/O, Rezeptanzahl, Temperaturrückmeldung, Datenaufzeichnung, Alarmausgänge. | Ein Netzteil, das im manuellen Modus arbeitet, lässt sich möglicherweise nicht in Ihre Leitung integrieren. Bestätigen Sie die Schnittstellen vor der Bestellung. |
Arbeiten Sie diese fünf Schritte durch, und Sie erhalten eine Auswahlliste mit Geräten, die zu Ihrer tatsächlichen Produktion passen—nicht nur ein Stapel Datenblätter. Wenn Sie bereit sind, Einzelheiten zu besprechen, Bringen Sie Ihre Werkstückzeichnungen und die Soll-Zykluszeit mit ins Gespräch. Für einen tieferen Einblick in die Leistungsdimensionierung, sehen Sie unser Auswahl der Induktionsheizleistung Ressourcen.
7. Schlüssel zum Mitnehmen
Bei der Auswahl eines Induktionserwärmungssystems für Automobilteile kommt es darauf an, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung zu Ihrer Teilemasse und Zykluszeit, Frequenz an Ihre Heiztiefe anpassen, Spulengeometrie an Ihre Werkstückform anpassen, Kühlung an Ihren Arbeitszyklus, und Steuerungen an Ihren Automatisierungsgrad anpassen. Machen Sie diese fünf richtig, und der Rest ergibt sich von selbst. Frühe technische Bewertung mit echten Teileproben verhindert kostspielige Auswahlfehler, die viel teurer sind als der Preisunterschied zwischen einem ausreichenden Angebot und dem richtigen.
Häufig gestellte Fragen
Wie wähle ich die richtige Leistung für eine Induktionsheizungsanwendung aus?
Beginne mit Werkstückmaterial, Masse, Zieltemperatur, und die erforderliche Zykluszeit. Berechnen Sie die theoretische Energie, addieren Sie 30–50% für Spulenkopplungsverluste, dann mit einem echten Bauteiltest validieren. Katalognummern sind der Ausgangspunkt, keine endgültige Antwort.
Ist Hochfrequenz oder Mittelfrequenz besser?
Keiner von beiden ist universell besser. Wählen Sie basierend auf der erforderlichen Heiztiefe: hoher Frequenz (100–400 kHz) für oberflächennahe Erwärmung bei 1 mm; mittlerer Frequenz (10–100 kHz) für allgemeines Löten und Einsatzhärten von 1–3 mm; niedriger Frequenz (1–10 kHz) für tiefes Durchwärmen großer Teile.
Kann ein Induktionsheizsystem mehrere Teilegearten verarbeiten??
Ein flexibles Netzteil mit großem Frequenzbereich und gespeicherten Rezeptprofilen kann mehrere Teilefamilien bedienen. Jedoch, Spezielle Spulen und Vorrichtungen werden fast immer für jede Teilefamilie benötigt. Rechnen Sie damit, in anwendungsspezifische Werkzeuge zu investieren, selbst wenn das Netzteil gleich bleibt.
Welche Informationen sollte ich vorbereiten, bevor ich einen Lieferanten kontaktiere?
Werkstückzeichnungen mit Materialgüte und Abmessungen, die spezifische Heizzone, Zieltemperatur, erforderliche Zykluszeit oder Produktionsrate, verfügbare Anlagenleistung und Kühlwasser, und alle Anforderungen an die Automatisierungsschnittstelle. Ein Musterteil ist mehr wert als ein Dutzend E-Mails.
Hilfe bei der Auswahl von Induktionserwärmungsgeräten benötigt?
Teilen Sie uns Ihr Werkstückmaterial mit, Heizbereich, Zieltemperatur, und Zykluszeit—Unsere Ingenieure empfehlen Ihnen ein passendes Netzgerät und eine Spulenkonfiguration, die auf Ihre Produktion abgestimmt ist.