
Induktionslöten von Motoranschlüssen: 6 Kritische Faktoren für gleichmäßige Verbindungen
Induktionslöten von Motoranschlüssen ist ein Prozess, bei dem jede Sekunde zählt. Zu schnell erhitzen und Sie verbrennen die Isolierung. Zu langsam erhitzen und das Füllmetall fließt nie. Richtig machen, und Sie erzeugen saubere, wiederholbare Verbindungen – Zyklus für Zyklus – in einem Tempo, das die Produktionslinie am Laufen hält.
Dieser Leitfaden führt durch sechs Faktoren, die bestimmen, ob Ihr Induktionslötprozess für Motorklemmen gleichbleibende Qualität liefert oder zu einem Engpass bei der Nacharbeit wird.
| 1. Warum Induktion für Motorklemmen | 4. Auswahl des Füllmetalls |
| 2. Wichtige Prozessparameter | 5. Spulendesign und Positionierung |
| 3. Temperaturkontrolle | 6. Häufige Fehler und Behebungen |
1. Warum Induktionslöten für Motoranschlüsse
Motoranschlüsse – sei es an Kommutatoren, Schleifringen, oder Statorleiterverbindungen – benötigen Verbindungen, die thermische Belastungen, Vibrationen, und elektrische Lasten ohne Verschlechterung aushalten können. Traditionelles Flammlöten funktioniert, aber es ist langsam, abhängig vom Bediener, und schwer in automatisierte Linien zu integrieren.
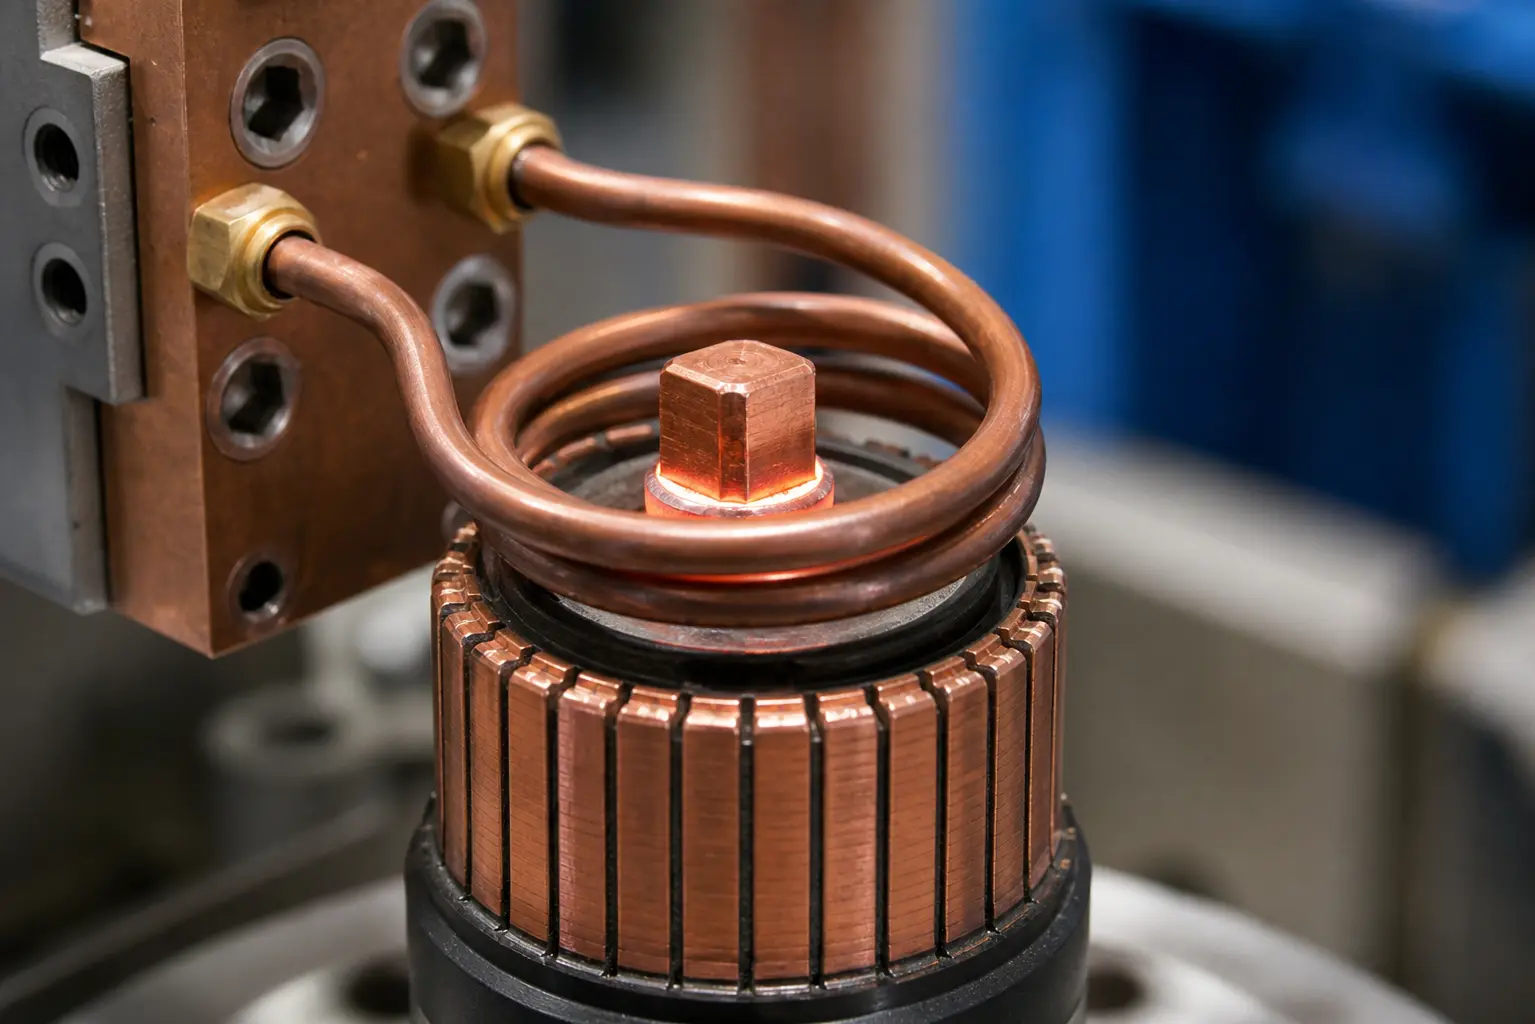
Induktionslöten löst diese Probleme auf drei Arten. Erste, die Wärme wird direkt im Werkstück erzeugt, nicht von außen zugeführt, so dass die Verbindung in Sekunden die Löttemperatur erreicht. Zweitens, die Heizzone wird durch die Spulengeometrie präzise gesteuert – die Isolierung ein paar Millimeter entfernt bleibt kühl. Drittens, jeder Zyklus läuft mit denselben Parametern, so dass das fünfzigste Gelenk dem ersten entspricht.
Für Automobilindustrie Motorproduktion, wo pro Schicht tausende Anschlüsse gelötet werden, allein diese Wiederholgenauigkeit rechtfertigt oft die Anschaffungskosten der Ausrüstung.
2. Wichtige Prozessparameter
Induktionslöten von Motoranschlüssen hängt von einer Handvoll interagierender Variablen ab. Wenn man eine ändert, verschieben sich die anderen.
— Leistungsebene: Bestimmt, wie schnell die Verbindung die Löttemperatur erreicht. Zu hoch, und es besteht die Gefahr, dass das Kupfer überhitzt und die angrenzende Isolierung beschädigt wird. Zu niedrig, und die Zykluszeit geht über das hinaus, was die Linie verarbeiten kann.
— Aufheizzeit: Normalerweise 3–15 Sekunden für kleine Terminals. Der Sweet Spot hängt von der Gelenkmasse ab, Spulendesign, und der Schmelzbereich des Zusatzmetalls.
— Frequenz: höhere Frequenzen (100–300 kHz) Konzentrieren Sie die Wärme in der Nähe der Oberfläche, was für dünne Anschlüsse geeignet ist. Mittlere Frequenzen (10–50 kHz) dringen Sie bei schwereren Kupferabschnitten tiefer ein.
— Kühlung: Die Spule benötigt im Dauerbetrieb einen zuverlässigen Wasserfluss. A Kühlsystem wer nicht Schritt halten kann, wird dazu führen, dass die Spulentemperaturen driftet, verschieben Sie Ihren Prozess mitten in der Schicht.
Der beste Ansatz ist, mit einer konservativen Leistungseinstellung zu beginnen, stellen Sie die Heizzeit ein, um einen vollständigen Fluss des Füllmaterials zu erreichen, dann erhöhen Sie allmählich die Leistung, um den Zyklus zu verkürzen und gleichzeitig auf Anzeichen von Überhitzung zu achten. Eine ausführlichere Diskussion über Leistungsauswahl wird separat behandelt.
Sehen Sie es in Aktion:
3. Temperaturkontrolle: Der Unterschied zwischen einer guten Verbindung und Ausschuss
Silberbasierte Füllmetalle, die üblicherweise für elektrische Anschlüsse verwendet werden, schmelzen zwischen 600°C und 720°C. Das Arbeitsfenster ist eng – unterschießt um 20 Grad und der Füller befeuchtet die Verbindung nie. Überschießt um 50 Grad und Sie riskieren, Flussreste auf der Terminaloberfläche zu verbrennen oder, schlimmer noch, das Kupfer zu anglühen, bis es seine mechanische Festigkeit verliert.
Die zuverlässigste Methode zur Temperaturkontrolle beim Induktions-Löten ist das Timing, nicht Thermoelemente. Sobald Sie die Heizkurve für eine bestimmte Verbindung charakterisiert haben (Zeit vs.. Temperatur bei einer festen Leistungseinstellung), jeder nachfolgende Zyklus folgt dieser gleichen Kurve. Deshalb ist das Rezeptmanagement auf der Induktionsstromversorgung wichtig: die bewährten Parameter speichern, sie pro Teilenummer abrufen, und der Bediener muss nicht raten.
4. Auswahl des Füllmetalls
Für das Hartlöten von Motorklemmen, muss das Füllmetall drei Eigenschaften haben: gute elektrische Leitfähigkeit, akzeptable mechanische Festigkeit, und einen Schmelzbereich innerhalb des Induktionsprozessfensters.
Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) sind üblich für Kupfer-zu-Kupfer-Verbindungen. Sie fließen auf Kupfer selbstständig,, was einen Verarbeitungsschritt überflüssig macht. Silber-Kupfer-Zink-Legierungen (BAg-Serie) bieten höhere Festigkeit und werden bevorzugt, wenn die Verbindung Vibrationen standhalten muss oder beim Löten von Kupfer an Messingklemmen. Sie erfordern eine separate Flussmittelanwendung.
Vorgelegte Preforms — kleine Ringe oder Unterlegscheiben aus Füllmetall, die vor dem Erhitzen an der Verbindung positioniert werden — sind die Standardwahl für das automatische Löten von Motoranschlüssen. Sie gewährleisten gleichbleibendes Füllmetallvolumen von Teil zu Teil und eliminieren das manuelle Zuführen von Drähten. Wenn Sie Flussmittel verwenden, tragen Sie es sparsam auf und nur im Bereich der Verbindung auf. Flussmittel, das sich während des Erhitzens auf der Kollektoroberfläche verteilt, hinterlässt Rückstände, die gereinigt werden müssen, bevor der Motor zur Endmontage geht.
5. Spulendesign und Positionierung
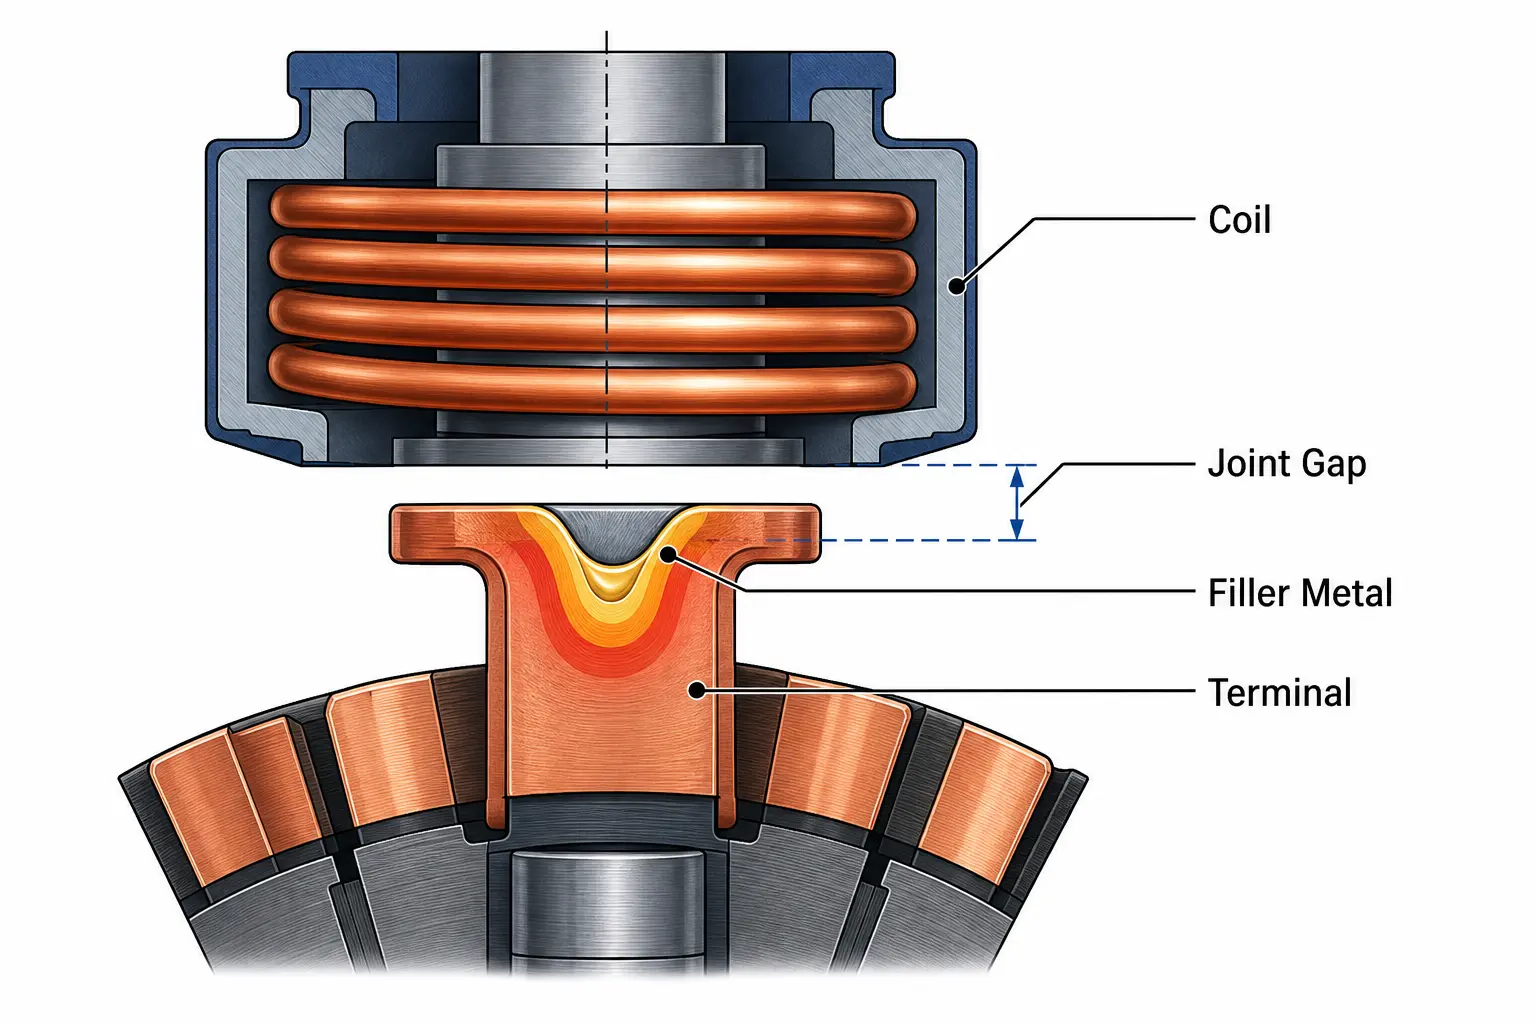
Die Spule ist der Ort, an dem der Prozess lebt oder stirbt. Für Motorklemmen, wickelt sich die Spule typischerweise um den Verbindungsbereich – entweder als Split-Turn-Design, das es dem Kollektor erlaubt, durchzuindexieren, oder als individuell profiliertes Einschicht-Spulen-Design, das die Energie auf eine spezifische Klemmgeometrie fokussiert.
Drei Regeln für das Spitzenlöten von Spulen:
— Kopplungsspalt: Halten Sie den Abstand von Spule zu Verbindung zwischen 1–3 mm. Breitere Spalte verlieren schnell an Effizienz; Engere Spalte riskieren Lichtbogenbildung, wenn das Bauteil oder die Vorrichtung Unrundheit aufweist.
— Fokus der Wärmezone: Die Spule sollte den Fluss auf die Verbindungsstelle konzentrieren, nicht auf das gesamte Terminal. Eine Spule, die zu breit erhitzt, verteilt die Löttemperatur in Bereiche, die diese nicht benötigen, verschwendet Energie und kann die Isolierung beschädigen.
— Kühlungsintegration: Der Spulenkörper muss über eine eigene Wasserkühlung verfügen. In kontinuierlicher Produktion, Eine Spule ohne interne Kühlung wird innerhalb weniger Minuten aus der Spezifikation fallen.
6. Häufige Fehler und wie man sie behebt
Die meisten Lötfehler an Motorklemmen lassen sich auf eine von vier Hauptursachen zurückführen. Das Erkennen des Symptoms zeigt, wo man nachsehen muss.
| Fehler | Wahrscheinliche Ursache | Behebung |
|---|---|---|
| Unvollständiger Fluss des Zusatzmaterials | Die Verbindung hat die Schmelztemperatur nicht erreicht | Leistung oder Heizzeit erhöhen; Überprüfen Sie den Spulen-Kopplungsabstand |
| Verbrannter Flussmittelrückstand | Temperaturüberschreitung oder übermäßige Aufheizzeit | Leistung reduzieren; Zyklus verkürzen; Überprüfen Sie, ob die Frequenz mit der Gelenkmasse übereinstimmt |
| Isolationsschaden in der Nähe der Verbindungsstelle | Wärmezone zu breit – Spulenheizung über die Verbindung hinaus | Neugestaltung der Spule für einen engeren Flussfokus; Fügen Sie einen Hitzeschild zwischen Spule und Isolierung hinzu |
| Inkonsistenz zwischen den Gelenken | Fehlausrichtung der Vorrichtung, Variation des Spulenabstands, oder Abkühlungsdrift | Überprüfen Sie die Wiederholgenauigkeit der Vorrichtung; Verwenden Sie eine rezeptbasierte Leistungssteuerung; Überprüfen Sie die Stabilität des Kühlwassers |
Schlüssel zum Mitnehmen
Erfolgreich Induktionsheizen Beim Hartlöten von Motorklemmen kommt es darauf an, vier Dinge aufeinander abzustimmen: die richtige Leistung und Frequenz für die Bauteilmasse, eine Spule, die die Wärme präzise auf die Lötzone konzentriert, konsequente Platzierung des Füllmetalls, und Kühlung, die während einer gesamten Schicht konstant bleibt. Wenn diese vier zusammenkommen, liefert das Induktionslöten die Geschwindigkeit, Wiederholbarkeit, und Verbindungqualität, die die Motorenfertigung verlangt. Wenn eine davon abweicht, füllt sich der Ausschussbehälter schnell.
Q: Welches Füllmetall ist am besten für das Löten von Motorklemmen geeignet?
A: Für Kupfer-zu-Kupfer-Verbindungen, Silber-Kupfer-Phosphor-Legierungen (BCuP-Serie) werden bevorzugt – sie sind selbstfließend auf Kupfer und bieten eine gute Leitfähigkeit. Für Kupfer-Messing- oder Hochvibrationsfugen, Silber-Kupfer-Zink-Legierungen (BAg-Serie) bieten eine höhere Festigkeit, benötigen aber separate Flussmittel.
Q: Wie lange dauert ein Induktions-Lötzyklus für einen Motorterminal??
A: Typischerweise 3–15 Sekunden Heizzeit, abhängig von Verbindungsmasse und Leistungsniveau. Gesamtzykluszeit einschließlich Teilbelastung und Entlastung liegt bei den meisten automatisierten Anlagen zwischen 10–25 Sekunden.
Q: Kann die gleiche Spule verschiedene Anschlussgrößen hartlöten??
A: Eine Spule, die für eine bestimmte Anschlussgeometrie ausgelegt ist, liefert in der Regel keine guten Ergebnisse bei einer anderen Größe – der Kopplungsabstand und die Flussverteilung ändern sich zu stark. Dedizierte Spulen pro Teilefamilie, kombiniert mit gespeicherten Rezepten auf dem Netzgerät, ist der Standardansatz.
Benötigen Sie einen Lötprozess für Ihre Motorklemmen?
Senden Sie uns Ihre Anschlusszeichnungen und Produktionsmenge. Wir werden einen Musterlötscheinversuch durchführen und eine Spule sowie ein Netzteil empfehlen, die auf Ihre Verbindung abgestimmt sind – kein pauschales Angebot.










