Induktionshärtung von Fliehgewichtskomponenten für Schiffsdieselmotoren
Ⅰ. Automatisches Fliehgewichts-Induktionshärten im Betrieb
Automatisches Induktionshärten von Fliehgewichtskomponenten für Schiffsdieselmotoren mithilfe eines rotierenden Werkstückhaltesystems
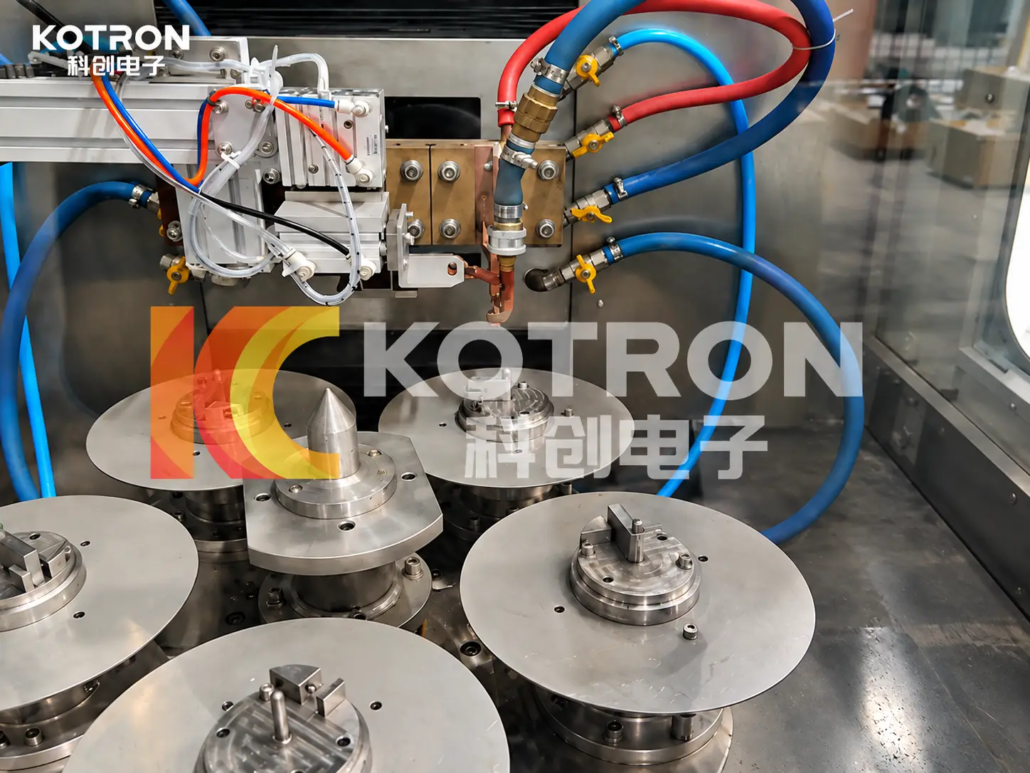
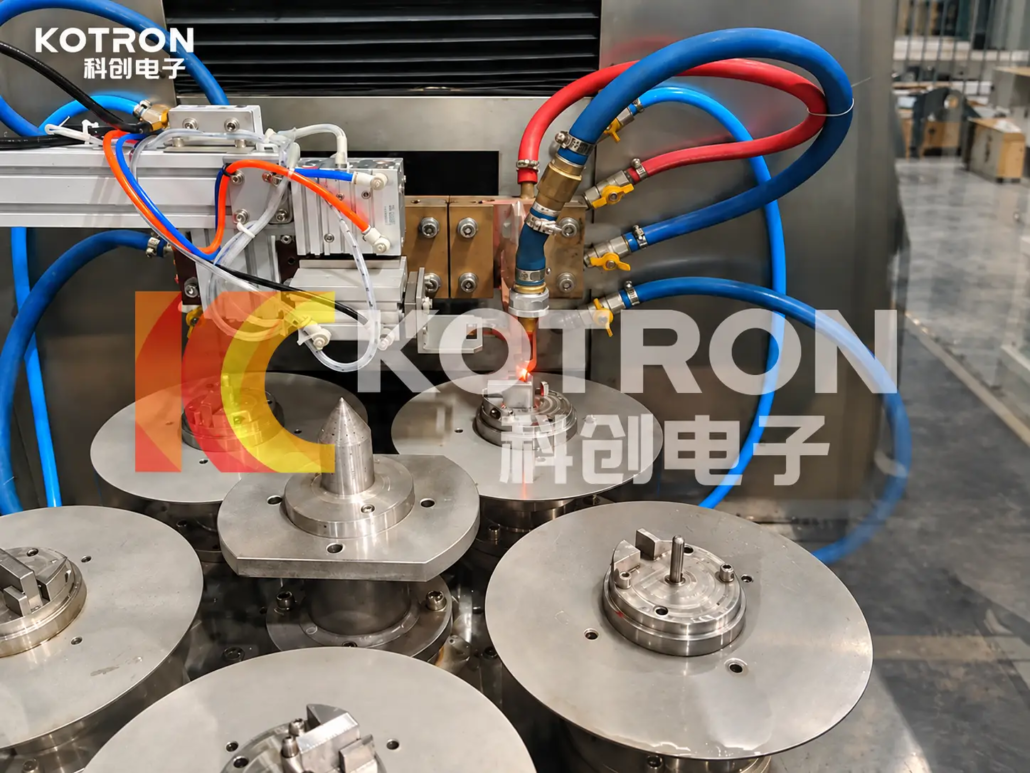
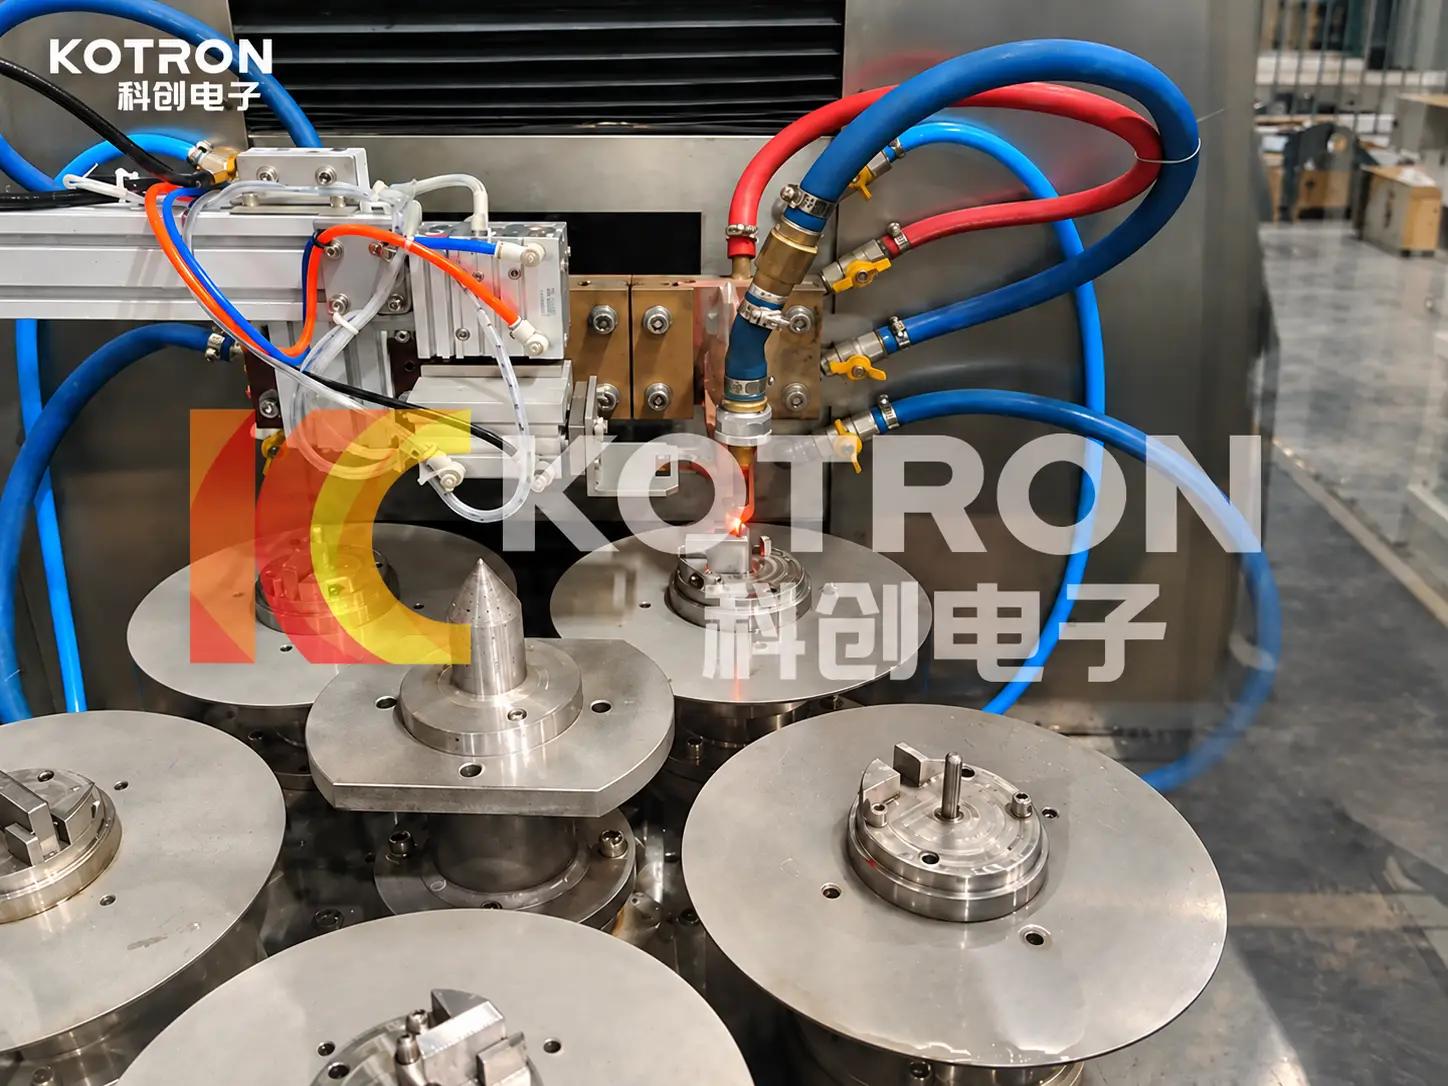
Das Video zeigt eine geschlossene Induktionshärtemaschine mit mehreren kreisförmigen Werkstückhalteplatten, die um einen Drehtisch angeordnet sind.
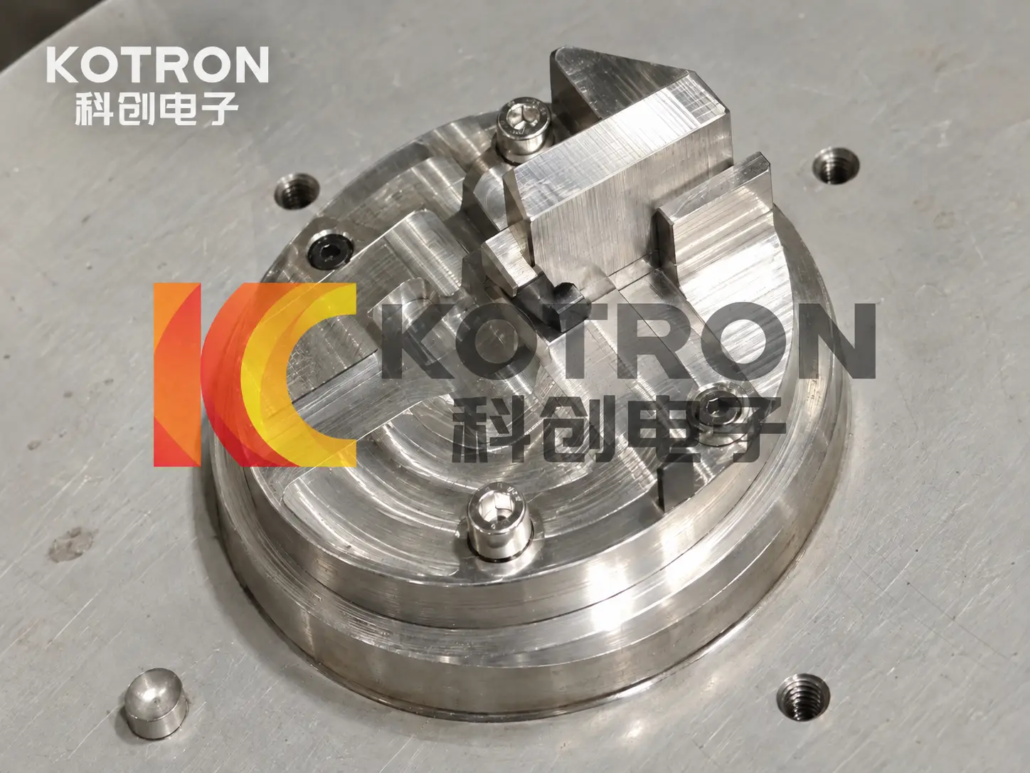
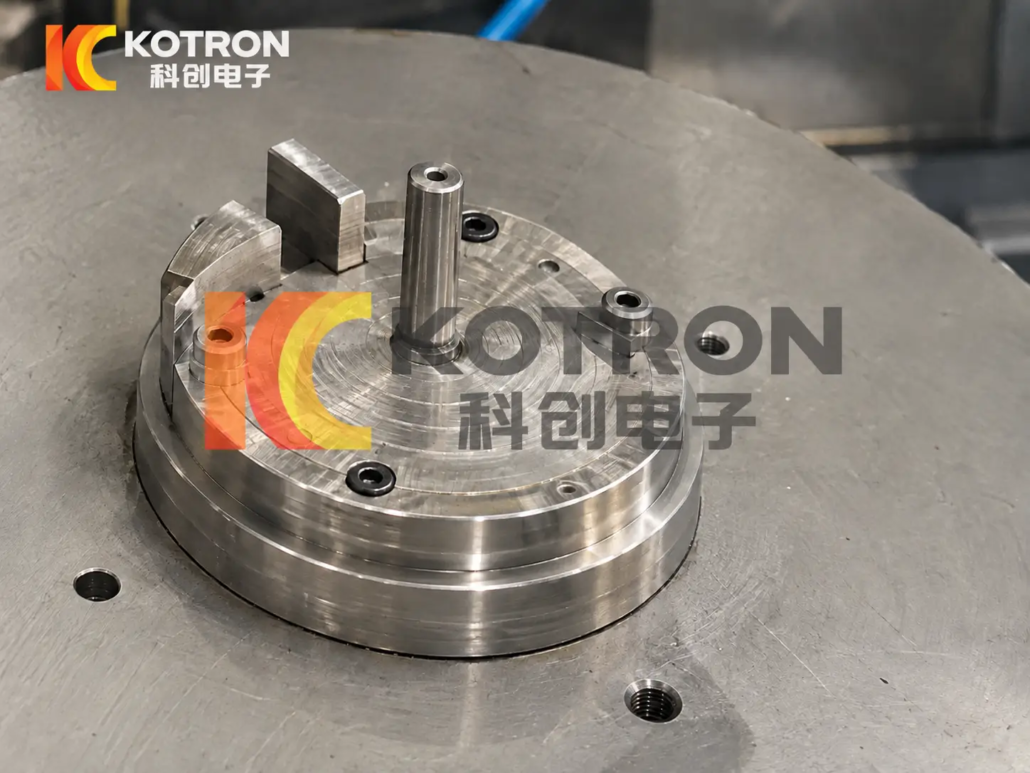
Jede Platte ist mit einer zentralen Fixier- und Spannvorrichtung zur Positionierung des Werkstücks ausgestattet. Neben dem Bearbeitungsbereich ist ein Induktionsheizkopf montiert, mit elektrischen Anschlüssen und roten und blauen Schläuchen, die zur Baugruppe führen.
Während des demonstrierten Heizbetriebs, An der Werkstückposition ist ein lokalisierter rotglühender Bereich sichtbar.
Das Gerät verfügt über eine automatische Indexierung sowie ein automatisches Be- und Entladen, ermöglicht die Handhabung und Positionierung der Werkstücke durch einen koordinierten Arbeitsablauf.
Projektkonfiguration
| Artikel | Beschreibung |
|---|---|
| Werkstück | Komponenten im Fliegengewicht |
| Anwendung | Komponenten für Schiffsdieselmotoren |
| Verfahren | Lokalisierte Induktionshärtung |
| Werkstückspannung | Mehrere kreisförmige Vorrichtungen auf einem Rundschalttisch |
| Heizungsanordnung | Induktionsheizkopf an der Bearbeitungsstation positioniert |
| Werkstückpositionierung | Automatische Rundschaltschaltung |
| Material Handling | Automatisches Be- und Entladen |
| Gerätestruktur | Geschlossener Verarbeitungsbereich mit Beobachtungstafeln |
| Prozesskontrolle | Koordinierte Heizung, Indexierung und Materialhandhabung |
Das Projekt identifiziert die Werkstücke als Fliehgewichtskomponenten für Schiffsdieselmotoren. Ihre genaue Funktion innerhalb der Motorbaugruppe wurde nicht spezifiziert.
Das Filmmaterial zeigt die Heizanordnung und die lokale Heizstufe. Die genaue Abschreckmethode, Angaben zur installierten Stromversorgung und endgültige Härteergebnisse wurden nicht bereitgestellt.
Ⅱ. Rundtaktung und automatische Werkstückhandhabung
Die rotierende Indexierungsanordnung ermöglicht die Positionierung mehrerer Fliehgewichtskomponenten auf der Maschine, während ein spezieller Induktionskopf eine lokale Erwärmung an der Bearbeitungsposition durchführt.
Dies unterscheidet sich von einem herkömmlichen Wellenscan-Härtemaschine, Dabei bewegt sich der Induktor entlang eines relativ langen Werkstücks.
Automatisches Laden und Positionieren
Die Maschine verfügt über eine automatische Be- und Entladefunktion, um die Notwendigkeit manueller Handhabung zwischen den Verarbeitungszyklen zu reduzieren.
Die Flyweight-Komponenten befinden sich in speziellen Vorrichtungen, die auf kreisförmigen Werkstückhalteplatten montiert sind.
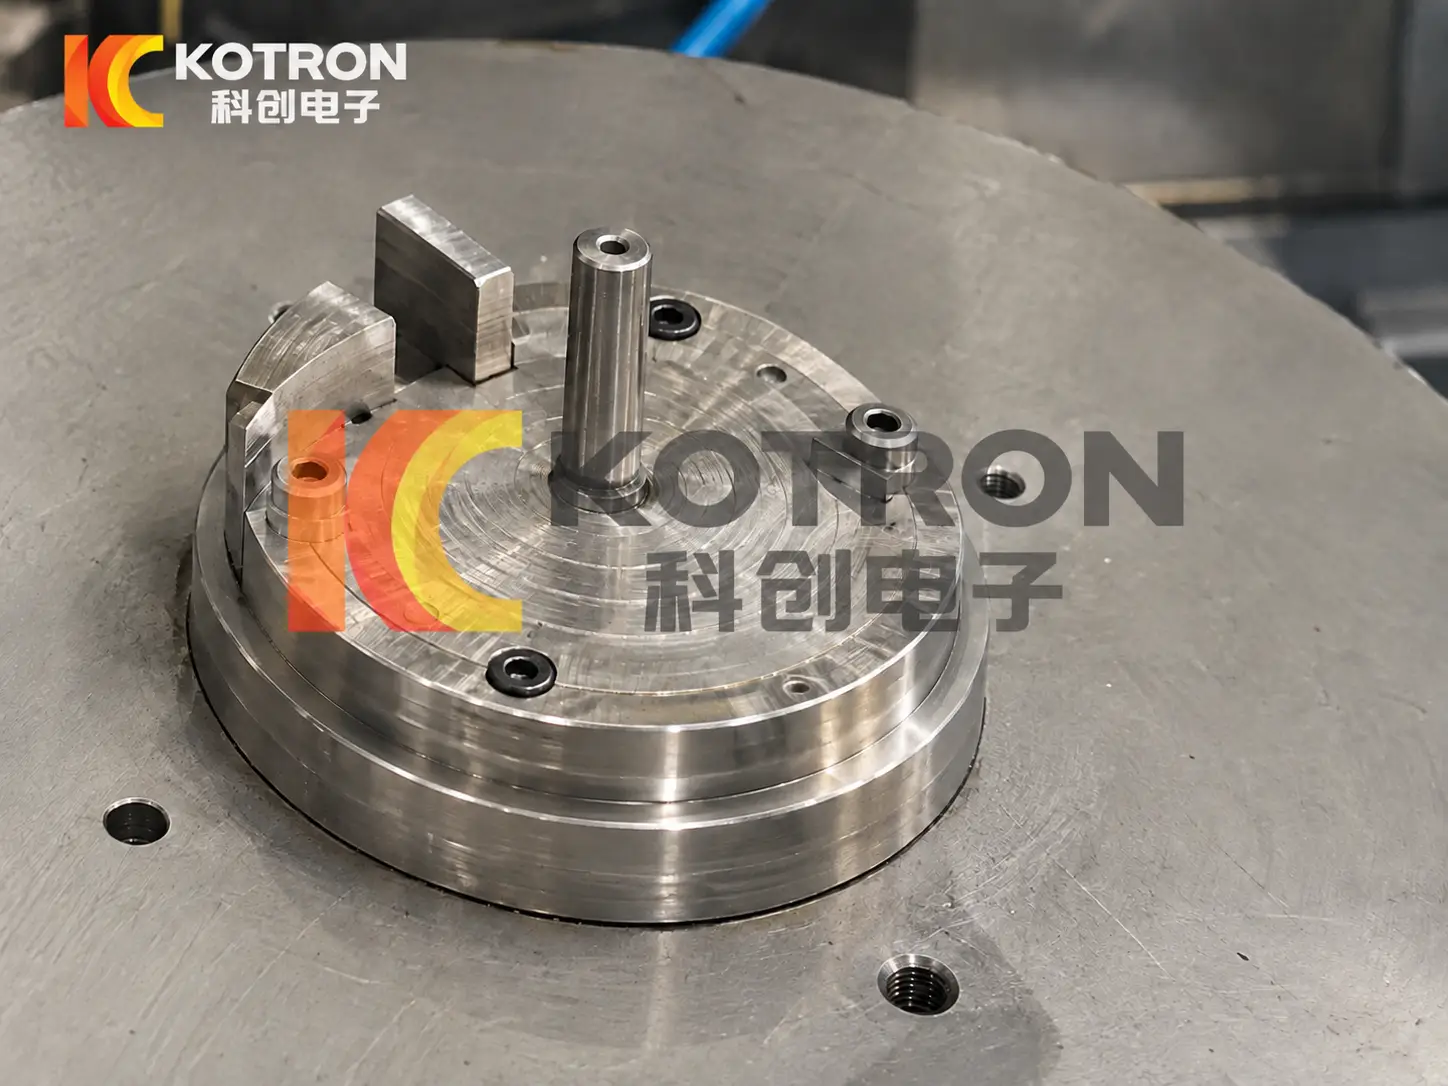
Die Vorrichtungen müssen jede Komponente in der erforderlichen Ausrichtung halten und gleichzeitig den Zugang zu dem für die Aushärtung ausgewählten Bereich ermöglichen. Eine konsistente Positionierung ist besonders bei kleinen Bauteilen wichtig, da eine Änderung des Abstands zwischen Induktor und Werkstück die elektromagnetische Kopplung und das daraus resultierende Erwärmungsmuster beeinflussen kann.
Rotationsindexierungsprozess
Der Indexierungsmechanismus bewegt die Werkstückhaltepositionen während der Betriebssequenz der Maschine.
Seine Bewegung muss mit der Werkstückpositionierung und dem Induktionserwärmungszyklus koordiniert werden, damit die Erwärmung nur dann erfolgt, wenn das Bauteil richtig positioniert ist.
Die Anordnung unterstützt die wiederholte Bearbeitung kleiner Bauteile, ohne dass ein Bediener jedes Werkstück manuell am Heizkopf positionieren muss.
Die genaue Schaltreihenfolge und die einzelnen Stationsfunktionen werden durch die Maschinenkonstruktion festgelegt.
Ⅲ. Lokalisierte Induktionshärtung von Fliehgewichtskomponenten
Fliehgewichtskomponenten verfügen möglicherweise über Arbeitsflächen, die eine höhere Widerstandsfähigkeit gegen Verschleiß oder wiederholten Kontakt erfordern.
Für geeignete aushärtbare Materialien, Lokalisierte Induktionshärtung kann die Oberflächenhärte in ausgewählten Bereichen erhöhen und gleichzeitig die Notwendigkeit begrenzen, das gesamte Bauteil auf die gleiche Temperatur zu erwärmen.
Das erforderliche Härtungsmuster muss anhand der tatsächlichen Bauteilzeichnung und der Betriebsbedingungen ermittelt werden.
Kundenspezifischer Induktor- und Heizbereich
In der vorgeführten Maschine, Der Induktionsheizkopf fährt eine definierte Position auf dem in seiner Vorrichtung gehaltenen Werkstück an.
Induktordesign muss die Geometrie der Komponente berücksichtigen, die Lage des erforderlichen gehärteten Bereichs und der um die Vorrichtung herum verfügbare Freiraum.
Für ein kleines oder unregelmäßig geformtes Teil, Das Verhältnis zwischen Heizleiter und Zieloberfläche kann wichtiger sein als die Gesamtgröße des Bauteils.
Zu den wichtigsten technischen Überlegungen gehören::
•Werkstückmaterial und Geometrie
•Lage und Ausmaß der erforderlichen Festigungsfläche
•Induktorform und Abstand zwischen Spule und Werkstück
•Verfügbare Heizleistung und Betriebsfrequenz
•Aufheizzeit und Werkstückpositionierung
•Erforderliche Härte und Einsatztiefe, wo angegeben
Der Induktor wird für das tatsächliche Bauteil entwickelt und nicht ausschließlich anhand des Werkstücknamens ausgewählt.
Erhitzen und Abschrecken
Das Induktionshärten erfordert einen geeigneten Erwärmungszyklus, gefolgt von einer Abkühlung mit einer Geschwindigkeit, die für das Werkstückmaterial und die erforderliche gehärtete Struktur geeignet ist.
Die Heizstufe muss die vorgesehene Temperaturverteilung im Zielbereich herstellen. Der anschließende Abschreckprozess muss dann die Abkühlbedingungen bereitstellen, die für das gewünschte Härteergebnis erforderlich sind.
Für Kleinteile, Zugang zum Induktor, Vorrichtungskonstruktion und Abschreckanordnung müssen gemeinsam berücksichtigt werden.
Die Abschreckmethode und deren Standort innerhalb der Maschine werden durch die Projektkonfiguration bestimmt.
Härtequalität
Das fertige Härteergebnis hängt von der Stahlsorte ab, Heizbedingungen, Abschreckprozess und die Geometrie der gewählten Oberfläche.
Oberflächenhärte, Die effektive Härtetiefe und das Ausmaß des gehärteten Bereichs können anhand der Kundenspezifikation durch geeignete Maßnahmen überprüft werden Inspektion und Prozessversuche.
Der sichtbare rotglühende Bereich zeigt eine lokale Erwärmung, Es bestimmt jedoch nicht die endgültige Härte oder Einhärtetiefe.
Ⅳ. Induktionshärtungsausrüstung und Automatisierungskonfiguration
Kechuang liefert Induktionshärtungsgeräte für kleine mechanische Komponenten, mit der Stromversorgung, Das Werkstückspannsystem und die Automatisierung wurden rund um die erforderliche Bearbeitungssequenz entwickelt.
Das Fliegengewichtsprojekt demonstriert eine integrierte Maschinenanordnung anstelle einer eigenständigen Induktionsheizstromversorgung.
Hauptausrüstung und Funktionen
| Komponente | Konfiguration |
|---|---|
| Induktionsstromversorgung | Ausgewählt für das Material, Heizbereich und erforderlicher Zyklus |
| Kundenspezifischer Induktor | Entwickelt für die Fliehgewichtsgeometrie und die lokalisierte Heizposition |
| Rotierendes Indexierungssystem | Positioniert die Werkstückhaltepositionen während des Arbeitsablaufs |
| Werkstückaufnahmen | Lokalisieren und sichern Sie Komponenten für die Verarbeitung |
| Automatisches Be- und Entladen | Behandelt Werkstücke während des Produktionsablaufs |
| Härte- und Kühlanlage | Ausgewählt für das erforderliche Material und den Härteprozess |
| Maschinensteuerung | Koordinatenheizung, Indexierung und automatische Werkstückhandhabung |
| Schutzgehäuse | Bietet einen definierten geschlossenen Verarbeitungsbereich |
Energieversorgung und Prozesskoordination
Zu den Induktionsheizgeräten von Kechuang gehören: digital gesteuertes Netzteil Optionen.
Die erforderliche Leistung und Betriebsfrequenz werden entsprechend dem Fliehgewichtsmaterial ausgewählt, Bauteilabmessungen, Induktordesign und spezifizierter Härtebereich.
Für eine automatische Indexiermaschine, Die Heizeinstellungen müssen mit der Werkstückpositionierung und dem Betriebsablauf der Maschine abgestimmt sein.
Die Steuerungsanordnung wird rund um den erforderlichen Produktionszyklus entwickelt, einschließlich des Ladezeitpunkts, Indexierung, Erhitzen und Entladen.
Vorrichtungen und Produktionsanforderungen
A Rundschaltsystem ist besonders relevant, wenn mehrere Komponenten in einer wiederholten Produktionssequenz verarbeitet werden müssen.
Jedoch, Die geeignete Anzahl der Werkstückhaltepositionen und die Handhabungsanordnung richten sich nach den tatsächlichen Bauteil- und Produktionsanforderungen.
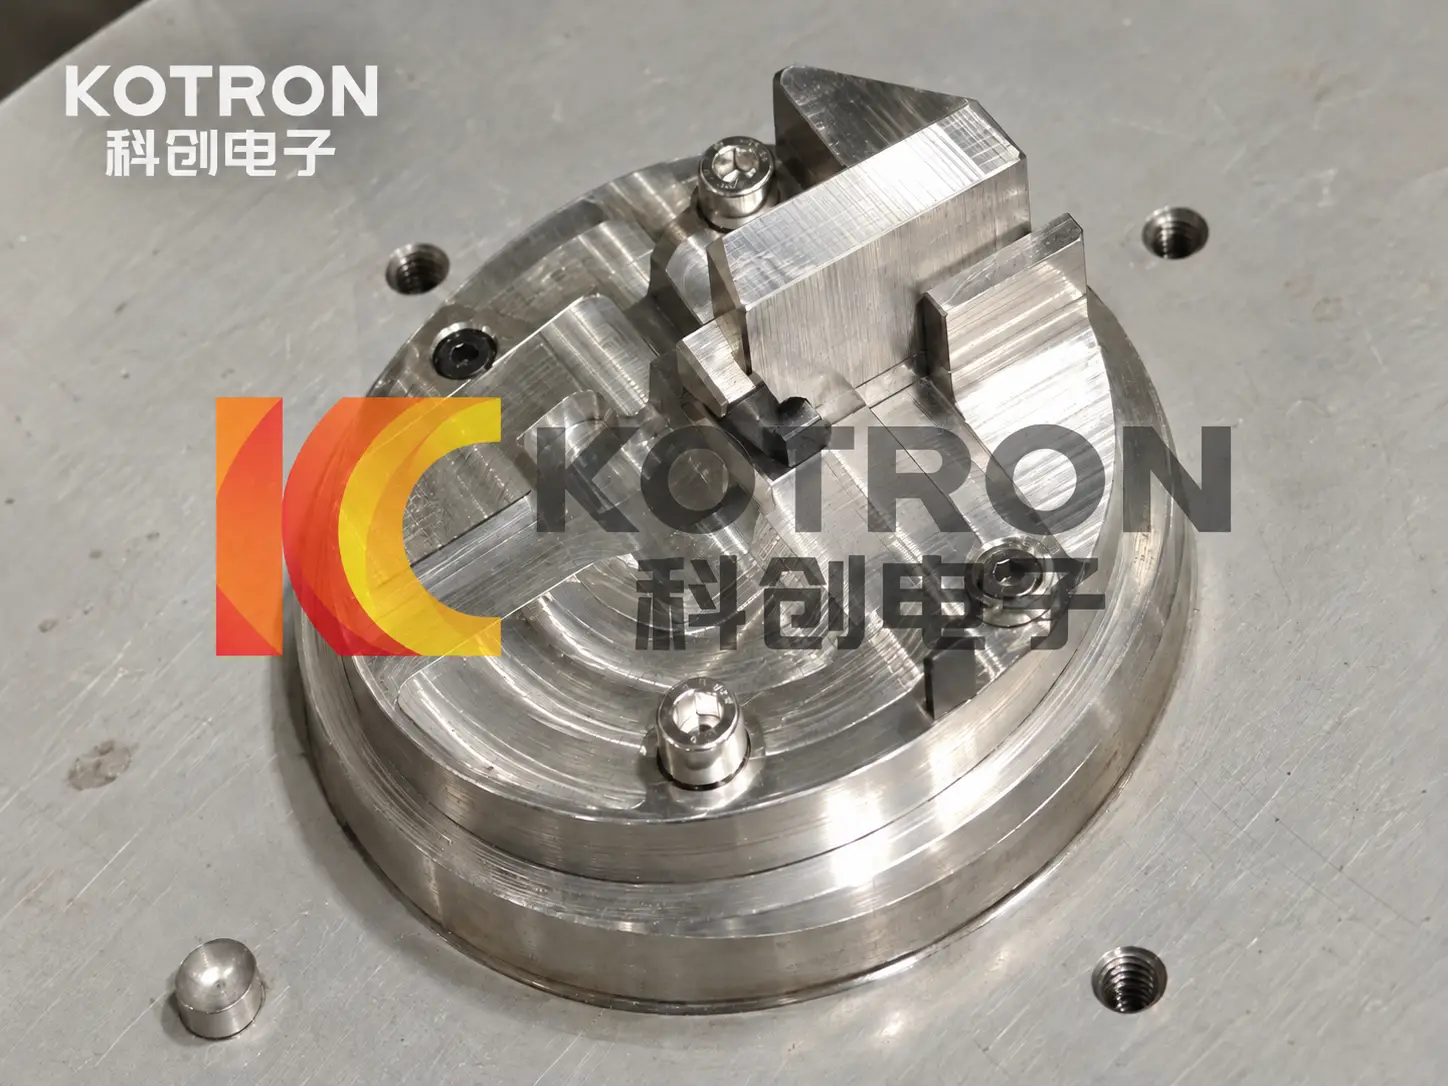
Änderungen in der Geometrie des Fliehgewichts erfordern möglicherweise andere Positionierungsvorrichtungen, Induktordesigns oder Positionierungsanordnungen.
Ⅴ. Fordern Sie eine maßgeschneiderte Flyweight-Induktionshärtelösung an
Kechuang bietet maßgeschneiderte Induktionshärtungssysteme für Fliehgewichtskomponenten und andere kleine mechanische Teile, die in Schiffsdieselmotoren und Industriemaschinen verwendet werden.
Für eine erste technische Bewertung, Bitte angeben:
•Werkstückzeichnungen oder Fotos
•Material oder Stahlsorte
•Hauptkomponentenabmessungen
•Erforderlicher Härtebereich
•Produktionsmenge oder Zielzykluszeit
Sofern verfügbar, Bitte geben Sie auch die Zieloberflächenhärte an, effektive Falltiefe und eventuell vorhandene Inspektionsanforderungen.
Basierend auf Ihren Werkstück- und Produktionsanforderungen, Wir können die Induktionsstromversorgung bewerten, kundenspezifischer Induktor, Rundschaltvorrichtungen, Abschreckanlage und automatisches Be- und Entladesystem.