
Indukcyjne lutowanie końcówek silnika: 6 Krytyczne czynniki dla spójnych połączeń
Lutowanie indukcyjne zacisków silnika to proces, w którym każda sekunda ma znaczenie. Za szybkie nagrzewanie i spalisz izolację. Za wolne nagrzewanie i metal wypełniający nigdy nie przepłynie. Zrób to poprawnie, a uzyskasz czyste, powtarzalne połączenia — cykl po cyklu — w tempie, które utrzymuje linię produkcyjną w ruchu.
Ten przewodnik opisuje sześć czynników, które decydują o tym, czy proces lutowania zacisków silnika zapewnia stałą jakość, czy staje się wąskim gardłem wymagającym poprawek.
| 1. Dlaczego indukcja dla zacisków silnika | 4. Wybór metalu wypełniającego |
| 2. Kluczowe parametry procesu | 5. Projekt cewki i pozycjonowanie |
| 3. Kontrola temperatury | 6. Typowe wady i poprawki |
1. Dlaczego lutowanie indukcyjne zacisków silnika
Zaciski silnika – czy to na komutatorach, pierścienie ślizgowe, lub połączenia przewodów stojana — wymagają złączy odpornych na cykle termiczne, drgania, i obciążenie elektryczne bez degradacji. Tradycyjne lutowanie palnikiem, ale jest powolny, zależne od operatora, i trudna do integracji z liniami automatycznymi.
lutowanie indukcyjne rozwiązuje te problemy na trzy sposoby. Najpierw, ciepło generowane jest bezpośrednio w obrabianym materiale, nie jest dostarczane z zewnątrz, dzięki czemu połączenie osiąga temperaturę lutowania w ciągu sekund. Po drugie, strefa grzewcza jest precyzyjnie kontrolowana przez geometrię cewki — izolacja kilka milimetrów dalej pozostaje chłodna. Po trzecie, każdy cykl działa według tych samych parametrów, tak że pięćdziesiąte połączenie odpowiada pierwszemu.
dla motoryzacyjnemu produkcji silnikowej, gdzie na zmianę lutowane są tysiące zacisków, Sama powtarzalność często uzasadnia koszt sprzętu.
2. Kluczowe parametry procesu
Zaciski silnika lutowanego indukcyjnie sprowadzają się do kilku współdziałających zmiennych. Zmiana jednego powoduje zmianę pozostałych.
— Poziom mocy: Określa, jak szybko złącze osiąga temperaturę lutowania. Zbyt wysoka, ryzykujesz przegrzaniem miedzi i uszkodzeniem sąsiedniej izolacji. Zbyt niska, a czas cyklu przekracza możliwości linii.
— Czas ogrzewania: Zwykle 3–15 sekund w przypadku małych terminali. Sweet spot zależy od masy stawu, projekt cewki, i zakres topnienia metalu wypełniającego.
— Częstotliwość: Wyższe częstotliwości (100–300 kHz) skoncentrować ciepło blisko powierzchni, co pasuje do cienkich końcówek. Średnie częstotliwości (10–50 kHz) przenikają głębiej w przypadku grubych sekcji miedzi.
— Chłodzenie: Cewka potrzebuje niezawodnego przepływu wody podczas ciągłej pracy. A systemu chłodzenia brak odpowiedniego przepływu spowoduje dryf temperatury cewki, zmiana procesu w trakcie zmiany.
Najlepszym podejściem jest rozpoczęcie od konserwatywnego ustawienia mocy, ustawienie czasu nagrzewania, aby osiągnąć pełny przepływ wypełniacza, następnie stopniowe zwiększanie mocy w celu skrócenia cyklu przy jednoczesnym obserwowaniu oznak przegrzania. Bardziej szczegółowa dyskusja o dobór mocy omówione osobno.
Zobacz to w działaniu:
3. Kontrola temperatury: Różnica między dobrym połączeniem a odpadami
Srebrne lutówki powszechnie stosowane do terminali elektrycznych topią się w temperaturze między 600°C a 720°C. Okno pracy jest wąskie — jeśli przepalisz o 20 stopni, a lutówka nie zwilży połączenia. Jeśli przegrzejesz o 50 stopni, ryzykujesz przypaleniem resztek topnika na powierzchni terminala lub, co gorsza, wyżarzaniem miedzi aż straci wytrzymałość mechaniczną.
Najbardziej niezawodnym sposobem kontroli temperatury przy lutowaniu indukcyjnym jest czas, nie termopary. Gdy określisz krzywą nagrzewania dla danego złącza (czas vs. temperatura przy ustalonej mocy), każdy kolejny cykl podąża tą samą krzywą. Dlatego zarządzanie przepisywaniem parametrów na zasilaczu indukcyjnym ma znaczenie: przechowuj sprawdzone parametry, przywołuj je według numeru części, i operator nie musi zgadywać.
4. Wybór metalu wypełniającego
Do lutowania zacisków silnika, materiał dodatkowy musi posiadać trzy właściwości: dobrą przewodność elektryczną, akceptowalna wytrzymałość mechaniczna, i zakres topnienia mieszczący się w oknie procesu indukcyjnego.
stopy srebra, miedzi i fosforu (seria BCuP) są powszechnie stosowane do połączeń miedź-do-miedzi. są samozaprawiające się na miedzi, co eliminuje jeden etap procesu. stopy srebra, miedzi i cynku (seria BAg) zapewniają wyższą wytrzymałość i są preferowane, gdy połączenie musi wytrzymać drgania lub przy lutowaniu miedzi do mosiężnych końcówek. wymagają osobnej aplikacji topnika.
Wstępnie umieszczone półwyroby — małe pierścienie lub podkładki z metalu spawalniczego umieszczane na połączeniu przed podgrzewaniem — są standardowym wyborem do automatycznego lutowania zacisków silnika.. Zapewniają one stałą objętość lutu od części do części i eliminują ręczne podawanie pręta.. Jeśli używasz topnika,, nakładaj go oszczędnie i tylko na obszar połączenia.. Topnik, który migruje na powierzchnię komutatora podczas nagrzewania, pozostawia osad, który należy oczyścić zanim silnik przejdzie do końcowego montażu..
5. Projekt cewki i pozycjonowanie
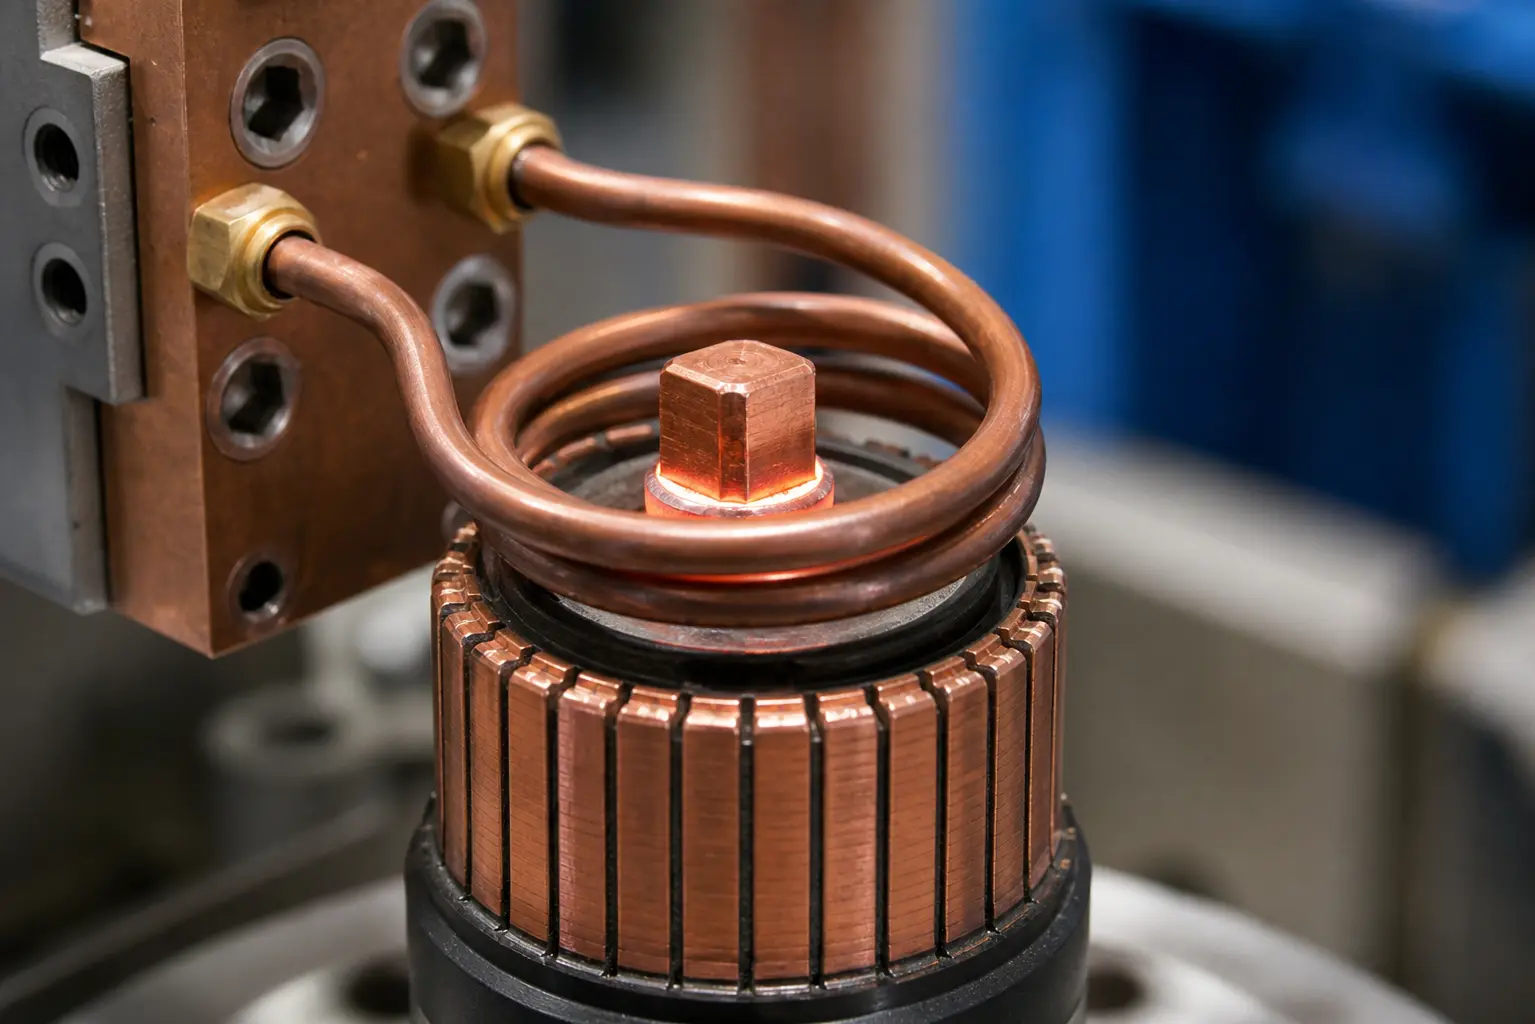
Cewka jest miejscem, gdzie proces się udaje lub kończy niepowodzeniem.. Dla zacisków silnika, cewka zazwyczaj owija się wokół strefy połączenia — albo w formie cewki z podziałem zwojów, która pozwala komutatorowi przemieszczać się przez zwoje, albo jako cewka jednowarstwowa o niestandardowym profilu, która koncentruje energię na określonej geometrii zacisku.
Trzy zasady lutowania zacisków za pomocą cewek:
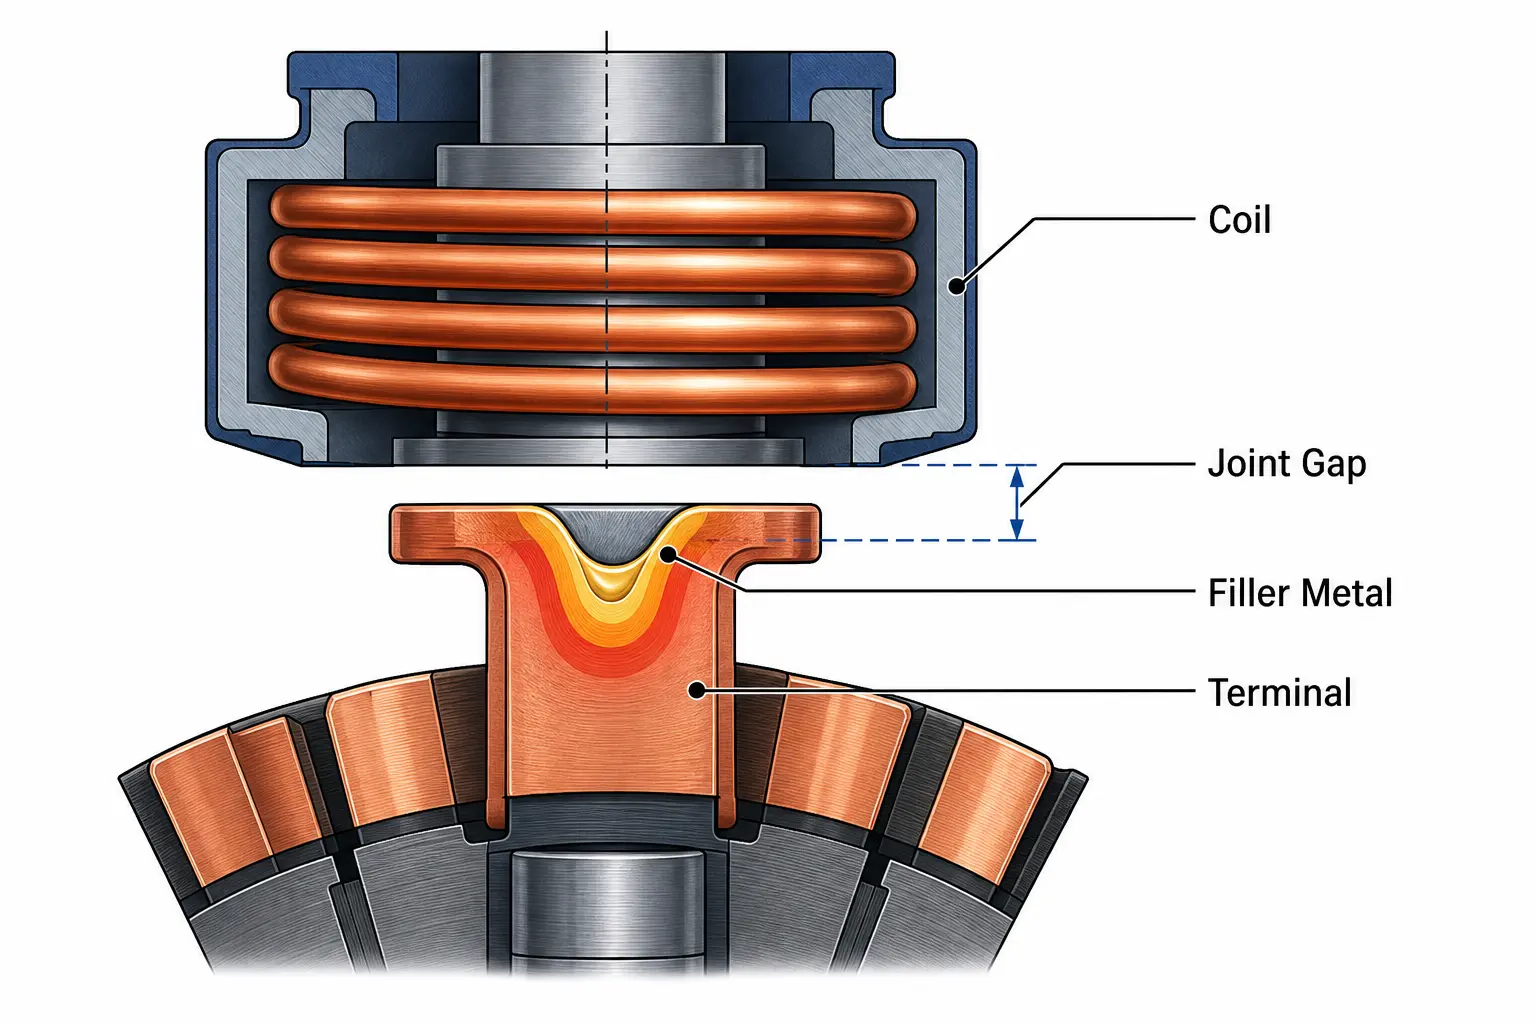
— Przerwa sprzęgająca: Utrzymuj odległość cewki od połączenia w zakresie 1–3 mm. Szersze przerwy szybko tracą efektywność; węższe przerwy grożą przeskokiem iskry, jeśli część lub przyrząd mają jakiekolwiek odchyłki.
— Skupienie strefy grzewczej: Cewka powinna koncentrować strumień magnetyczny na powierzchni połączenia, nie cały terminal. Cewka, która nagrzewa się zbyt szeroko, rozprowadzi temperaturę lutowania w obszary, które tego nie wymagają, marnując energię i potencjalnie uszkadzając izolację.
— Integracja chłodzenia: Korpus cewki musi mieć własne chłodzenie wodne. W ciągłej produkcji, Cewka bez chłodzenia wewnętrznego odbiega od specyfikacji w ciągu kilku minut.
6. Typowe wady i jak je naprawić
Większość wad lutowania terminali silnika wynika z jednej z czterech głównych przyczyn. Rozpoznanie objawu mówi, gdzie szukać.
| Defekt | Prawdopodobna przyczyna | Naprawa |
|---|---|---|
| Niepełny przepływ wypełniacza | Spoina nie osiągnęła temperatury topnienia | Zwiększyć moc lub czas nagrzewania; sprawdź szczelinę sprzężenia cewki |
| Spalone pozostałości topnika | Przekroczenie temperatury lub zbyt długi czas nagrzewania | Zmniejsz moc; skrócić cykl; sprawdź, czy częstotliwość odpowiada masie spoiny |
| Uszkodzenie izolacji w pobliżu spoiny | Strefa grzewcza zbyt szeroka — nagrzewanie cewką poza spoiną | Przeprojektować cewkę dla bardziej skupionego strumienia topnika; dodać osłonę cieplną między cewką a izolacją |
| Niespójność między spoinami | Nieprawidłowe ustawienie uchwytu, zmiana szczeliny cewki, lub dryf chłodzenia | Sprawdź powtarzalność przyrządu; używaj sterowania mocą opartego na przepisach; sprawdź stabilność wody chłodzącej |
Klucz na wynos
Udane indukcja lutowanie zacisków silnika sprowadza się do dopasowania czterech rzeczy: odpowiednia moc i częstotliwość dla masy łączonej, cewka, która precyzyjnie skupia ciepło w strefie lutowania, stałe umiejscowienie materiału lutowniczego, i chłodzenie, które utrzymuje stałość przez całą zmianę. Kiedy te cztery elementy się zgadzają, lutowanie indukcyjne zapewnia szybkość, powtarzalność, i jakość połączenia, jakiej wymaga produkcja silników. Kiedy jedno się przesuwa, kosz na śmieci szybko się zapełnia.
Q: Jaki spoiwo jest najlepsze do lutowania zacisków silnika?
A: Do połączeń miedź-miedź, stopy srebra, miedzi i fosforu (seria BCuP) są preferowane — są samo topnikowe na miedzi i zapewniają dobrą przewodność. Do połączeń miedź-mosiądz lub połączeń o wysokich wibracjach, stopy srebra, miedzi i cynku (seria BAg) oferują wyższą wytrzymałość, ale wymagają oddzielnego topnika.
Q: Ile czasu zajmuje cykl lutowania indukcyjnego zacisku silnika?
A: Zwykle 3–15 sekund czasu nagrzewania, w zależności od masy stawów i poziomu mocy. Całkowity czas cyklu, wliczając ładowanie i rozładowywanie części, w większości zautomatyzowanych układów wynosi od 10 do 25 sekund.
Q: Czy ta sama cewka może lutować różne rozmiary końcówek?
A: Cewka zaprojektowana dla jednej geometrii końcówki zazwyczaj nie daje dobrych rezultatów na innym rozmiarze — szczelina sprzęgająca i rozkład strumienia zmieniają się zbyt mocno. Dedykowane cewki dla każdej rodziny części, połączone z zapisanymi recepturami na zasilaczu, to standardowe podejście.
Potrzebujesz procesu lutowania dla swoich końcówek silnika?
Prześlij nam swoje rysunki końcówek i wolumen produkcji. Przeprowadzimy próbę lutowania i zaproponujemy cewkę oraz zasilacz dopasowany do Twojego połączenia — nie ogólną wycenę.










