
感应钎焊电机端子: 6 保持接头一致性的关键因素
感应钎焊电机端子 这是一个每一秒都很关键的过程. 加热过快会烧坏绝缘层. 加热过慢填充金属永远不会流动. 掌握正确方法, 你将生产出干净的, 可重复的接头——一次又一次——以保持生产线运转的速度.
本指南讲解了六个决定你的电机端子钎焊工艺是能提供稳定质量,还是变成返工瓶颈的因素.
| 1. 为什么选择感应钎焊电机端子 | 4. 填充金属选择 |
| 2. 关键工艺参数 | 5. 线圈设计与定位 |
| 3. 温度控制 | 6. 常见缺陷和修复 |
1. 为什么使用感应钎焊电机端子
电机端子——无论是在换向器上, 滑环, 或定子引线连接——需要能承受热循环的接头, 振动, 以及电气负载而不退化. 传统的火焰钎焊有效, 但它速度慢, 依赖操作员, 且难以集成到自动化生产线.
感应钎焊以三种方式解决这些问题. 首先, 热量直接在工件中产生, 不是从外部施加的, 因此接头在几秒内达到钎焊温度. 第二, 加热区域由线圈几何精确控制 — 几毫米外的绝缘层保持冷却. 第三, 每次循环运行相同的参数, 因此第50个接头与第一个相同.
对于 汽车 电机生产, 其中每班焊接数千个端子, 仅此可重复性通常足以证明设备成本.
2. 关键工艺参数
感应钎焊电机端子归结为几个相互作用的变量. 改变一个就会改变其他.
— 功率水平: 确定接头达到钎焊温度的速度. 太高了, 并且您可能会面临铜过热并损坏相邻绝缘层的风险. 太低, 周期时间超出了生产线可接受的范围.
— 加热时间: 对于小型终端,通常为 3–15 秒. 最佳击球点取决于关节质量, 线圈设计, 和填充金属的熔化范围.
— 频率: 更高的频率 (100–300 kHz) 将热量集中在表面附近, 适合薄规格端子. 中频 (10–50 kHz) 穿透更深以处理较厚的铜段.
— 冷却: 线圈在连续运行期间需要可靠的水流. 一个 冷却系统 无法跟上的将导致线圈温度漂移, 在换班期间改变你的工艺.
最好的方法是从保守的功率设置开始, 调整加热时间以实现填料的完全流动, 然后逐步增加功率以缩短周期,同时注意任何过热的迹象. 更深入的讨论 功率选择 另行说明.
观看其实际操作:
3. 温度控制: 优质接头与废料的区别
银基钎料通常用于电气端子,熔点在600°C和720°C之间. 工作窗口狭窄——低于 20 度,钎料永不润湿接头. 过热 50 度,你有风险将助焊剂残留烧到端子表面或, 更糟, 退火铜直到它失去机械强度.
感应钎焊中控制温度的最可靠方法是计时, 而不是热电偶. 一旦为给定接头表征了加热曲线 (时间 vs. 固定功率设置下的温度), 每个后续循环都遵循相同的曲线. 这就是为什么在感应电源上进行配方管理很重要: 存储已证明的参数, 按零件编号召回它们, 并且操作员不需要猜测.
4. 填充金属选择
对于电机端子钎焊, 填充金属需要三种特性: 良好的电导率, 可接受的机械强度, 并且在感应工艺窗口内的熔点范围.
银-铜-磷合金 (BCuP系列) 常用于铜-铜接头. 它们在铜上自助焊, 这消除了一个工艺步骤. 银铜锌合金 (BAg系列) 提供更高的强度,在接头需要承受振动或在将铜焊接到黄铜端子时更受青睐. 它们需要单独的助焊剂施加.
预放置的预制件——小环或垫圈的填充金属在加热前定位在接头处——是自动化电机端子焊接的标准选择. 它们确保各部件之间填充量的一致性,并且消除了手动送棒的操作. 如果你使用助焊剂, 请少量使用,并且只保持在接头区域. 在加热过程中迁移到换向器表面的助焊剂会留下残留物,在电机进行最终组装前必须清理干净.
5. 线圈设计与定位
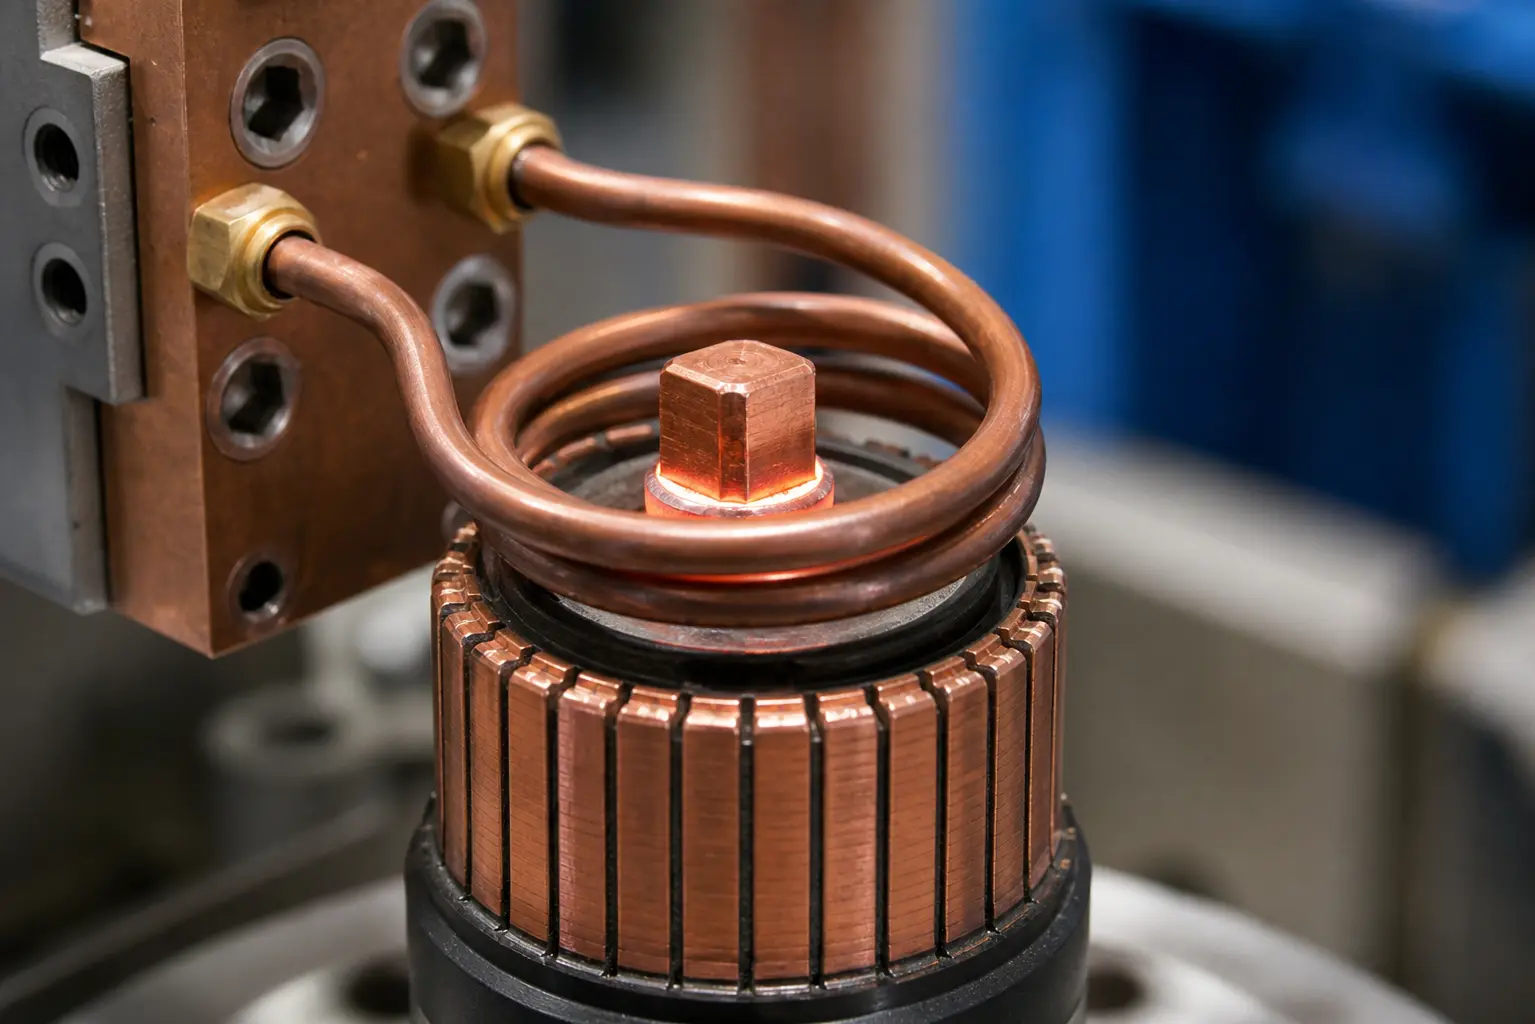
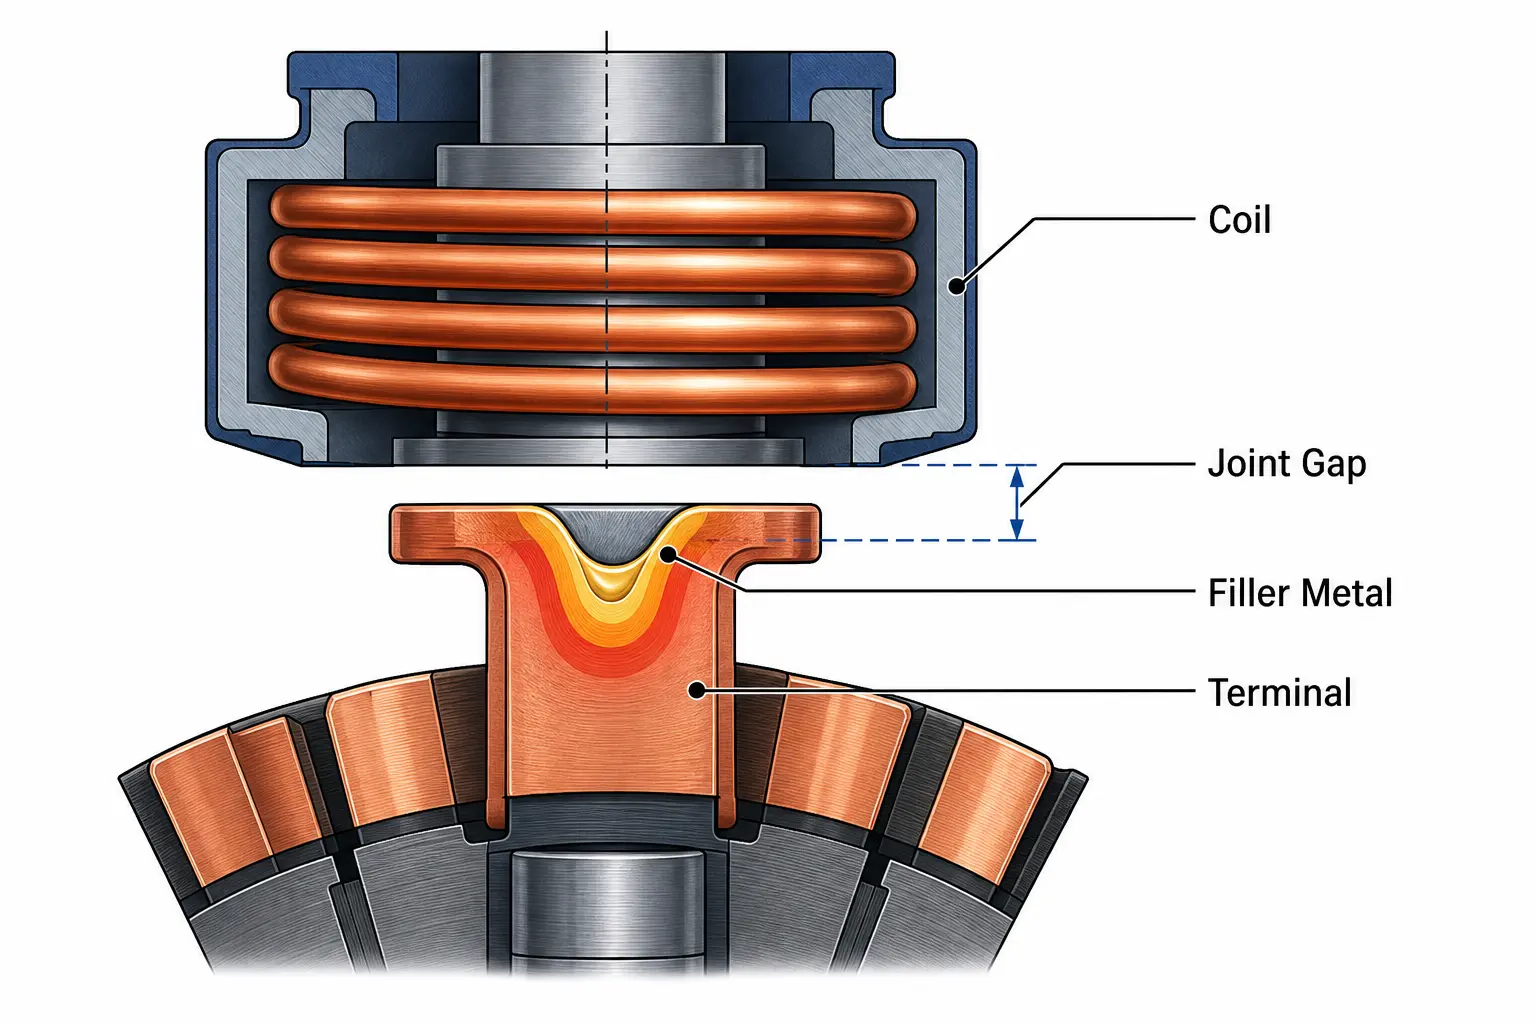
线圈是工艺成败的关键所在. 对于电机端子, 线圈通常缠绕在接头区域——可以是分层缠绕设计,使换向器能够穿过索引, 或作为定制剖面的单匝线圈,它将能量集中在特定的端子几何形状上.
端子钎焊线圈的三条规则:
— 耦合间隙: 保持线圈到接头距离在1–3 mm之间. 间隙越大,效率损失越快; 间隙过窄,如果零件或夹具有任何跳动,会有电弧风险.
— 热区聚焦: 线圈应将磁通集中在接头界面, 而不是整个端子. 加热过广的线圈会将钎焊温度扩散到不需要的区域, 浪费功率并可能损坏绝缘.
— 冷却集成: 线圈本体必须自带水冷. 在连续生产中, 没有内部冷却的线圈在几分钟内会偏离规格.
6. 常见缺陷及其修复方法
大多数电机端子钎焊缺陷可追溯到四种根本原因之一. 识别症状可以告诉你检查的位置.
| 缺陷 | 可能原因 | 修复方法 |
|---|---|---|
| 填料流动不完全 | 接头未达到熔化温度 | 增加功率或加热时间; 检查线圈耦合间隙 |
| 烧焦的助焊剂残留 | 温度超调或加热时间过长 | 降低功率; 缩短周期; 验证频率与关节质量匹配 |
| 接头附近绝缘损坏 | 加热区域太宽——线圈加热超出接头 | 重新设计线圈以实现更紧密的磁通聚焦; 在线圈和绝缘层之间添加隔热罩 |
| 关节间不一致 | 夹具未对准, 线圈间隙变化, 或冷却漂移 | 检查夹具的重复性; 使用配方化功率控制; 验证冷却水稳定性 |
要点
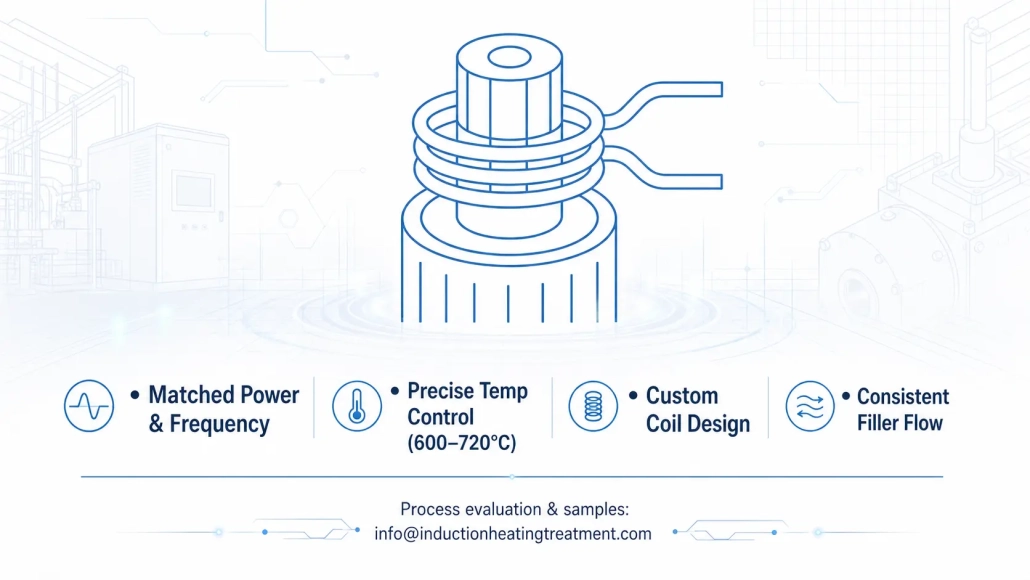
成功 感应加热 电机端子钎焊归结为四件事匹配: 焊点质量所需的合适功率和频率, 将热量精确聚焦在钎焊区的线圈, 一致的填充金属放置, 以及整个班次保持稳定的冷却. 当这四者对齐时, 感应钎焊提供了电机制造所需的速度, 可重复性, 和接头质量. 当其中一项偏离时, 废料箱很快就会装满.
问: 用于电机端子钎焊的最佳填充金属是什么?
一个: 对于铜对铜的接头, 银-铜-磷合金 (BCuP系列) 是首选——它们在铜上自助助焊并提供良好的导电性. 对于铜对黄铜或高振动的接头, 银-铜-锌合金 (BAg系列) 提供更高的强度,但需要单独使用助焊剂.
问: 电机端子感应钎焊周期需要多长时间?
一个: 加热时间通常为3–15秒, 具体取决于接头质量和功率水平. 大多数自动化设置的总循环时间(包括零件装载和卸载)范围为 10-25 秒.
问: 同一线圈可以钎焊不同尺寸的端子吗?
一个: 为一种端子几何形状设计的线圈通常不会在不同尺寸上产生良好的结果 - 耦合间隙和磁通分布变化太大. 每个零件系列的专用线圈, 与电源上存储的配方相结合, 是标准方法.










