
Kontinuierliches Induktionsglühen von Drähten: Wie Liniengeschwindigkeit, Leistung, und die Temperatur beeinflusst die Glühergebnisse
In Durchlaufglühen von Drähten, Das Ergebnis hängt vom thermischen Verlauf des sich bewegenden Drahts ab – nicht nur von der Temperatur oder der Leistung. Liniengeschwindigkeit, Aufenthaltszeit, Drahtgröße, Material- und Energieeinsatz müssen zusammen betrachtet werden, wenn der fertige Draht zu hart ist, über die gesamte Länge übermäßig weich oder inkonsistent.
2. Warum Drahtdurchmesser und Material die Glühbedingungen verändern
3. Was die Temperaturmessung Ihnen sagen kann – und was nicht
4. Fehlerbehebung bei Unterglühen und inkonsistenten Drahteigenschaften
5. Wo das kontinuierliche Glühen nach dem Drahtziehen angebracht ist
1. Liniengeschwindigkeit, Verweilzeit, und Energie arbeiten zusammen
Der Draht, der sich durch eine Induktionsheizzone bewegt, wird für einen begrenzten Zeitraum Hitze ausgesetzt. In praktischen Begriffen:
Liniengeschwindigkeit → Verweilzeit → thermische Einwirkung → Glühergebnis
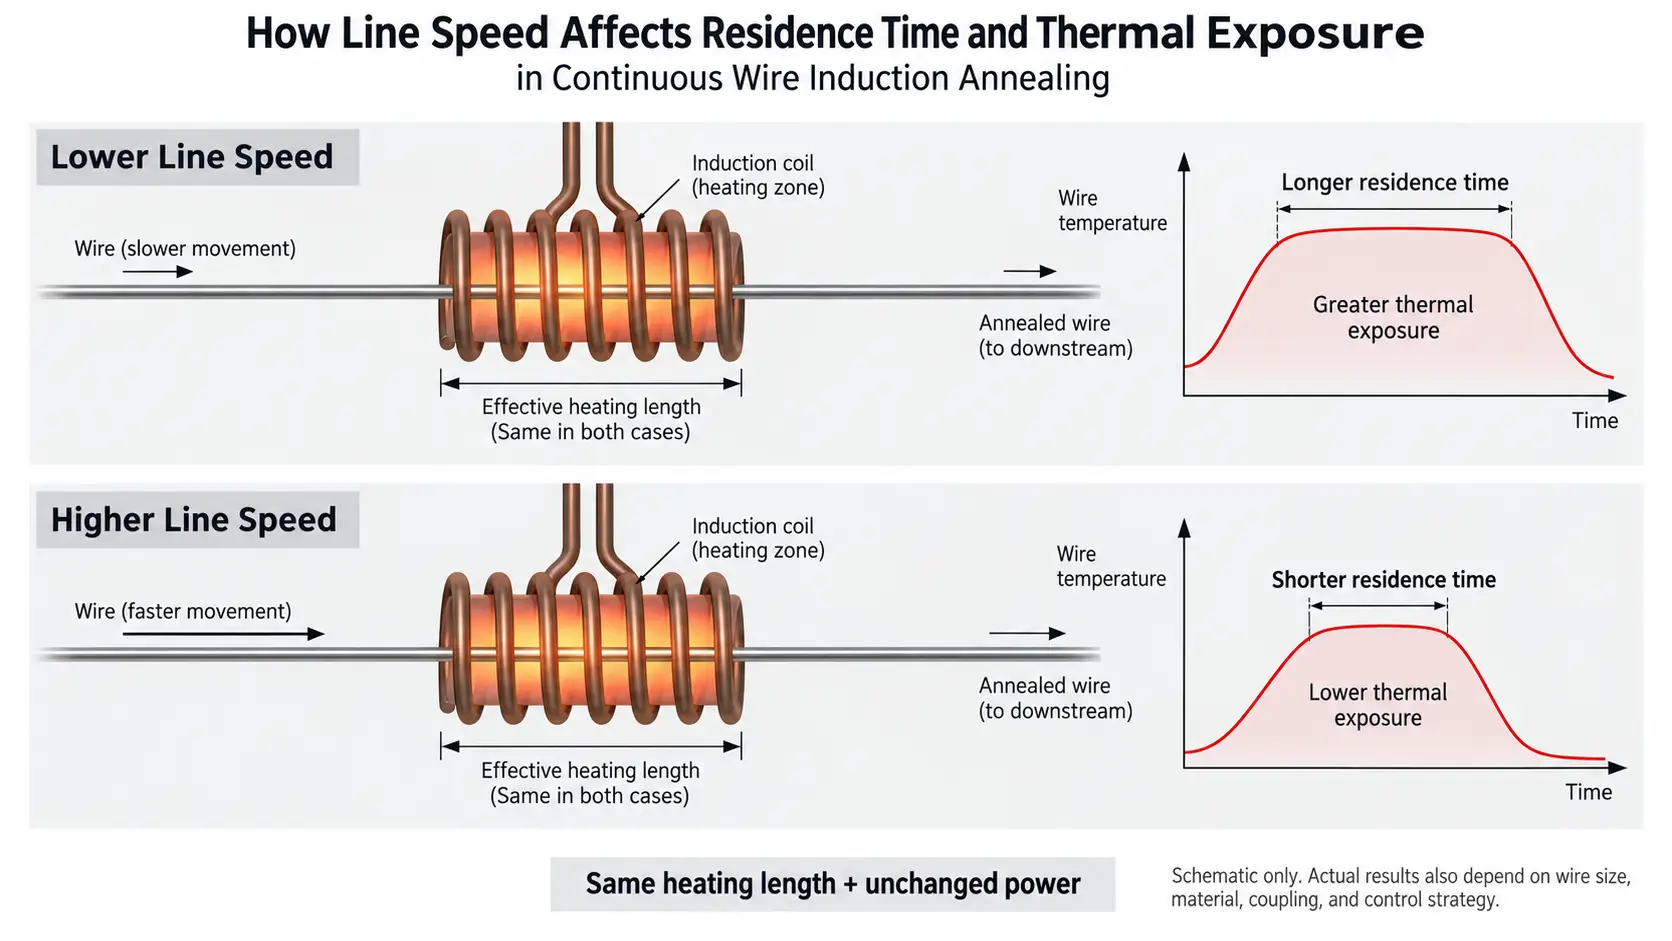
Eine Erhöhung der Liniengeschwindigkeit verkürzt die Zeit, die jeder Drahtabschnitt innerhalb der effektiven Heizzone verbleibt. Durch Verringern der Geschwindigkeit verlängert sich diese Zeit.
Die Leistung bestimmt, wie viel Energie in diesem Zeitraum zur Verfügung steht, Eine Leistungseinstellung allein definiert jedoch nicht die Glühbedingungen. Die gleiche elektrische Leistung kann je nach Drahtdurchmesser zu einem unterschiedlichen thermischen Ergebnis führen, Material, Geschwindigkeits- oder Heizlängenänderungen.
Dies ist besonders wichtig in Durchlaufglühen von Drähten, bei denen die Produktionsgeschwindigkeit Teil des Wärmebehandlungsprozesses und nicht nur ein Förderparameter ist.
Für eine bestimmte Anwendung, Zu den Hauptvariablen gehören:
•Liniengeschwindigkeit
•wirksame Heizlänge
•Induktionsleistung
•Drahtdurchmesser
•Drahtmaterial
•Zustand des eingehenden Materials
•Erforderlicher geglühter Zustand
Das gleichzeitige Ändern mehrerer dieser Variablen erschwert die Fehlerbehebung.
Kaltgezogener Draht bringt auch eine metallurgische Anforderung mit sich. Das Ziehen führt zu einer Kaltverformung und erhöht die Festigkeit, während gleichzeitig die Duktilität verringert wird. Abhängig von Legierung und Prozessroute, Das Glühen kann Erholung und Rekristallisation umfassen, um die für die weitere Verarbeitung erforderlichen Eigenschaften zu erhalten.
Es gibt daher keine Single Drahtglühtemperatur Das gilt für jedes Material und jede Produktionslinie.
2. Warum Drahtdurchmesser und Material die Glühbedingungen verändern
Ein für einen Draht entwickeltes Rezept sollte nicht automatisch auf einen anderen Durchmesser oder ein anderes Material übertragen werden.
Ein größerer Draht enthält mehr Material zum Erhitzen und kann aufgrund seines Querschnitts anders reagieren. Ein kleinerer Draht hat weniger thermische Masse und kann schneller auf Änderungen der Leistung oder Leitungsgeschwindigkeit reagieren.
Auch materielle Veränderungen spielen eine Rolle.
Stahldraht und Kupferdraht haben unterschiedliche elektrische Eigenschaften, thermisches und metallurgisches Verhalten. Sogar zwei Stahlsorten mit demselben Durchmesser erfordern möglicherweise unterschiedliche Glühbedingungen, da ihre Zusammensetzung und der Zustand der Kaltumformung unterschiedlich sind.
Wenn sich eine Kabelspezifikation ändert, Ingenieure sollten daher den Prozesszustand überprüfen, anstatt einfach die vorherigen Einstellungen beizubehalten.
Nützliche Informationen umfassen:
•Material und Qualität
•Drahtdurchmesser
•Eingangszustand
•erforderliche Endeigenschaften
•die Produktionsgeschwindigkeit
•verfügbare Heizlänge
Frequenz, Anschließend können das Induktordesign und die Leistungsstufe entsprechend der tatsächlichen Anwendung ausgewählt oder angepasst werden.
Der wichtige Punkt ist nicht, dass eine Variable immer steigen oder fallen muss. Es kann sein, dass der vorherige Prozess nach einem Produktwechsel möglicherweise nicht mehr den gleichen thermischen Zyklus erzeugt.
3. Was die Temperaturmessung Ihnen sagen kann – und was nicht
Die Temperaturmessung ist nützlich in Induktionsglühen für Draht, Eine angezeigte Temperatur sollte jedoch nicht als Beweis dafür gewertet werden, dass der endgültige Drahtzustand korrekt ist.
Infrarotmessungen können Echtzeitinformationen über den thermischen Zustand des bewegten Drahtes liefern. In einem geschlossenen Kreislaufsystem, Dieses Signal kann auch als Teil der Leistungssteuerungsstrategie verwendet werden.
Jedoch, Die Messung selbst kann dadurch beeinflusst werden:
— Oberflächenzustand
– Emissionsgrad
— Messfleckgröße
— Drahtbewegung
— Sensorposition und Betrachtungswinkel
Diese Probleme werden umso wichtiger, je kleiner der Drahtdurchmesser wird.
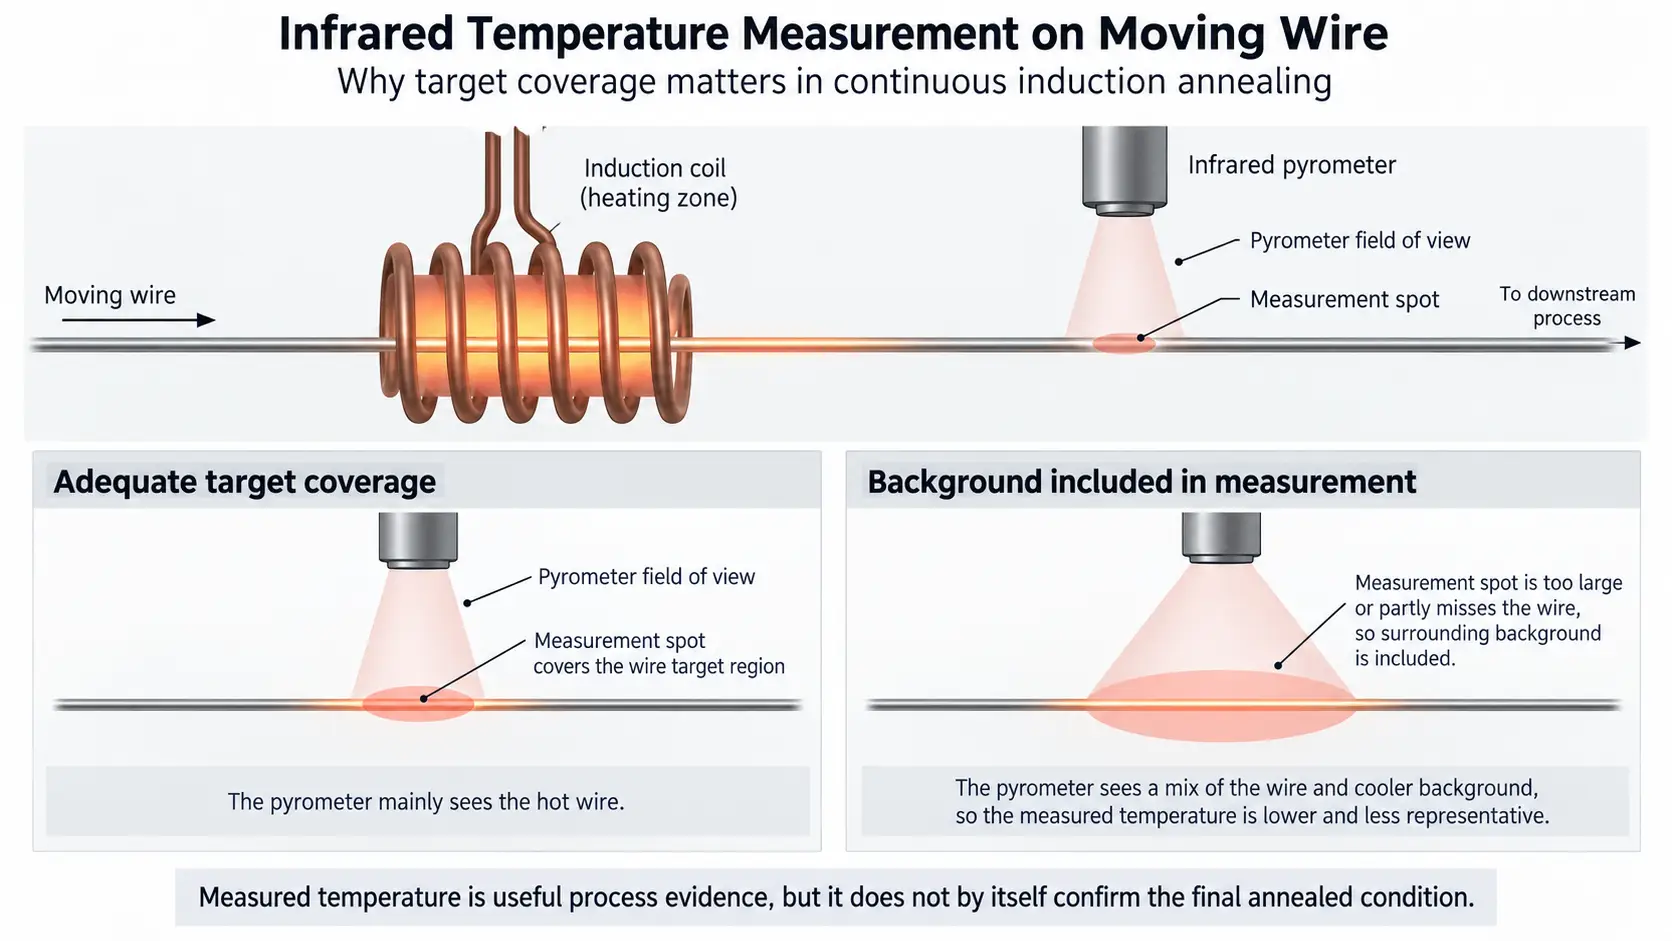
Ein Messproblem sollte auch von einem tatsächlichen Glühproblem getrennt werden.
Zum Beispiel, Ein falscher Pyrometerwert führt nicht automatisch dazu, dass der Draht unterglüht. Erst wenn das fehlerhafte Signal den Regelkreis beeinflusst oder den Bediener dazu veranlasst, eine ungeeignete Einstellung vorzunehmen, wird es zu einer Prozessursache.
Aus diesem Grund, Temperaturtrends sollten mit tatsächlichen Produktergebnissen wie der Härte verglichen werden, Verlängerung, Zugeigenschaften oder Weiterverarbeitungsverhalten, Abhängig von der Kabelspezifikation.
Ein Draht kann eine gemessene Zieltemperatur erreichen und dennoch weitere Untersuchungen erfordern, wenn die endgültigen Eigenschaften außerhalb des erforderlichen Bereichs liegen.
Für eine umfassendere Diskussion der Infrarotmessung und Regelung, das Allgemeine Prinzipien der Temperaturregelung sollten besser getrennt von der hier behandelten drahtspezifischen Fehlerbehebung behandelt werden.
4. Fehlerbehebung bei Unterglühen und inkonsistenten Drahteigenschaften
Geringe Duktilität, Übermäßige Härte oder ungleichmäßige Dehnung sind Symptome. Sie identifizieren die Ursache nicht selbst.
Ein nützlicher Ansatz zur Fehlerbehebung besteht darin, das Symptom mit aktuellen Prozessänderungen und Produktionsdaten zu vergleichen.
| Beobachteter Zustand | Mögliche Ursachen | Was Sie zuerst überprüfen sollten |
|---|---|---|
| Der Draht bleibt zu hart oder die Dehnung ist geringer als erforderlich | Unzureichende thermische Belastung, Höhere Fertigungsgeschwindigkeit, vergrößerter Durchmesser, materielle Veränderung, unzureichende Leistung für den aktuellen Zustand | Tatsächliche Liniengeschwindigkeit, Temperaturtrend, Produktspezifikation, Eingangszustand |
| Die Eigenschaften variieren entlang der Drahtlänge | Geschwindigkeitsschwankung, Ändern der Drahtposition, Instabiler Heizzustand, Lastvariation, inkonsistente Temperaturmessung | Geschwindigkeitsgeschichte, Drahtweg, Leistungs-/Lastdaten, Temperaturtrend |
| Übermäßige Erweichung oder andere Eigenschaftsverschiebung | Übermäßige thermische Belastung, langsamere Liniengeschwindigkeit, ungeeignete Leistungs- oder Temperatureinstellung | Liniengeschwindigkeit, Prozessrezept, Temperaturverlauf |
| Angezeigte Temperaturänderungen, aber die Produkteigenschaften bleiben stabil | Es kann zu Messinstabilität oder Oberflächen-/Emissionseffekten kommen | Pyrometerziel, Spotgröße, Betrachtungszustand, Oberflächenzustand |
| Die Produkteigenschaften ändern sich, während die angezeigte Temperatur stabil erscheint | Materialvariation, Falscher Messort, Änderungen der Heizzeit oder der Kopplung | Eingehendes Material, tatsächliche Geschwindigkeit, Drahtposition, Prozessdaten |
Diese Muster sind nur Ausgangspunkte. Sie sollten nicht als Fehlersignaturen behandelt werden.
① Überprüfen Sie zuerst das Produkt
Vor dem Ändern der Glühparameter, Überprüfen Sie, ob sich der Draht selbst geändert hat.
Eine neue Materialqualität, Ein unterschiedlicher Durchmesser oder eine unterschiedliche Menge an vorheriger Kaltbearbeitung können das Glühverhalten verändern, selbst wenn die Maschineneinstellungen unverändert bleiben.
② Überprüfen Sie die tatsächliche Liniengeschwindigkeit
Rezeptgeschwindigkeit und tatsächliche Betriebsgeschwindigkeit sind nicht immer gleich.
Weil die Liniengeschwindigkeit die Verweilzeit steuert, Eine unerwartete Geschwindigkeitsänderung kann den Wärmezyklus verändern, ohne dass sich die Induktionsleistung offensichtlich ändert.
③ Überprüfen Sie die Heizzone
Prüfen Sie, ob der Draht wie vorgesehen durch den Induktor verläuft.
Positionsänderungen, Der Zustand des Induktors oder Änderungen der effektiven Heizlänge können das Kopplungs- und Heizverhalten verändern.
④ Vergleichen Sie elektrische und Temperaturdaten
Leistung, Strom, Frequenz- und Temperaturtrends können dabei helfen, festzustellen, wann sich der Prozess von einem zuvor stabilen Zustand entfernt hat.
Das gleichzeitige Ändern mehrerer Parameter sollte während der Diagnose vermieden werden, da es schwierig wird, festzustellen, welche Anpassung das Ergebnis beeinflusst hat.
⑤ Bestätigen Sie das Ergebnis mit dem entsprechenden Produkttest
Die geeignete Verifizierungsmethode hängt vom Produkt ab.
Für etwas Draht, Härte kann nützlich sein. Für andere, Verlängerung, Zugeigenschaften, Duktilität oder nachgelagerte Zieh-/Umformleistung können relevanter sein.
Diese Unterscheidung ist bei der Verdachtsdiagnose von Bedeutung Unterglühen. Ein Prozess sollte nicht allein deshalb als untertempert eingestuft werden, weil ein Maschinenparameter ungewöhnlich aussieht.
Bei einigen Materialien und Prozessen kann sich auch die nachgeschaltete Kühlung auf den Endzustand auswirken. Es sollte separat betrachtet werden, wenn die Legierung und die erforderliche Wärmebehandlungsroute das Abkühlverhalten von Bedeutung sind.
5. Wo das kontinuierliche Glühen nach dem Drahtziehen angebracht ist
Das Glühen von Drähten wird oft mit dem Ziehen in Verbindung gebracht, da das Kaltziehen den mechanischen Zustand des Materials verändert.
Abhängig vom Herstellungsweg, Glühen kann durchgeführt werden:
— zwischen Zeichnungsphasen als Zwischenglühen
– nach dem Zeichnen als Glühen nach dem Ziehen
– kontinuierlich, während der Draht einen speziellen Heizabschnitt durchläuft
Für einige Stahldrahtanwendungen, Kontinuierliche Behandlung wird auch als kontinuierliche Behandlung bezeichnet Strangglühen. Der Begriff beschreibt das kontinuierliche Verarbeitungsformat; Es wird keine Induktion als Heizquelle angegeben.
Die Induktionserwärmung ist eine Möglichkeit, diese Behandlung durchzuführen, da sie eine kompakte Heizzone und eine einstellbare Energiezufuhr für ein sich bewegendes Produkt bieten kann. Der Prozess muss noch auf das Material abgestimmt werden, Drahtgröße, Liniengeschwindigkeit und erforderliche Endeigenschaften.
Dabei stellt sich vor allem die Frage, wie die Induktionserwärmung eingesetzt wird vor oder zwischen Zeichenvorgängen, Dieses Thema sollte besser getrennt von der hier behandelten Annealing-Diagnose behandelt werden.
Schlüssel zum Mitnehmen
Kontinuierliches Drahtinduktionsglühen ist daher am besten als thermischer Prozess und nicht als festes Maschinenrezept zu bewerten. Wenn sich Ergebnisse ändern, Die nützlichste Frage lautet normalerweise nicht: „Welche Leistung soll ich einstellen?“?„Aber was hat sich im Kabel geändert?, Aufenthaltszeit, thermische Belastung oder Messung – und ob sich diese Änderung in den endgültigen Drahteigenschaften widerspiegelt.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Wie wirkt sich die Liniengeschwindigkeit auf das Glühergebnis aus??
Die Liniengeschwindigkeit steuert, wie lange jeder Drahtabschnitt in der Heizzone bleibt. Höhere Geschwindigkeit bedeutet weniger thermische Belastung; Eine geringere Geschwindigkeit bedeutet mehr. Die Leistung allein bestimmt nicht die Glühbedingungen.
Kann ich das gleiche Glührezept für einen anderen Drahtdurchmesser verwenden??
Nicht automatisch. Größere Drähte haben eine größere thermische Masse und reagieren aufgrund ihres Querschnitts anders, während kleinere Drähte schneller auf Leistungs- oder Geschwindigkeitsänderungen reagieren. Auch die Materialzusammensetzung und der Zustand der Kaltumformung spielen eine Rolle.
Garantiert eine korrekte Temperaturmessung ein korrektes Glühen??
Nein. Eine angezeigte Temperatur ist eine thermische Referenz, kein Beweis für den Endzustand. Vergleichen Sie Temperaturtrends mit Härte, Verlängerung, Zugeigenschaften oder Downstream-Verhalten.
Dies führt zu inkonsistenten Drahteigenschaften entlang der Länge?
Geschwindigkeitsschwankung, Ändern der Drahtposition, instabile Heizung, Lastvariation, oder inkonsistente Temperaturmessung. Überprüfen Sie den Geschwindigkeitsverlauf, Drahtweg, Zuerst werden die Leistungs-/Lastdaten und der Temperaturtrend angezeigt.
Wo passt das Glühen im Verhältnis zum Drahtziehen??
Zwischen den Zeichenphasen (Zwischenglühen), nach dem Zeichnen (Glühen nach dem Ziehen), oder kontinuierlich durch einen speziellen Heizabschnitt.
Auf der Suche nach einer kontinuierlichen Draht-Induktionsglühanlage?
Sehen Sie, wie KOTRON die Induktionsstromversorgung konfiguriert, Induktor und Temperaturkontrolle rund um Ihr Drahtmaterial, Durchmesser und Liniengeschwindigkeit.










