
Brasatura ad induzione dei terminali del motore: 6 Fattori critici per giunti coerenti
Terminal motori per brasatura a induzione è un processo in cui ogni secondo conta. Riscaldamento troppo veloce e bruci l'isolamento. Il calore è troppo lento e il metallo d'apporto non scorre mai. Fallalo bene, e produci giunzioni pulite, ripetibili — ciclo dopo ciclo — a un ritmo che mantiene la linea di produzione in movimento.
Questa guida illustra sei fattori che determinano se il tuo processo di brasatura dei terminali del motore offre una qualità costante o si trasforma in un collo di bottiglia per il rilavoro.
1. Perché la Brasatura a Induzione per i Terminali dei Motori
I terminali dei motori — sia sui collettori, che sugli anelli di scorrimento, o sulle connessioni dei conduttori dello statore — necessitano di giunzioni che possano sopportare cicli termici, vibrazione, e carichi elettrici senza degradarsi. La brasatura tradizionale con torcia funziona, ma è lenta, dipende dall'operatore, ed è difficile da integrare nelle linee automatizzate.
La brasatura a induzione risolve questi problemi in tre modi. Prima, il calore viene generato direttamente nel pezzo da lavorare, non applicato dall'esterno, così la giunzione raggiunge la temperatura di brasatura in pochi secondi. Secondo, la zona di riscaldamento è controllata precisamente dalla geometria della bobina — l'isolamento a pochi millimetri di distanza resta freddo. Terzo, ogni ciclo esegue gli stessi parametri, così la cinquantesima giunzione corrisponde alla prima.
Per automotive produzione di motori, dove migliaia di terminali vengono brasati per turno, questa ripetibilità da sola spesso giustifica il costo dell'apparecchiatura.
2. Parametri chiave del processo
La brasatura ad induzione dei terminali dei motori si riduce a una manciata di variabili interagenti. Modificare una cambia le altre.
— Livello di potenza: Determina la velocità con cui la giunzione raggiunge la temperatura di brasatura. Troppo alta, e rischi di surriscaldare il rame e danneggiare l'isolamento adiacente. Troppo bassa, e il tempo di ciclo si estende oltre ciò che la linea può accettare.
— Tempo di riscaldamento: In genere 3–15 secondi per terminali di piccole dimensioni. Il punto debole dipende dalla massa articolare, progettazione della bobina, e l’intervallo di fusione del metallo d’apporto.
— Frequenza: Frequenze più alte (100–300 kHz) concentrare il calore vicino alla superficie, che si adatta ai terminali a scartamento sottile. Frequenze medie (10–50 kHz) penetrare più in profondità per le sezioni in rame più pesanti.
— Raffreddamento: La batteria necessita di un flusso d'acqua affidabile durante il funzionamento continuo. Un sistema di raffreddamento che non riescono a tenere il passo causeranno uno spostamento della temperatura della bobina, modificare il tuo processo a metà turno.
L'approccio migliore è iniziare con un'impostazione della potenza conservativa, regola il tempo di riscaldamento per ottenere un flusso completo del materiale di apporto, poi aumenta gradualmente la potenza per accorciare il ciclo controllando eventuali segni di surriscaldamento. Una discussione più approfondita su selezione della potenza è trattata separatamente.
Guarda in azione:
3. Controllo della temperatura: La differenza tra una buona giunzione e gli scarti
I materiali di apporto per brasatura a base di argento comunemente usati per i terminali elettrici fondono tra 600°C e 720°C. La finestra di lavoro è stretta: non viene raggiunta 20 gradi e il riempitivo non bagna mai il giunto. Superamento di 50 gradi e si rischia di bruciare i residui di flusso sulla superficie del terminale o, peggio, ricottura del rame fino a fargli perdere la sua resistenza meccanica.
Il modo più affidabile per controllare la temperatura nella brasatura a induzione è il tempismo, non termocoppie. Dopo aver caratterizzato la curva di riscaldamento per un dato giunto (tempo contro. temperatura con un'impostazione di potenza fissa), ogni ciclo successivo segue la stessa curva. Ecco perché la gestione delle ricette sull'alimentatore a induzione è importante: memorizzare i parametri comprovati, richiamarli per numero di parte, e l'operatore non deve indovinare.
4. Selezione del metallo d'apporto
Per la brasatura dei terminali del motore, il metallo d'apporto necessita di tre proprietà: buona conducibilità elettrica, resistenza meccanica accettabile, e un intervallo di fusione compatibile con la finestra del processo a induzione.
Leghe argento-rame-fosforo (serie BCuP) sono comuni per giunti rame-rame. Sono autopulenti sul rame, il che elimina un passaggio del processo. Leghe argento-rame-zinco (Serie BAg) offrono una resistenza superiore e sono preferite quando la giunzione deve resistere alle vibrazioni o durante la brasatura di rame su terminali in ottone. Richiedono l'applicazione separata del flux.
Pre-preformate preposizionate — piccoli anelli o rondelle di metallo di riempimento posizionate sulla giunzione prima del riscaldamento — sono la scelta standard per la brasatura automatica dei terminali motori. Garantiscono un volume di riempimento costante da parte a parte ed eliminano l'alimentazione manuale delle aste. Se si usa il flux, applicalo con parsimonia e lascialo solo sulla zona della giunzione. Il flusso che migra sulla superficie del commutatore durante il riscaldamento lascia un residuo che deve essere pulito prima che il motore passi all'assemblaggio finale.
5. Progettazione e posizionamento della bobina
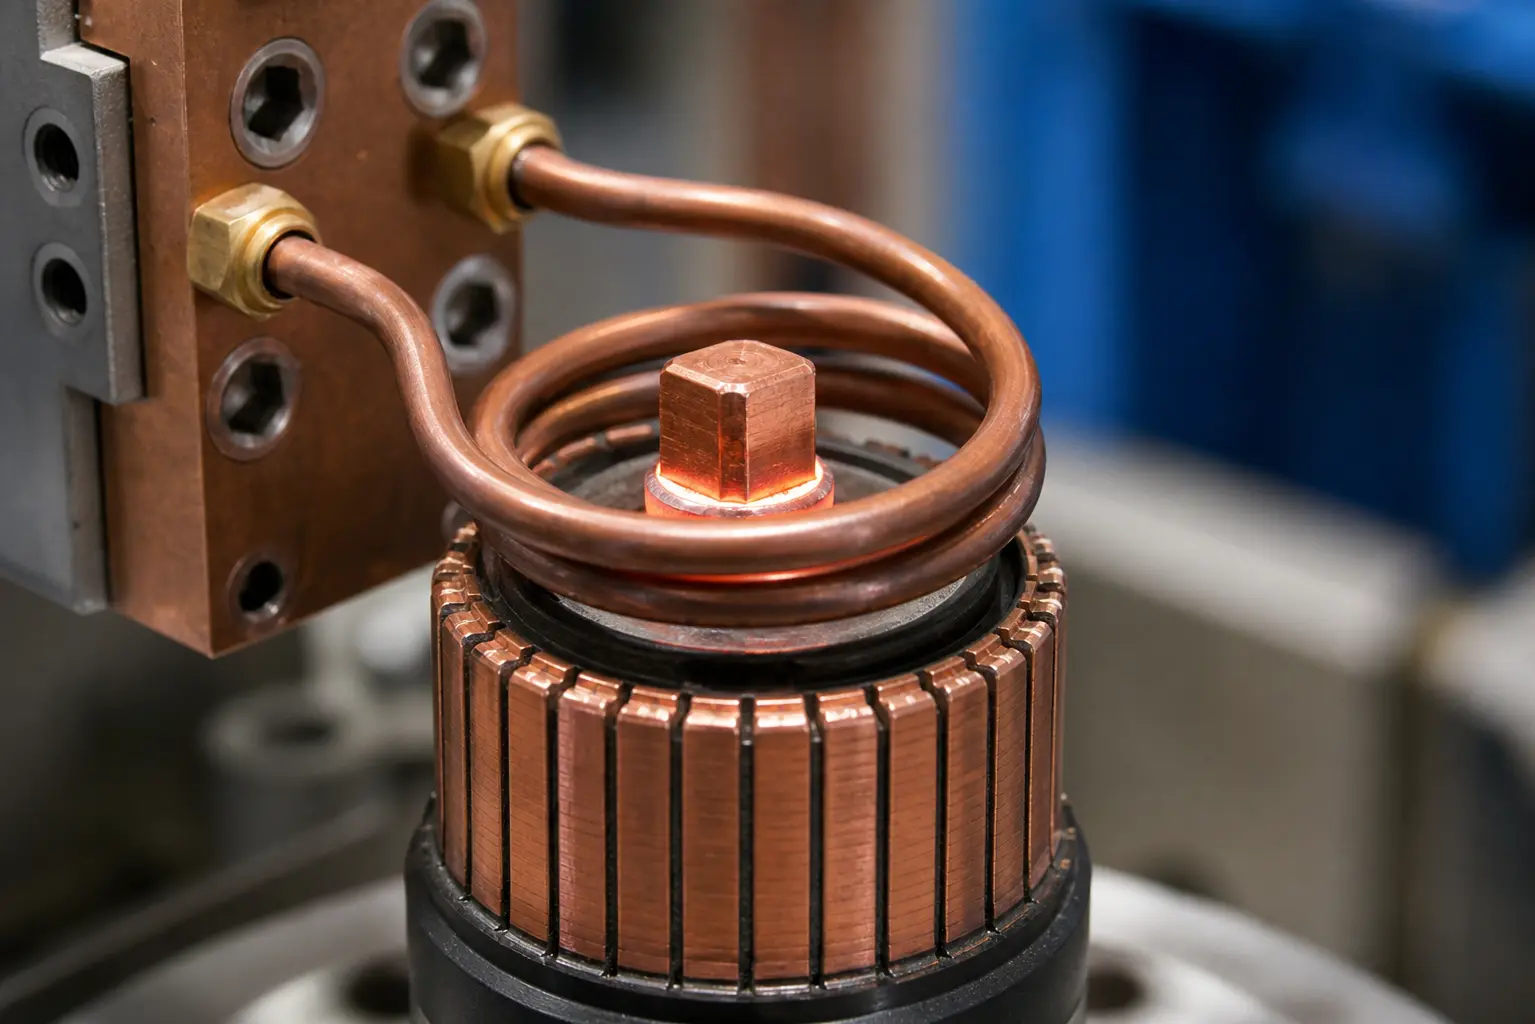
La bobina è il luogo in cui il processo vive o muore. Per terminali motore, la bobina tipicamente si avvolge attorno alla zona del giunto, sia come design a giro diviso che consente al commutatore di indicizzarsi, o come bobina a giro singolo con profilo personalizzato che concentra l'energia su una geometria terminale specifica.
Tre regole per la brasatura dei terminali delle bobine:
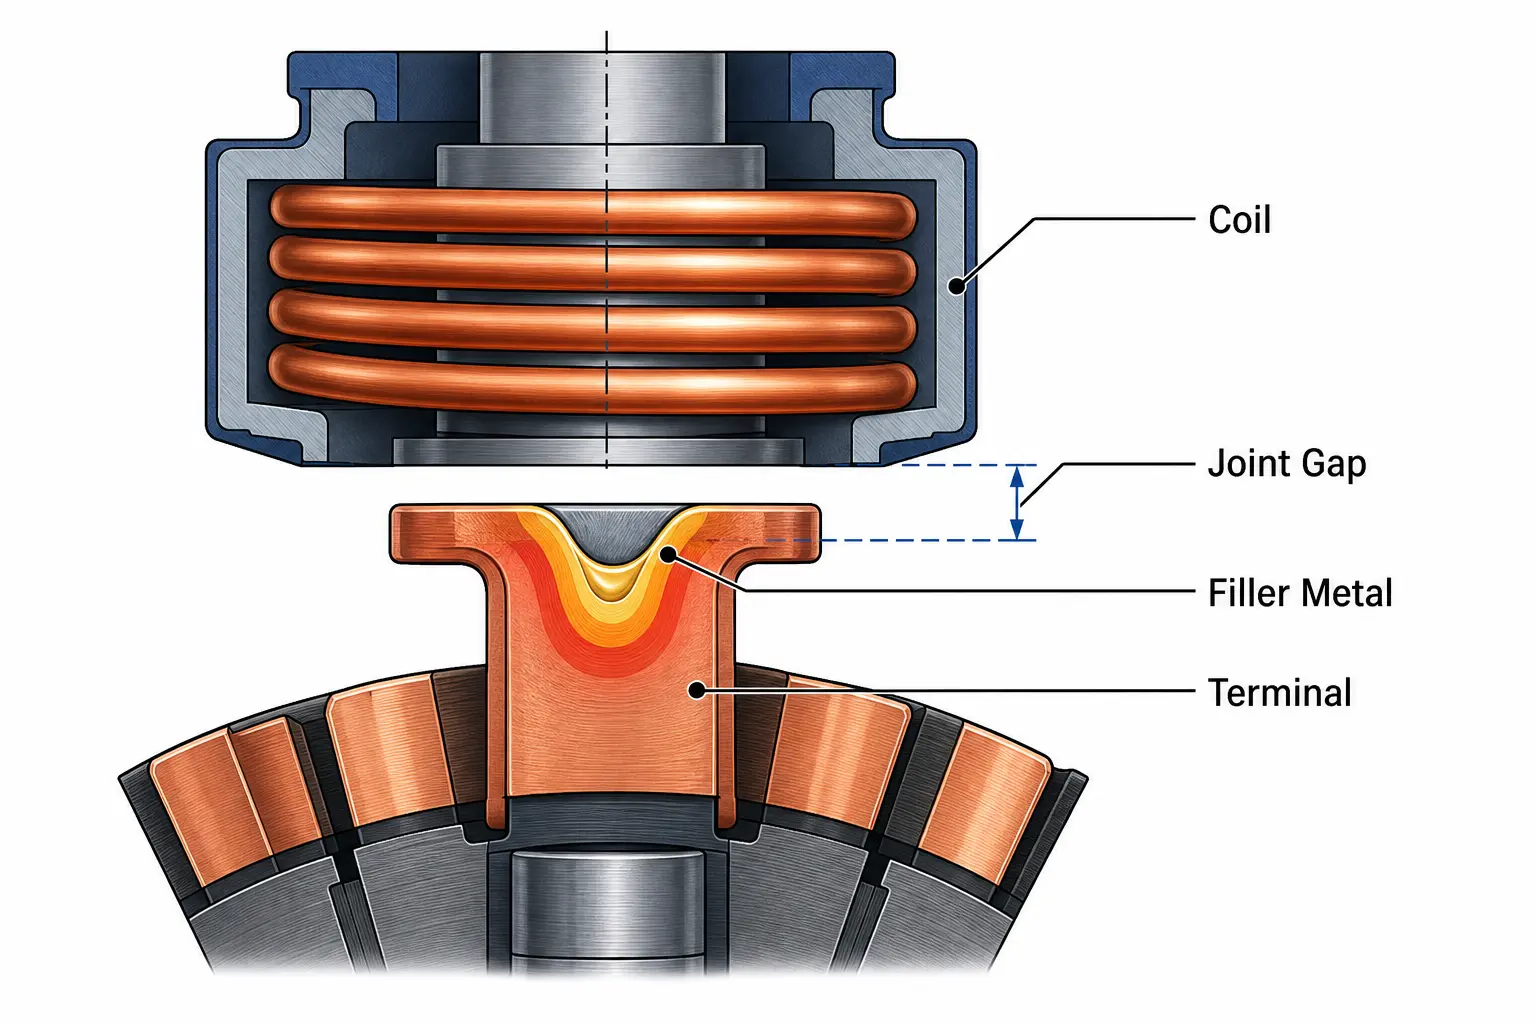
— Divario di accoppiamento: Mantenere la distanza tra bobina e giunto tra 1 e 3 mm. I divari più ampi perdono rapidamente efficienza; i divari più stretti rischiano archi elettrici se il pezzo o il supporto hanno difetti di centraggio.
— Concentrazione della zona di calore: La bobina dovrebbe concentrare il flusso sull'interfaccia del giunto, non sull'intero terminale. Una bobina che riscalda troppo ampiamente diffonderà la temperatura di brasatura in aree che non ne hanno bisogno, sprechi di energia e potenziale danneggiamento dell'isolamento.
— Integrazione del raffreddamento: Il corpo della bobina deve avere il proprio raffreddamento ad acqua. Nella produzione continua, una bobina senza raffreddamento interno uscirà dalle specifiche in pochi minuti.
6. Difetti comuni e come correggerli
La maggior parte dei difetti di brasatura dei terminali del motore deriva da una delle quattro cause principali. Riconoscere il sintomo ti dice dove guardare.
| Difetto | Causa probabile | Correzione |
|---|---|---|
| Flusso del materiale di apporto incompleto | La giunzione non ha raggiunto la temperatura di fusione | Aumentare la potenza o il tempo di riscaldamento; controllare il gap di accoppiamento della bobina |
| Residuo di flux bruciato | Sovraccarico di temperatura o tempo di riscaldamento eccessivo | Ridurre la potenza; ridurre il ciclo; verificare che la frequenza corrisponda alla massa della giunzione |
| Danni all'isolamento vicino alla giunzione | Zona di calore troppo ampia — riscaldamento della bobina oltre la giunzione | Ridisegnare la bobina per concentrare meglio il flusso; aggiungere uno scudo termico tra bobina e isolamento |
| Incoerenza tra giunzioni | Disallineamento del supporto, Variazione del gap della bobina, o deriva del raffreddamento | Verificare la ripetibilità del supporto; usare il controllo di potenza basato sulla ricetta; verificare la stabilità dell'acqua di raffreddamento |
Chiave da asporto
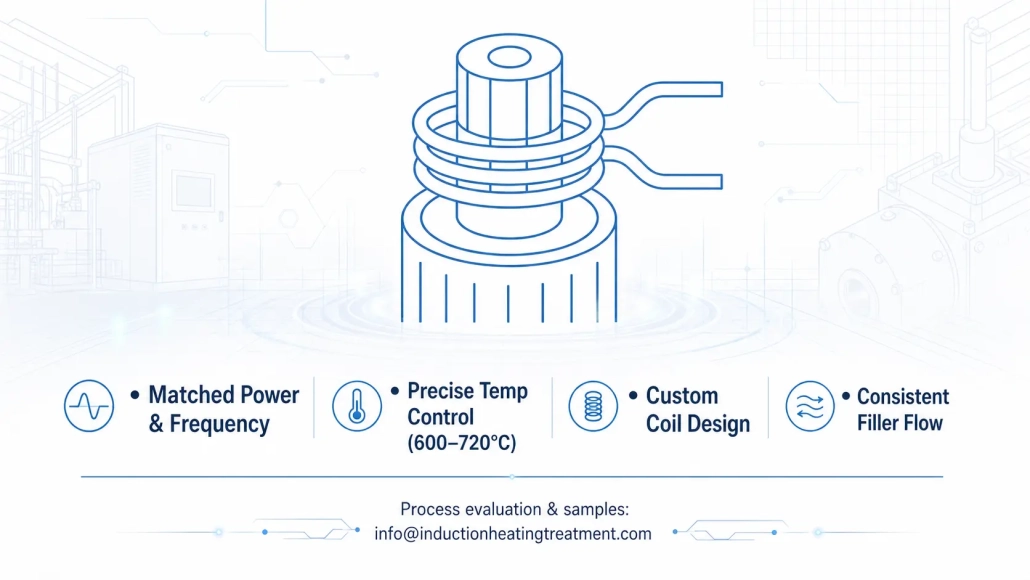
Riuscito Riscaldamento a induzione La brasatura dei terminali del motore si riduce a far combaciare quattro elementi: La giusta potenza e frequenza per la massa della giunzione, Una bobina che concentra il calore precisamente sulla zona di brasatura, posizionamento coerente del metallo d’apporto, e un raffreddamento che rimane costante durante l'intero turno. Quando quei quattro si allineano, la brasatura a induzione fornisce la velocità, la ripetibilità, e la qualità dei giunti richiesta dalla produzione di motori. Quando si deraglia, il contenitore degli scarti si riempie velocemente.
Q: Quale metallo d'apporto è migliore per la brasatura dei terminali del motore?
Un: Per giunti rame-rame, leghe argento-rame-fosforo (serie BCuP) sono preferiti: sono autoflussanti sul rame e forniscono una buona conduttività. Per giunti rame-ottone o ad alte vibrazioni, leghe argento-rame-zinco (Serie BAg) offrono una resistenza maggiore ma richiedono un flusso separato.
Q: Quanto tempo richiede un ciclo di brasatura ad induzione per un terminale del motore?
Un: In genere 3–15 secondi di tempo di riscaldamento, a seconda della massa articolare e del livello di potenza. Il tempo di ciclo totale, compreso il caricamento e lo scaricamento delle parti, varia da 10 a 25 secondi per la maggior parte delle configurazioni automatizzate.
Q: La stessa bobina può brasare terminali di dimensioni diverse?
Un: Una bobina progettata per una geometria di un terminale generalmente non produce buoni risultati su dimensioni diverse — lo spazio di accoppiamento e la distribuzione del flusso cambiano troppo. Bobine dedicate per famiglia di parti, combinate con ricette memorizzate sull'alimentatore, è l'approccio standard.
Serve un processo di brasatura per i terminali motore?
Inviaci i disegni dei terminali e il volume di produzione. Eseguiremo una prova di brasatura campione e consiglieremo una bobina e un alimentatore abbinati al tuo giunto — non un preventivo generico.










