
Induktive Lagerentfernung: 5 Best Practices zum Schutz von Wellen und zur Reduzierung von Ausfallzeiten
Entfernen des Induktionslagers erhitzt einen festsitzenden Lagerlauf, bis er sich von der Welle löst — kein Brenner, keine stundenlange Arbeit mit einem Hydraulikabzieher. Die Spule bringt die Wärme genau dorthin, wo Sie sie brauchen: in den Lauf, bevor die Welle Zeit hat, sich mit auszudehnen.
Jedes Wartungsteam kennt den Moment. Der Außenring und die Wälzkörper ließen sich problemlos abnehmen, und der Innenring sitzt immer noch aufgrund von Korrosion und Presspassung fest auf dem Zapfen. Was in der nächsten Stunde passiert, entscheidet, ob dies ein einfacher Lagerwechsel bleibt oder zu einer Wellenreparatur wird.
Dieser Leitfaden behandelt die Physik, die fünf Praktiken, die verhindern, dass Tagebücher benotet werden, und was tatsächlich wichtig ist, wenn man die Ausrüstung auswählt.
1. Was ist Induktionslager-Entfernung?
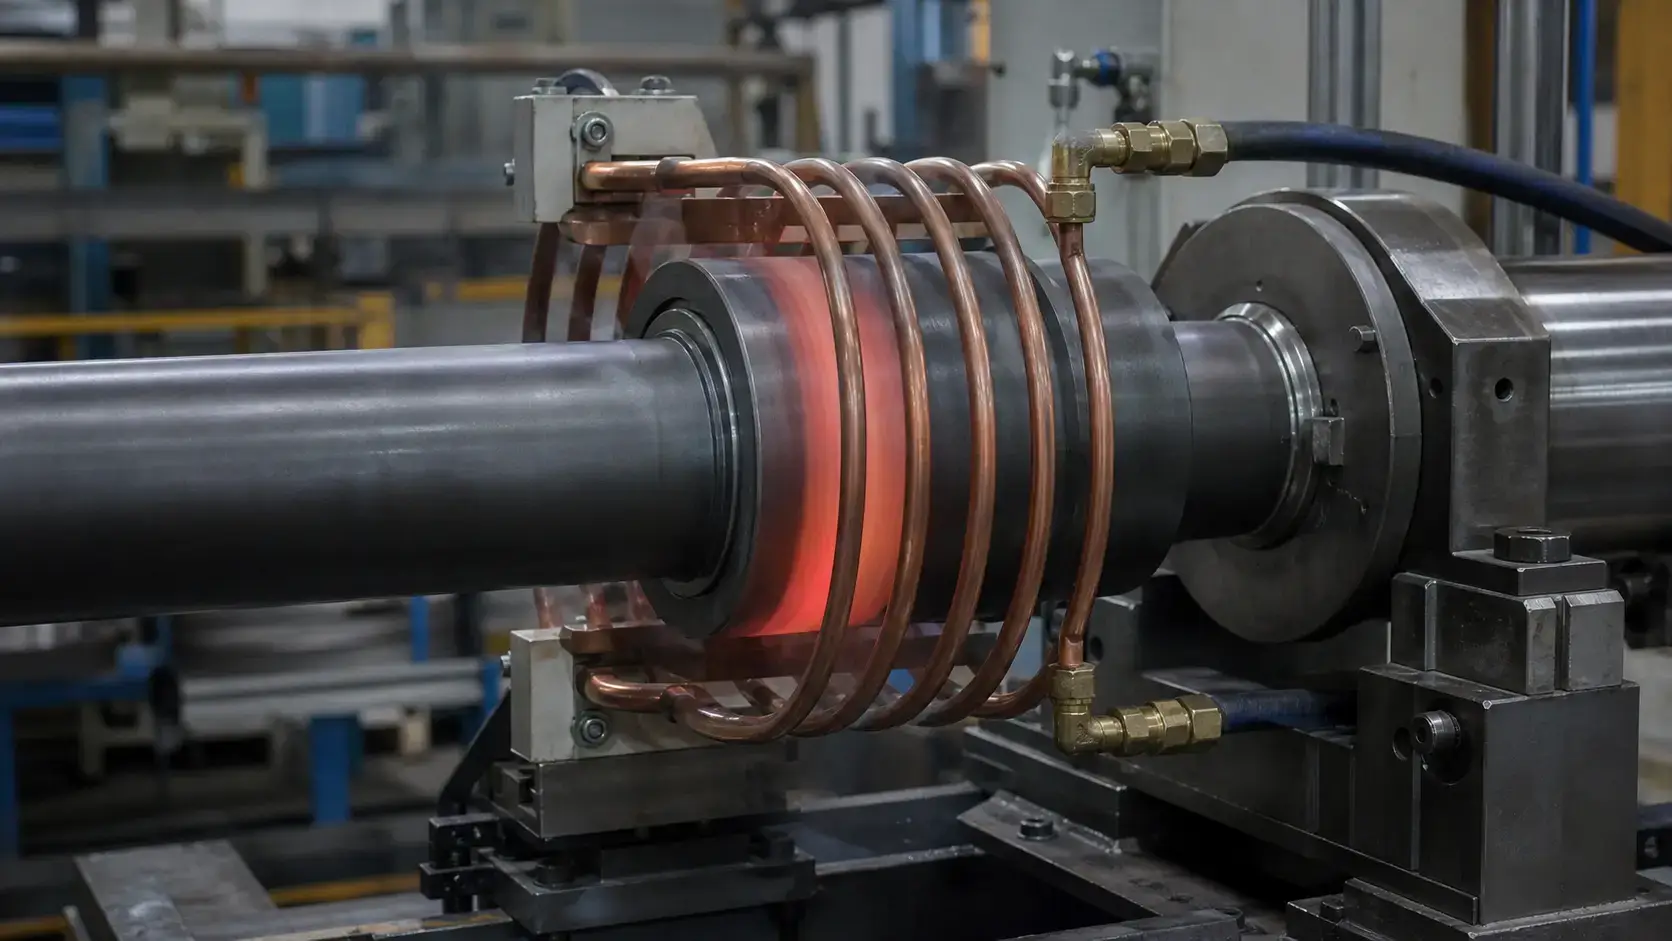
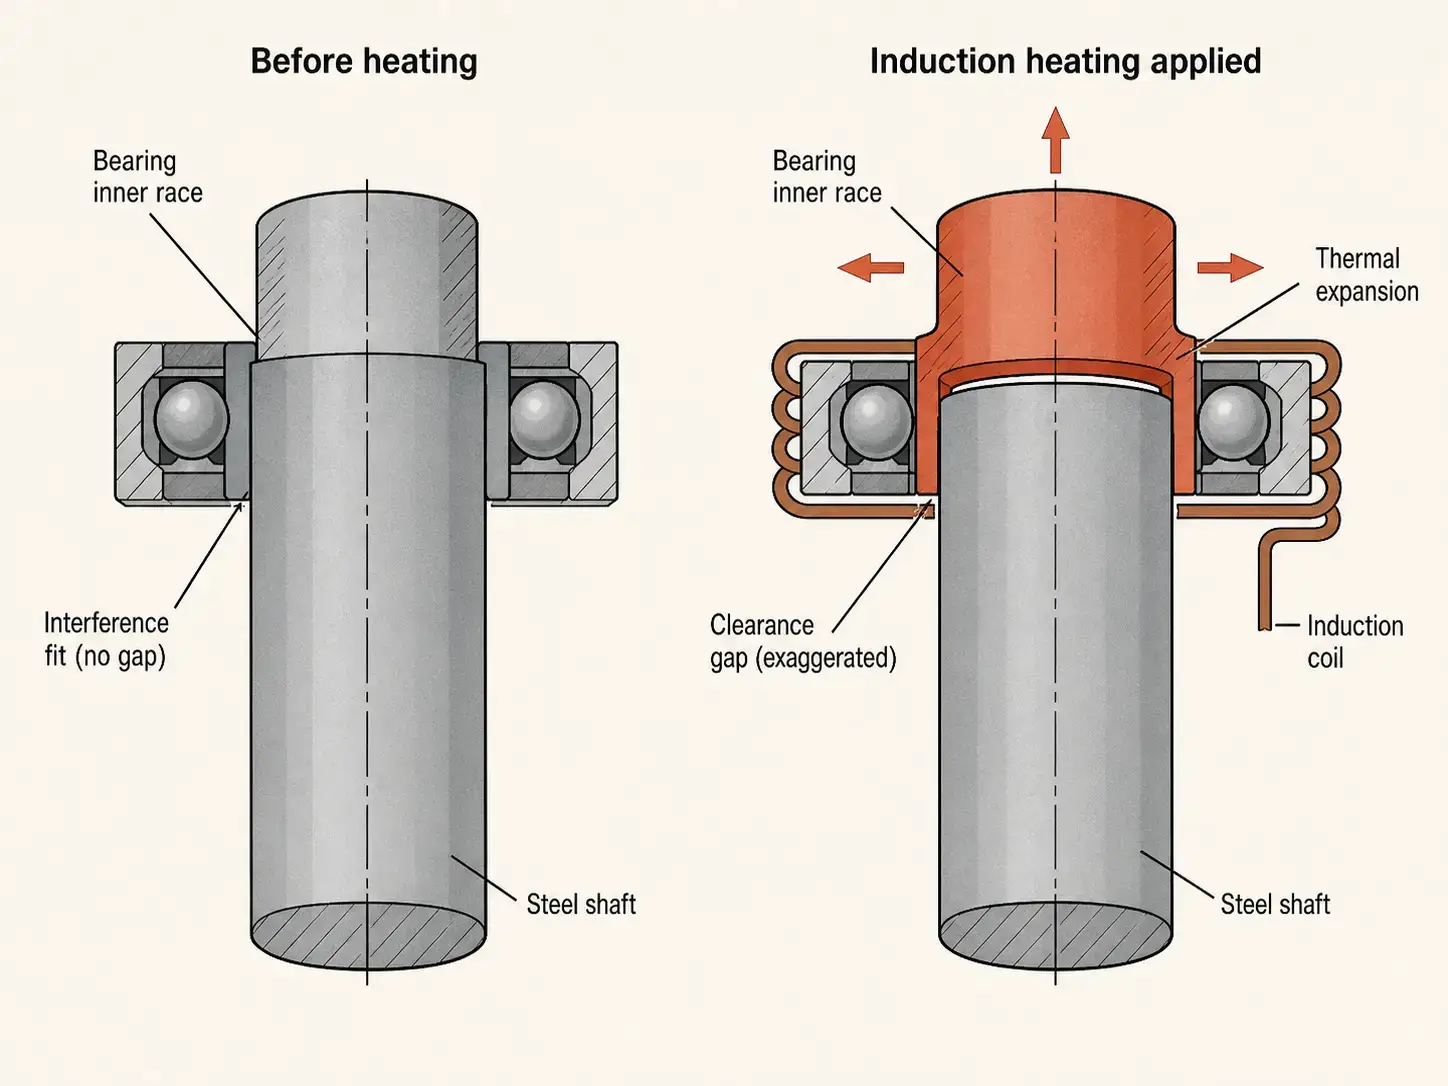
Eine Induktionsspule wickelt sich um den Lagerluftspalt oder den eingesetzten Ring und induziert direkt Wirbelströme darin. Das Rennen erwärmt sich von innen, dehnt sich aus, und die Presspassung, die es auf der Welle hielt, öffnet sich. Ziehen Sie es ab, während die Welle noch kühl ist, und die Arbeit ist erledigt — bei einem mittelgroßen Motorlager oft in weniger als zwei Minuten.
Die Physik ist dieselbe elektromagnetische Induktion Wird in der gesamten Wärmebehandlung verwendet. Das Ziel ist ein anderes. Die Härtung verfolgt den metallurgischen Wandel; Entfernung jagt einen Temperaturunterschied. Du brauchst das Rennen 90–110°C heißer als der Schacht darunter, und Sie brauchen diese Lücke, bevor die Leitung sie löscht.
Es ist das Spiegelbild von Induktions-Schrumpfen: Fügen erhitzt ein Teil, um es aufzuschieben, Entfernung erhitzt ein Teil, um es abzuschieben. Anlagen, die bereits eine Schrumpfpassung-Maschine betreiben, decken oft beide Aufgaben mit einem System ab.
2. Warum Induktion Brandgeräte und Abzieher übertrifft
Drei Methoden dominieren die Lagerentfernung: mechanisches Ziehen, Brenner-Erhitzen, und Induktion. Die Tabelle zeigt, wo jede Methode Probleme verursacht.
| Faktor | Induktion | Brenner | Nur Ziehwerkzeug |
|---|---|---|---|
| Wellenschadensrisiko | Niedrig — Wärme verbleibt im Lagerlauf | Hotspots temperieren Lagerstellen | Ritzen und Fressen |
| Temperaturkontrolle | Zeitgesteuerte Zyklen, Temperaturrückmeldung | Vom Bediener abhängig | Keine |
| Geschwindigkeit bei festgefressenen Passungen | 30–90 Sekunden bis zur Ausdehnung | Minuten, Ungleichmäßig | Stunden bei korrodierten Passungen |
| Brandschutz | Keine offene Flamme | Flamme neben Fett und Öl | Keine Flamme, Hohe gespeicherte Kraft |
| Wiederholbarkeit | Dokumentierte Einstellungen, Gleiches Ergebnis | Vom Bediener unterschiedlich | Je nach Passungszustand unterschiedlich |
Ein Abzieher funktioniert gut bei einem Lager, das sich lösen möchte. Bei einer korrodierten oder verfressenen Passung, Die zum Lösen benötigte Kraft ritzt das Lager oder verformt die Schulter — und ein geritzter Lagerzapfen an einem großen Motor verwandelt einen routinemäßigen Lagerwechsel in eine maschinelle Bearbeitung, Ärmel, oder eine neue Rotorwelle.
Die Hitze des Brenners ist das, was das Handgelenk des Bedieners sagt. Ein heißer Punkt auf einem gehärteten Lagerzapfen verursacht lokal Härte, und man merkt es Monate später, wenn das neue Lager auf einem weichen Sitz läuft.
Induktion entfernt die Flamme von der Arbeit. In Anlagen mit Ölnebel, Fett, oder brennbarem Staub, das eliminiert die Brandsicherung und die Heißarbeitsgenehmigung an vielen Standorten. Die Bediener handhaben immer noch ein sehr heißes Teil — das Sicherheitspraktiken Für die Handhabung von PSA und heißen Bauteilen in voller Länge.
Es ist auch sauber. Kein Ruß, kein Oxidblüten, keine Hitzespuren am Gehäuse.
3. Wo Induktionslager-Entfernung funktioniert
Die Methode passt auf jedes leitfähige Teil, das schneller erwärmt als das, worauf es sitzt:
— Elektromotorlager und festgesetzte innere Laufbahnen
— Pumpen- und Verdichterlager
— Räder, Kettenräder, Kupplungen, und Hülsen an Wellen
— Eisenbahnachsenkomponenten
— Walzwerklager und Klammwartung
— Lüfter, Gebläse, Bergbau, und Service für ein maritimes Getriebe
Der wertvollste Fall ist die festgesetzte innere Laufbahn. Das Lager versagt, der Käfig und die Rollen kommen heraus, und ein Ring aus gehärtetem Stahl bleibt auf dem Lagerzapfen zurück. Abschneiden gefährdet die Welle; Schleifen dauert Stunden. Eine Spule um die Laufbahn dehnt sie in weniger als einer Minute aus, und es löst sich mit einem Bruchteil der Zugkraft.
Auf großen Lagern und Mühlenkeilen, Induktionspaare mit hydraulischem Zugwerk — Die Hitze bricht die Passform, Die Hydraulik übernimmt die Masse. Übergroße Teile erfordern eine höhere Leistung und manchmal eine kundenspezifische Spule. Eine kleine tragbare Einheit lässt sich nicht erweitern 300 mm Rennen schneller, als die Hitze in den Schaft eindringt.
4. Fünf Praktiken, die die Welle schützen
Die Ausrüstung erhitzt sich schnell. Das ist der Punkt, und es ist auch das Risiko. Plane die Arbeit, bevor du auf Start drückst.
1. Inspektiere, bevor du erhitzt. Überprüfe Sicherungsringe, Wellenmuttern, Stiftschrauben, und Punktschweißungen. Induktion dehnt Metall aus; es entriegelt keine Bauteile. Erhitzen eines gesperrten Bauteils baut Spannung auf, die nirgendwo hin kann.
2. Reinige die Heizzone. Fett- und Farbrauch bei etwa 200°C°C, Flamme oder nicht. Wische das Lager und alles in der Nähe ab — du möchtest volle Sicht haben, wenn du ein heißes Bauteil herausziehst.
3. Koppel die Spule an das Lager, nicht an die Welle. Spulengeometrie entscheidet, wohin die Energie fließt. Eine Spule, die die Welle zusammen mit dem Laufring erhitzt, hebt den Abstand auf, den Sie erzeugen möchten. Dies ist der häufigste Einrichtungsfehler, und es macht das Entfernen schwieriger, als überhaupt nichts zu tun.
4. Schnell erhitzen, sofort ziehen. Langsames Erhitzen gibt der Leitung Zeit, Wärme in das Journal zu transportieren, und die Welle wächst mit der Rasse. Entnahmetemperatur in 30°C erreichen–90 Sekunden, wo das Teil es zulässt, dann ohne Pause ziehen. Durch Erhitzen über diesen Punkt hinaus wird die Wärme nur dort verteilt, wo Sie sie nicht haben möchten.
5. Legen Sie vor der Arbeit einen Grenzwert für die Wellentemperatur fest. Robben, Schmiermittel, Wicklungen, und gehärtete Oberflächen haben alle ihre Grenzen — Halten Sie gehärtete Zeitschriften unter etwa 150°C und schirme alles in der Nähe ab, was schmilzt. Die Temperatur bleibt hängen, ein Infrarotsensor, oder die eigene Steuerung der Maschine hält die Leitung, allerdings nur, wenn der Grenzwert vor dem Einschalten definiert wurde.
Und mit echtem Werkzeug ziehen. Induktion reduziert die erforderliche Kraft, aber das Rennen ist immer noch schwer und immer noch 120°C — Verwenden Sie einen geeigneten Abzieher oder eine Hebevorrichtung, und halten Sie Hämmer fern.
5. Die Ausrüstung auswählen
Wählen Sie das Netzteil so, dass es für das größte erwartete Lager und die benötigte Entfernungszeit ausgelegt ist. Ein unterdimensioniertes Netzteil heizt langsam, und langsames Erhitzen bei Entfernungsarbeiten macht sich selbst zunichte — Die Welle gleicht sich an. Die gleiche Logik wie bei Leistungsauswahl Prozessheizungen gilt auch hier, wobei die Geschwindigkeit stärker gewichtet wird.
Die Frequenz bestimmt, wo sich die Wärme konzentriert. Dünne Lager benötigen höhere Frequenz und flaches Erhitzen; dicke Buchsen und Schalungen benötigen niedrigere Frequenz und tiefere Penetration. Wie die Frequenz das Induktionsheizen beeinflusst, behandelt die Mechanik.
Die Wahl der Spule hängt vom Zugang ab:
| Spulentyp | Am besten geeignet für |
|---|---|
| Geteilte Spule | Teile, die nicht durch eine geschlossene Spule gleiten können |
| Flexibles Kabel | Groß, Unregelmäßig, oder Feldmontagen |
| Starre Rundspule | Wiederholbare Werkstattarbeit an ähnlichen Teilegrößen |
| Maßgeschneiderte Spule | Wiederholte Demontagen in der Produktionswartung |
Die Anlage mit repräsentativen Teilen vor dem Kauf besichtigen. Ein Lager an einem offenen Wellenende ist einfach. Ein Lauf in einem Gehäuse, fest gegen eine Flanschfläche, bestimmt die Spule — und schließt oft einen Standardheizer mit Gabelträger vollständig aus.
Einheiten über etwa 10–15 kW führen wassergekühlte Spulen und Zuleitungen, und der Lastzyklus hängt davon ab Kühlsystem wie man während aufeinanderfolgender Hitzen mithalten kann. Für Feldarbeit — Frässtande, Plattformen, installierte Maschinen — Gewicht, Kabellänge, und Eingangsleistung entscheiden mehr als die Größen-Kilowatt. Tragbare Induktionsheizer übernehmen die meisten Motor- und Pumplagerarbeiten; Werkstattsysteme verdienen ihren Platz bei Volumen und großen Teilen.
6. Wenn Induktion nicht die Antwort ist
Induktion wird übersprungen, wenn:
— Die Spule kann physisch nicht die Laufbahn erreichen
— nahegelegene Dichtungen, Wicklungen, oder Polymerteile können nicht vor Hitze abgeschirmt werden
— Das Bauteil ist mechanisch verriegelt und kann sich nach dem Ausdehnen nicht mehr bewegen
— Die Welle ist bereits beschädigt und die Baugruppe geht sowieso auseinander
— Die Anlage kann die elektrischen oder kühltechnischen Anforderungen nicht bereitstellen
In diesen Fällen, Schneiden, Hydraulisches Pressen, oder komplette Demontage ist der sicherere Weg. Induktion lohnt sich bei Teilen, die geschützt werden sollen — wenn die Welle sowieso Schrott ist, ein Schleifer ist günstiger.
Schlüssel zum Mitnehmen
Entfernen des Induktionslagers gewinnt, indem er den Lauf schneller erhitzt, als die Welle folgen kann — die Passung öffnet sich, der Abzieher tut fast nichts, und das Lagerloch bleibt unangetastet. Geschwindigkeit ist die Disziplin: schnelle Wärme, sofortiges Ziehen, eine Temperaturbegrenzung festgelegt, bevor jemand den Power-Knopf betätigt. Passt die Spule an das Teil mit dem schlechtesten Zugang ab, und das Gerät zahlt sich beim ersten Rettung einer Rotorwelle aus.
FAQ
Q: Kann die Entfernung des Induktionslagers die Welle beschädigen?
A: Nur durch langsames Heizen oder eine schlecht platzierte Spule — beide leiten Wärme in das Magazin statt in die Laufbahn. Schnelle Erwärmung, korrekte Spulenkupplung, und eine definierte Wellentemperaturgrenze halten das Journal kalt und ohne Wertung.
Q: Wie heiß muss die Laufbahn werden?
A: Heiß genug, um die Interferenznaht zu öffnen — typischerweise 90–110°C über der Wellentemperatur für Standardmontagen, höher bei starken Störungen oder Korrosion. Die entscheidende Zahl ist der Unterschied zwischen Renn- und Welle, und sie verfällt innerhalb von Sekunden, sobald die Heizung stoppt. Zieh sofort.
Q: Kann auch ein Lagerbefestigungsheizer die Entfernung übernehmen??
A: Manchmal. Schrumpfverschluss und Entfernung haben dieselbe Physik, und eine Maschine deckt beide Aufgaben ab, wenn die Teile in ihre Spule und den Leistungsbereich passen. Festgesetzte Strahlen und große Baugruppen erfordern meist mehr Leistung und mehr Spulenoptionen — Geteilte Spulen oder flexible Kabel — als ein kleiner Montageheizer bietet.
Opfern Sie keine Wellen mehr an festsitzenden Lagern
Senden Sie uns Ihre schlimmste Demontagearbeit — der festsitzende Käfig, das enge Gehäuse, die Welle, die Sie sich nicht beschädigen dürfen. Wir werden die Leistung spezifizieren, Frequenz, und die Spule, die das löst.










