Schmieden vs. Gießen: Festigkeit, Kosten, Fehler & Anwendungen
So wählen Sie zwischen geschmiedeten und gegossenen Metallteilen
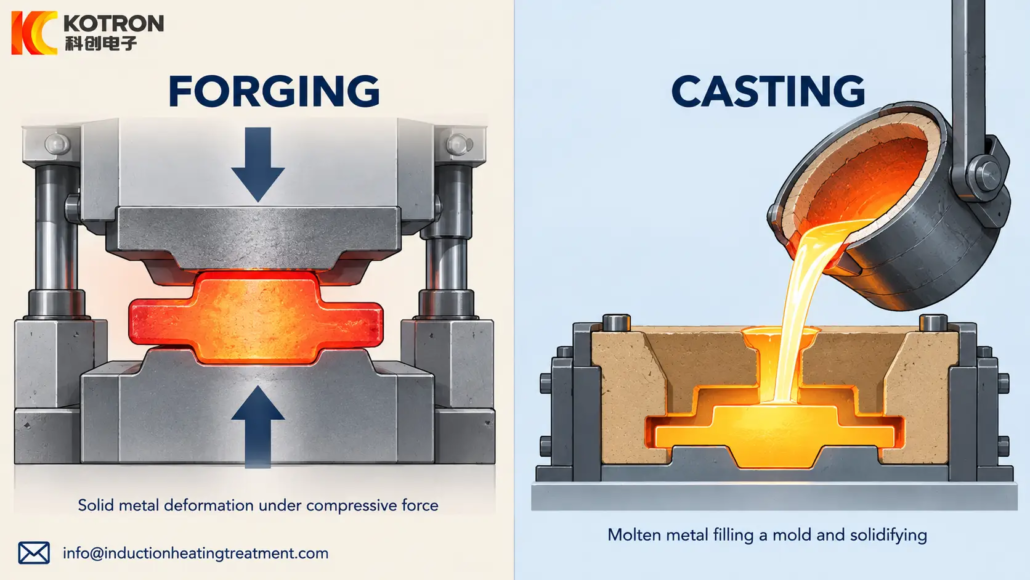
Schmieden formt festes Metall durch plastische Verformung, während Gießen Formen Sie Teile, indem Sie geschmolzenes Metall in eine Form einbringen und es erstarren lassen. Dieser grundlegende Unterschied wirkt sich auf die innere Struktur aus, erreichbare Geometrie, mechanische Eigenschaften und Herstellungskosten einer Komponente.
Schmieden wird oft als Massivstahl gewählt, hochbelastete Teile, bei denen Ermüdungsfestigkeit und kontrollierte Materialeigenschaften wichtig sind. Das Gießen eignet sich besonders für komplexe Formen, interne Durchgänge und Komponenten, die eine umfangreiche Bearbeitung erfordern würden, wenn sie aus Vollmaterial hergestellt würden. Jedoch, Keine der Methoden ist grundsätzlich für jede Anwendung überlegen.
Der nützlichste Vergleich berücksichtigt die tatsächliche Materialqualität, Servicelasten, Teilgeometrie, Qualitätsanforderungen und Gesamtkosten für die Herstellung eines akzeptablen fertigen Bauteils.
2. Festigkeit, Kornfluss und Ermüdungsverhalten
3. Typische Mängel und Qualitätsprüfung
4. Geometrie, Werkzeug- und Gesamtherstellungskosten
5. So wählen Sie zwischen Schmieden und Gießen
6. Induktionserwärmung in der Schmiede- und Gussproduktion
1. Schmieden vs. Gießen: Hauptunterschiede
Wie Schmieden funktioniert
Beim Schmieden werden die Druckkräfte einer Presse genutzt, Hammer oder andere Formgeräte, um Metall im festen Zustand zu verformen.
Im Warmschmiedeverfahren, Knüppel oder Stangen werden vor der Verformung auf eine geeignete Umformtemperatur erhitzt. Das Werkstück bleibt stabil. Bei entsprechender Material- und Bauteilanforderung kommen auch Warmschmieden und Kaltschmieden zum Einsatz.
Zu den gängigen Methoden gehören das Freiformschmieden und das Gesenkschmieden. Die Wahl beeinflusst die Dimensionsfähigkeit, Werkzeuganforderungen, Materialfluss- und Produktionsökonomie.
So funktioniert Casting
Casting beinhaltet schmelzendes Metall, Füllen eines Formhohlraums und Ermöglichen, dass das Metall in der erforderlichen Form erstarrt.
Verschiedene Gussmethoden bieten unterschiedliche Möglichkeiten. Sandguss wird häufig für ein breites Spektrum an Teilegrößen und Produktionsmengen eingesetzt. Feinguss kann komplizierte Formen mit relativ feinen Details erzeugen, während Druckguss üblicherweise für die Massenproduktion geeigneter Nichteisenlegierungen verwendet wird.
Die gewählte Methode beeinflusst die Oberflächenbeschaffenheit, Maßhaltigkeit, interne Solidität und Werkzeuginvestitionen.
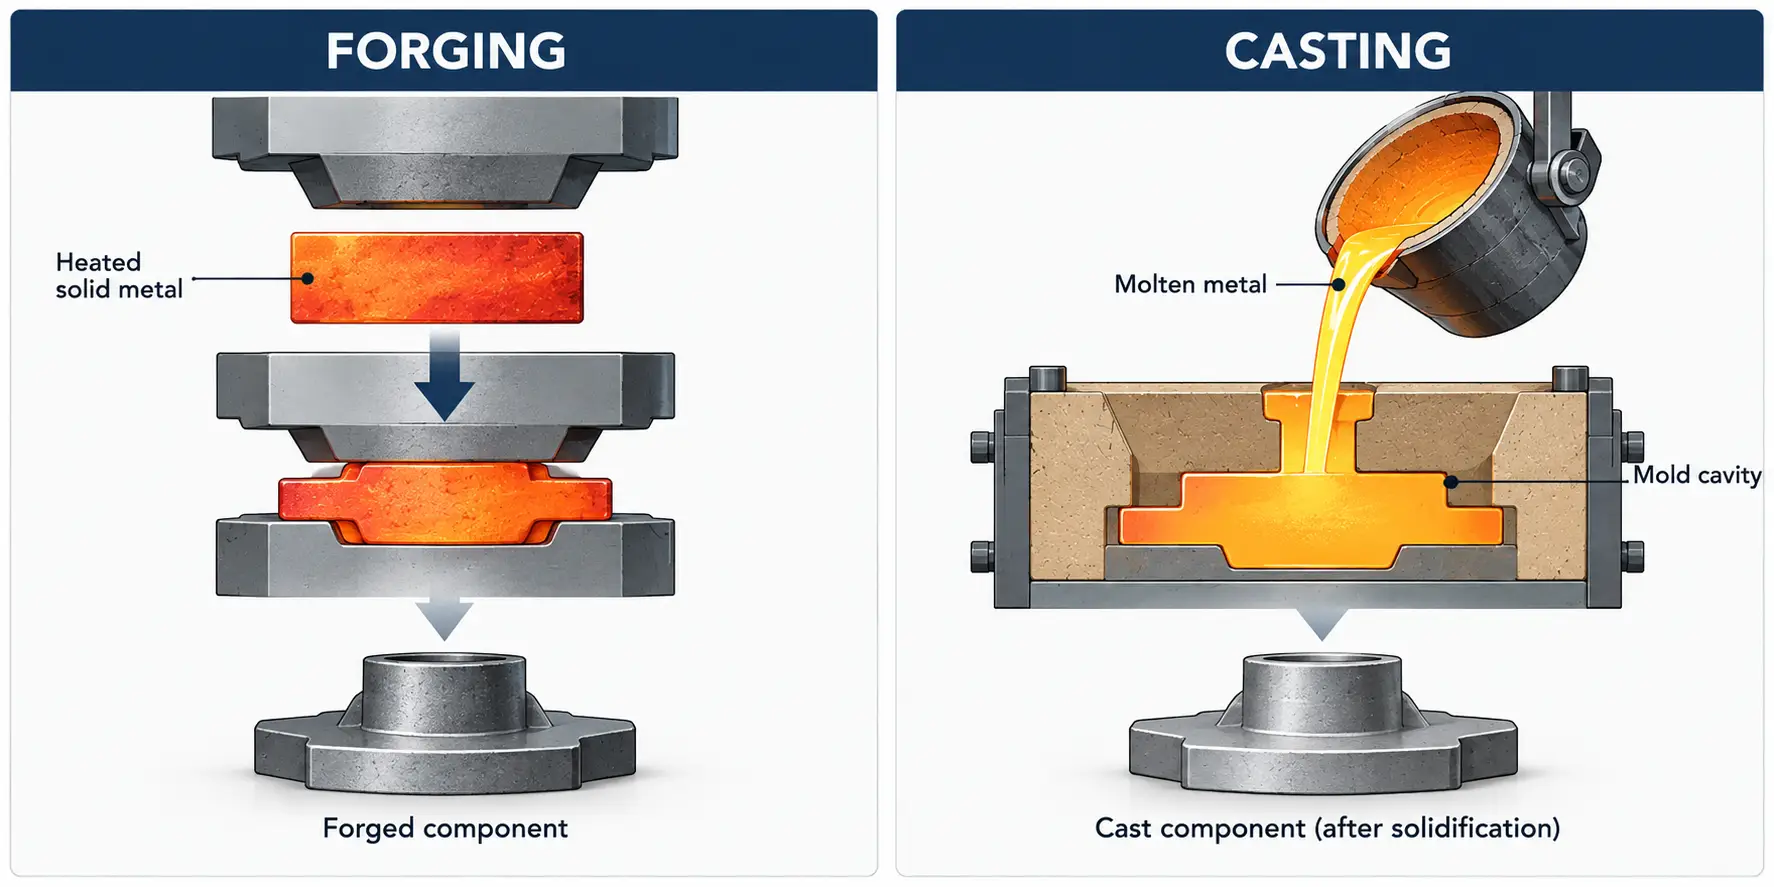
Beim Schmieden wird festes Metall verformt, Beim Gießen erstarrt geschmolzenes Metall in einer Form.
Die wichtigsten Unterschiede auf einen Blick
| Faktor | Schmieden | Gießen |
|---|---|---|
| Umformprozess | Plastische Verformung von massivem Metall | Erstarrung von geschmolzenem Metall in einer Form |
| Teile-Geometrie | Gut geeignet für viele solide, tragende Formen | Besonders geeignet für komplexe Formen und innere Hohlräume |
| Materialstruktur | Eine Verformung kann die Mikrostruktur verändern und einen gerichteten Kornfluss entwickeln | Die Mikrostruktur entsteht durch Erstarrung und anschließende Bearbeitung |
| Mechanische Leistung | Kann bei anspruchsvollen Ladebedingungen Vorteile bieten | Kann anspruchsvolle Spezifikationen mit geeigneter Legierung erfüllen, Verarbeitung und Qualitätskontrolle |
| Typische Mängel | Runden, Falten, Schmiederisse und Unterfüllung | Porosität, Schrumpffehler, Einschlüsse und heiße Tränen |
| Produktionsökonomie | Beeinflusst durch Umformgeräte, Werkzeugen, Verformung und Bearbeitung | Beeinflusst durch den Schimmeltyp, Schmelzen, Ausbeute, Bearbeitung und Produktionsmenge |
| Typische Teile | Wellen, Pleuel und Getrieberohlinge | Pumpengehäuse, komplexe Ventilkörper und Maschinengehäuse |
Diese Unterschiede legen die allgemeinen Fähigkeiten jedes Prozesses fest. Die endgültige Entscheidung erfordert die Bewertung der Komponente und nicht die Annahme, dass eine Herstellungsmethode immer ein besseres Ergebnis liefert.
2. Festigkeit, Kornfluss und Ermüdungsverhalten
Warum geschmiedete Komponenten unter Last oft eine gute Leistung erbringen
Beim Schmieden verändert sich die Form und innere Struktur des Metalls durch plastische Verformung. Abhängig von der Legierung, Ausgangsbestand, Verformungstemperatur und Reduktion, Der Prozess kann die Mikrostruktur verfeinern und die Verteilung und Ausrichtung von Strukturmerkmalen verändern.
Dies kann bei Bauteilen, die einer Biegung ausgesetzt sind, von Vorteil sein, Torsion, Stößen oder wiederholter Belastung.
Jedoch, Die mechanische Leistung wird nicht allein durch das Schmieden bestimmt. Materialzusammensetzung, Wärmebehandlung, interne Diskontinuitäten, Oberflächenbeschaffenheit und Bauteilgeometrie bleiben wichtig.
Kornfluss und Richtungseigenschaften
Beim Schmieden, Unter Kornfluss versteht man im Allgemeinen das Richtungsmuster, das entsteht, wenn sich das Material verformt, einschließlich der Ausrichtung mikrostruktureller Merkmale und Einschlüsse.
Ein gut gestaltetes Schmiedestück kann ein Strömungsmuster entwickeln, das für die Hauptbelastungsrichtung günstig ist. Dies kann in bestimmten Anwendungen zu einer verbesserten Leistung beitragen.
Kornfluss ist nicht dasselbe wie Kornverfeinerung. Die Kornverfeinerung betrifft die Korngröße, während der Kornfluss Richtungsmerkmale beschreibt, die mit der Verformung verbunden sind. Beide können Eigenschaften auf unterschiedliche Weise beeinflussen.
Schlecht kontrollierte Verformung, Ungünstige Fließmuster oder Schmiedefehler können den erwarteten Nutzen verringern. Daher sollte ein geschmiedetes Bauteil anhand seiner tatsächlichen mechanischen Anforderungen bewertet werden.
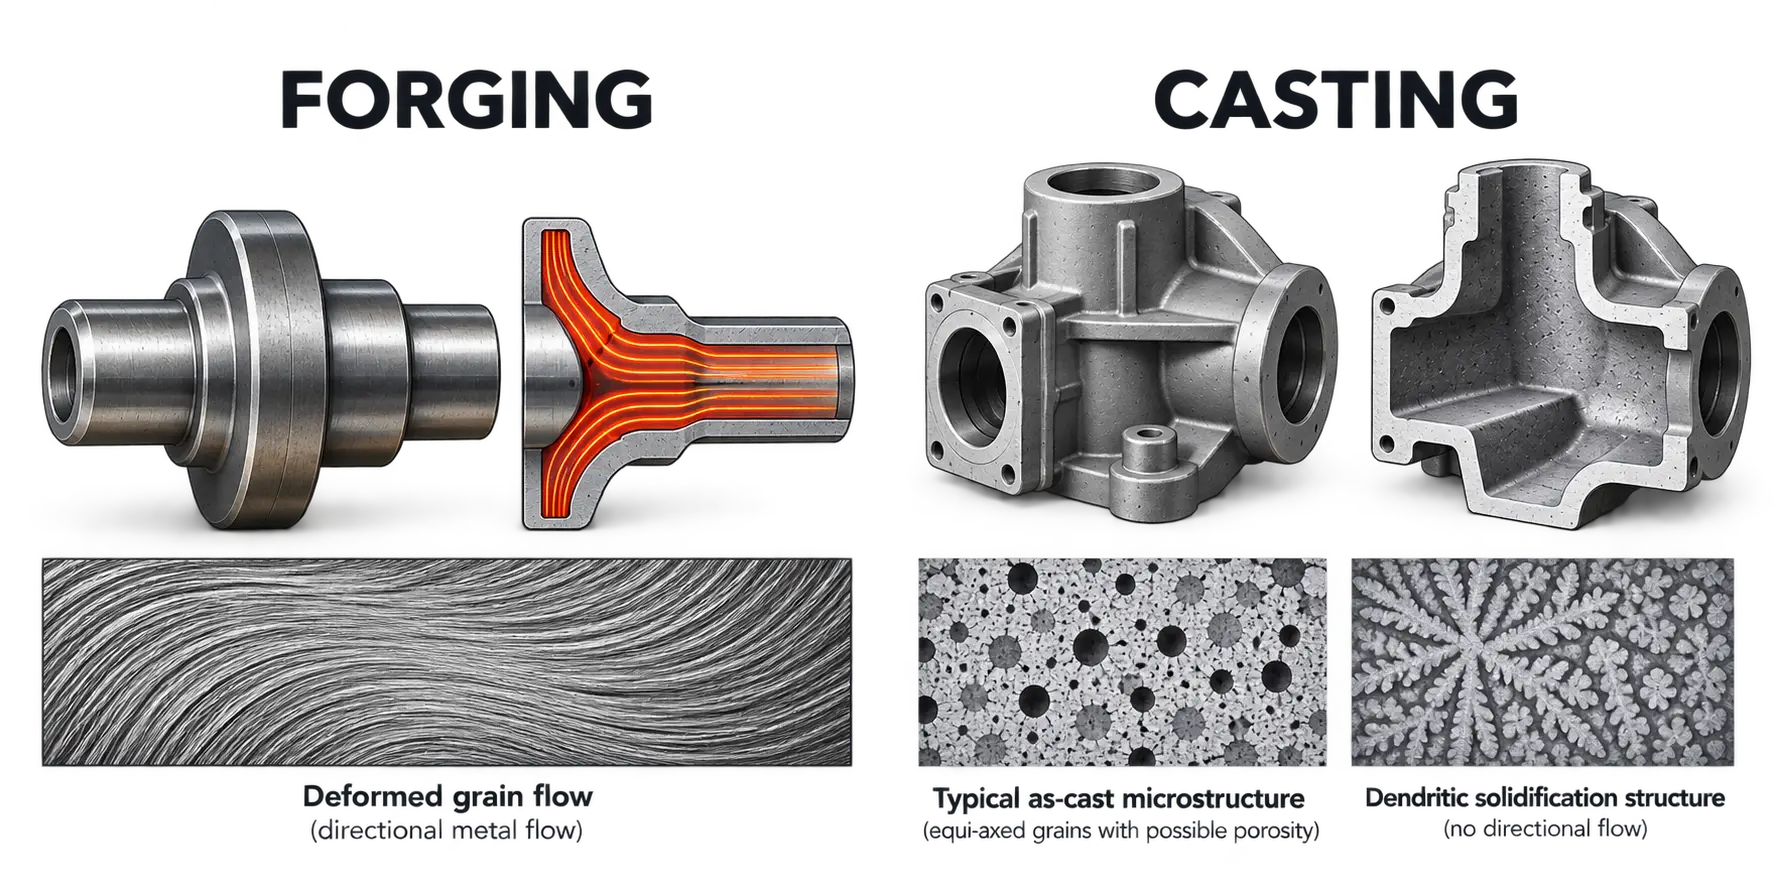
Durch Schmiedeverformung erzeugter gerichteter Kornfluss.
Ermüdungsfestigkeit geschmiedet vs. gegossen
Ermüdungsversagen entsteht unter wiederholter oder schwankender Beanspruchung und wird stark von der Rissentstehung und -ausbreitung beeinflusst.
Interne Diskontinuitäten, Oberflächenfehler, Eigenspannungen und geometrische Spannungskonzentrationen können die Ermüdungslebensdauer sowohl von geschmiedeten als auch von gegossenen Bauteilen beeinflussen.
Schmieden kann einen Vorteil bieten, wenn kontrollierte Verformung und Materialqualität kritische Diskontinuitäten reduzieren und günstige Richtungseigenschaften bieten.
Durch Gießen können auch Bauteile mit ausreichender Ermüdungsbeständigkeit hergestellt werden. Legierungsauswahl, Erstarrungskontrolle, Wärmebehandlung, Bearbeitung und Prüfung beeinflussen das Ergebnis.
Für kritische Anwendungen, Ermüdungsanforderungen sollten durch entsprechende Spezifikationen festgelegt werden, Tests und Bewertung auf Komponentenebene statt der allgemeinen Annahme, dass alle Schmiedeteile alle Gussteile übertreffen.
3. Typische Mängel und Qualitätsprüfung
Der Herstellungsweg beeinflusst die Art der Fehler, die auftreten können, Aber weder Schmieden noch Gießen garantieren fehlerfreies Material.
Es ist nützlicher zu verstehen, wie Diskontinuitäten entstehen, als anzunehmen, dass ein bestimmter Fehler ausschließlich zu einem Prozess gehört.
Typische Gussfehler
Die Gussqualität wird durch die Schmelzevorbereitung beeinflusst, Formenfüllung, Fütterung und Verfestigung.
Zu den häufigsten Mängeln gehören::
Gasporosität: Hohlräume im Zusammenhang mit Gas, das während der Erstarrung eingeschlossen oder freigesetzt wird.
Lunker und Schrumpfporosität: Hohlräume entstehen durch unzureichende Zufuhr, da sich das Metall während der Erstarrung zusammenzieht.
Heiße Tränen: Risse, die sich bilden, wenn die Kontraktion während der Endphase der Erstarrung unterdrückt wird.
Nichtmetallische Einschlüsse: Unerwünschtes Material in den Guss eingearbeitet.
Fehlläufe und Kaltabschlüsse: Defekte im Zusammenhang mit unvollständiger Formfüllung oder unzureichender Verschmelzung zwischen vorrückenden Metallströmen.
Ihr Vorkommen hängt von der Legierung ab, Gussmethode, Formenbau und Prozesskontrolle.
Typische Schmiedefehler
Schmiedefehler können vom Ausgangsmaterial herrühren oder beim Erhitzen und Umformen entstehen.
Beispiele hierfür sind:
Überlappungen und Falten: Bei der Verformung gefaltetes Material, möglicherweise Oberflächendiskontinuitäten entstehen.
Schmiedrisse: Risse, die mit übermäßiger örtlicher Beanspruchung einhergehen, ungeeignete Umformtemperatur, Materialbeschränkungen oder andere Verarbeitungsbedingungen.
Unterfüllung: Unvollständige Füllung der vorgesehenen Formkavität.
Oberflächendiskontinuitäten: Mängel, die vom Ausgangsbestand übernommen oder während der Verarbeitung eingeführt wurden.
Interne Diskontinuitäten: Fehler, die vom Ausgangsmaterial zurückbleiben oder unter ungünstigen Verarbeitungsbedingungen entstehen können.
Durch Schmiedeverformung können unter geeigneten Bedingungen bestimmte innere Hohlräume geschlossen werden, Doch der Verschluss bedeutet nicht zwangsläufig eine metallurgische Verbindung oder eine vollständige Defektbeseitigung.
Nichtmetallische Einschlüsse, Risse und andere Diskontinuitäten können auch nach erheblicher Verformung bestehen bleiben.
Inspektions- und Abnahmeanforderungen
Die Qualitätsprüfung sollte entsprechend dem Material ausgewählt werden, Geometrie, erwartete Fehlerarten und anwendbare Akzeptanzkriterien.
Zur Beurteilung äußerer Merkmale werden häufig Sicht- und Maßprüfungen eingesetzt. Ultraschallprüfungen und Röntgenprüfungen können zur Untersuchung interner Diskontinuitäten eingesetzt werden, sofern Material und Geometrie dies zulassen.
Mit der Magnetpulverprüfung können Oberflächen- und oberflächennahe Diskontinuitäten in geeigneten ferromagnetischen Materialien aufgedeckt werden, während die Flüssigkeitseindringprüfung zum Durchbrechen von Oberflächendiskontinuitäten in kompatiblen Materialien verwendet wird.
Die Prüffähigkeit ist nicht für jedes Schmiede- oder Gussbauteil identisch. Grobe Mikrostrukturen, Abschnittsdicke, Oberflächenzustand, Komplexe Geometrie und Fehlerausrichtung können die Erkennung beeinträchtigen.
Für kritische Bauteile, Prüfverfahren und Akzeptanzgrenzen sollten anhand der relevanten Material- und Komponentenspezifikationen festgelegt werden.
Können Sie ein geschmiedetes oder gegossenes Teil anhand seines Aussehens identifizieren??
Oberflächenstruktur, Trennlinien und andere Herstellungsspuren können Hinweise geben, aber sie sind kein endgültiger Beweis.
Bearbeitung, sprengen, Durch Beschichten und andere Endbearbeitungsvorgänge können diese Merkmale entfernt oder verdeckt werden. Auch einige Schmiede- und Gussverfahren können ein ähnliches äußeres Erscheinungsbild erzeugen.
Fertigungsaufzeichnungen, Die Materialdokumentation und eine entsprechende metallurgische Untersuchung bieten eine zuverlässigere Grundlage für die Identifizierung des Produktionsweges.
4. Geometrie, Werkzeug- und Gesamtherstellungskosten
Die Herstellungskosten sollten für das fertige Produkt bewertet werden, akzeptierte Komponente und nicht nur das anfängliche Schmieden oder Gießen.
Geometrie und Machbarkeit der Herstellung
Gießen ist oft von Vorteil, wenn ein Teil interne Durchgänge benötigt, komplexe Hohlräume oder äußere Merkmale, die durch herkömmliches Schmieden schwer zu formen sind.
Typische Beispiele sind Pumpengehäuse und bestimmte Ventilkörper. Beim Gießen können Strömungskanäle innerhalb des Bauteils entstehen, Reduzierung des Bearbeitungs- oder Montageaufwands, der andernfalls erforderlich wäre.
Schmieden eignet sich häufig für massive Bauteile, bei denen Materialverformung und Richtungseigenschaften praktische Vorteile bieten.
Jedoch, Die Geometrie allein entscheidet nicht über die Wahl. Größe, Legierung, Erforderliche Toleranzen und verfügbare Herstellungsverfahren müssen ebenfalls berücksichtigt werden.
Werkzeugausstattung und Produktionsmenge
Das Schmieden im geschlossenen Gesenk kann erhebliche Gesenkinvestitionen erfordern. Für eine geeignete Großserienproduktion, Diese Kosten können auf viele Komponenten verteilt werden.
Die Kosten für Gusswerkzeuge hängen stark vom gewählten Verfahren ab.
Sandguss kann für bestimmte Anwendungen mit geringem Volumen oder großen Bauteilen wirtschaftlich sein, Während Hochdruck-Druckguss in der Regel größere Werkzeuginvestitionen erfordert, kann es bei hohen Produktionsmengen jedoch von Vorteil sein.
Weder Schmieden noch Gießen sind über alle Produktionsbedingungen hinweg durchweg günstiger.
Bearbeitung, Ertrags- und Qualitätskosten
Die gesamten Herstellungskosten können umfassen:
— Ausgangsmaterial und Materialverluste.
— Schmelzen oder Knüppelerhitzen.
— Umform- oder Gussvorgänge.
— Stirbt, Formen und zugehörige Werkzeuge.
— Trimmen, Reinigung und Bearbeitung.
— Wärmebehandlung und Oberflächenveredelung.
— Inspektion, Nacharbeit und Ausschussteile.
Endformnahes Schmieden und Präzisionsguss können den Bearbeitungsaufwand reduzieren, wenn die Bauteilgeometrie und -toleranzen geeignet sind.
Auch der Materialverbrauch variiert. Beim Schmieden können Grate und Besäumabfälle entstehen, Beim Gießen sind möglicherweise Tore erforderlich, Läufer und Steigrohre, die entfernt oder recycelt werden müssen.
Der aussagekräftige wirtschaftliche Vergleich sind die Kosten pro abgenommenem Fertigteil bei erforderlicher Produktionsmenge.
5. So wählen Sie zwischen Schmieden und Gießen
Eine praktische Auswahl beginnt mit den Serviceanforderungen der Komponente und geht zurück zum Herstellungsprozess.
Schritt 1: Legen Sie Material- und Ladeanforderungen fest
Identifizieren Sie die erforderliche Legierung, mechanische Eigenschaften und Betriebsbedingungen.
Ein Bauteil, das wiederholter Biege- oder Torsionsbelastung ausgesetzt ist, kann von einem Schmiedeweg profitieren, der eine geeignete Materialqualität und Richtungseigenschaften bietet.
Ein Gussteil kann auch akzeptabel sein, wenn seine spezifizierten Eigenschaften erfüllt sind, Qualitätsniveau und Design genügen den Serviceanforderungen.
Die Entscheidung sollte durch technische Spezifikationen und nicht allein durch die Herstellungsmethode gestützt werden.
Schritt 2: Bewerten Sie die Teilegeometrie
Stellen Sie fest, ob das Bauteil interne Hohlräume enthält, Strömungskanäle, dünne Wände oder andere Merkmale, die die Herstellbarkeit stark beeinflussen.
Eine Vollwelle eignet sich möglicherweise gut zum Schmieden.
Ein komplexes Pumpengehäuse mit internen Strömungskanälen kann praktischer zu gießen sein.
Wenn beide Wege machbar sind, Vergleichen Sie den Umfang der anschließenden Bearbeitung und Montage.
Schritt 3: Definieren Sie Qualitäts- und Inspektionsanforderungen
Betrachten Sie die Typen, Größen und Standorte von Diskontinuitäten, die die Komponentenleistung beeinträchtigen könnten.
Für ermüdungskritische Teile, Defekte in der Nähe stark beanspruchter Bereiche können besonders wichtig sein.
Für druckführende Bauteile, Integritätsanforderungen können die Materialauswahl beeinflussen, Herstellungsweg und Inspektion.
Die Qualitätsabnahme sollte durch die geltenden Spezifikationen und Servicebedingungen definiert werden, nicht einfach dadurch, dass man einen Prozess als stärker oder zuverlässiger bezeichnet.
Schritt 4: Vergleichen Sie Produktionsvolumen und Gesamtkosten
Schätzen Sie die Werkzeuginvestitionen, Produktionsrate, Materialverwertung, Mechanische Bearbeitung, Wärmebehandlung, Prüf- und Ausschusskosten.
Ein Prozess mit niedrigeren anfänglichen Werkzeugkosten führt bei großen Stückzahlen möglicherweise nicht zu den niedrigsten Kosten pro akzeptiertem Teil.
Umgekehrt, Eine technisch machbare Schmiederoute kann für einen Komplex unwirtschaftlich sein, Komponente mit geringem Volumen.
Beispiele aus der industriellen Fertigung
| Komponente | Wichtige Auswahlfaktoren | Überlegungen zur Herstellung |
|---|---|---|
| Kurbelwelle | Ermüdungsbelastung, Materialeigenschaften und Produktionsvolumen | Schmieden ist bei anspruchsvollen Anwendungen üblich; Für bestimmte Designs werden auch geeignete Gießrouten verwendet |
| Getrieberohling | Materialqualität, Laden, Bearbeitung und anschließende Wärmebehandlung | Bei hochbelasteten Getriebebauteilen kommt häufig Schmieden zum Einsatz, abhängig von Design- und Materialanforderungen |
| Pumpengehäuse | Interne Strömungskanäle, Geometrie- und Druckanforderungen | Mit dem Guss können komplexe Innenpassagen effizient geformt werden |
| Ventilkörper | Druckintegrität, Serviceumgebung, Legierung und Innengeometrie | Es kommen sowohl geschmiedete als auch gegossene Ausführungen zum Einsatz, abhängig von den jeweiligen Anforderungen |
Die endgültige Entscheidung
Wählen Sie den Herstellungsweg, der die erforderliche Leistung dauerhaft erfüllen kann, Geometrie- und Qualitätsvorgaben zu akzeptablen Gesamtkosten.
Für anspruchsvolle Anwendungen, Diese Entscheidung sollte durch materielle Daten gestützt werden, Prozessfähigkeit, Inspektionsanforderungen und Gespräche mit qualifizierten Herstellern.
6. Induktionserwärmung in der Schmiede- und Gussproduktion
Induktionserwärmung kann sowohl die Schmiede- als auch die Gussproduktion unterstützen, aber es dient anderen Zwecken.
Billet-Erwärmung vor dem Schmieden
Im Warmschmiedeverfahren, Metallbarren oder -stangen müssen vor der Verformung eine entsprechende Umformtemperatur erreichen.
Eine Induktions-Blöckenerwärmungssystem kann geeignete leitfähige Werkstücke erwärmen, während diese fest bleiben. Anschließend wird das erhitzte Material in eine Presse überführt, Hammer oder andere Schmiedegeräte.
Der Heizbedarf hängt von der Materialqualität ab, Werkstückabmessungen, Umformtemperatur und Produktionsrate.
KOTRON bietet Induktionsheizgeräte für Schmiedeanwendungen. Weitere Informationen finden Sie unter Induktionsschmiede Seite.
Induktionsschmelzen zum Gießen
Beim Gießen muss die Metallschmelze vor dem Füllen der Form vorbereitet werden.
Eine Induktionsschmelzofen kann geeignete Metalle und Legierungen schmelzen elektromagnetische Induktion. Anschließend wird das geschmolzene Metall entsprechend dem gewählten Gießverfahren gehandhabt und gegossen.
Schmelzgeräte unterstützen die Metallaufbereitung; Es ersetzt nicht das Formendesign, gießen, Erstarrungskontrolle oder Gussinspektion.
Die Unterscheidung ist einfach: Durch die Induktionserwärmung wird das massive Metall zum Schmieden vorbereitet, Beim Induktionsschmelzen entsteht flüssiges Metall zum Gießen.
Schlüssel zum Mitnehmen
Schmieden und Gießen bieten unterschiedliche Fertigungsmöglichkeiten. Schmieden kann bei bestimmten hochbelasteten Bauteilen Vorteile bringen, während das Gießen besonders für komplexe Formen und Innendurchgänge nützlich ist.
Durch den Vergleich der Serviceanforderungen sollte der geeignete Prozess ausgewählt werden, Materialeigenschaften, Geometrie, Qualitätsakzeptanz und Gesamtherstellungskosten.
In der Produktion, Die Induktionserwärmung kann zum Erwärmen fester Knüppel vor dem Schmieden oder zum Schmelzen von Metall vor dem Gießen verwendet werden. Hierbei handelt es sich um unterschiedliche thermische Anwendungen, die unterschiedliche Gerätekonfigurationen erfordern.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann ein Metallteil sowohl gegossen als auch geschmiedet werden??
Ja. Bei einigen Herstellungsverfahren werden Gussmaterial oder speziell hergestellte Vorformen verwendet, die anschließend geschmiedet werden. Herkömmliche Schmiedeprodukte werden häufig auch aus gegossenen Barren oder stranggegossenem Material hergestellt. Die Eigenschaften des endgültigen Bauteils hängen von der vollständigen Verarbeitungshistorie ab, nicht nur seine anfängliche Erstarrungsmethode.
Beseitigt das Schmieden die innere Porosität??
Nicht unbedingt. Durch geeignete Verformung können bestimmte innere Hohlräume geschlossen werden, Eine vollständige metallurgische Bindung ist jedoch nicht gewährleistet. Das Ergebnis hängt von der Temperatur ab, Verformung zu widerstehen, Stresszustand, Fehlereigenschaften und Weiterverarbeitung. Bei Bedarf ist die interne Qualität zu verifizieren.
Woran erkennt man, ob ein Teil geschmiedet oder gegossen ist??
Oberflächenbeschaffenheit und Herstellungsspuren können Hinweise geben, aber Bearbeitung und Endbearbeitung können sie verdecken. Fertigungsaufzeichnungen, Eine Materialzertifizierung und eine entsprechende metallurgische Untersuchung sind zuverlässiger als das bloße optische Erscheinungsbild.
Wählen Sie zwischen Schmieden und Gießen für Ihre Produktion?
KOTRON liefert Induktionserwärmungsgeräte zum Erhitzen fester Knüppel vor dem Schmieden und zum Schmelzen von Metall zum Gießen. Teilen Sie uns Ihre Bauteil- und Produktionsanforderungen mit.