
5 Kritische Faktoren für die Auswahl einer Induktionsanlässmaschine
Auswahl einer induktionsanlässersmaschine geht es nicht darum, die höchste Leistung oder den niedrigsten Preis auszuwählen. Es geht darum, die Ausrüstung an Ihr Werkstück anzupassen — seinem Material, Geometrie, Zielhärte, und Durchsatz ab. Eine gut spezifizierte Maschine verwandelt das Anlassen von einem Batch-Flaschenhals in einen schnellen, wiederholbaren Inline-Schritt. Ein schlecht abgestimmtes Gerät erzeugt ungleichmäßige Härte, verschwendet Energie, und holt nie ganz zur restlichen Linie auf.
Vergüten ist das, was ein hart-aber-sprödes abgeschrecktes Teil in eine zähe, einsatzbereite Komponente verwandelt. Induktion schafft dies schneller und mit mehr Kontrolle als ein Ofen — aber nur, wenn die Maschine richtig spezifiziert ist. Die folgenden fünf Faktoren sind die Entscheidungspunkte, die bestimmen, auf welche Seite dieser Linie Sie gelangen.
Inhaltsverzeichnis
1. Verstehen Sie Ihre Werkstückanforderungen
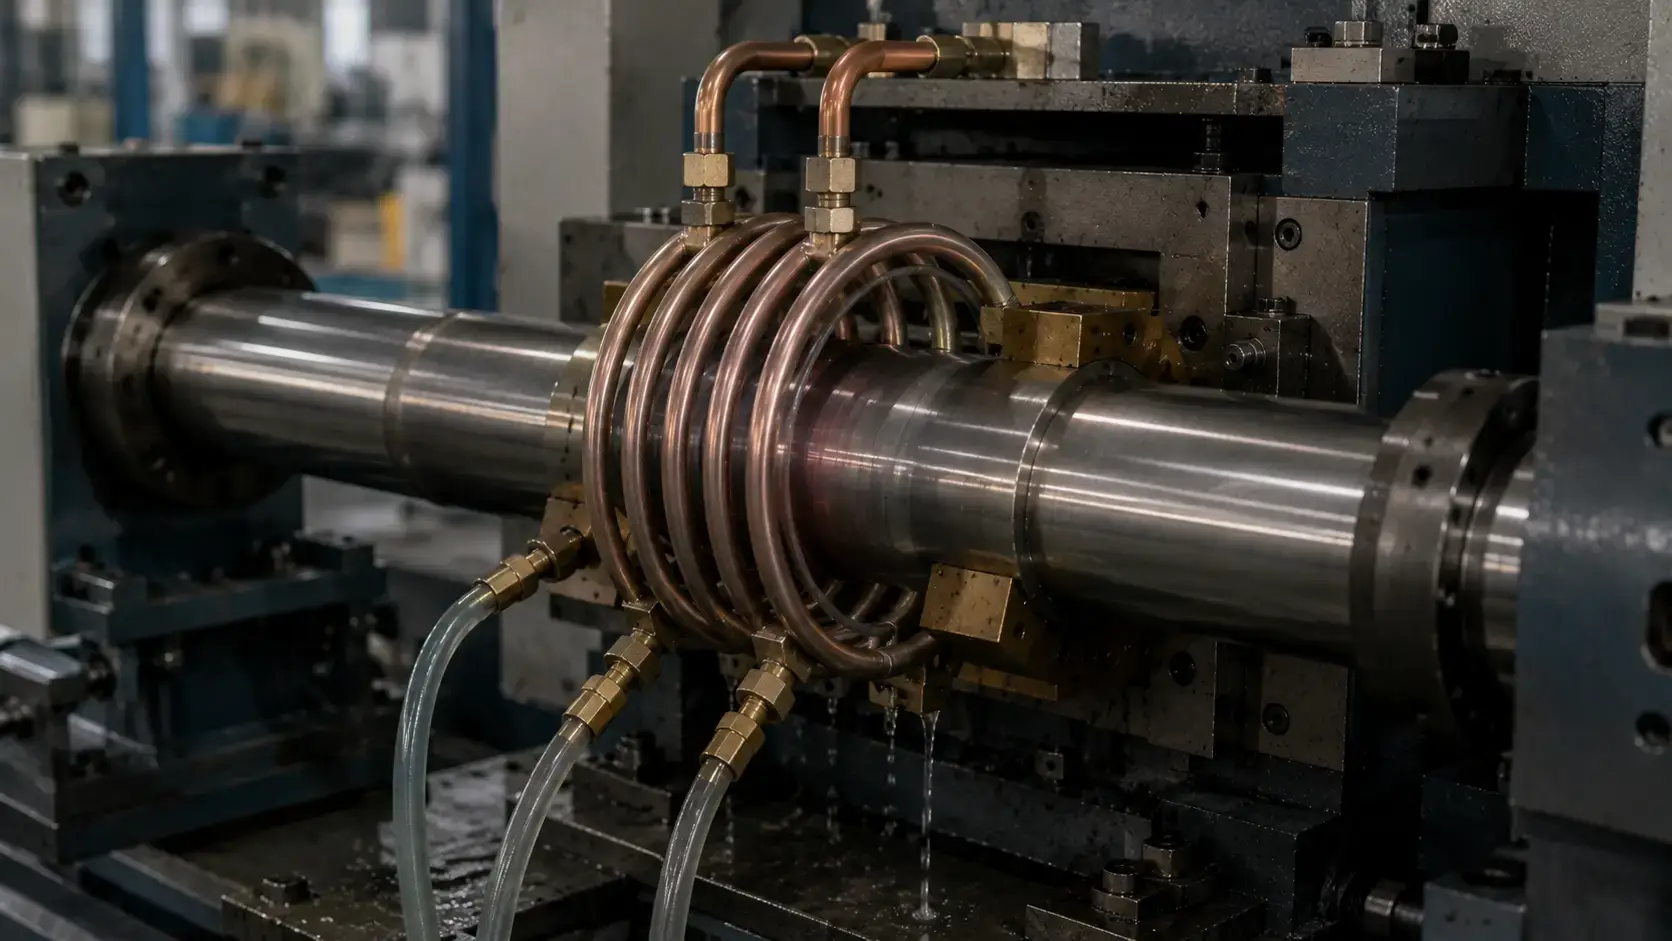
Der erste und wichtigste Schritt ist, genau zu definieren, was Sie tempern müssen. Eine Induktionstemperiermaschine, die perfekt für Automobilnockenwellen funktioniert, kann für Hydraulikstangen mit großem Durchmesser völlig ungeeignet sein. Werkstückgeometrie, Material, und die Ziele für Nachhärtungseigenschaften bestimmen alles Weitere — Spulendesign, Leistungsstufe, Frequenz, und ob Sie Einzelschuss- oder Scan-Temperen benötigen.
Beginnen Sie damit, diese Fragen für jede Bauteilfamilie zu beantworten, die Sie verwenden möchten:
— Materialgüte: Handelt es sich um Mittelkohlenstoffstahl, Legierungsstahl, oder um Werkzeugstahl? Verschiedene Legierungen härten in unterschiedlichen Temperaturbereichen, um die gleiche Härte zu erreichen.
— Abmessungen und Masse: Eine feste Welle 80 Schaft mit einem mm Durchmesser nimmt Wärme anders auf als ein dünnwandiges Rohr, sogar bei derselben Frequenz.
— Anlasszone: Benötigen Sie nach der Durchhärtung eine vollständige Anlassung des Körpers, oder eine lokale Anlassung einer bestimmten Abnutzungsfläche danach Induktionshärten?
— Zielhärte und mechanische Eigenschaften: Anlassen bei 200°C erzeugt ein anderes Verhältnis von Zähigkeit zu Härte als das Anlassen bei 550°C. Kennen Sie Ihre Spezifikation, bevor Sie die Maschine spezifizieren.
— Jahresvolumen und Losgröße: Eine Maschine, die für 5,000 Teile pro Jahr dimensioniert ist, sieht ganz anders aus als eine, die für 500,000.
Das Fazit ist einfach: eine induktionsanlässersmaschine sollte nach Ihrem anspruchsvollsten Teil spezifiziert werden, nicht nach dem Durchschnittsteil. Wenn die Maschine den größten Durchmesser, die engste Toleranz, und das Teil mit dem höchsten Durchsatz in Ihrer Mischung bewältigen kann, kann sie alles andere bewältigen.
2. Wählen Sie die richtige Leistung und Frequenz
Leistung und Frequenz sind die beiden elektrischen Parameter, die direkt steuern, wie schnell und wie tief das Bauteil während des Anlassens erwärmt wird. Sie richtig einzustellen bedeutet eine gleichmäßige Durchheizung in der kürzesten Zykluszeit. Wenn man sie falsch macht, kommt es zu einer Überhitzung der Oberfläche, unzureichende Kerntemperatur, oder Energierechnungen, die Ihre Marge verschlingen.
Als praktischer Ausgangspunkt:
— Mittelfrequenzsysteme (1–10 kHz) sind das Arbeitstier zum Tempern. Sie sorgen für eine tiefere Wärmeeindringung und sind für Schäfte geeignet, Zahnräder, Lagerringe, und andere mittel- bis großquerschnittige Bauteile.
— Hochfrequenzsysteme (10–30 kHz) funktionieren gut für Teile mit kleinem Durchmesser und lokale Anlaszzonen, wo die Erwärmungstiefe streng auf die Oberflächenschicht begrenzt sein muss.
— Leistungsebene sollte auf Ihre erforderliche Zykluszeit und Bauteilmasse abgestimmt sein — nicht einfach auf das maximal verfügbare Niveau eingestellt werden. Eine Überdimensionierung verschwendet Kapital und Energie; Eine Unterdimensionierung erzeugt einen Engpass. Beziehen Sie sich auf Leistungsanforderungen für das Induktionshärten bei der Berechnung Ihres Ausgangswertes.
Ein erfahrener Lieferant modelliert Ihre Teilegeometrie anhand von Frequenz- und Leistungsoptionen, anstatt in seinem Katalog die Maschine mit den höchsten Spezifikationen anzugeben. Bitten Sie darum, sich die Heizprofilsimulation für Ihr spezifisches Werkstück anzusehen, bevor Sie sich verpflichten.
3. Temperaturkontrollgenauigkeit bewerten
Beim erfolgreichen Tempern kommt es im Wesentlichen auf die Temperaturpräzision an. Im Gegensatz zum Härten, wo man deutlich über den Transformationspunkt erhitzt, Die Temperierung erfolgt in einem engeren Fenster — typischerweise 150°C bis 650°C je nach Legierung und Zielhärte. Überschießen durch 20 Grade können die Härte unter die Spezifikation senken. Unterschießen hinterlässt Restspannungen im Bauteil.
Modern Induktionsanläser Systeme verwenden geschlossene Regelkreise, um die Temperatur in engen Bändern zu halten. Wichtige Merkmale zu beachten:
— Rückkopplung der Infrarot-Pyrometer oder Wärmebildkamera — kontaktlose Temperaturmessung in der beheizten Zone, Echtzeitdaten an die Stromversorgung zurückgeben.
— Leistungsanpassung im geschlossenen Kreislauf — das System erhöht oder verringert automatisch die Ausgangsleistung, um den Sollwert zu halten, kompensiert Schwankungen in der Teilmasse, Eingangstemperatur, oder Liniengeschwindigkeit.
— Rezeptspeicherung für mehrere Teilenummern — wenn ein Temperprofil für ein bestimmtes Teil eingestellt ist, sollte es mit einem Knopfdruck abrufbar sein. Dies ist essentiell für Betriebe, die mehr als nur eine Handvoll SKUs betreiben.
— Datenaufzeichnung und Rückverfolgbarkeit — Aufzeichnung der Temperaturkurven pro Charge unterstützt Qualitätsprüfungen und hilft, Prozessabweichungen zu erkennen, bevor Ausschuss entsteht.
Ohne genaue Temperaturkontrolle, wird der Geschwindigkeitsvorteil von Induktionsheizen irrelevant — weil Sie genauso viel Zeit mit Nacharbeit und Kontrolle verbringen werden, wie Sie beim Erhitzen gespart haben.
4. Automatisierung in Betracht ziehen & Produktionskapazität
Ihre Temperierausrüstung sollte sowohl Ihr derzeitiges Produktionsvolumen als auch Ihr prognostiziertes Wachstum in den nächsten drei bis fünf Jahren unterstützen. Eine zu kleine Dimensionierung zwingt Sie dazu, früher als erwartet einen zweiten Apparat auf dem Markt zu erwerben. Eine Überdimensionierung ohne Automatisierung bedeutet, dass Sie für Kapazität bezahlen, die Sie nicht vollständig nutzen können.
Die wichtigsten Überlegungen lassen sich in Durchsatz und Integration aufteilen:
— Zykluszeit vs. Taktzeit: Kann die Maschine einen Temperierzyklus im erforderlichen Tempo Ihrer Linie abschließen?? Berücksichtigen Sie bei dieser Berechnung die Teillade-/Entladezeit, nicht nur die Aufheizzeit.
— Handbuch, halbautomatisch, oder vollautomatisch: Ein manuelles Ladesystem könnte funktionieren 50 Teile pro Tag. Bei 500 Teile pro Schicht, Die automatische Zuführung mit Förderband oder Roboterintegration wird zu einer harten Anforderung für die Konsistenz.
— Schnelle Umstellung: Wenn Sie mehrere Teilefamilien temperieren, Suchen Sie nach einem werkzeuglosen Spulenwechsel, rezeptbasierte Parameterumschaltung, und einstellbare Teilebefestigung. Jede Minute des Wechsels ist eine Minute, die die Maschine nicht produziert.
— Inline vs.. Batch-Konfiguration: Inline-Tempering (Teil wird direkt von der Härtestation zur Temperspirale verlagert) minimiert Handhabung und Bodenfläche. Chargenanlassen mit einem Teilemagazin eignet sich für geringere Volumina oder gemischte Produktionspläne.
Diese Entscheidungen spiegeln viele der gleichen Kompromisse wider, die auftreten, wenn Auswahl eines Induktionshärtesystems. Die beiden Maschinen stehen oft nebeneinander auf derselben Linie, und ihre Automatisierungsstrategien sollten gemeinsam entwickelt werden — nicht unabhängig voneinander.
5. Wählen Sie einen zuverlässigen Geräteanbieter
Die Maschine selbst ist nur die halbe Investition. Die technischen Fähigkeiten des Lieferanten, Anwendungserfahrung, und After-Sales-Support bestimmen, ob die Maschine zehn Jahre lang profitabel läuft oder nach zwei Jahren zu einem Wartungsproblem wird.
Bei der Bewertung von Lieferanten von Induktionshärtungsmaschinen, über das Datenblatt hinausblicken:
— Branchenbezogene Erfahrung: Ein Lieferant, der Härtungssysteme für Automobilantriebsstrangteile gebaut hat, versteht die Anforderungen an Zykluszeit und Wiederholbarkeit dieser Branche. Allgemeine industrielle Heizungserfahrung ist nicht dasselbe.
— Maßgefertigtes Design von Spulen und Armaturen: Die Spule ist der Ort, an dem der Wärmetransfer tatsächlich stattfindet. Ein Zulieferer, der das Design der Spule als ein anwendungstechnisches Problem betrachtet — nicht als Standardprodukt aus dem Katalog — wird eine bessere Heizgleichmäßigkeit und eine längere Lebensdauer der Spule liefern.
— Vor-Ort-Inbetriebnahme und Schulung: Eine Induktionsheizsystems ist kein Plug-and-Play. Der Lieferant sollte einen Ingenieur zu Ihrer Etage schicken, die Prozessparameter Ihrer tatsächlichen Teile überprüfen, und Ihre Bediener schulen.
— Verfügbarkeit von Ersatzteilen und Lieferzeiten: Leistungsmodule, Kondensatoren, und Spulenbaugruppen sollten lagerfähig und innerhalb von Tagen lieferbar sein, nicht Wochen. Bitten Sie im Rahmen des Angebots um eine empfohlene Ersatzteilliste.
— Garantiebedingungen und langfristige Serviceverträge: Verstehen, was abgedeckt ist, und für wie lange, und welche Reaktionszeit der Lieferant nach Ablauf der Garantiezeit zusagt.
Ein Lieferant, mit dem es sich lohnt zusammenzuarbeiten, fragt nach Ihren Werkstücken, bevor er eine Leistungsbewertung abgibt. Wir bewerten jede Anfrage anhand derselben fünf oben genannten Faktoren — Teilgeometrie, Material, Temperaturkontrollanforderungen, Automatisierungsbedürfnisse, und langfristige Serviceerwartungen — und liefern Sie eine Konfigurationsempfehlung basierend auf Ihrem Prozess, keine Katalogvoreinstellung.
Induktion vs. Konventionelles Ofentempern
Für Betriebe, die derzeit Chargenöfen zum Anlassen verwenden, ist die Frage nicht, ob Induktion die Arbeit erledigen kann — sondern ob der Wechsel für Ihr spezifisches Produktionsprofil wirtschaftlich sinnvoll ist. Die untenstehende Tabelle stellt die praktischen Unterschiede dar.
| Induktionstempern | Konventionelles Ofentempern |
|---|---|
| Schnelles Erhitzen — Sekunden bis Minuten | Lange Heizzyklen — typischerweise 1–4 Stunden |
| Lokale Erwärmung — nur die spezifizierte Zone wird angelassen | Gesamtes Teil erhitzt — Energieverbrauch für Masse, die keine Behandlung erfordert |
| Geringerer Energieverbrauch pro Bauteil | Höhere Betriebskosten — Ofenleerlauf, Wärmeverlust an die Umgebung |
| Reduzierte Verzerrung — kurze Wärmeeinwirkung, minimale thermische Belastung | Größeres Verformungsrisiko — Langanhaltendes Einweichen bei Temperatur |
| Einfache Automatisierung — integriert sich direkt in die Inline-Produktion | Begrenzte Automatisierungsflexibilität — Chargenbelastung, längere Zyklusabhängigkeit |
| Ausgezeichnete Prozesswiederholbarkeit — Geschlossene Regelkreisregelung pro Bauteil | Schwierigere Temperaturgleichmäßigkeit — Heiß- und Kaltzonen im Ofen |
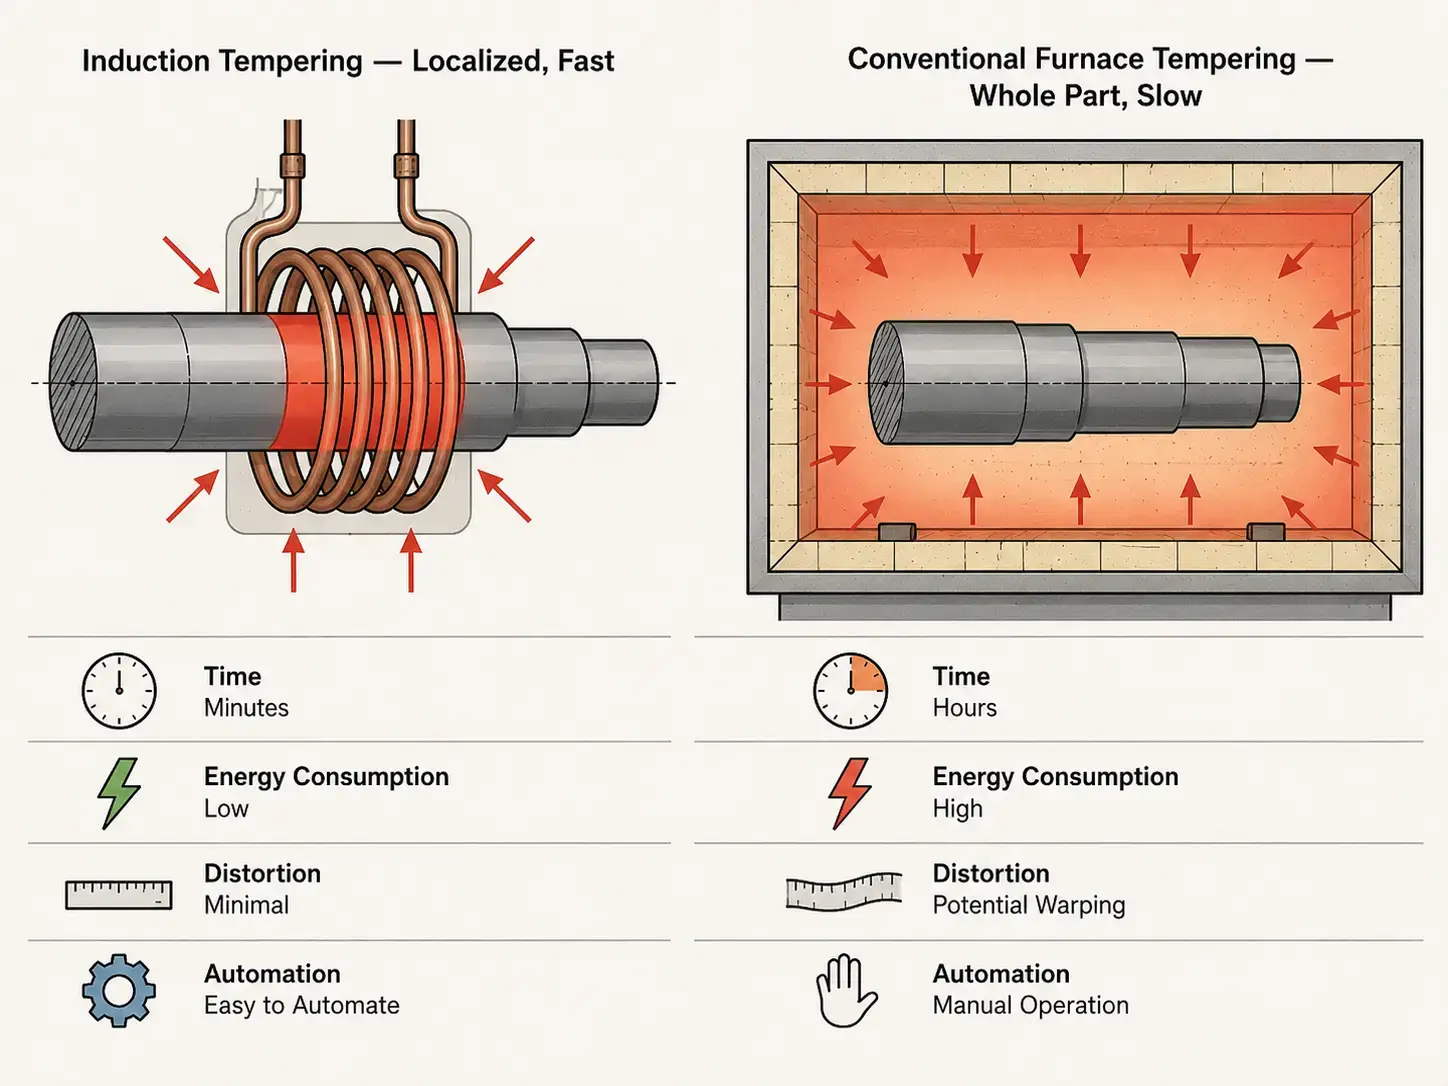
Induktionsanlassung ist kein universeller Ersatz für Öfen. Für Hochmischung, Kleinaufladenwerkstätten, die Dutzende verschiedener Bauteilgeometrien in kleinen Chargen verarbeiten, ein herkömmlicher Ofen können immer noch die flexiblere Option sein — einfach die Charge laden, Stellen Sie den Timer ein, und gehen Sie weiter. Aber für Produktionslinien mit konsistenten Bauteilfamilien bei mittlerem bis hohem Volumen, Induktionsanhalten gewinnt bei Zykluszeit, Energiekosten pro Bauteil, und Prozesssteuerung. Der Schnittpunkt liegt normalerweise irgendwo zwischen „wir betreiben dieselben 3 Wellen jeden Tag“ und „wir tempern 200 verschiedene Teilenummern pro Monat.“
Schlüssel zum Mitnehmen
Die Wahl eines induktionsanlässersmaschine kommt auf fünf Entscheidungen an, und jede einzelne wirkt sich auf die nächste aus. Definieren Sie zuerst Ihre Werkstückanforderungen — Material, Geometrie, Zielhärte, und das Volumen. Das bestimmt die Wahl von Leistung und Frequenz. Leistung und Frequenz, legen wiederum, die Grundlage für die Genauigkeit der Temperaturkontrolle und das erforderliche Automatisierungsniveau fest. Und der von Ihnen gewählte Lieferant bestimmt, ob die ersten vier Entscheidungen an realen Teilen mit realen Prozessdaten validiert werden, oder Annahmen überlassen bleiben, die nach der Installation als Probleme auftauchen. Die richtige Maschine, korrekt spezifiziert, wandelt das Anlassen von einem Engpass im Chargenprozess in einen nahtlosen Inline-Schritt um. Der falsche macht das Gegenteil.
FAQ
Q: Was ist der Unterschied zwischen Induktionsanlassen und Induktionshärten?
A: Induktionshärten erhitzt das Bauteil über seine Umwandlungstemperatur (typischerweise 800–950°C) und erschreckt es schnell, um eine harte martensitische Oberflächenschicht zu erzeugen. Das Induktionsanlassen ist der Nachfolgeschritt: es erhitzt das gehärtete Teil auf eine niedrigere Temperatur (150–650°C) um Innenspannungen zu entlasten, die Sprödigkeit zu reduzieren, und das Zielgleichgewicht zwischen Härte und Zähigkeit zu erreichen. Beide verwenden Induktion, aber bei sehr unterschiedlichen Temperaturen und für unterschiedliche metallurgische Ziele.
Q: In welchem Temperaturbereich arbeitet die Induktionsanlassung typischer?
A: Der Temperaturbereich hängt von der Legierung und den mechanischen Eigenschaften des Ziels ab. Niedertemperaturanlassen (150–250°C) ist üblich für einsatzgehärtete Verschleißteile wie Lager und Zahnräder, bei denen eine hohe Oberflächenhärte erhalten bleiben muss. Mitteltemperaturanlassen (350–500°C) eignet sich für Federstähle und Bauteile, die ein Gleichgewicht von Festigkeit und Duktilität erfordern. Hochtemperaturanlassen (500–650°C) wird für Baustähle und Teile verwendet, die maximale Zähigkeit benötigen, wie z. B. Automobilfahrgestelle und Antriebskomponenten.
Q: Kann Induktionsanlassen einen herkömmlichen Anlassofen vollständig ersetzen?
A: Es hängt von Ihrem Produktionsprofil ab. Für Hochvolumenlinien mit gleichbleibender Bauteilgeometrie, ja — Induktionsanlassen kann den Ofen vollständig ersetzen, und schnellere Zykluszeiten liefern, geringere Energiekosten, und bessere Prozesskontrolle. Für Lohnfertiger mit extrem vielseitigen Bauteilen und kleinen Chargengrößen, Ein Ofen bleibt oft die praktischere Wahl, weil er weniger spezielles Werkzeug pro Teilenummer erfordert. Viele Hersteller verfolgen einen hybriden Ansatz: Induktion für die Serien mit hohem Volumen, Ofen für den Rest.
Brauchen Sie Hilfe bei der Spezifikation eines Induktionshärtungssystems?
Erzählen Sie uns von den Abmessungen Ihres Werkstücks, Material, Zielhärte, und Produktionsmenge mit. Wir empfehlen eine Maschinenkonfiguration, die auf Ihre Anwendung abgestimmt ist.










