
Spalt zwischen Spule und Teil bei der Induktionserwärmung: Warum es die Heizergebnisse verändert
Der Abstand zwischen einer Induktionsspule und dem Werkstück beträgt mehr als ein mechanischer Abstand. Es ist Teil des Induktionserwärmungsprozesses.
Ändern der Spule-zu-Teil-Abstand verändert die elektromagnetische Kopplung zwischen Induktor und Werkstück. Dies kann die Heizrate beeinflussen, Wärmeverteilung und, in Wärmebehandlungsanwendungen, die Position und Form des gehärteten Bereichs.
Das Ziel besteht nicht darin, die Spule so nah wie möglich zu platzieren. Der Abstand muss zum Teil passen, Induktor und Prozess und bleibt während der Produktion kontrollierbar.
2. Warum der Kopplungsabstand die Erwärmung verändert
3. Warum die kleinste Lücke nicht immer die beste Wahl ist
4. Ungleichmäßige Lücke, Rundlauf- und Werkstückgeometrie
5. Der Kupplungsabstand sollte nicht selbst angepasst werden
6. Was sollte in der Produktion überprüft werden??
7. Der Spalt zwischen Spule und Teil ist eine Prozessvariable
1. Was ist der Spalt zwischen Spule und Teil??
Der Spalt zwischen Spule und Teil, auch bezeichnet als Kopplungsabstand, Abstand zwischen Spule und Werkstück oder Kopplungsspalt, ist der Abstand zwischen dem aktiven Teil des Induktionsspule und die Oberfläche wird erhitzt.
Eine relativ kleine Lücke wird üblicherweise als beschrieben enger Kopplung, während eine größere Lücke entsteht lockerere Kupplung.
Dieser Abstand ist wichtig, da der Magnetfluss zwischen Spule und Werkstück mit zunehmendem Abstand abnimmt. Radyne beschreibt die Kopplung insbesondere als den relativen Spalt zwischen dem Induktor und dem Werkstück und stellt fest, dass eine engere Kopplung im Allgemeinen die Konzentration des magnetischen Flusses an der Werkstückoberfläche erhöht. Radyne: Über Induktoren
Der erforderliche Abstand kann nicht allein aus der Lücke ausgewählt werden. Spulengeometrie, Teilgeometrie, Auch die Frequenz und das erforderliche Heizmuster beeinflussen das Ergebnis.
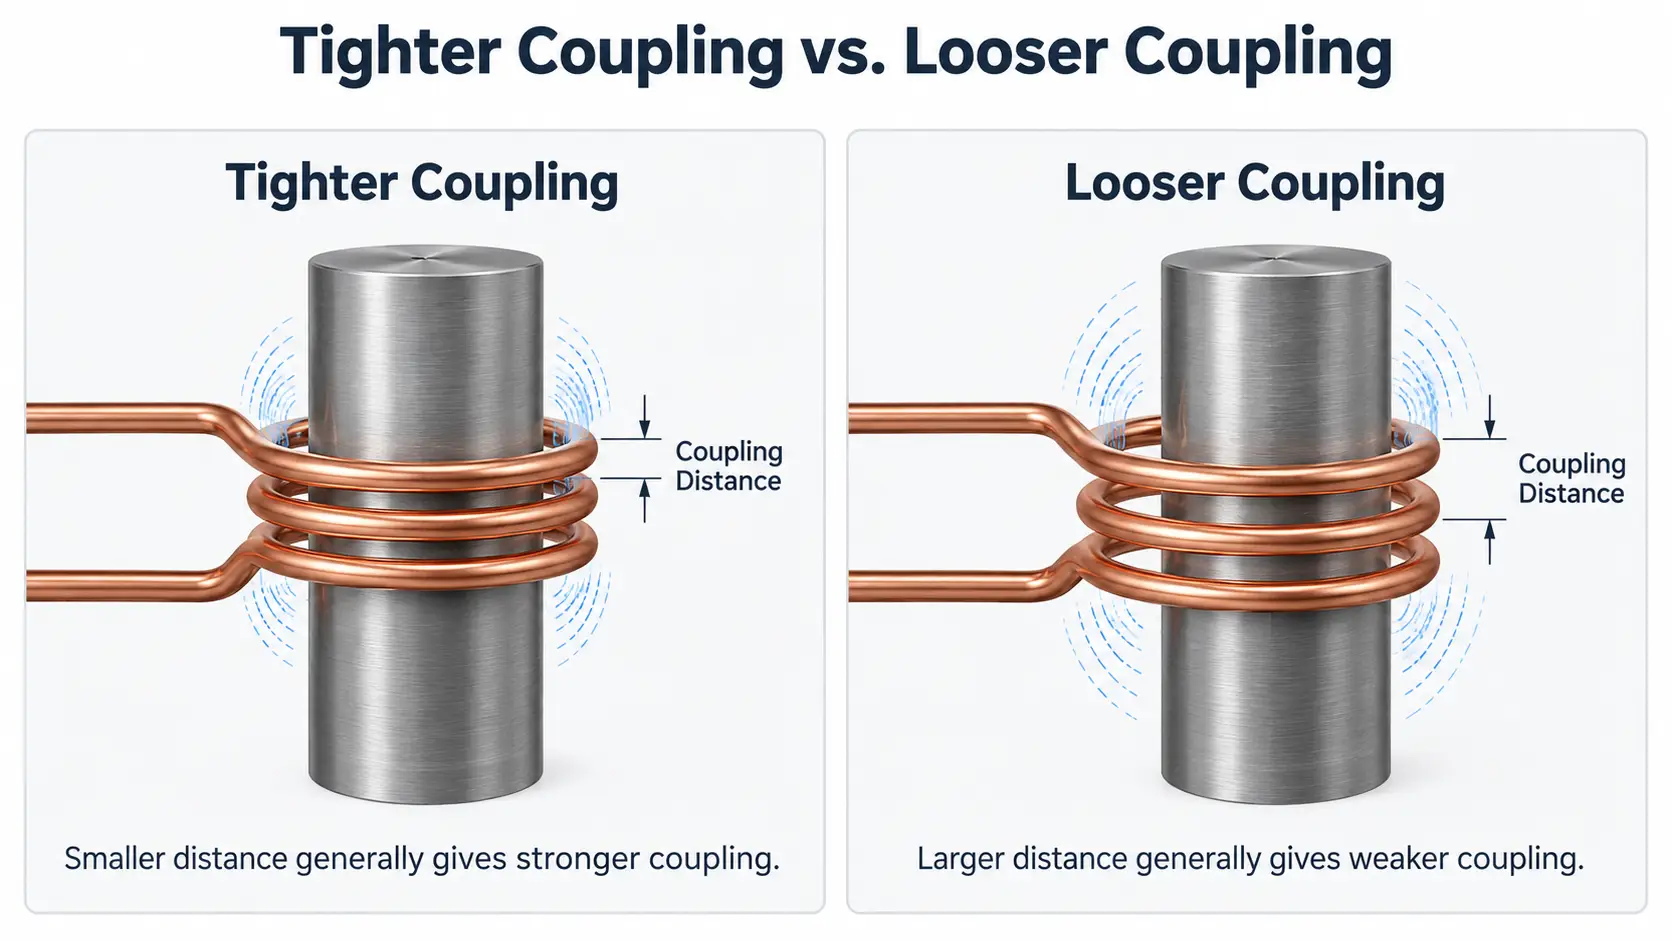
Spalt zwischen Spule und Teil: der Kopplungsabstand zwischen dem Induktor und der Werkstückoberfläche.
2. Warum der Kopplungsabstand die Erwärmung verändert
Wenn Sie das Werkstück näher an die aktive Spule heran oder weiter davon entfernen, ändert sich die Stärke der beiden elektromagnetisch gekoppelt.
Eine engere Kopplung erhöht im Allgemeinen die Erwärmungsreaktion. Eine Vergrößerung des Abstands verringert normalerweise die Kopplung und kann auch verändern, wie genau der erhitzte Bereich der Form des Induktors folgt. Radyne: Über Induktoren
Abhängig von der Anwendung, Eine Änderung des Abstands kann Auswirkungen haben:
•Heizrate
•lokale Wärmeverteilung
•Breite oder Position der beheizten Zone
•Zeit, die benötigt wird, um den gewünschten Zustand zu erreichen
•das Härtungsmuster bei der Induktionswärmebehandlung
Dies ist ein Grund dafür, dass Nennleistung und Heizzeit nicht den gesamten Prozess beschreiben. Zwei Setups mit denselben elektrischen Einstellungen können sich unterschiedlich verhalten, wenn ihre Spulengeometrie oder die tatsächliche Beziehung zwischen Spule und Werkstück unterschiedlich ist.
3. Warum die kleinste Lücke nicht immer die beste Wahl ist
Eine enge Kopplung kann die Heizrate erhöhen, Eine möglichst große Reduzierung des Abstands ist jedoch keine sinnvolle allgemeine Gestaltungsregel.
Produktionsanlagen müssen auch mechanische Schwankungen berücksichtigen. Der Abstand muss möglicherweise Werkstücktoleranzen berücksichtigen, Auslaufen, Positionierungsvariation und, wo relevant, Wärmeausdehnung beim Erhitzen.
Auch die Genauigkeit der Vorrichtung und Handhabung spielt eine Rolle. Ein Spalt, der mit einer perfekt positionierten Probe funktioniert, bietet möglicherweise zu wenig Spiel, wenn normale Produktionsschwankungen eingeführt werden.
Ambrell macht die gleiche Unterscheidung: Allerdings kann die Erwärmungsrate erhöht werden, wenn das Werkstück näher an die Spule herangeführt wird, Praktische Produktionssysteme behalten normalerweise einen Luftspalt bei, um Toleranzen im Teil auszugleichen, Spule und Handhabungsvorrichtung. Ambrell: Kupplungsdistanz
Das nützliche Ziel ist daher a geeigneter und wiederholbarer Kopplungsabstand, nicht einfach die kleinste erreichbare Distanz.
Es gibt keinen universellen Induktionsspulenabstand, der für jedes Werkstück oder jeden Prozess geeignet ist.
4. Ungleichmäßige Lücke, Rundlauf- und Werkstückgeometrie
Ein Nennspalt kann korrekt sein, während die tatsächliche Beziehung zwischen Spule und Teil noch schlecht ist.
Zum Beispiel, wenn eine Welle innerhalb eines umgebenden Induktors leicht außermittig ist, Eine Seite ist näher an der Spule als die andere. Ein Rundlauf während der Rotation kann dazu führen, dass sich dieses Verhältnis während des Heizzyklus kontinuierlich ändert.
Das gleiche Problem kann bei anderen Geometrien in unterschiedlicher Form auftreten.
Runde Teile
Konzentrizität und Rundlauf beeinflussen den Abstand am Umfang. Daher kann die mechanische Positionierung das Heizmuster auch bei unveränderten elektrischen Einstellungen beeinflussen.
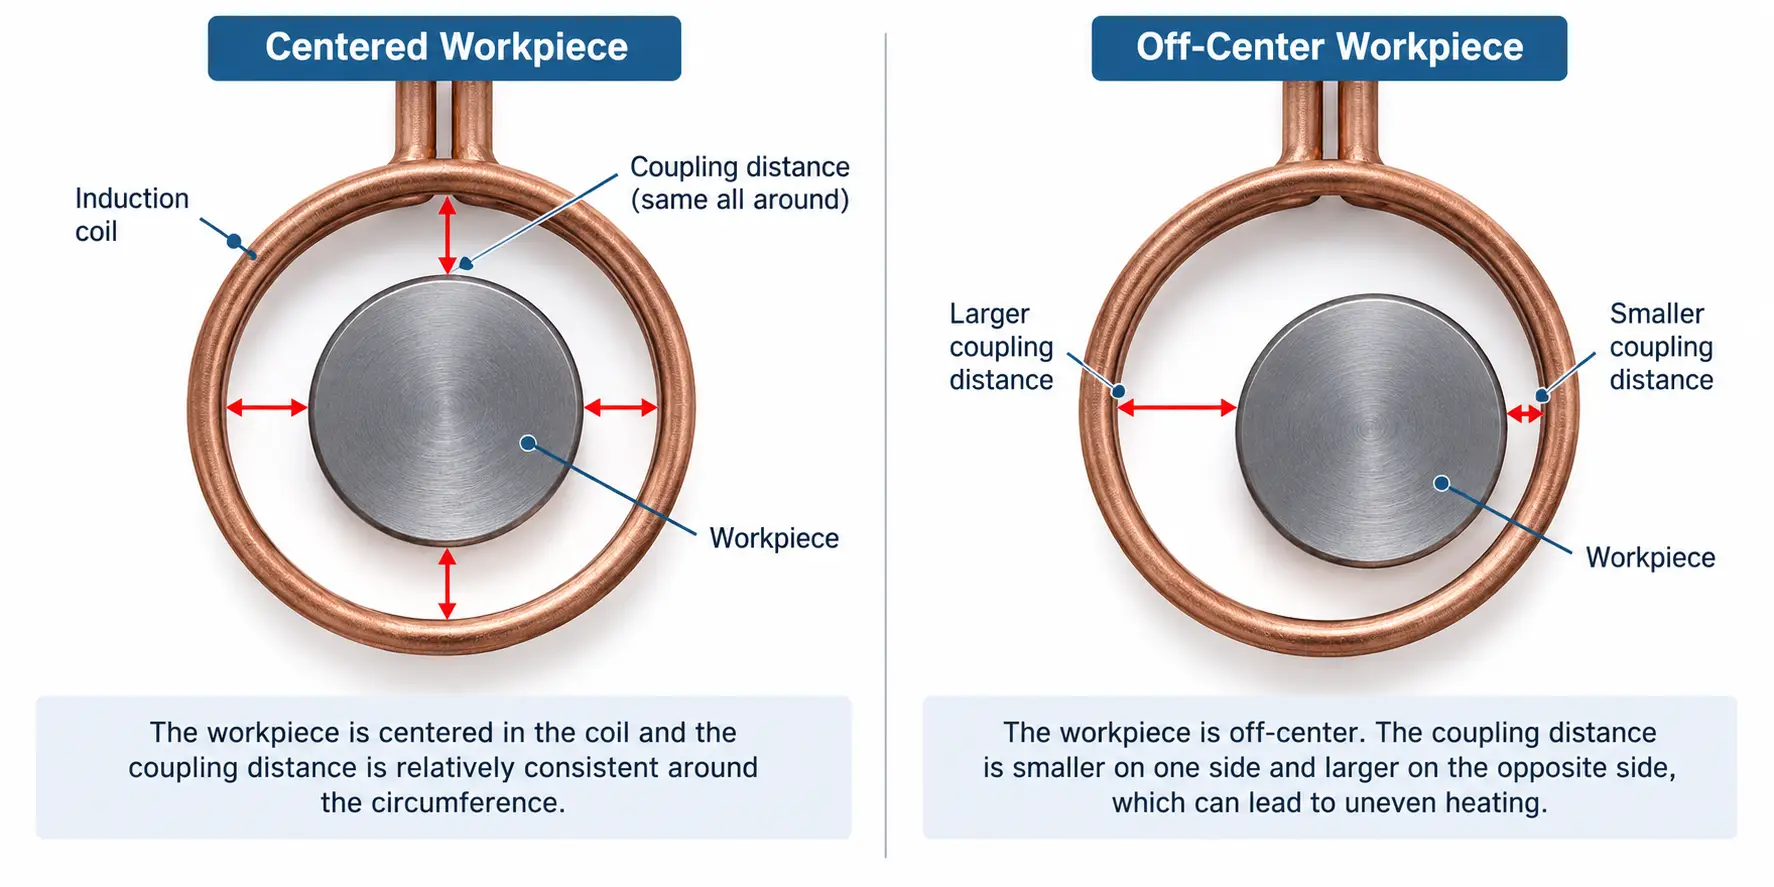
Zentriert vs. außermittig: Ein außermittiges Werkstück verändert den Spalt zwischen Spule und Teil am Umfang.
Profiliert, quadratische und rechteckige Teile
Zahnspitzen, Wurzeln, flache Gesichter, Ecken und andere Merkmale befinden sich nicht unbedingt im gleichen Abstand von der aktiven Spulenoberfläche. Der Induktor muss um die tatsächliche Geometrie herum entwickelt werden und nicht um ein nominales Außenmaß.
Scananwendungen
Eine zufriedenstellende Lücke zu Beginn eines Scan beweist nicht, dass es über den gesamten Hub hinweg zufriedenstellend bleibt. Geradheit des Werkstücks, Stützung, Maschinenausrichtung und Vorrichtungszustand können die Beziehung weiter entlang des Teils verändern.
GH Induction identifiziert ebenfalls den Abstand zwischen dem Induktor und dem Teil als einen Faktor, der die Kopplung und die induzierte Erwärmung beeinflusst. GH-Induktion: Induktorentwurf
Wenn sich ein etablierter Prozess abzeichnet ungleichmäßiger Heizung, ein verschobenes Härtungsmuster oder eine Umfangsvariation, Die Überprüfung der tatsächlichen Position zwischen Spule und Werkstück kann daher genauso wichtig sein wie die Überprüfung der Leistungseinstellung.
5. Der Kupplungsabstand sollte nicht selbst angepasst werden
Das Näherrücken der Spule ist keine universelle Korrektur für langsame oder ungleichmäßige Erwärmung.
Die Kopplung arbeitet mit anderen Prozessvariablen zusammen, einschließlich:
•Induktorgeometrie
•Betriebsfrequenz
•Leistung
•Erwärmungszeit
•Bewegung des Werkstücks
•Teilegeometrie und Material
Radyne stellt fest, dass beides Frequenz und Kopplung beeinflussen, wie genau das erhitzte Muster der Spule folgt. Radyne: Über Induktoren
Eine Veränderung der Lücke bei einem etablierten Prozess kann daher mehr als nur die Heizgeschwindigkeit verändern. Das resultierende Erwärmungs- oder Aushärtungsmuster sollte überprüft werden, anstatt davon auszugehen, dass die vorherigen Einstellungen gleich bleiben.
Nicht jeder Abstandsunterschied ist ein Fehler, entweder. Spulenentwickler können den lokalen Spulenabstand oder die Kopplung gezielt ändern, um das Heizmuster zu beeinflussen. Ambrell beschreibt die Einstellung von Spulenwindungen, Abstand und Kopplung als Methoden zur Gestaltung der Wärmeverteilung. Ambrell: Leitfaden zum Design von Induktionsspulen
Der Unterschied besteht darin, ob die Variation vorliegt beabsichtigt und als Teil des Induktordesigns entwickelt, oder unbeabsichtigt durch Unrundheit verursacht, schlechte Positionierung, Spulenbewegung oder Vorrichtungsverschleiß.
6. Was sollte in der Produktion überprüft werden??
Wenn sich die Heizergebnisse ändern, ohne dass sich das elektrische Rezept offensichtlich ändert, Die mechanische Beziehung zwischen Spule und Werkstück verdient Aufmerksamkeit.
Nützliche Überprüfungen umfassen:
Werkstückposition
Stellen Sie sicher, dass das Teil korrekt in der Vorrichtung sitzt und positioniert ist.
Rundlauf und Geradheit
Prüfen Sie, ob sich das Werkstück beim Drehen oder Scannen näher an die Spule heran und von dieser entfernt.
Position und Zustand des Induktors
Suchen Sie nach Bewegung, Verformung oder Beschädigung, die möglicherweise den Abstand verändert haben.
Zustand der Vorrichtung
Verschleiß oder Lockerheit der Positionierungskomponenten können das Werkstück verschieben, auch wenn das Maschinenprogramm nicht geändert wurde.
Abstand entlang des Scanpfads
Für lange Teile, Überprüfen Sie die Beziehung zwischen Spule und Werkstück über die gesamte erhitzte oder gehärtete Länge und nicht nur an einer Position.
Für die Wiederholungsproduktion, Die Beibehaltung der beabsichtigten räumlichen Beziehung zwischen der Spule und dem Teil ist sinnvoller, als die Lücke als einmalige Einrichtungsdimension zu behandeln.
7. Der Spalt zwischen Spule und Teil ist eine Prozessvariable
Der Spalt zwischen Spule und Teil beeinflusst die elektromagnetische Kopplung, Es gibt jedoch keinen einheitlichen Abstand, der für jeden Induktionserwärmungsprozess angewendet werden sollte.
Eine engere Kopplung kann die Erwärmungsreaktion erhöhen, während zu große Abstände die Wechselwirkung zwischen Spule und Werkstück schwächen können. Gleichzeitig, Das System benötigt ausreichend praktischen Spielraum für den realen Teil, Vorrichtungs- und Maschinenbewegung.
Die technische Frage ist also nicht:
Wie nah kann die Spule platziert werden??
Er ist:
Welche Beziehung zwischen Spule und Werkstück erzeugt das erforderliche Heizmuster und kann während der Produktion beibehalten werden??
Diese Antwort hängt von der Teilegeometrie ab, Induktordesign und Prozessanforderungen.
Schlüssel zum Mitnehmen
Der Abstand zwischen Spule und Teil ist eine Prozessvariable, keine einmalige Einrichtungsdimension.
Eine engere Kopplung erhöht die Erwärmungsreaktion, aber der Abstand muss noch teilweise passen, Vorrichtungs- und Maschinenvariation.
Der richtige Spalt erzeugt das erforderliche Heizmuster und bleibt in der Produktion wiederholbar.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
+ Sollte die Spule so nah wie möglich am Teil platziert werden??
Nicht unbedingt. Eine engere Kopplung erhöht die Erwärmungsreaktion, Aber Produktionssysteme halten normalerweise einen Luftspalt ein, um Teiletoleranzen auszugleichen, Rundlauf- und Vorrichtungsvariation. Das Ziel ist ein geeigneter und wiederholbarer Kopplungsabstand und nicht der kleinste.
+ Beschleunigt ein kleinerer Spalt immer die Erwärmung??
Ein kleinerer Spalt verstärkt im Allgemeinen die Kopplung und kann die Heizrate erhöhen, Es ändert sich aber auch, wie genau der erhitzte Bereich der Spulenform folgt. Der Abstand muss mit der Frequenz zusammenarbeiten, Leistung und Teilegeometrie, Es handelt sich also nicht um eine unabhängige Geschwindigkeitsregelung.
+ Warum wurde meine Heizung ungleichmäßig, obwohl sich die elektrischen Einstellungen nicht änderten??
Möglicherweise hat sich die mechanische Beziehung zwischen Spule und Werkstück geändert. Werkstückposition prüfen, Rundlauf und Geradheit, Zustand des Induktors, Vorrichtungsverschleiß und Spiel entlang des gesamten Scanpfads.
+ Gibt es für jedes Werkstück den richtigen Spalt zwischen Spule und Teil??
Nein. Der erforderliche Abstand hängt von der Teilegeometrie ab, Spulendesign, Frequenz und das erforderliche Heizmuster. Es sollte für die tatsächliche Anwendung entwickelt und verifiziert werden und nicht von einem anderen Teil kopiert werden.
Ich bin mir über den Abstand zwischen Spule und Teil nicht sicher?
Senden Sie uns Ihre Teiledetails und den aktuellen Prozess, und wir können Ihnen bei der Bewertung der Beziehung zwischen Spule und Werkstück für Ihre Anwendung helfen.










