
Brasagem por Indução de Terminais de Motor: 6 Fatores Críticos para Juntas Consistentes
Brazeamento por indução de terminais de motor é um processo onde cada segundo conta. Aqueça demasiado rápido e queima a isolação. Aqueça demasiado devagar e o metal de enchimento nunca flui. Acertar na dose, e produzirá juntas limpas, repetíveis — ciclo após ciclo — a um ritmo que mantém a linha de produção em movimento.
Este guia explica seis fatores que determinam se o seu processo de brazeamento de terminais de motor oferece qualidade consistente ou se transforma num gargalo de retrabalho.
1. Por que a Soldagem por Indução para Terminais de Motor
Terminais de motor — seja nos coletores, anel deslizante, ou ligações de cabos do estator — precisam de juntas que suportem ciclos térmicos, vibração, e carga elétrica sem se degradar. A soldagem tradicional com tocha funciona, mas é lenta, dependente do operador, and difficult to integrate into automated lines.
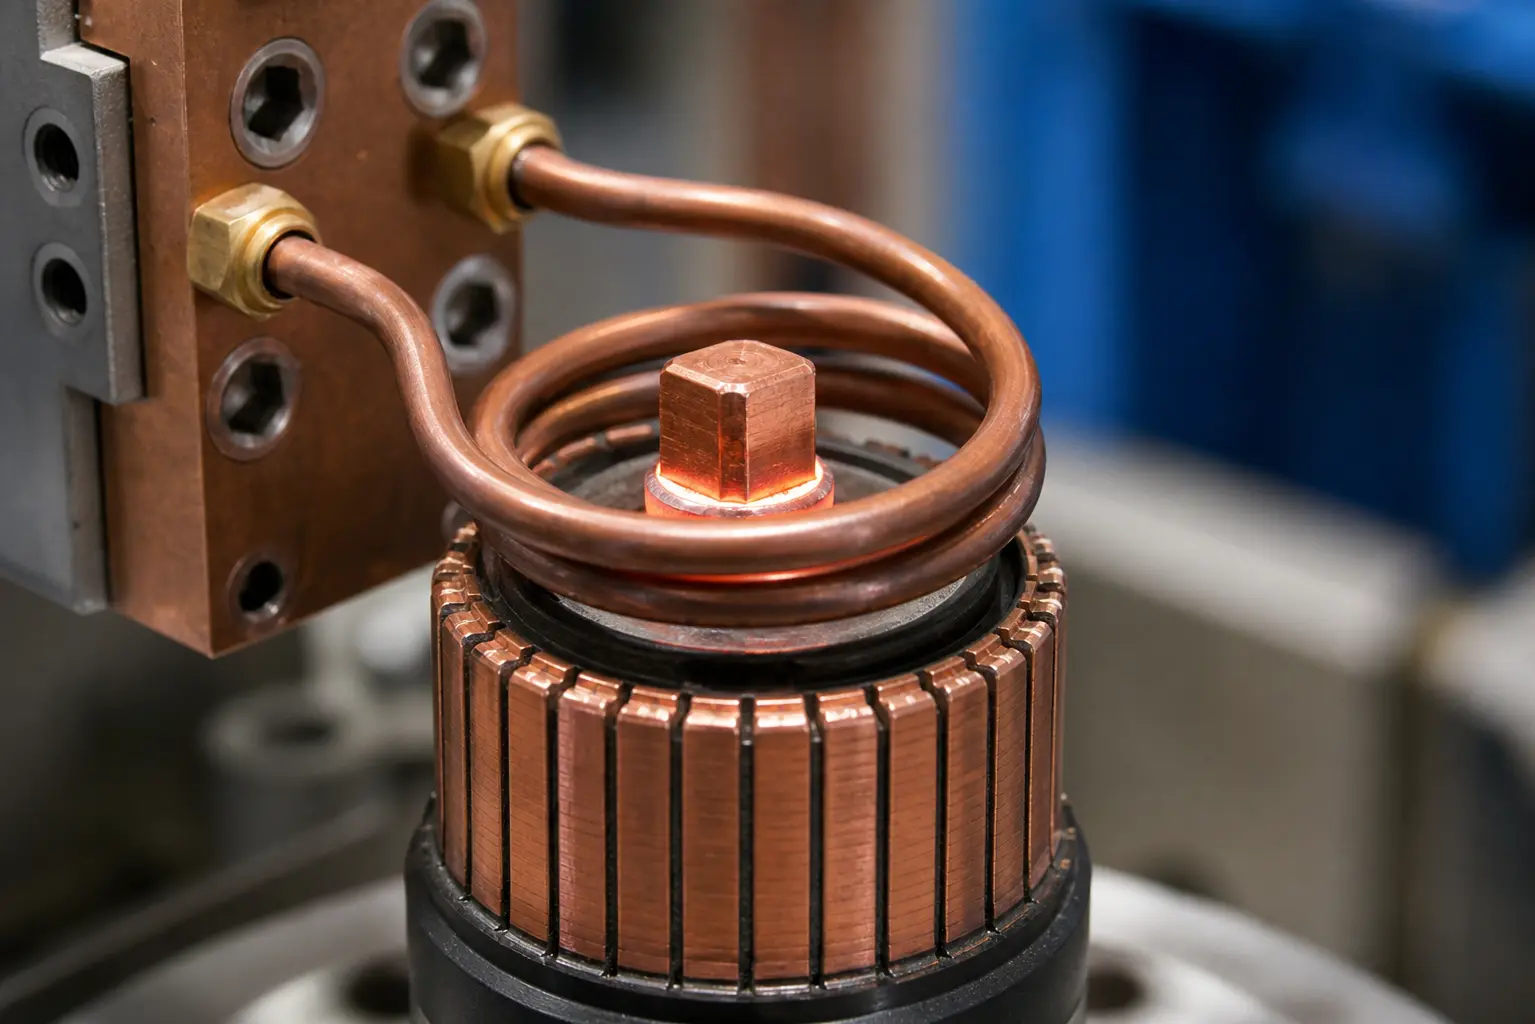
Induction brazing solves these problems in three ways. Primeiro, heat is generated directly in the workpiece, not applied from outside, so the joint reaches brazing temperature in seconds. Segundo, the heating zone is precisely controlled by the coil geometry — the insulation a few millimeters away stays cool. Terceiro, every cycle runs the same parameters, so the fiftieth joint matches the first.
Para automotive motor production, where thousands of terminals are brazed per shift, esta repetibilidade por si só muitas vezes justifica o custo do equipamento.
2. Parâmetros-chave do Processo
Os terminais do motor de brasagem por indução se resumem a um punhado de variáveis interagindo. Mudar um muda os outros.
— Nível de potência: Determina a rapidez com que a junta atinge a temperatura de brasagem. Demasiado alta, e você corre o risco de superaquecer o cobre e danificar o isolamento adjacente. Demasiado baixa, e o tempo de ciclo se estende além do que a linha pode aceitar.
— Tempo de aquecimento: Normalmente de 3 a 15 segundos para terminais pequenos. O ponto ideal depende da massa articular, design da bobina, e a faixa de fusão do metal de adição.
— Frequência: Frequências mais altas (100–300 kHz) concentrar o calor perto da superfície, o que se adequa a terminais de calibre fino. Frequências médias (10–50 kHz) penetrar mais profundamente em secções de cobre mais pesadas.
— Arrefecimento: A bobina precisa de um fluxo de água fiável durante a operação contínua. A sistema de arrefecimento a falta de capacidade conseguirá que as temperaturas da bobina se alterem, alterar o seu processo a meio do turno.
A melhor abordagem é começar com uma configuração de potência conservadora, ajustar o tempo de aquecimento para alcançar o fluxo completo do enchimento, depois aumentar gradualmente a potência para encurtar o ciclo enquanto se observa qualquer sinal de sobreaquecimento. Uma discussão mais aprofundada de seleção de potência é abordado separadamente.
Veja-o em ação:
3. Controlo de Temperatura: A Diferença Entre uma Boa Junta e Sucata
Os metais de enchimento de brasagem à base de prata, comumente usados para terminais elétricos, fundem entre 600°C e 720°C. A janela de trabalho é estreita — se ficar abaixo em 20 graus e o material de enchimento nunca molha a junta. Se ultrapassar em 50 graus, corre o risco de queimar resíduos de fluxo na superfície do terminal ou, pior, recozer o cobre até perder a sua resistência mecânica.
A forma mais fiável de controlar a temperatura na brasagem por indução é o tempo, não termopares. Uma vez que tenha caracterizado a curva de aquecimento para uma determinada junta (tempo vs. temperatura a uma potência fixa), cada ciclo subsequente segue essa mesma curva. É por isso que a gestão de receitas na fonte de alimentação de indução é importante: guardar os parâmetros comprovados, recuperá-los por número de peça, e o operador não precisa de adivinhar.
4. Seleção de Metal de Enchimento
Para a brasagem de terminais de motor, o metal de enchimento precisa de três propriedades: boa condutividade elétrica, resistência mecânica aceitável, e uma faixa de fusão dentro da janela do processo de indução.
Ligas prata-cobre-fósforo (série BCuP) são comuns para juntas cobre-cobre. são auto-fluxantes sobre cobre, o que elimina uma etapa do processo. ligas prata-cobre-zinco (série BAg) proporcionam maior resistência e são preferidas quando a junta tem de suportar vibrações ou ao brasar cobre para terminais de latão. requerem aplicação separada de fluxo.
Pré-formas pré-colocadas — pequenos anéis ou arruelas de metal de enchimento posicionados na junta antes do aquecimento — são a escolha padrão para a brasagem automatizada dos terminais do motor. Elas asseguram um volume de enchimento consistente de peça para peça e eliminam a alimentação manual de vareta. Se estiver a usar fluxo, aplique-o com moderação e mantenha-o apenas na área da junta. O fluxo que migra para a superfície do comutador durante o aquecimento deixa um resíduo que deve ser limpo antes de o motor avançar para a montagem final.
5. Projeto e Posicionamento da Bobina
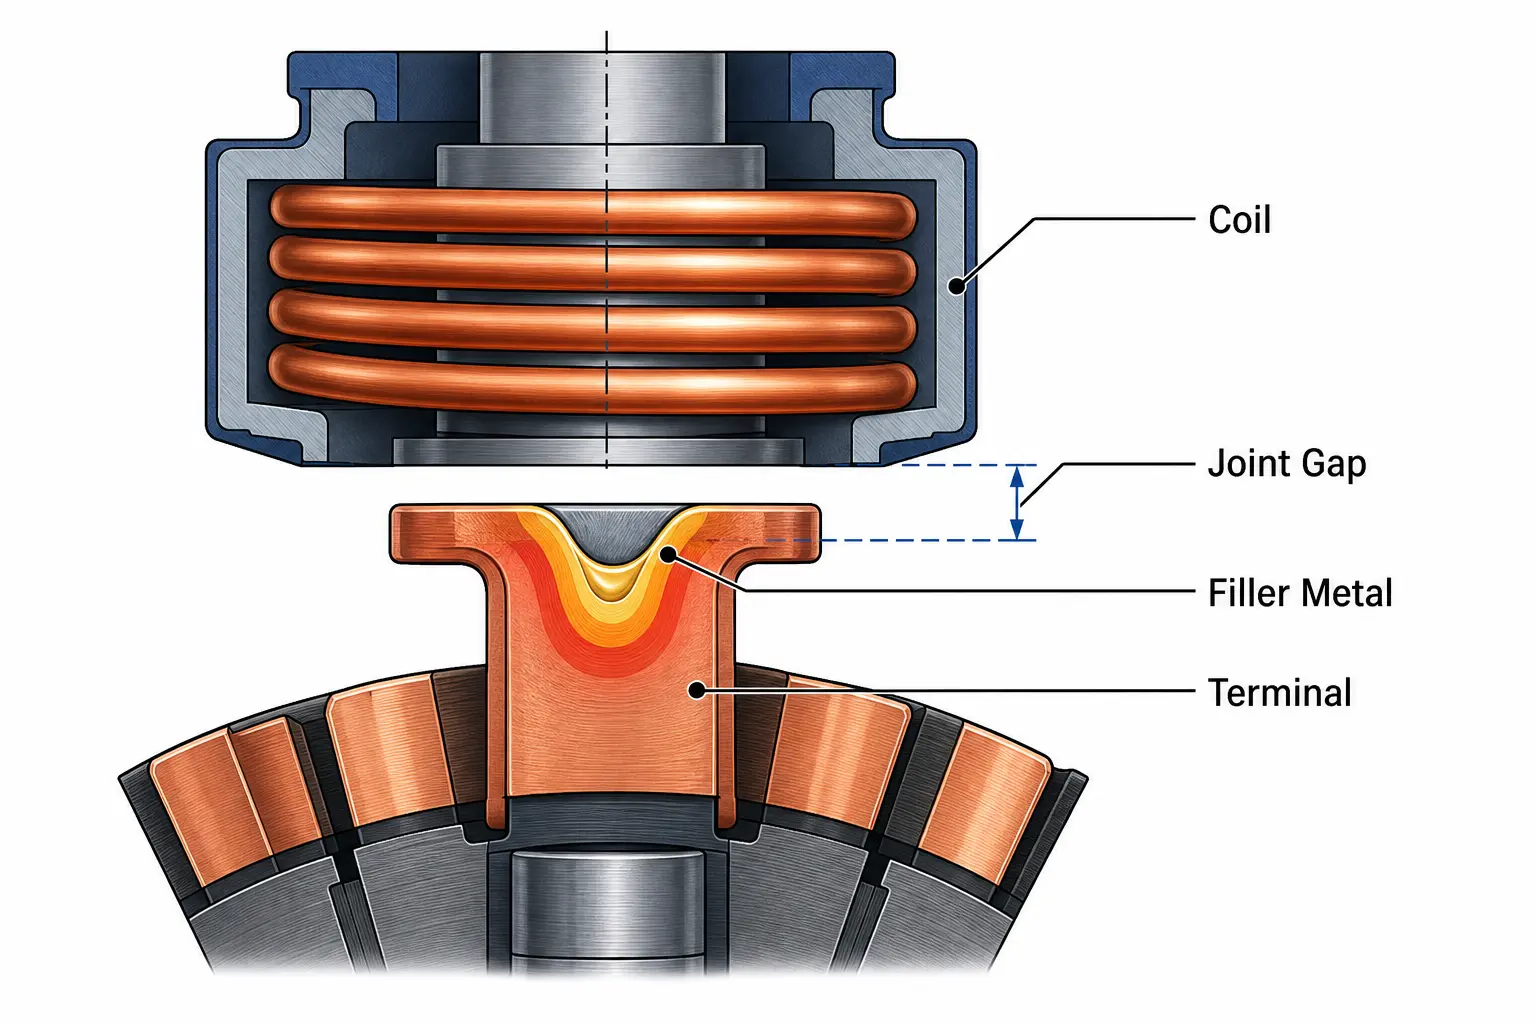
A bobina é onde o processo vive ou morre. Para terminais de motor, a bobina normalmente envolve a zona de junção — seja como um desenho de volta dividida que permite ao comutador indexar através, ou como uma bobina de volta única com perfil personalizado que concentra energia numa geometria específica do terminal.
Três regras para bobinas de brasagem de terminais:
— Espaço de acoplamento: Mantenha a distância da bobina ao terminal entre 1–3 mm. Espaços mais largos perdem eficiência rapidamente; Espaços mais estreitos arriscam arco elétrico se a peça ou o suporte tiver qualquer desalinhamento.
— Foco da zona de calor: A bobina deve concentrar o fluxo na interface da junção, não todo o terminal. Uma bobina que aquece de forma demasiado ampla irá espalhar a temperatura de brasagem para áreas que não necessitam, desperdiçando energia e potencialmente danificando o isolamento.
— Integração de refrigeração: O corpo da bobina deve possuir refrigeração de água própria. Na produção contínua, uma bobina sem refrigeração interna irá sair das especificações em poucos minutos.
6. Defeitos comuns e como corrigi-los
A maioria dos defeitos de brasagem em terminais de motores remonta a uma das quatro causas principais. Reconhecer o sintoma indica onde procurar.
| Defeito | Causa Provável | Solução |
|---|---|---|
| Fluxo de enchimento incompleto | A junta não atingiu a temperatura de fusão | Aumentar a potência ou o tempo de aquecimento; verificar o espaçamento de acoplamento da bobina |
| Resíduo de fundente queimado | Excesso de temperatura ou tempo de aquecimento demasiado longo | Reduzir a potência; reduzir o ciclo; verificar se a frequência corresponde à massa da junta |
| Dano no isolamento próximo à junta | Zona de calor demasiado ampla — aquecimento da bobina para além da junta | Redesenhar a bobina para um foco de fluxo mais concentrado; adicionar um escudo térmico entre a bobina e o isolamento |
| Inconsistência de junta para junta | Desalinhamento do suporte, Variação do espaço da bobina, ou deriva de arrefecimento | Verificar a repetibilidade do suporte; usar controlo de potência baseado em receita; verificar a estabilidade da água de arrefecimento |
Principal vantagem
Bem-sucedido aquecimento por indução A brasagem dos terminais do motor depende de combinar quatro coisas: a potência e frequência corretas para a massa da junta, uma bobina que foque o calor precisamente na zona de brasagem, colocação consistente do metal de enchimento, e arrefecimento que se mantenha constante durante todo um turno. Quando essas quatro se alinham, a brasagem por indução proporciona a velocidade, repetibilidade, e a qualidade de junta que a fabricação de motores exige. Quando alguém comete um erro, o contentor de sucata enche-se rapidamente.
P: Qual o metal de enchimento mais adequado para brasagem de terminais de motor?
A: Para juntas cobre-cobre, ligas de prata-cobre-fósforo (série BCuP) são preferidas — são auto-fluxantes no cobre e proporcionam boa condutividade. Para juntas cobre-latão ou de alta vibração, ligas de prata-cobre-zinco (série BAg) oferecem maior resistência mas requerem flux separado.
P: Quanto tempo dura um ciclo de brasagem por indução para um terminal de motor?
A: Tipicamente 3–15 segundos de tempo de aquecimento, dependendo da massa da junta e do nível de potência. O tempo total de ciclo, incluindo carregamento e descarga de peças, varia de 10–25 segundos para a maioria das configurações automatizadas.
P: Pode a mesma bobina brasar diferentes tamanhos de terminais?
A: Uma bobina desenhada para uma geometria de terminal geralmente não produz bons resultados num tamanho diferente — a folga de acoplamento e a distribuição do fluxo mudam demasiado. Bobinas dedicadas por família de peças, combinadas com receitas armazenadas na fonte de alimentação, é a abordagem padrão.
Necessita de um Processo de Brasagem para os Terminais do Seu Motor?
Envie-nos os desenhos dos seus terminais e o volume de produção. Iremos realizar um teste de brasagem de amostra e recomendar uma bobina e fonte de alimentação adequada à sua junta — não um orçamento genérico.










