Induktionsnormalisierung vs. Anglühung: Wann sollte jeder verwendet werden (und wann die Induktion die Waage kippt)
Die meisten Wärmebehandlungsbetriebe haben einen Ausfall: Sie normalisieren entweder alles oder glühen alles an. Die Wahl ist normalerweise Gewohnheit, nicht Technik. Induktionsnormalisieren ändert diese Gleichung — nicht weil Induktion immer der bessere Prozess ist, sondern weil ihre Geschwindigkeit und Steuerung das Normalisieren in Anwendungen praktisch machen, bei denen ein Ofen zu langsam und das Glühen übertrieben wäre.
Durch Normalisieren und Glühen wird der Stahl über die Umwandlungstemperatur erhitzt. Was sie trennt, ist der Abkühlschritt – und alles über das Endteil ergibt sich aus dieser einen Variablen: Härte, Stärke, Bearbeitbarkeit, Korngestaltung, ob sich das Teil beim nächsten Arbeitsgang verzieht.
1. Was tatsächlich in jedem Prozess passiert
Beide Prozesse erhitzen Stahl über seine obere Umwandlungstemperatur – typischerweise 800–950°C abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was als Nächstes passiert.
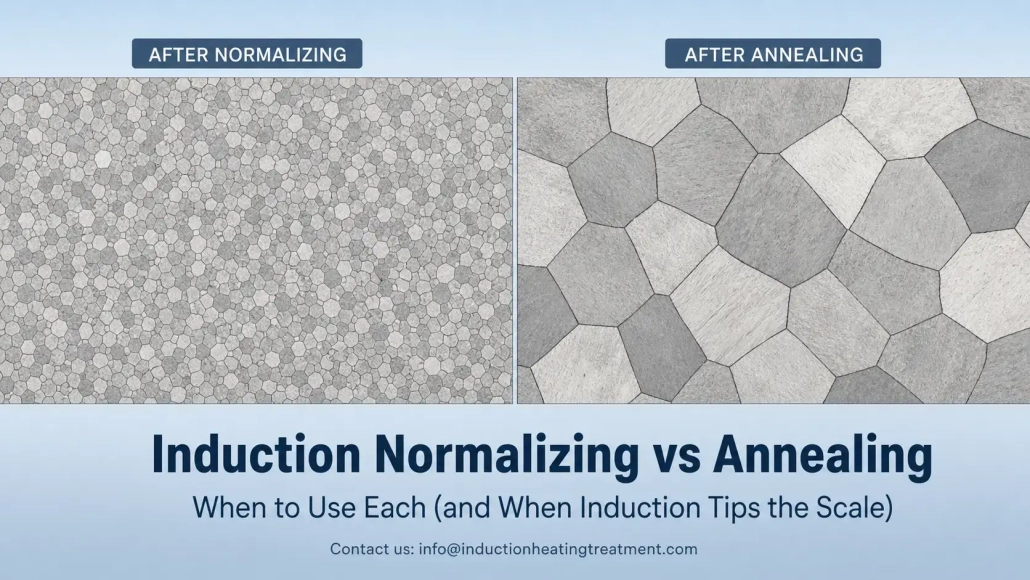
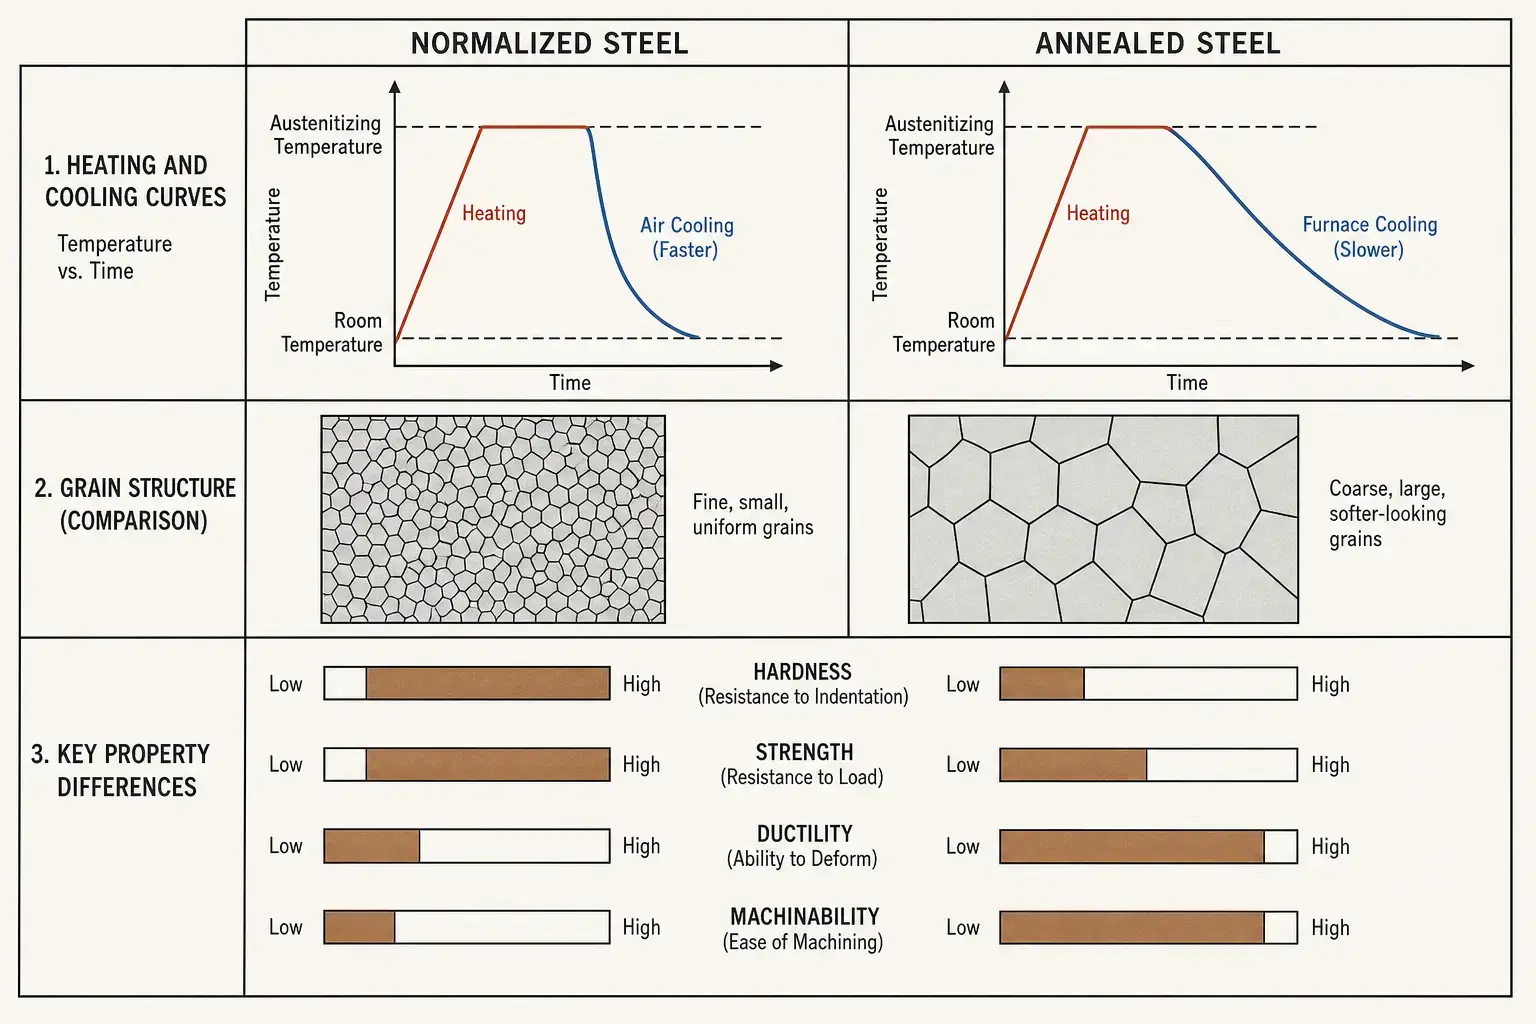
Normalisierung zieht das Teil heraus und lässt es in der Luft abkühlen. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte, und gleichmäßigere mechanische Eigenschaften. Das Glühen hält das Bauteil im Ofen und lässt es langsam abkühlen – manchmal über Stunden. Das langsame Abkühlen erzeugt maximale Weichheit, hohe Duktilität, und eine grobkörnige Struktur.
In Induktionsheizen, Das Aufheizen ist schnell und lokal – Sekunden statt Minuten. Das allein ändert nicht die Metallurgie des Normalisierens oder Glühens. Was sich ändert, ist, wo Sie den Prozess durchführen können und wie leicht Sie ihn in eine Produktionslinie integrieren können. Mehr dazu in Abschnitt 4.
| Aspekt | Normalisieren | Glühen |
|---|---|---|
| Kühlung | Luft — schneller | Ofen-gesteuert — langsam, oft über Stunden |
| Härte | Moderat | Niedrigstmöglich für die Güteklasse |
| Kornstruktur | Fein, gleichmäßig | Grob, geweicht |
| Festigkeit | Mittel bis hoch | Niedrig |
| Dehnbarkeit | Moderat | Hoch |
| Bearbeitbarkeit | Gut für mittleren Kohlenstoffstahl | Am besten für hochkohlenstoffhaltigen & Legierungsstahl |
| Typische Verwendung | Nach Schmieden, Gießen, Schweißen, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformung, Tiefziehen, Starkes Zerspanen — Für den nächsten Schritt weich machen |
2. Wenn die Normalisierung gewinnt
Normalisieren ist die richtige Wahl, wenn das Problem eine inkonsistente Struktur ist. Schmieden, Gießen, Walzen, und Schweißen hinterlassen ungleichmäßige Kornstrukturen, variable Härte, und Eigenspannungen. Normieren setzt all das mit einer Luftkühlung zurück – schnell genug, um das Korn zu verfeinern, langsam genug, um die Sprödigkeit eines vollständigen Abschreckens zu vermeiden.
| Anwendung | Warum Normieren passt |
|---|---|
| Geschmiedete Stahlteile | setzt die Kornstruktur nach dem Warmumformen zurück; beseitigt Inkonsistenzen durch unterschiedliche Abkühlung nach dem Schmieden |
| Gegossene Stahlkomponenten | verbessert die Gleichmäßigkeit vor der Bearbeitung oder Härtung – Gussstrukturen sind von Natur aus grob und ungleichmäßig |
| geschweißte Rohr- & Rohrabschnitte | Schärft die wärmebeeinflusste Zone, in der sich die Schweißmikrostruktur vom Ausgangsmaterial unterscheidet |
| Mittelkohlenstoffstahl davor Induktionshärten | Schafft eine konstante Anfangsmikrostruktur – eine vorhersehbarere Bodentiefe und Härteverteilung |
| Teile benötigen ausgewogene Festigkeit & Bearbeitbarkeit | Luftkühlung erzeugt moderate Härte – hart genug für die Funktion, weich genug, um ohne übermäßigen Werkzeugverschleiß zu schneiden |
Eine geschmiedete Automobilwelle ist ein typischer Fall. Sie entsteht aus Heißschmieden mit einer Kornstruktur, die durch die Kühlung auf dem Werkstattboden an diesem Tag geformt wurde. Wenn es direkt zum Fräsen oder Härten geht, Werkzeugverschleiß variiert, Verzug variiert, Härtetiefe variiert. Normalisieren macht diese Historie rückstandslos sauber. Die Welle tritt mit einem bekannten Ausgangspunkt in den nächsten Arbeitsschritt ein.
3. Wenn das Anglühen gewinnt
Glühen ist die richtige Wahl, wenn das Teil so weich und bearbeitbar wie möglich sein muss. Das langsame Abkühlen im Ofen – manchmal über Stunden kontrolliert – erzeugt die niedrigstmögliche Härte und die höchste Duktilität für eine bestimmte Stahlgüte.
Das macht das Glühen zur Standardwahl, wenn der nächste Arbeitsschritt Kaltumformung ist, Tiefziehen, starkes Biegen, oder starkes Bearbeiten von hochlegiertem oder kohlenstoffreichem Stahl. Normalglühen würde diese Materialien zu hart lassen, Werkzeugverschleiß erhöhen und Ausschussraten steigern.
| Anwendung | Warum Glühen passt |
|---|---|
| hochlegiert & kohlenstoffreicher Stahl vor der Bearbeitung | Sphäroidisiertes, geglühtes Gefüge = längste Werkzeuglebensdauer, beste Spanabfuhr |
| Teile, die in Kaltumformung oder Tiefziehen gehen | Maximale Duktilität verhindert Rissbildung bei starker Verformung |
| stark geschweißte Konstruktionen | Langsames Abkühlen baut Eigenspannungen ab, ohne neue Verformungen zu verursachen |
| Präzisionskomponenten, die Dimensionsstabilität erfordern | Stabil, Spannungsfreie Mikrostruktur vor der Endbearbeitung – weniger Bewegung nach dem Materialabtrag |
| Draht, Band, dünnes Rohr | Vor dem Biegen ist ein weicher Zustand erforderlich, Abflachung, oder Neuzeichnungsvorgänge |
Induktion spielt auch beim Glühen eine Rolle, aber sie ist begrenzt. Induktionsglühen funktioniert gut für lokalisierte Weichmachung oder Spannungsabbau an bestimmten Merkmalen. Für das vollständige Bauteilglühen, das eine langsame, kontrollierte Abkühlung über Stunden erfordert, ist ein Ofen immer noch die praktische Wahl. Die richtige Frage ist nicht „kann Induktion anlassen“ sondern „benötigt dieses spezifische Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Anlassen das Problem schneller lösen?“
4. Wo die Induktion den Kompromiss verändert
Hier ist, was Induktion nicht verändert: die Metallurgie. Normalisieren erfordert weiterhin Erhitzen über die Umwandlungstemperatur und Abkühlen an der Luft. Anlassen erfordert weiterhin langsames Abkühlen. Die Physik ist dieselbe.
Hier ist, was Induktion verändert: Geschwindigkeit, Platzbedarf, Integration, und Lokalisierung.
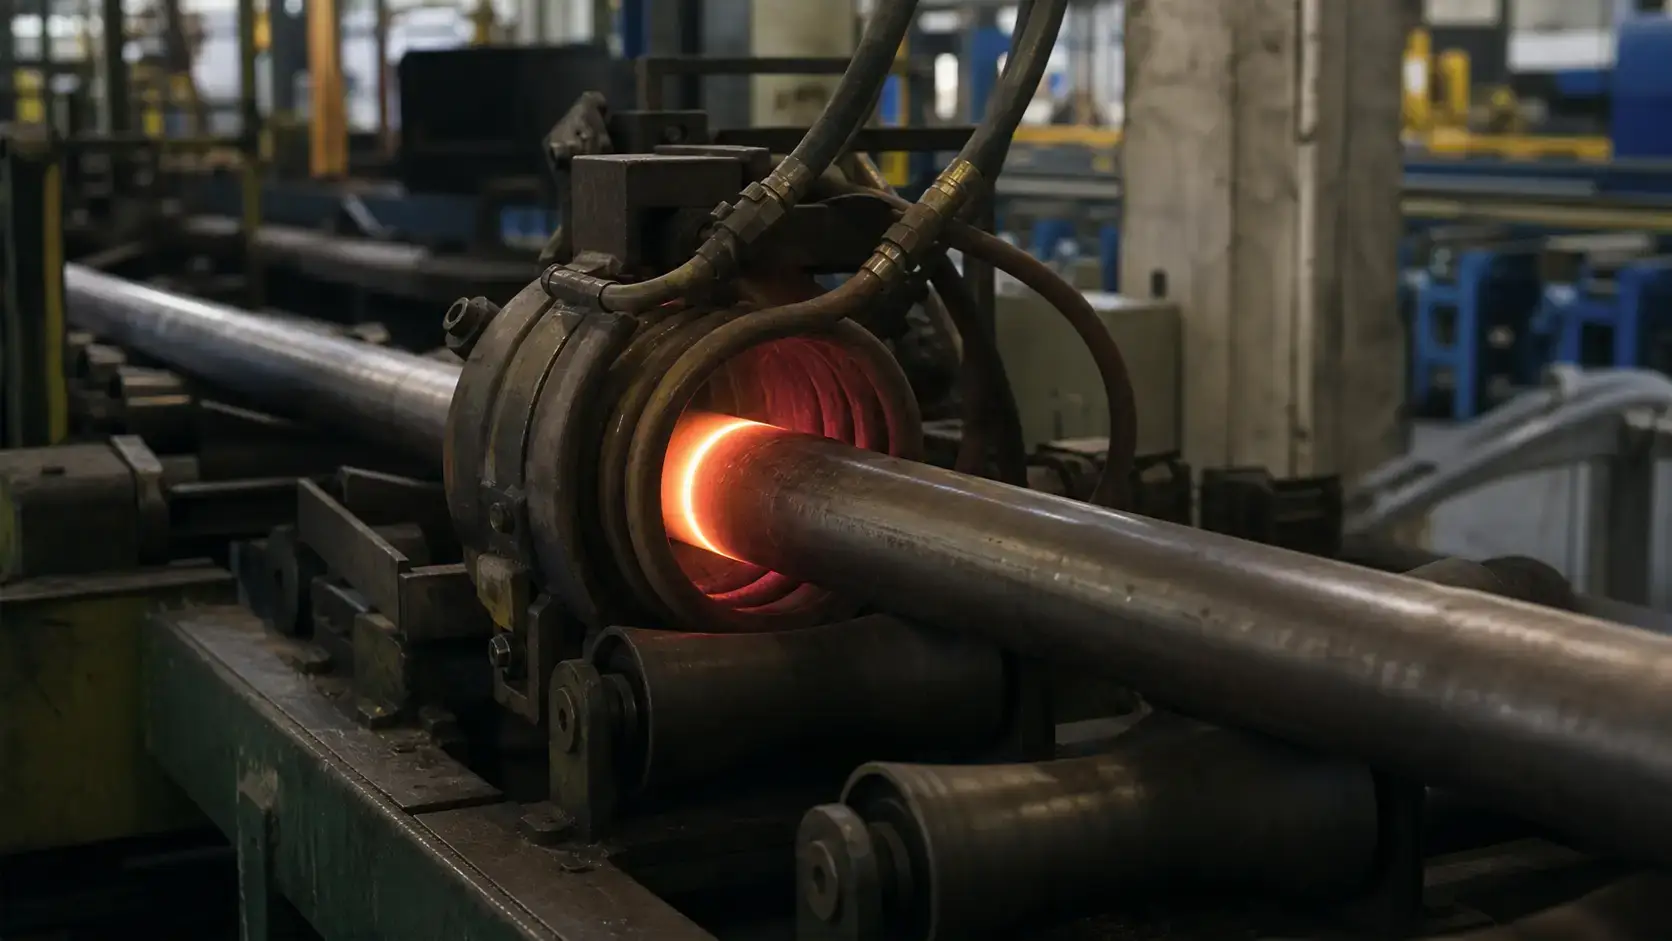
Ein Ofen erhitzt das gesamte Bauteil – und die Luft darum herum, und die Kammer, und die Vorrichtungen — um Temperatur zu erreichen. Induktion erzeugt Wärme direkt an der Werkstückoberfläche. Zum Normalisieren, wo Luftkühlung der letzte Schritt ist, diese Geschwindigkeit ermöglicht Inline-Bearbeitung. Ein Rohr oder Schlauch, das kontinuierlich mit der Liniengeschwindigkeit durch eine Spule bewegt wird, kann in Sekunden normalisiert werden, nicht in Chargenzyklen.
Lokalisierung ist ebenfalls wichtig. An einem geschweißten Rohr, könnten nur die Schweißnaht und das wärmebeeinflusste Gebiet normalisiert werden müssen. Induktion kann diese Zone gezielt behandeln, ohne den gesamten Umfang zu erwärmen. An einem geschmiedeten Automobilbauteil, Ein bestimmtes Lagerlager oder ein Bereich eines Zahnradrohteils kann normalisiert werden, während der Rest des Teils im Schmiedezustand bleibt. Ein Ofen kann das nicht leisten.
Zwei Beispiele machen dies konkret:
— Rohr- und Rohrnormalisieren. ERW-Rohrwalzwerke laufen kontinuierlich. Rohr offline für Chargenofen-Normalisieren zu nehmen, unterbricht den Fluss. Inline-Induktionsnormalisieren – Spule nach der Schweißstation positioniert, Erhitzen der Nahtzone auf Transformationstemperatur, Luftkühlung auf dem Abrolltisch – hält die Produktionslinie in Bewegung. Die wichtigsten Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit, und Spulengeometrie. Wenn die Frequenz falsch eingestellt wird, wird nur die Oberfläche erwärmt. Wenn die Leistung falsch eingestellt wird, verlangsamt sich die Linie.
— Normalisierung von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Wellen, und Gabeln gelangen mit der vom Schmiedeprozess hinterlassenen Kornstruktur in die Bearbeitungszelle. Induktionsnormalisierung vor der Bearbeitung – manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine bestückt – gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was bedeutet Bestand zwischen den Operationen, längere Durchlaufzeiten, und Teile, die unterschiedlich schnell abkühlen, abhängig davon, wo sie im Korb lagen.
Induktionsnormalglühen macht Glühen nicht überflüssig. Für hochkohlenstoffhaltigen Stahl, der vor der Präzisionsbearbeitung eine sphäroidisierte Struktur benötigt, hat das Ofenglühen immer noch Vorrang. Aber für den breiten Mittelbereich – mittelkohlenstoffhaltige Schmiedestücke, Gussstücke, Schweißkonstruktionen, und Teile, die für ... vorgesehen sind Induktionshärten passt Induktionsnormalglühen oft besser in den Produktionsfluss. Es beseitigt den Ofen als Engpass.
5. Was deine Gerätespezifikation bestimmt
Materialqualität und Kohlenstoffgehalt. Niedrigkohlenstoff, Mittelkohlenstoff, Legierung, und Werkzeugstähle reagieren nicht auf die gleiche Weise auf die gleiche Temperatur und Abkühlung. Ein Schmiedestück aus Mittelkohlenstoff kann beim normalen Anwärmen und Luftkühlen akzeptabel normalisiert werden. Ein Hochkohlenstoffstahl benötigt möglicherweise eine strengere Temperaturkontrolle und überprüfte Kühlgleichmäßigkeit. Überprüfen Sie immer die Materialspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Dünne Querschnitte erwärmen sich schnell und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während des Erhitzens ein Temperaturgefälle von der Oberfläche zum Kern, und sie kühlen bei Luftkühlung unterschiedlich über den Querschnitt ab. Beim Induktionsnormalisieren, beeinflusst dies Frequenz die Auswahl – niedrigere Frequenz für tiefere Eindringung, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Es beeinflusst auch die Heizzeit, Scan-Geschwindigkeit oder Liniengeschwindigkeit, und ob das Teil zur Gleichmäßigkeit gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der in einem Testlabor funktioniert, bricht bei Produktionsgeschwindigkeit zusammen, wenn die Stromversorgung den Arbeitszyklus nicht aufrechterhalten kann. Die erforderliche Durchsatzmenge bestimmt die Größe der Stromversorgung, Spulenanordnung, Kühlkapazität, und Steuerungen. Bei Inline-Operationen – Rohrnormalisierung bei 30 Metern pro Minute, zum Beispiel – ist die Liniengeschwindigkeit die erste Zahl, die der Geräteentwickler benötigt. Bei einzelnen Teilen, spielen Zykluszeit und Beladungsmethode eine größere Rolle. Ein fünfsekündiger Heizzyklus zusammen mit einer zwanzigsekündigen manuellen Beladungssequenz ist ein drei-Sekunden-Nettozyklus, der darauf wartet, zu passieren.
Temperaturmessung und -kontrolle. Induktion erhitzt schnell. Das bedeutet, dass das Steuersystem weniger Zeit hat, auf eine Temperaturanomalie zu reagieren, als es bei einem Ofen der Fall wäre. Pyrometer, Wärmebildkameras, oder Kontaktsensoren müssen so positioniert werden, dass sie den kritischen Bereich des Teils erfassen – nicht eine bequeme, aber irrelevante Oberfläche. Bei beweglichen oder rotierenden Teilen, Emissivität, Maßstab, Oberflächenzustand, und Blickwinkel beeinflussen alle die Messung. Geschlossene Leistungsregelung mit Echtzeit-Temperaturrückmeldung ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Zum Normalisieren, Luftkühlung ist der Standard – aber die tatsächliche Kühlrate hängt von der Teilegröße ab, Luftbewegung, Abstand zwischen den Teilen, und Umgebungstemperatur in der Werkstatt. Erzwungene Luft kann die Kühlung beschleunigen, muss aber gleichmäßig sein. Beim Glühen, ist die Kühlregelung das A und O: Die Kühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen erfordert, überprüfen Sie, dass die Kühlmethode – Ofenkühlung, isolierte Kammer, kontrollierte Rampe — kann die erforderliche Rate halten, bevor Sie die Heizseite angeben. Was die Induktionsausrüstung selbst betrifft, die Stromversorgung, Kondensatoren, Bus, und Spule alle benötigen zuverlässige Wasserkühlung. Unterdimensionierte Kühlung verkürzt die Lebensdauer der Spule und verursacht lästige Fehler, die die Betriebszeit lange vor einem tatsächlichen Ausfall verringern.
6. Fehler mit den meisten Kosten
— Glühen beim Normalisieren ist ausreichend. Sie zahlen für den gesamten Ofenzyklus — Energie, Zeit, Platz — um ein weicheres Teil herzustellen, als Sie benötigt haben. Für Mittelkohlenstoffschmiedestücke, die zur Bearbeitung und Härtung vorgesehen sind, Normalisieren liefert in der Regel die richtige Balance zwischen Bearbeitbarkeit und Festigkeit ohne den Aufwand des Glühens.
— Normalisieren, wenn das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die normalisiert statt geglüht werden, verschleißen Werkzeuge, reißen beim Umformen, oder beides. Wenn der nächste Arbeitsschritt schwere Kaltumformung oder starkes Schneiden an einer harten Sorte ist, Glühen lohnt sich.
— Die vorherige Materialgeschichte wird ignoriert. Die gleiche Stahlsorte reagiert unterschiedlich, je nachdem, ob sie gegossen, geschmiedet, gewalzt, geschweißt, oder zuvor wärmebehandelt wurde. Überprüfen Sie die eingehende Mikrostruktur, nicht nur die Chemie auf dem Zertifikat.
— Die Induktionsspule als Zubehör behandeln. Ein gut gestaltetes Netzteil, kombiniert mit der falschen Spule, ist ein gut gestalteter Briefbeschwerer. Die Geometrie der Spule bestimmt das Heizmuster, Gleichmäßigkeit, und ob das Teil die Temperatur erreicht, bevor die Linie weitermacht. Wenn der Lieferant Ihnen keine Spulentypen für Ihre spezifische Bauteilgeometrie zeigen kann, suchen Sie weiter.
— Verwechslung von Normalisieren mit Härten. Normalisieren verwendet Luftkühlung zur Verfeinerung der Kornstruktur. Härten verwendet schnelles Abschrecken zur Martensitbildung. Wenn ein gehärtetes Teil Risse hat, weiche Stellen, oder Verzug, liegt die Ursache im Abschreck-, das Härtungsprozess, oder der Ausgangsmikrostruktur — nicht im Normalisieren.
Schlüssel zum Mitnehmen
Normalisieren ist kein billigeres Glühen. Glühen ist kein weicheres Normalisieren. Es handelt sich um unterschiedliche Verfahren für unterschiedliche Fertigungsprobleme. Wenn das Ziel eine Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Wenn das Ziel maximale Weichheit beim Umformen oder bei der Schwerzerspanung ist: Glühen. Induktionsnormalisieren ändert diesen Entscheidungsbaum nicht — aber es macht das Normalisieren schneller, lokaler, und leichter in eine Produktionslinie zu integrieren. Definieren Sie zuerst die metallurgischen Anforderungen. Wählen Sie die Ausrüstung als Zweites.
Q: Ist normalisierter Stahl härter als geglühter Stahl?
A: Ja. Normalisierter Stahl ist härter und stärker als geglühter Stahl derselben Güte. Die schnellere Luftabkühlung erzeugt eine feinere Kornstruktur und höhere Festigkeit. Der genaue Unterschied hängt vom Kohlenstoffgehalt, Legierungsgehalt, und von der Bauteilgröße ab.
Q: Kann Induktionswärmen das Glühen durchführen, oder nur Normalglühen?
A: Induktion kann beides, aber die Begrenzung ist das Kühlen. Normalglühen benötigt nach dem Erwärmen nur Luftkühlung — Induktion bewältigt das gut, besonders inline. Weichglühen benötigt langsames, kontrolliertes Abkühlen — oft über Stunden in einem Ofen oder einer isolierten Kammer. Induktion funktioniert für lokales Weichglühen an bestimmten Merkmalen, aber vollständiges Teilenweichglühen mit einer kontrollierten Abkühlkurve ist für die meisten Anwendungen immer noch Ofenbereich.
Q: Wann ist Ofennormalglühen immer noch die bessere Wahl?
A: Wenn Sie große Mengen gemischter Teile verarbeiten, die lange Zeit benötigen, gleichmäßige Einweichzeiten, oder wenn die Teilegeometrie ein Spulendesign unpraktisch macht – sehr unregelmäßige Formen, extreme Größenschwankungen innerhalb einer Charge, oder Teile, die nicht für die Inline-Erwärmung befestigt werden können. Ein Ofen normalisiert alles im Korb auf die gleiche Weise. Induktion normalisiert einen Teil, oder eine Zone, auf einmal. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Holen Sie sich eine technische Überprüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Teilzeichnung, Materialqualität, und Produktionsrate. Wir werden Ihnen sagen, ob Induktionsnormalisierung, Glühen, oder ein anderer Ansatz passt zu deinem Prozess – bevor du dich für die Ausrüstung entscheidest.