
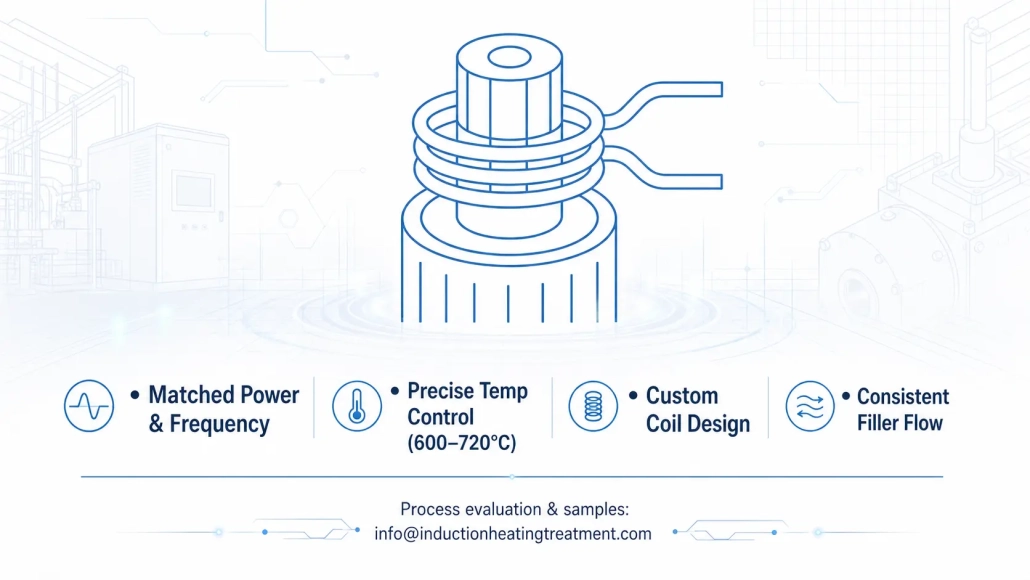
การบัดกรีแบบเหนี่ยวนำขั้วมอเตอร์: 6 ปัจจัยสำคัญสำหรับรอยต่อที่สม่ำเสมอ
การบัดกรีขั้วมอเตอร์แบบเหนี่ยวนำ เป็นกระบวนการที่เวลาแต่ละวินาทีมีค่า. ถ้าความร้อนสูงเกินไปจะทำให้ฉนวนไหม้. ถ้าความร้อนต่ำเกินไป โลหะบัดกรีจะไม่ไหล. ทำให้ถูกต้อง, และคุณสามารถผลิตต่อร่วมที่สะอาด, ซ้ำได้ — วงจรต่อวงจร — ด้วยความเร็วที่ทำให้สายการผลิตเคลื่อนไหวต่อไป.
คู่มือนี้แนะนำหกปัจจัยที่กำหนดว่ากระบวนการเชื่อมช่องต่อมอเตอร์ของคุณให้คุณภาพสม่ำเสมอหรือกลายเป็นคอขวดในการทำซ้ำงาน.
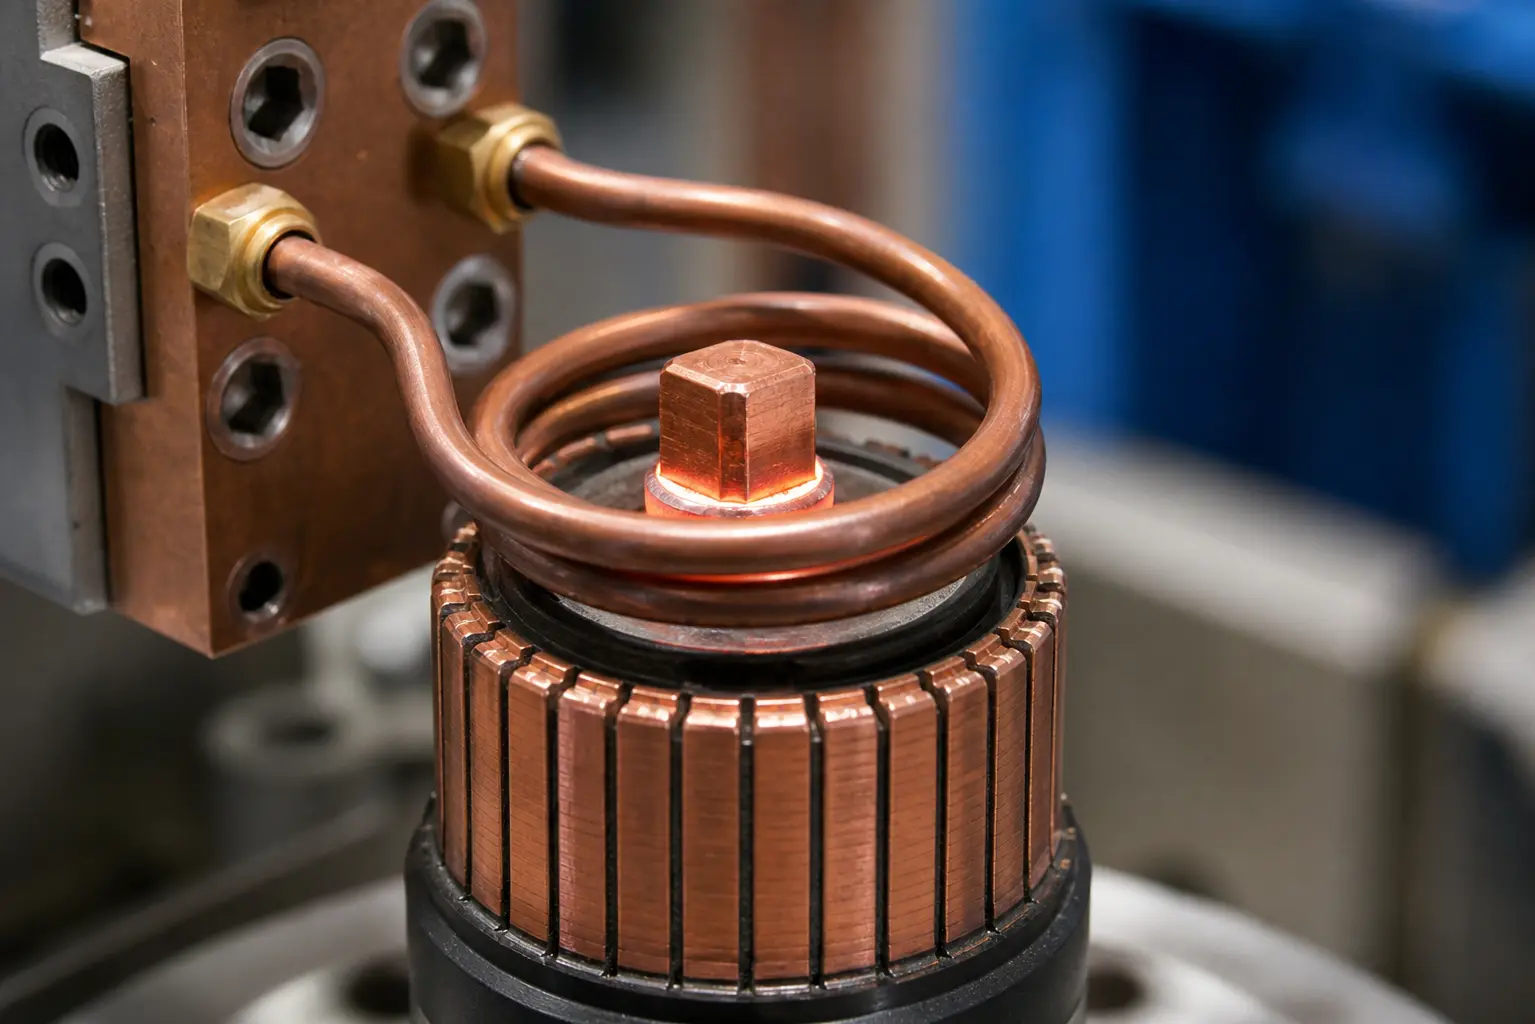
| 1. ทำไมต้องใช้การเหนี่ยวนำสำหรับช่องต่อมอเตอร์ | 4. การเลือกโลหะเสริม |
| 2. พารามิเตอร์กระบวนการสำคัญ | 5. การออกแบบและตำแหน่งของขดลวด |
| 3. การควบคุมอุณหภูมิ | 6. ข้อบกพร่องทั่วไปและการแก้ไข |
1. ทำไมต้องใช้การบัดกรีแบบเหนี่ยวนำสำหรับขั้วมอเตอร์
ขั้วมอเตอร์ — ไม่ว่าจะอยู่ที่คอมมิวเตเตอร์, แหวนเลื่อน, หรือการเชื่อมต่อขั้วสเตเตอร์ — ต้องการรอยต่อที่สามารถทนต่อการเปลี่ยนแปลงอุณหภูมิ, การสั่นสะเทือน, และภาระไฟฟ้าโดยไม่เสื่อมสภาพ. การบัดกรีด้วยไฟฉายแบบดั้งเดิมใช้ได้, แต่ช้า, ขึ้นอยู่กับผู้ปฏิบัติงาน, และยากต่อการรวมเข้ากับสายการผลิตอัตโนมัติ.
การบัดกรีแบบเหนี่ยวนำแก้ปัญหาเหล่านี้ได้สามวิธี. วิธีแรก, ความร้อนจะเกิดขึ้นโดยตรงในชิ้นงาน, ไม่ใช่จากภายนอก, ดังนั้นรอยต่่อจะถึงอุณหภูมิการบัดกรีภายในไม่กี่วินาที. ประการที่สอง, โซนความร้อนถูกควบคุมอย่างแม่นยำโดยรูปร่างของขดลวด — ฉนวนที่อยู่ห่างออกไปไม่กี่มิลลิเมตรยังคงเย็นอยู่. ประการที่สาม, ทุกรอบทำงานด้วยพารามิเตอร์เหมือนกัน, ดังนั้นการเชื่อมครั้งที่ห้าสิบจึงเหมือนกับครั้งแรก.
สำหรับ ยานยนต์ การผลิตมอเตอร์, ซึ่งมีการเชื่อมเทอร์มินัลหลายพันจุดต่อกะ, ความสามารถในการทำซ้ำนี้เพียงอย่างเดียวมักจะสามารถอธิบายค่าใช้จ่ายของอุปกรณ์ได้.
2. พารามิเตอร์กระบวนการสำคัญ
การเชื่อมแบบเหนี่ยวนำของเทอร์มินัลมอเตอร์ขึ้นอยู่กับตัวแปรที่มีปฏิสัมพันธ์ไม่กี่ตัว. การเปลี่ยนตัวใดตัวหนึ่งจะทำให้ตัวอื่นเปลี่ยนตาม.
— ระดับพลังงาน: กำหนดว่าการเชื่อมจะถึงอุณหภูมิการบัดกรีเร็วแค่ไหน. หากสูงเกินไป, และคุณเสี่ยงที่ทองแดงจะร้อนเกินไปและสร้างความเสียหายให้กับฉนวนที่อยู่ติดกัน. หากต่ำเกินไป, และรอบเวลายาวนานเกินกว่าที่สายการผลิตจะยอมรับได้.
— เวลาทำความร้อน: โดยทั่วไปจะใช้เวลา 3–15 วินาทีสำหรับเทอร์มินัลขนาดเล็ก. จุดหวานขึ้นอยู่กับมวลข้อต่อ, การออกแบบขดลวด, และช่วงการหลอมเหลวของโลหะตัวเติม.
— ความถี่: ความถี่สูง (100–300 กิโลเฮิรตซ์) รวบรวมความร้อนไว้ใกล้พื้นผิว, ซึ่งเหมาะกับขั้วต่อแบบบาง. ความถี่ปานกลาง (10–50 kHz) เจาะลึกลงไปสำหรับส่วนทองแดงที่หนักกว่า.
— การระบายความร้อน: คอยล์ต้องการการไหลของน้ำที่เชื่อถือได้ระหว่างการทำงานต่อเนื่อง. ก ระบบระบายความร้อน ที่ไม่สามารถทันได้จะทำให้อุณหภูมิของคอยล์ลอยไป, การเปลี่ยนกระบวนการของคุณกลางกะ.
วิธีที่ดีที่สุดคือเริ่มด้วยการตั้งค่ากำลังไฟแบบอนุรักษ์นิยม, ปรับเวลาให้ความร้อนเพื่อให้บรรลุการไหลของตัวเติมเต็ม, จากนั้นค่อยๆ เพิ่มกำลังไฟเพื่อลดรอบเวลาขณะสังเกตร่องรอยของความร้อนเกิน. การอภิปรายอย่างลึกซึ้งเกี่ยวกับ การเลือกกำลังไฟ ครอบคลุมแยกต่างหาก.
ดูตัวอย่างในทางปฏิบัติ:
3. การควบคุมอุณหภูมิ: ความแตกต่างระหว่างรอยเชื่อมที่ดีและเศษเหลือ
โลหะตัวเติมสำหรับเชื่อมบราซิงที่มีเงินเป็นส่วนประกอบซึ่งมักใช้กับขั้วไฟฟ้ามีจุดหลอมละลายระหว่าง 600°C ถึง 720°C. หน้าต่างการทำงานแคบ — undershoot by 20 องศาและฟิลเลอร์ไม่เคยทำให้ข้อต่อเปียก. แหวกแนวโดย 50 องศาและคุณเสี่ยงต่อการเผาฟลักซ์ที่ตกค้างบนพื้นผิวขั้วต่อหรือ, แย่ลง, หลอมทองแดงจนสูญเสียความแข็งแรงทางกล.
วิธีที่น่าเชื่อถือที่สุดในการควบคุมอุณหภูมิในการบัดกรีแข็งแบบเหนี่ยวนำคือจังหวะเวลา, ไม่ใช่เทอร์โมคัปเปิ้ล. เมื่อคุณกำหนดลักษณะเส้นโค้งการให้ความร้อนสำหรับข้อต่อที่กำหนดแล้ว (เวลาเทียบกับ. อุณหภูมิที่การตั้งค่าพลังงานคงที่), ทุกรอบต่อมาจะเป็นไปตามเส้นโค้งเดียวกันนั้น. นี่คือเหตุผลว่าทำไมการจัดการสูตรสำหรับแหล่งจ่ายไฟแบบเหนี่ยวนำจึงมีความสำคัญ: เก็บพารามิเตอร์ที่พิสูจน์แล้ว, เรียกคืนตามหมายเลขชิ้นส่วน, และผู้ดำเนินการไม่จำเป็นต้องคาดเดา.
4. การเลือกโลหะเสริม
สำหรับการบัดกรีแข็งขั้วมอเตอร์, โลหะตัวเติมต้องการคุณสมบัติสามประการ: การนำไฟฟ้าที่ดี, ความแข็งแรงทางกลที่ยอมรับได้, และช่วงการหลอมเหลวภายในหน้าต่างกระบวนการเหนี่ยวนำ.
โลหะผสมเงินทองแดงฟอสฟอรัส (บีซียูพีซีรีส์) เป็นเรื่องธรรมดาสำหรับข้อต่อทองแดงถึงทองแดง. พวกเขากำลังฟุ้งซ่านในตัวเองกับทองแดง, ซึ่งทำให้ไม่ต้องมีขั้นตอนกระบวนการ. โลหะผสมเงิน-ทองแดง-สังกะสี (ชุด BAg) ให้ความแข็งแรงสูงกว่าและมักถูกเลือกใช้เมื่อข้อต้องทนต่อแรงสั่นสะเทือนหรือเมื่อบัดกรีทองแดงกับขั้วทองเหลือง. ต้องใช้การทาแร็กซ์แยกต่างหาก.
Pre-placed preforms — วงแหวนเล็กหรือแหวนล้างของโลหะตัวเติมที่วางไว้ที่ข้อต่อก่อนการให้ความร้อน — เป็นทางเลือกมาตรฐานสำหรับการบัดกรีขั้วมอเตอร์อัตโนมัติ. พวกมันช่วยให้ปริมาณโลหะตัวเติมสม่ำเสมอจากชิ้นส่วนหนึ่งไปยังอีกชิ้นส่วนหนึ่งและไม่ต้องป้อนแท่งเอง. หากคุณใช้แร็กซ์, ให้ทาในปริมาณเล็กน้อยและควรทาเฉพาะบริเวณข้อต่อ. ฟลักซ์ที่เคลื่อนที่ไปยังพื้นผิวคอมมิวเตเตอร์ในระหว่างการให้ความร้อนจะทิ้งคราบที่ต้องทําความสะอาดก่อนที่มอเตอร์จะเข้าสู่การประกอบขั้นสุดท้าย.
5. การออกแบบและตำแหน่งของขดลวด
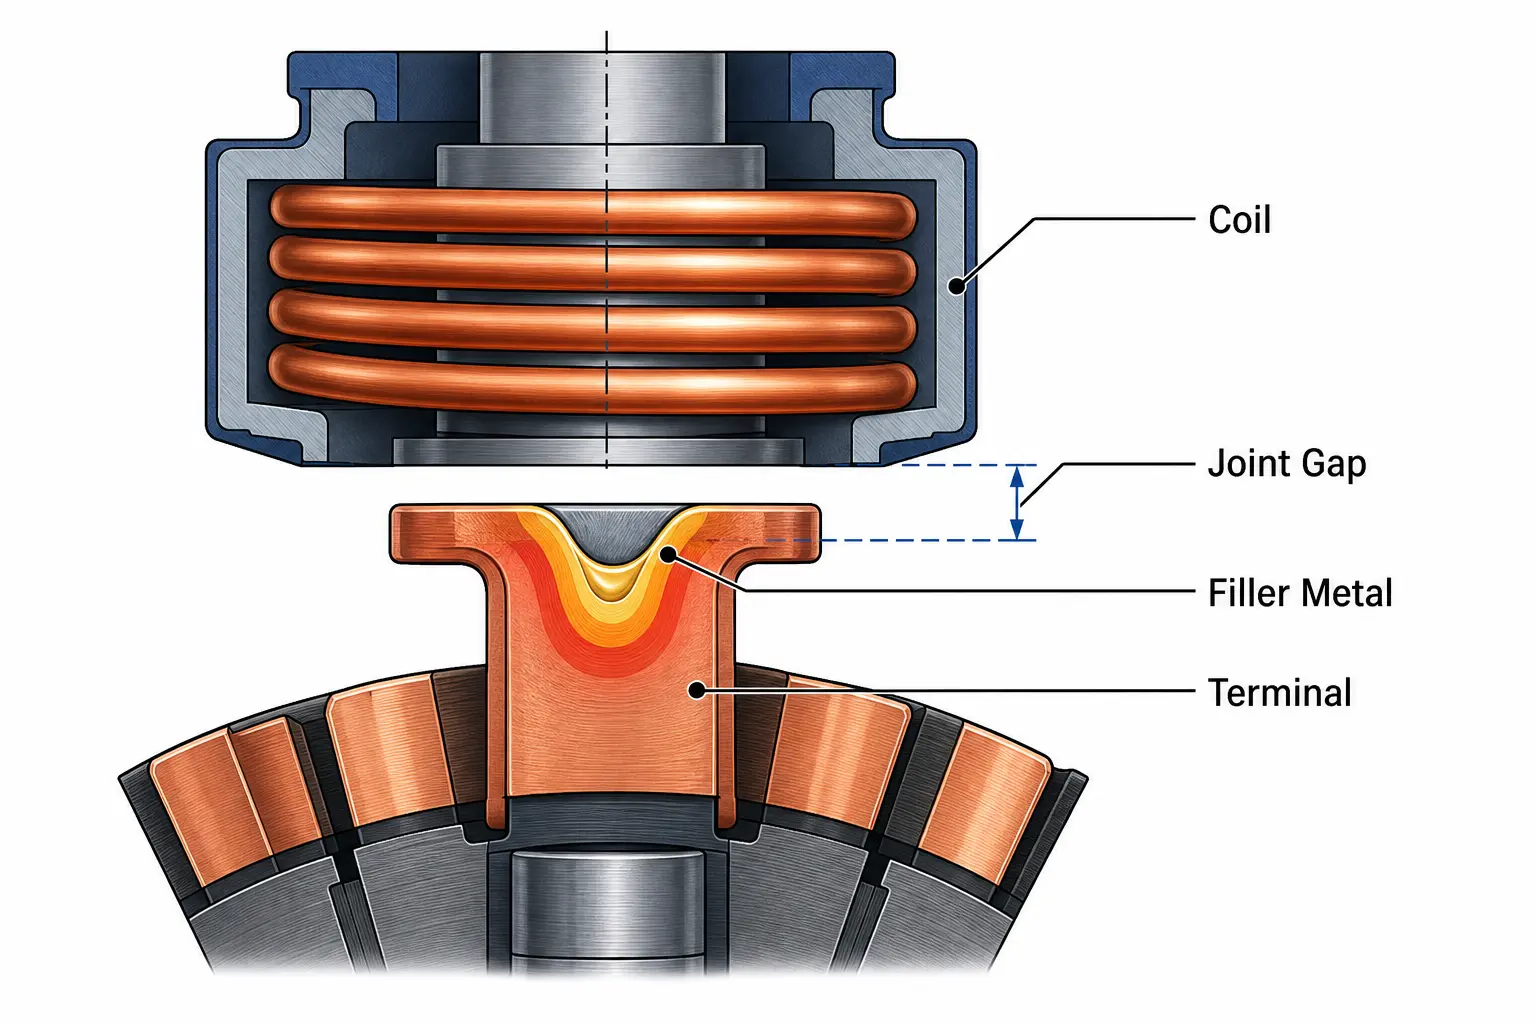
ขดลวดคือจุดที่กระบวนการทํางานหรือสิ้นสุด. สําหรับเทอร์มินัลมอเตอร์, ขดลวดมักจะพันรอบบริเวณข้อต่อ — ไม่ว่าจะเป็นการออกแบบแบบแยกเกลียวที่ช่วยให้คอมมิวเตเตอร์สามารถชี้ผ่านได้, หรือเป็นขดลวดหมุนเดี่ยวที่มีโปรไฟล์เฉพาะซึ่งเน้นพลังงานไปที่รูปทรงปลายทางเฉพาะ.
กฎสามข้อสําหรับขดลวดบัดกรีปลาย:
— ช่องว่างข้อต่อ: รักษาระยะห่างระหว่างขดลวดกับข้อต่อระหว่าง 1–3 มม.. ช่องว่างที่กว้างขึ้นสูญเสียประสิทธิภาพอย่างรวดเร็ว; ช่องว่างที่แคบเกินไปเสี่ยงที่จะเกิดการลัดวงจรถ้าชิ้นส่วนหรืออุปกรณ์มีการเบี่ยงเบน.
— โฟกัสในโซนความร้อน: ขดลวดควรเน้นฟลักซ์ที่ผิวหน้าต่อเชื่อม, ไม่ใช่ทั้งขั้ว. ขดลวดที่ร้อนกว้างเกินไปจะกระจายอุณหภูมิการบัดกรีไปยังพื้นที่ที่ไม่จำเป็น, สิ้นเปลืองพลังงานและอาจทำให้ฉนวนเสียหาย.
— การผสานการระบายความร้อน: ตัวขดลวดต้องมีระบบระบายความร้อนด้วยน้ำของตัวเอง. ในการผลิตอย่างต่อเนื่อง, ขดลวดที่ไม่มีการระบายความร้อนภายในจะออกจากมาตรฐานภายในไม่กี่นาที.
6. ข้อบกพร่องทั่วไปและวิธีแก้ไข
ข้อบกพร่องในการเชื่อมขั้วมอเตอร์ส่วนใหญ่สามารถสืบย้อนกลับไปที่สาเหตุหลักสี่ประการ. การสังเกตอาการจะบอกคุณว่าควรมองหาที่ไหน.
| ข้อบกพร่อง | สาเหตุที่เป็นไปได้ | วิธีแก้ไข |
|---|---|---|
| การไหลของตัวเติมไม่สมบูรณ์ | รอยต่อไม่ได้ถึงอุณหภูมิหลอม | เพิ่มกำลังหรือเวลาทำความร้อน; ตรวจสอบระยะช่องว่างการจับคู่ของขดลวด |
| เศษฟลักซ์ไหม้ | อุณหภูมิเกินหรือนานเกินไป | ลดพลังงาน; ลดรอบเวลา; ยืนยันความถี่ตรงกับมวลของรอยต่อ |
| ความเสียหายของฉนวนใกล้รอยต่อ | โซนความร้อนกว้างเกินไป — ขดลวดร้อนเกินรอยต่อ | ออกแบบขดลวดใหม่เพื่อโฟกัสฟลักซ์ให้แน่นขึ้น; เพิ่มเกราะป้องกันความร้อนระหว่างขดลวดกับฉนวน |
| ความไม่สอดคล้องระหว่างรอยต่อ | การติดตั้งไม่ตรงตำแหน่ง, ความแตกต่างระยะห่างของขดลวด, หรือการเปลี่ยนแปลงของการระบายความร้อน | ตรวจสอบความสามารถในการทำซ้ำของการติดตั้ง; ใช้การควบคุมพลังงานตามสูตร; ตรวจสอบความเสถียรของน้ำหล่อเย็น |
คีย์ Takeaway
สำเร็จ การให้ความร้อนแบบเหนี่ยวนำ การบัดกรีขั้วมอเตอร์ขึ้นอยู่กับการจับคู่สี่อย่าง: พลังงานและความถี่ที่เหมาะสมกับมวลรอยต่อ, ขดลวดที่โฟกัสความร้อนได้อย่างแม่นยำในโซนการบัดกรี, การวางลวดเชื่อมเติมอย่างสม่ำเสมอ, และการทำความเย็นที่คงที่ตลอดทั้งกะ. เมื่อทั้งสี่อย่างสอดคล้องกัน, การบัดกรีด้วยการเหนี่ยวนำให้ความเร็ว, ความสามารถในการทำซ้ำ, และคุณภาพรอยต่อที่การผลิตมอเตอร์ต้องการ. เมื่ออย่างใดอย่างหนึ่งเบี่ยงเบน, ถังเศษชิ้นส่วนจะเต็มอย่างรวดเร็ว.
Q: ลวดเชื่อมแบบใดดีที่สุดสำหรับการบัดกรีขั้วมอเตอร์?
ก: สำหรับรอยต่อทองแดงต่อทองแดง, โลหะผสมเงิน-ทองแดง-ฟอสฟอรัส (บีซียูพีซีรีส์) เป็นที่นิยม — พวกมันสามารถเป็นฟลักซ์ในตัวบนทองแดงและให้การนำไฟฟ้าที่ดี. สำหรับรอยต่อทองแดงต่อทองเหลืองหรือรอยต่อที่มีการสั่นสะเทือนสูง, โลหะผสมเงิน-ทองแดง-สังกะสี (ชุด BAg) เสนอกำลังแรงสูงกว่าแต่ต้องใช้ฟลักซ์แยก.
Q: รอบการบัดกรีด้วยการเหนี่ยวนำสำหรับขั้วมอเตอร์ใช้เวลานานเท่าไร?
ก: โดยปกติใช้เวลาทำความร้อน 3–15 วินาที, ขึ้นอยู่กับมวลของรอยต่อและระดับพลังงาน. เวลารวมของรอบรวมถึงการโหลดและการปลดชิ้นส่วนอยู่ระหว่าง 10–25 วินาทีสำหรับระบบอัตโนมัติส่วนใหญ่.
Q: คอยล์เดียวกันสามารถบัดกรีขั้วขนาดต่างกันได้หรือไม่?
ก: คอยล์ที่ออกแบบมาสำหรับรูปทรงขั้วหนึ่งโดยทั่วไปจะไม่ให้ผลลัพธ์ที่ดีสำหรับขนาดต่างกัน — ช่องว่างการเชื่อมต่อและการกระจายฟลักซ์เปลี่ยนแปลงมากเกินไป. คอยล์เฉพาะต่อตระกูลชิ้นส่วน, รวมกับสูตรที่เก็บไว้ในแหล่งจ่ายไฟ, เป็นแนวทางมาตรฐาน.
ต้องการกระบวนการประสานสำหรับขั้วต่อมอเตอร์ของคุณ?
ส่งภาพวาดขั้วต่อและปริมาณการผลิตของคุณมาให้เรา. เราจะทำการทดสอบบัดกรีตัวอย่างและแนะนำคอยล์และแหล่งจ่ายไฟที่เหมาะสมกับรอยต่อของคุณ — ไม่ใช่การให้ราคาแบบทั่วไป.










