
Hàn Nối Cực Động Cơ Bằng Cảm Ứng: 6 Các Yếu Tố Quan Trọng cho Mối Nối Đồng Nhất
Hàn nhiệt cảm các đầu cực động cơ là một quá trình mà từng giây đều quan trọng. Nhiệt quá nhanh thì bạn sẽ cháy lớp cách điện. Nhiệt quá chậm thì kim loại hàn không bao giờ chảy. Làm đúng thì, bạn sẽ tạo ra các mối nối sạch, và có thể lập lại — chu kỳ này qua chu kỳ khác — với tốc độ giữ cho dây chuyền sản xuất hoạt động.
Hướng dẫn này đi qua sáu yếu tố quyết định liệu quá trình hàn đầu cực động cơ của bạn có mang lại chất lượng ổn định hay biến thành nút cổ chai cần làm lại.
1. Tại sao Hàn Cảm Ứng cho các đầu cực động cơ
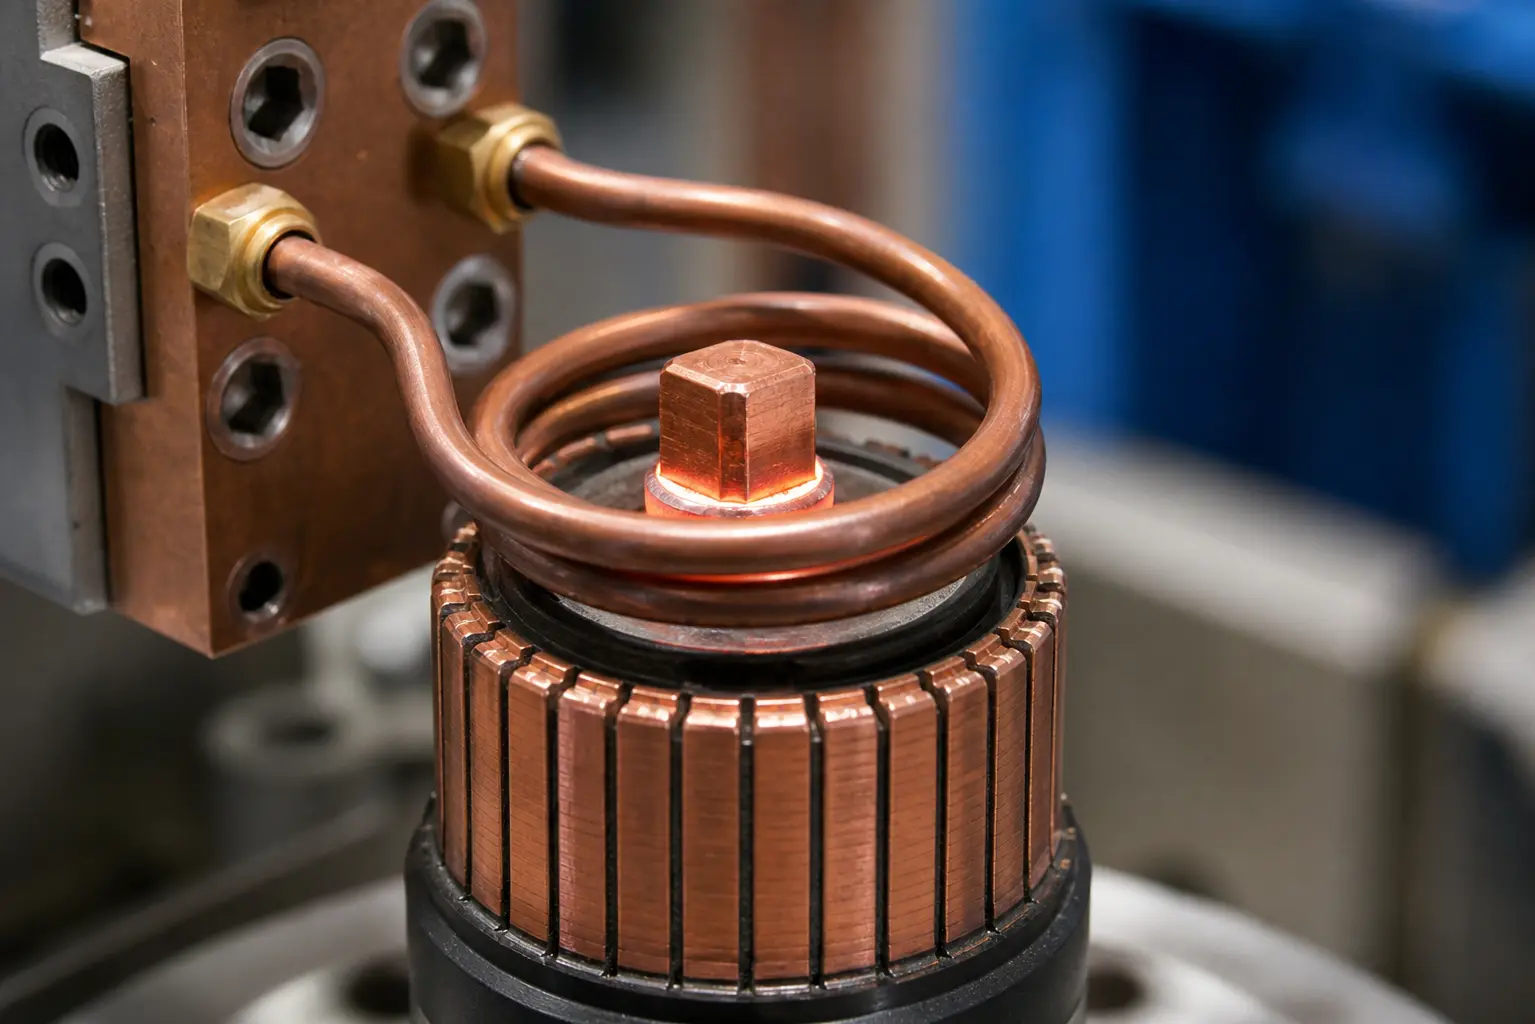
Các đầu cực động cơ — dù trên cổ góp, vòng trượt, hoặc các kết nối dây dẫn stato — cần các mối ghép có thể chịu được chu trình nhiệt, Rung động, và tải điện mà không bị suy giảm. Hàn bằng đèn khò truyền thống thì được, nhưng nó chậm, phụ thuộc vào người vận hành, và khó tích hợp vào dây tự động.
Hàn cảm ứng giải quyết các vấn đề này theo ba cách. Đầu tiên, nhiệt được tạo ra trực tiếp trong chi tiết, không được truyền từ bên ngoài, nên mối hàn đạt nhiệt độ hàn chỉ trong vài giây. Thứ hai, vùng gia nhiệt được kiểm soát chính xác bởi hình dạng cuộn — lớp cách nhiệt cách vài milimet giữ được mát. Thứ ba, mỗi chu trình đều chạy cùng các tham số, vì vậy mối hàn thứ năm mươi khớp với mối hàn đầu tiên.
Đối với ô tô sản xuất động cơ, nơi hàng nghìn đầu nối được hàn mỗi ca làm việc, riêng khả năng lặp lại này thường biện minh cho chi phí thiết bị.
2. Các Tham Số Quy Trình Chính
Thiết bị đầu cuối của động cơ hàn cảm ứng có một số biến tương tác. Thay đổi cái này làm thay đổi cái khác.
— Mức công suất: Xác định tốc độ khớp đạt đến nhiệt độ hàn. Quá cao, và bạn có nguy cơ làm đồng quá nóng và làm hỏng lớp cách nhiệt lân cận. Quá thấp, và thời gian chu kỳ kéo dài vượt quá mức mà dây chuyền có thể chấp nhận.
— Thời gian gia nhiệt: Thông thường 3–15 giây đối với thiết bị đầu cuối nhỏ. Điểm ngọt phụ thuộc vào khối lượng khớp, thiết kế cuộn dây, và phạm vi nóng chảy của kim loại phụ.
— Tần số: Tần số cao (100–300 kHz) tập trung nhiệt gần bề mặt, phù hợp với các đầu mảnh. Tần số trung bình (10–50 kHz) xâm nhập sâu hơn cho các phần đồng dày hơn.
— Làm mát: Cuộn dây cần dòng nước đáng tin cậy trong suốt quá trình vận hành liên tục. MỘT hệ thống làm mát không đáp ứng được sẽ khiến nhiệt độ cuộn dây thay đổi, thay đổi quy trình giữa ca làm việc.
Cách tiếp cận tốt nhất là bắt đầu với cài đặt công suất thận trọng, điều chỉnh thời gian gia nhiệt để đạt được một luồng chất làm đầy đầy đủ, sau đó từ từ tăng công suất để rút ngắn chu kỳ trong khi quan sát bất kỳ dấu hiệu quá nhiệt nào. Một cuộc thảo luận sâu hơn về lựa chọn công suất được đề cập riêng.
Xem nó trong thực tế:
3. Kiểm Soát Nhiệt Độ: Sự khác biệt giữa mối hàn tốt và phế liệu
Các kim loại hàn điền dựa trên bạc thường được sử dụng cho các đầu nối điện tan chảy trong khoảng từ 600°C đến 720°C. Khoảng nhiệt làm việc hẹp — thấp hơn 20 độ và chất hàn không bao phủ được mối nối. Vượt quá 50 độ và bạn có nguy cơ làm cháy một lớp cặn thuốc hàn trên bề mặt đầu nối hoặc, tệ hơn nữa, ủ đồng cho đến khi nó mất độ bền cơ học.
Cách đáng tin cậy nhất để kiểm soát nhiệt độ trong hàn cảm ứng là dựa vào thời gian, không phải cảm biến nhiệt. Khi bạn đã xác định được đường cong gia nhiệt cho một mối nối cụ thể (thời gian so với. nhiệt độ ở mức công suất cố định), mỗi chu trình tiếp theo đều tuân theo cùng đường cong đó. Đây là lý do quản lý công thức trên nguồn cảm ứng lại quan trọng: lưu các thông số đã được chứng minh, gọi lại theo số bộ phận, và người vận hành không cần phải đoán.
4. Lựa chọn Kim loại điền đầy
Đối với hàn đầu cực động cơ, vật liệu hàn cần có ba đặc tính: độ dẫn điện tốt, độ bền cơ học chấp nhận được, và phạm vi nhiệt độ nóng chảy nằm trong cửa sổ quá trình cảm ứng.
Hợp kim bạc-dòng-phốtpho (dãy BCuP) thường được sử dụng cho các mối nối đồng với đồng. Chúng tự tạo trợ hàn trên đồng, điều này loại bỏ một bước trong quy trình. Hợp kim bạc-dòng-kẽm (dãy BAg) cung cấp độ bền cao hơn và được ưa chuộng khi mối nối phải chịu rung động hoặc khi hàn đồng với các đầu cốt bằng đồng thau. Chúng cần phải bôi flux riêng biệt.
Các phôi định sẵn — những vòng nhỏ hoặc miếng đệm bằng kim loại hàn được đặt ở mối nối trước khi gia nhiệt — là lựa chọn tiêu chuẩn cho việc hàn đầu cực động cơ tự động. Chúng đảm bảo thể tích kim loại hàn đồng đều từ bộ phận này sang bộ phận khác và loại bỏ việc nạp que hàn thủ công. Nếu bạn đang sử dụng trợ nhiệt, hãy sử dụng tiết kiệm và chỉ giữ nó trên vùng mối nối. Trợ nhiệt di chuyển sang bề mặt cổ góp trong quá trình gia nhiệt sẽ để lại cặn phải được làm sạch trước khi động cơ tiến tới lắp ráp cuối cùng.
5. Thiết Kế và Vị Trí Cuộn Dây
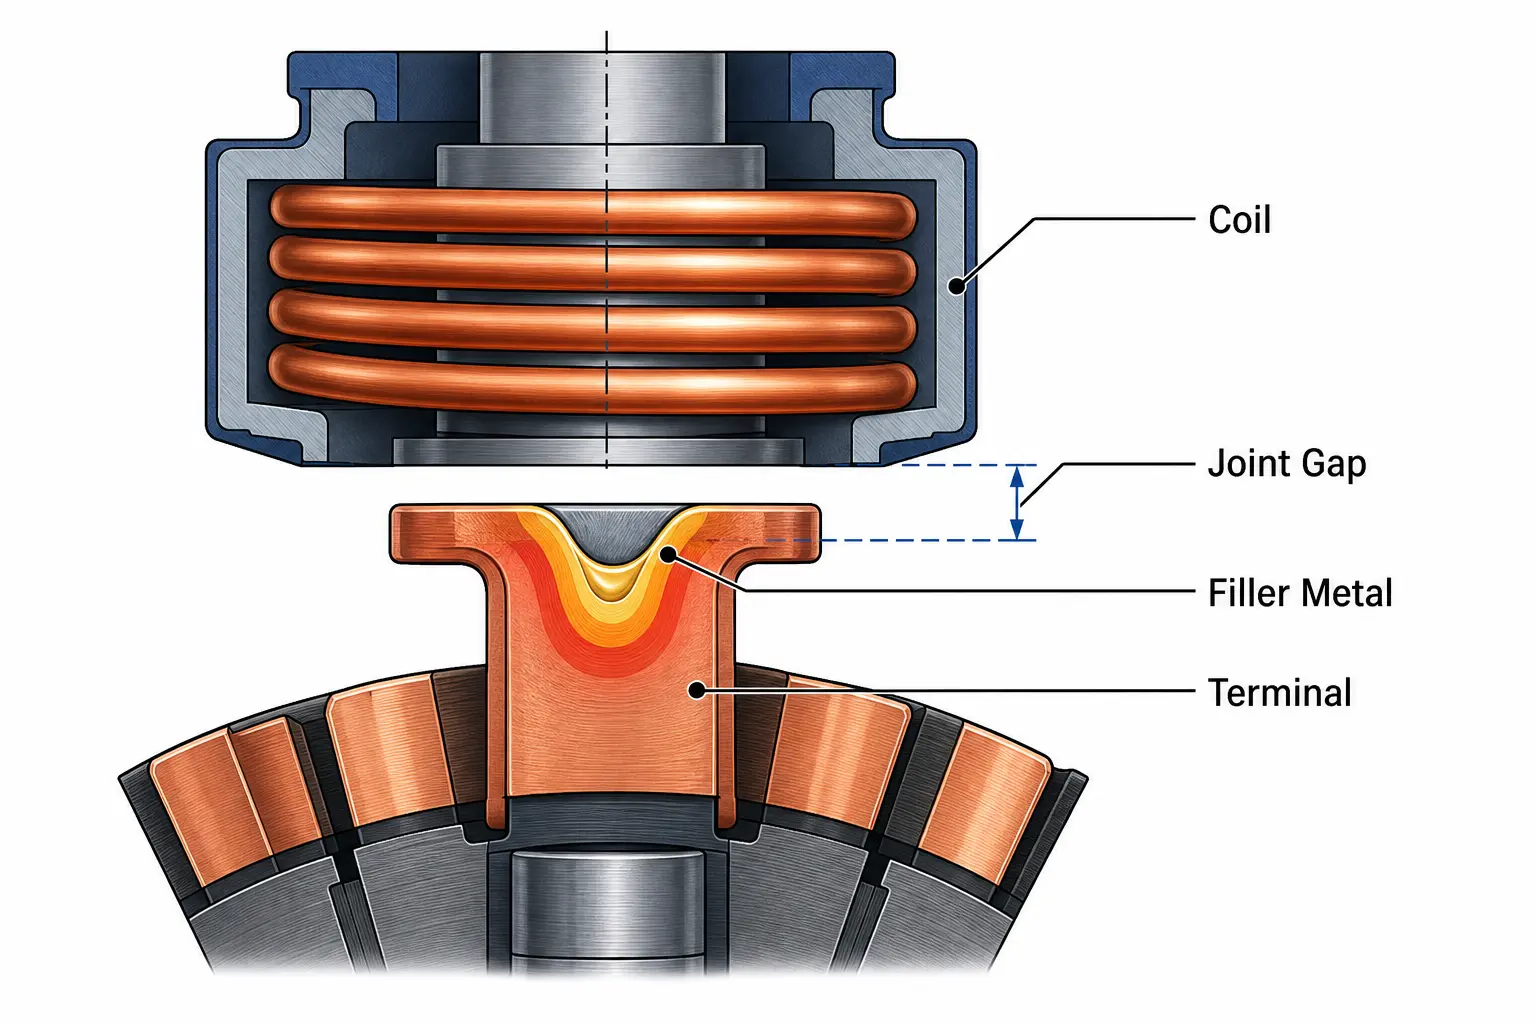
Cuộn dây là nơi mà quá trình sống hay chết. Đối với các đầu nối động cơ, cuộn dây thường quấn xung quanh vùng khớp nối — hoặc dưới dạng thiết kế vòng chia cho phép cổ góp di chuyển qua, hoặc là cuộn dây một vòng tùy chỉnh tập trung năng lượng vào hình dạng đầu nối cụ thể.
Ba quy tắc cho cuộn dây hàn đầu nối:
— Khoảng cách ghép đôi: Giữ khoảng cách giữa cuộn dây và khớp nối từ 1–3 mm. Khoảng cách rộng hơn sẽ mất hiệu quả nhanh chóng; khoảng cách hẹp hơn có nguy cơ phóng điện nếu chi tiết hoặc giá đỡ có sai lệch.
— Tập trung vùng nhiệt: Cuộn dây nên tập trung từ thông lên bề mặt giao tiếp của khớp nối, không phải toàn bộ đầu cuối. Cuộn dây nóng quá rộng sẽ phân tán nhiệt độ hàn đến những khu vực không cần thiết, lãng phí điện năng và có thể làm hỏng lớp cách nhiệt.
— Tích hợp làm mát: Thân cuộn dây phải tự mang hệ thống làm mát bằng nước. Trong sản xuất liên tục, cuộn dây không có làm mát bên trong sẽ lệch khỏi thông số chỉ trong vài phút.
6. Các lỗi phổ biến và cách khắc phục
Hầu hết các lỗi hàn đầu cuối động cơ đều bắt nguồn từ một trong bốn nguyên nhân gốc rễ. Nhận biết triệu chứng sẽ cho bạn biết nơi cần kiểm tra.
| Khuyết tật | Nguyên nhân có thể | Khắc phục |
|---|---|---|
| Dòng vật liệu điền không đầy đủ | Mối hàn chưa đạt nhiệt độ nóng chảy | Tăng công suất hoặc thời gian gia nhiệt; kiểm tra khe hở giữa các cuộn dây |
| Cặn flux bị cháy | Nhiệt độ vượt mức hoặc thời gian gia nhiệt quá lâu | Giảm công suất; rút ngắn chu trình; xác nhận tần số phù hợp với khối lượng mối hàn |
| Hư hỏng cách điện gần mối hàn | Vùng nhiệt quá rộng — cuộn dây gia nhiệt vượt ra ngoài mối hàn | Thiết kế lại cuộn dây để tập trung từ thông chặt hơn; thêm lá chắn nhiệt giữa cuộn dây và cách điện |
| Không đồng nhất giữa các mối hàn | Căn chỉnh giá đỡ sai, biến thiên khoảng cách cuộn dây, hoặc trôi nhiệt làm mát | Kiểm tra khả năng lặp lại của đồ gá; sử dụng điều khiển công suất theo công thức; xác minh độ ổn định của nước làm mát |
Chìa khóa mang đi
Thành công gia nhiệt cảm ứng hàn mềm các đầu cực động cơ phụ thuộc vào việc đồng bộ bốn yếu tố: công suất và tần số phù hợp với khối lượng mối hàn, một cuộn dây tập trung nhiệt chính xác vào vùng hàn, đặt vật liệu hàn phụ đều đặn, và làm mát giữ ổn định trong suốt ca làm việc. Khi bốn yếu tố đó đồng bộ, Hàn cảm ứng mang lại tốc độ, khả năng lặp lại, và chất lượng mối hàn mà sản xuất động cơ yêu cầu. Khi một yếu tố bị trôi, thùng phế liệu đầy nhanh.
Q: Loại kim loại hàn phụ nào tốt nhất cho mối hàn đầu cực động cơ?
MỘT: Đối với mối nối đồng với đồng, hợp kim bạc-dòng-phốt-pho (dãy BCuP) được ưu tiên — chúng tự động làm sạch trên đồng và cung cấp dẫn điện tốt. Đối với mối nối đồng với đồng thau hoặc mối nối chịu rung cao, hợp kim bạc-dòng-kẽm (dãy BAg) cung cấp độ bền cao hơn nhưng cần chất trợ hàn riêng.
Q: Chu kỳ hàn cảm ứng cho đầu cực động cơ mất bao lâu?
MỘT: Thông thường từ 3–15 giây thời gian gia nhiệt, tùy thuộc vào khối lượng mối nối và mức công suất. Tổng thời gian chu trình bao gồm việc nạp và dỡ linh kiện dao động từ 10–25 giây cho hầu hết các thiết lập tự động.
Q: Liệu cùng một cuộn dây có thể hàn nhiều kích thước đầu nối khác nhau không?
MỘT: Một cuộn dây được thiết kế cho một hình học đầu nối sẽ thường không cho kết quả tốt trên kích thước khác — khe hở nối và phân bố từ thông thay đổi quá nhiều. Cuộn dây chuyên dụng cho từng loại bộ phận, kết hợp với công thức lưu trữ trên nguồn điện, là phương pháp tiêu chuẩn.
Cần một Quy Trình Hàn Nối cho Cực Động Cơ của Bạn?
Gửi cho chúng tôi bản vẽ cực và khối lượng sản xuất của bạn. Chúng tôi sẽ thực hiện một thử nghiệm hàn nối mẫu và đề xuất một cuộn dây và nguồn điện phù hợp với mối nối của bạn — không phải báo giá chung chung.










