
Induktionshärten von Stiften und Buchsen: OD vs. ID-Oberflächen
Wie Arbeitsflächen, Der Zugang zum Induktor und die Wandstärke beeinflussen die Härtung
In mechanischen Verbindungen arbeiten Stifte und Buchsen häufig zusammen, aber ihre Induktionshärten Anforderungen können ganz unterschiedlich sein. Ein Stift benötigt möglicherweise einen gehärteten Außendurchmesser (Außendurchmesser), Bei einer Stahlbuchse muss der Innendurchmesser möglicherweise gehärtet werden (ID), Außendurchmesser, oder beides.
Die Auswahl beginnt bereits bei den Arbeitsflächen und der Bauteilzeichnung. Es bestimmt dann, wie der Induktor diese Oberflächen erreicht, wie das Abschrecken angeordnet ist, und wo Härte und Härtetiefe überprüft werden müssen.
Dieser Artikel konzentriert sich auf Stahlstifte und -buchsen, die für die Induktionshärtung geeignet sind, anstelle von Buchsen aus nicht aushärtbaren Lagerwerkstoffen.
2. Wie unterscheiden sich die Anordnungen zur Induktionshärtung im Außen- und Innendurchmesser??
3. Warum ist die Wandstärke der Buchse wichtig??
4. Wie sollten die gehärteten Oberflächen überprüft werden??
1. Welche Oberflächen müssen an Stiften und Buchsen gehärtet werden??
Die zu härtende Oberfläche wird durch die Konstruktion und die Einsatzbedingungen des Bauteils bestimmt. Das Härten des Außendurchmessers des Bolzens und das Härten des Innendurchmessers der Buchse sind gängige Lösungen, aber keine universelle Regel.
Pin-Außenhärtung
In vielen mechanischen Gelenken, Die Außenseite eines Stifts berührt eine Buchse oder ein anderes Gegenstück. Gleitende oder oszillierende Bewegungen unter Last können den Oberflächenverschleiß zu einem wichtigen Konstruktionsaspekt machen.
Durch Induktionshärten kann im angegebenen Kontaktbereich eine gehärtete Randschicht erzeugt werden. Die Eigenschaften darunter hängen vom Stahl ab, Bauteilgeometrie, sowie Heiz- und Abschreckbedingungen.
Nicht jeder Teil des Stifts muss unbedingt gleich behandelt werden. In einer Zeichnung können Härte und Härtetiefe entlang einer Lagerfläche angegeben werden, mit unterschiedlichen Anforderungen an den Enden, Schultern oder andere Merkmale.
Die gehärtete Länge und ihre Grenzen sollten daher der Bauteilspezifikation entnommen werden, nicht nur von der Länge, die ein Induktor erhitzen kann.
Buchsen-ID, Außen- und Zweiflächenhärtung
Bei einer Buchse stellt sich eine andere Situation dar, da sowohl ihre Innen- als auch ihre Außenfläche funktionale Rollen haben können.
Der ID bildet üblicherweise eine Kontaktfläche gegen einen Stift. Auch am Außendurchmesser kann es zu Verschleiß oder Kontaktbelastungen kommen, je nach Montage.
Die in bestimmten Baumaschinen verwendeten Kettenbuchsen veranschaulichen diesen Unterschied: die Bohrung wirkt mit dem Stift zusammen, während die äußere Oberfläche andere Teile des Raupenantriebssystems berühren kann.
Eine Stahlbuchse kann daher eine Innenhärtung erfordern, Außenhärtung oder separate gehärtete Bereiche auf beiden Oberflächen. Die angegebenen Härtetiefen müssen nicht identisch sein.
Ein dokumentiertes Beispiel ist das von Caterpillar Verfahren zum Härten einer Buchse einer Raupenkette (US6402862), welches separate Induktionserwärmungsvorgänge für die Außenfläche beschreibt, Innenfläche und Enden einer bestimmten Raupenkettenbuchse.
Das ist ein spezifischer Fertigungsansatz, nicht für alle Buchsen erforderlich. Die relevante Frage bleibt, welche Oberflächen die Teilezeichnung für die Behandlung identifiziert.
2. Wie unterscheiden sich die Anordnungen zur Induktionshärtung im Außen- und Innendurchmesser??
Das metallurgische Ziel ist ähnlich: Erhitzen Sie den angegebenen Bereich eines geeigneten Stahls auf den erforderlichen Austenitisierungszustand, dann entsprechend abschrecken. Die praktischen Regelungen, Jedoch, kann ganz unterschiedlich sein.
Außenhärtung von Bolzen und Buchsen
Beim Außenhärten wird üblicherweise ein umlaufender Induktor verwendet, der um das zylindrische Werkstück herum positioniert ist.
Ein kurzer Bereich kann stationär erwärmt werden, während eine längere gehärtete Länge möglicherweise ein Scannen erforderlich macht. Die Methode wird entsprechend der Werkstückgeometrie und dem erforderlichen Fallmuster ausgewählt.
Spulen-zu-Teil-Abstand, Die Ausrichtung und die Heizsequenz beeinflussen das Ergebnis. Auch auf einer zugänglichen Außenfläche, Schultern, Rillen und Durchmesseränderungen können es schwierig machen, den angegebenen gehärteten Bereich zu erreichen.
Innenhärtung von Buchsenbohrungen
Durch die Innenhärtung werden dem Induktor strengere Beschränkungen auferlegt.
Die Spule muss in die Bohrung passen und dabei den zum Erhitzen erforderlichen Abstand einhalten. Bohrungsdurchmesser, Länge und Zugang von den Enden wirken sich auf den verfügbaren Platz für den Induktor aus, seine Anschlüsse und Kühlanordnung.
Auch das Abschrecken erfordert Aufmerksamkeit. Abgabe von Flüssigkeit an eine beheizte Innenfläche, Um die erforderliche Abdeckung zu erreichen und die Flüssigkeit aus der Bohrung austreten zu lassen, ist möglicherweise eine speziell entwickelte Anordnung erforderlich.
Entlang, Eine schmale Durchgangsbohrung bietet andere Zugangsbedingungen als eine kurze oder Sackbohrung.
Ein externer Induktor kann daher nicht einfach in einer Buchse bewegt werden und erwartet, dass er das gleiche Ergebnis liefert. Die Innengeometrie verändert die Designanforderungen.
Die umfassenderen technischen Fragen des internen Induktordesigns werden behandelt Induktionshärten der Innenbohrung.
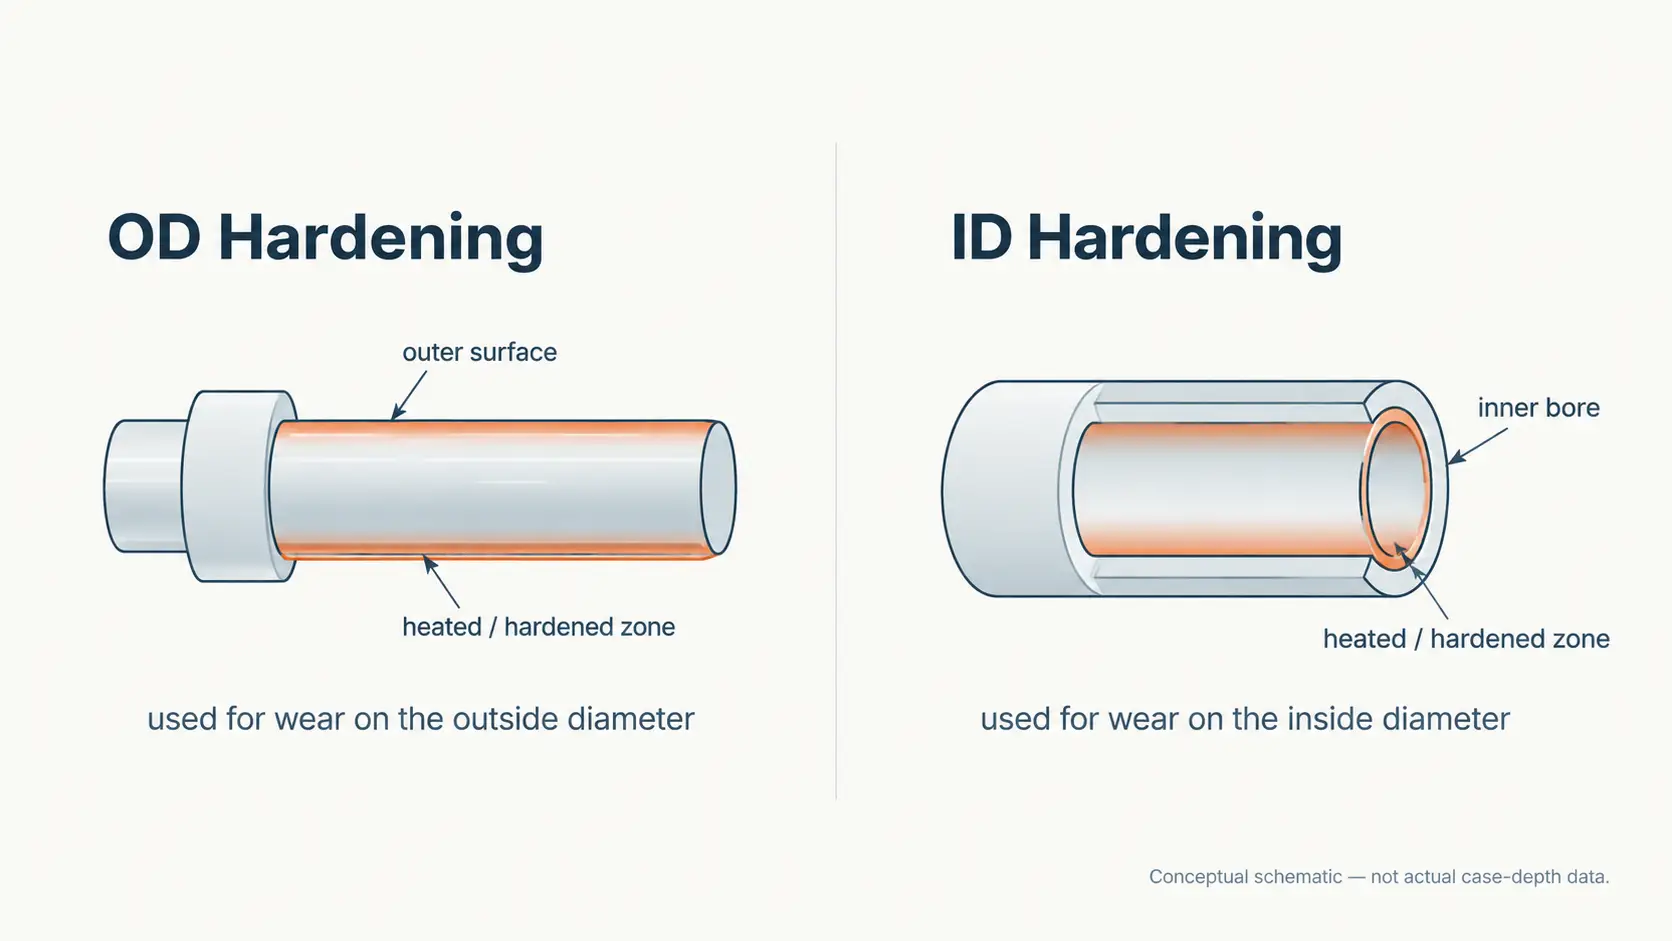
OD- und ID-Anordnungen auf einen Blick
| Prozessfaktor | OD-Härtung | ID-Härtung |
|---|---|---|
| Position des Induktors | Umgibt normalerweise die Außenfläche | Innerhalb der Bohrung positioniert |
| Verfügbarer Platz | Oft weniger eingeschränkt | Begrenzt durch die Bohrungsgröße, Länge und Zugang |
| Positionierung | Außenspiel und Werkstückausrichtung | Innenspiel und Bohrungsausrichtung |
| Abschrecken | Normalerweise von außen zugänglich | Interne Zufuhr und Entwässerung erfordern Aufmerksamkeit |
Keine der beiden Methoden ist grundsätzlich vorzuziehen. Die erforderliche gehärtete Oberfläche gibt die Anordnung vor.
3. Warum ist die Wandstärke der Buchse wichtig??
Die Wandstärke ist besonders wichtig, wenn beide Seiten einer Buchse gehärtet werden müssen.
Durch Induktionserwärmung kann die Energie in der Nähe der ausgewählten Oberfläche konzentriert werden, Wärme wird aber auch durch den Stahl geleitet. In einem dünnwandigen Bauteil, Die gegenüberliegende Oberfläche kann während des Heizzyklus einen erheblichen Temperaturanstieg erfahren.
Die Erwärmung einer Oberfläche kann die andere beeinflussen
Während der ID-Erwärmung, Etwas Wärme gelangt an die Außenwand. Die Erwärmung des Außendurchmessers kann sich in ähnlicher Weise auf die Bohrungsoberfläche auswirken.
Das bedeutet nicht, dass beide Oberflächen automatisch gehärtet werden. Die endgültige Struktur hängt von der erreichten Temperatur ab, die Reaktion des Stahls und die anschließende Abkühlung.
Die praktische Frage ist, ob der thermische Zyklus das Material außerhalb des vorgesehenen gehärteten Bereichs verändert. Für eine relativ dünne Wand, Die erhitzten Zonen können sich weit genug erstrecken, um die erforderliche Trennung zwischen Oberflächengehäusen oder die Eigenschaften des verbleibenden Kerns zu beeinflussen.
Eine dickere Wand kann während eines kurzen Heizzyklus für eine größere thermische Trennung sorgen, Allerdings muss das Ergebnis noch für das konkrete Material und den Prozess ermittelt werden.
Separate Härtevorgänge können zusammenwirken
Eine Buchse, die sowohl eine Innen- als auch eine Außenhärtung erfordert, kann zwei Erwärmungs- und Abschreckvorgängen unterzogen werden.
Der zweite Zyklus kann die vom ersten erzeugten Eigenschaften verändern.
Wenn der zweite Heizzyklus einen bereits ausgehärteten Bereich lange genug auf eine ausreichend hohe Temperatur bringt, es kann seine Härte durch zusätzliches Anlassen verändern. Das Ausmaß hängt von der vorangegangenen Wärmebehandlung und dem Temperatur-Zeit-Verlauf des zweiten Arbeitsgangs ab.
Dabei wird der zuvor gehärtete Bereich in den Austenitisierungsbereich erwärmt, Die resultierende Struktur hängt vom neuen Heiz- und Kühlzyklus ab.
Aufgrund dieser Effekte ist die Reihenfolge der Vorgänge wichtig. Die Vorlage eines akzeptablen OD-Falls in einem Versuch und eines akzeptablen ID-Falls in einem anderen bedeutet nicht, dass beide nach der vollständigen Sequenz akzeptabel bleiben.
Wo separate ID, OD- oder Endflächenbehandlungen treffen aufeinander, Es können sich auch unbeabsichtigte erweichte Bereiche entwickeln, wenn die anschließende Erwärmung eine bestehende gehärtete Hülle beeinträchtigt.
Die zuvor erwähnte Raupenführungsmethode von Caterpillar geht dieses Problem auf besondere Weise an. Der separate Endflächen-Härtungsvorgang soll steuern, wie weit sich die Erwärmung in die zuvor gehärteten Innen- und Außendurchmesserbereiche ausdehnt, Begrenzung der erweichten Bereiche, die sich sonst bilden könnten.
Dies ist eher ein prozessspezifisches Problem als eine unvermeidliche Folge der Zweiflächenhärtung.
Für Buchsen, die ausgeprägte gehärtete Schichten erfordern, Die endgültige Härteverteilung durch die Wand ist ebenso wichtig wie die einzelnen Oberflächenwerte.
Auch Dimensionsänderungen müssen berücksichtigt werden
Erhitzen und Abschrecken können die Abmessungen der Buchse durch thermische und Transformationseffekte verändern.
Bohrungsdurchmesser und Rundheit verdienen Aufmerksamkeit, da sie die Passung mit dem Gegenstift beeinflussen. Ungleichmäßiges Erhitzen oder Abkühlen kann zu Verformungen führen, aus der Wandstärke allein lässt sich jedoch nicht auf die Menge schließen.
Für eng tolerierte Buchsen, Das Härten und die anschließende Nachbearbeitung müssen gemeinsam geplant werden.
4. Wie sollten die gehärteten Oberflächen überprüft werden??
Die Inspektion sollte sich an den in der Zeichnung angegebenen Oberflächen und Stellen orientieren. Dies ist besonders wichtig bei beidseitig behandelten Buchsen, wobei die endgültige Härteverteilung von der nach den einzelnen Arbeitsgängen erhaltenen abweichen kann.
Überprüfen Sie den gehärteten Bereich und die Härtetiefe
Zum Härten des Außendurchmessers von Stiften, Der erforderliche Fall umfasst möglicherweise eine definierte Lagerlänge und nicht das gesamte Bauteil.
Zum Innenhärten von Buchsen, Bei der Inspektion müssen die Bohrungsoberfläche und die spezifizierte Abdeckung entlang ihrer Länge berücksichtigt werden. Eine beidseitig behandelte Buchse erfordert möglicherweise separate Messungen am Innen- und Außendurchmesser.
Die effektive Härtetiefe wird anhand des angegebenen Härtekriteriums und der Prüfmethode bewertet. Auf einer OD-gehärteten Oberfläche, Die Tiefe wird von außen nach innen gemessen; für eine innengehärtete Bohrung, Es wird von der Innenfläche in die Wand hinein gemessen.
Ein angefertigter Querschnitt mit entsprechenden Härtemessungen kann Aufschluss darüber geben, in welcher Beziehung die beiden gehärteten Bereiche zueinander stehen.
Für sequenziell gehärtete Buchsen, In der Nähe der Grenzen zwischen den behandelten Bereichen kann besondere Aufmerksamkeit erforderlich sein. Mithilfe lokaler Härtemessungen kann festgestellt werden, ob sich eine spätere Erwärmung auf einen zuvor gehärteten Bereich ausgewirkt hat.
Für detaillierte Messverfahren, siehe So prüfen Sie induktionsgehärtete Teile.
Bestätigen Sie die Maßanforderungen
Eine Buchse kann zwar die erforderliche Innenhärte erreichen, aber nach dem Abschrecken eine unzulässige Bohrungsabmessung oder einen unrunden Zustand entwickeln.
Die Prüfung sollte daher die angegebene Oberflächenhärte umfassen, Gehäusetiefen, Verfestigte Grenzen und kritische Dimensionen nach der abgeschlossenen Behandlungssequenz.
Schlüssel zum Mitnehmen
Für Stifte und Buchsen, OD und ID Induktionshärten sind keine konkurrierenden Entscheidungen, die darauf basieren, welche Methode einfacher durchzuführen ist. Dabei handelt es sich um unterschiedliche Möglichkeiten, die für den Einsatz vorgesehenen Oberflächen zu erreichen. Die endgültige Entscheidung hängt davon ab, ob der abgeschlossene Prozess die erforderlichen gehärteten Bereiche hervorbringt, Wanddurchgangseigenschaften und Maßtoleranzen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Buchse eine Induktionshärtung sowohl im Innen- als auch im Außendurchmesser benötigen??
Ja. Bei einer Stahlbuchse kann eine Innenhärtung erforderlich sein, Außenhärtung oder separate gehärtete Bereiche auf beiden Oberflächen. Die angegebenen Härtetiefen müssen nicht identisch sein, und die Reihenfolge der beiden Vorgänge ist wichtig, da der zweite Heizzyklus die vom ersten erzeugten Eigenschaften verändern kann.
Wie unterscheidet sich die Einsatztiefenmessung zwischen Außen- und Innenhärtung??
Auf einer OD-gehärteten Oberfläche, Die Tiefe wird von außen nach innen gemessen. Für eine innengehärtete Bohrung, Es wird von der Innenfläche in die Wand hinein gemessen. In der Regel ist ein angefertigter Querschnitt erforderlich, um zu zeigen, wie die beiden verfestigten Bereiche zueinander in Beziehung stehen.
Warum ist die Wandstärke für die Zweiflächenhärtung wichtig??
In einer dünnwandigen Buchse, Das Erhitzen einer Oberfläche kann die Temperatur der gegenüberliegenden Oberfläche erhöhen. Die endgültige Struktur hängt von der erreichten Temperatur und der anschließenden Abkühlung ab, Daher sorgt eine dickere Wand im Allgemeinen für eine größere thermische Trennung – das Ergebnis muss jedoch noch für das tatsächliche Material und den tatsächlichen Prozess bestätigt werden.
Ist die Raupenbuchsenmethode von Caterpillar eine Voraussetzung für alle Buchsen??
Nein. US6402862 beschreibt einen spezifischen Herstellungsansatz für eine bestimmte Raupenkettenbuchse. Es handelt sich nicht um eine universelle Anforderung; Die relevante Frage ist, welche Oberflächen Ihre Teilezeichnung für die Behandlung identifiziert.
Benötigen Sie Hilfe beim Härten von Stiften oder Buchsen??
Senden Sie uns Ihre Teilezeichnung und wir können Ihnen bei der Bewertung der Induktoranordnung helfen, Abschrecken und Inspektion für Ihre Außen- oder Innenhärtungsanwendung.


