
Индукционная пайка клемм мотора: 6 Критические факторы для стабильных соединений
Индукционная пайка клемм мотора это процесс, где каждая секунда на счету. Слишком быстро нагреете - сгорит изоляция. Слишком медленно нагреете - припой не потечет. Сделайте правильно, и получите чистую, повторяемые соединения — цикл за циклом — в темпе, обеспечивающем движение производственной линии.
В этом руководстве рассматриваются шесть факторов, которые определяют, обеспечивает ли процесс пайки клемм двигателя стабильное качество или превращается в узкое место при доработке..
1. Почему индукционная пайка для клемм двигателей
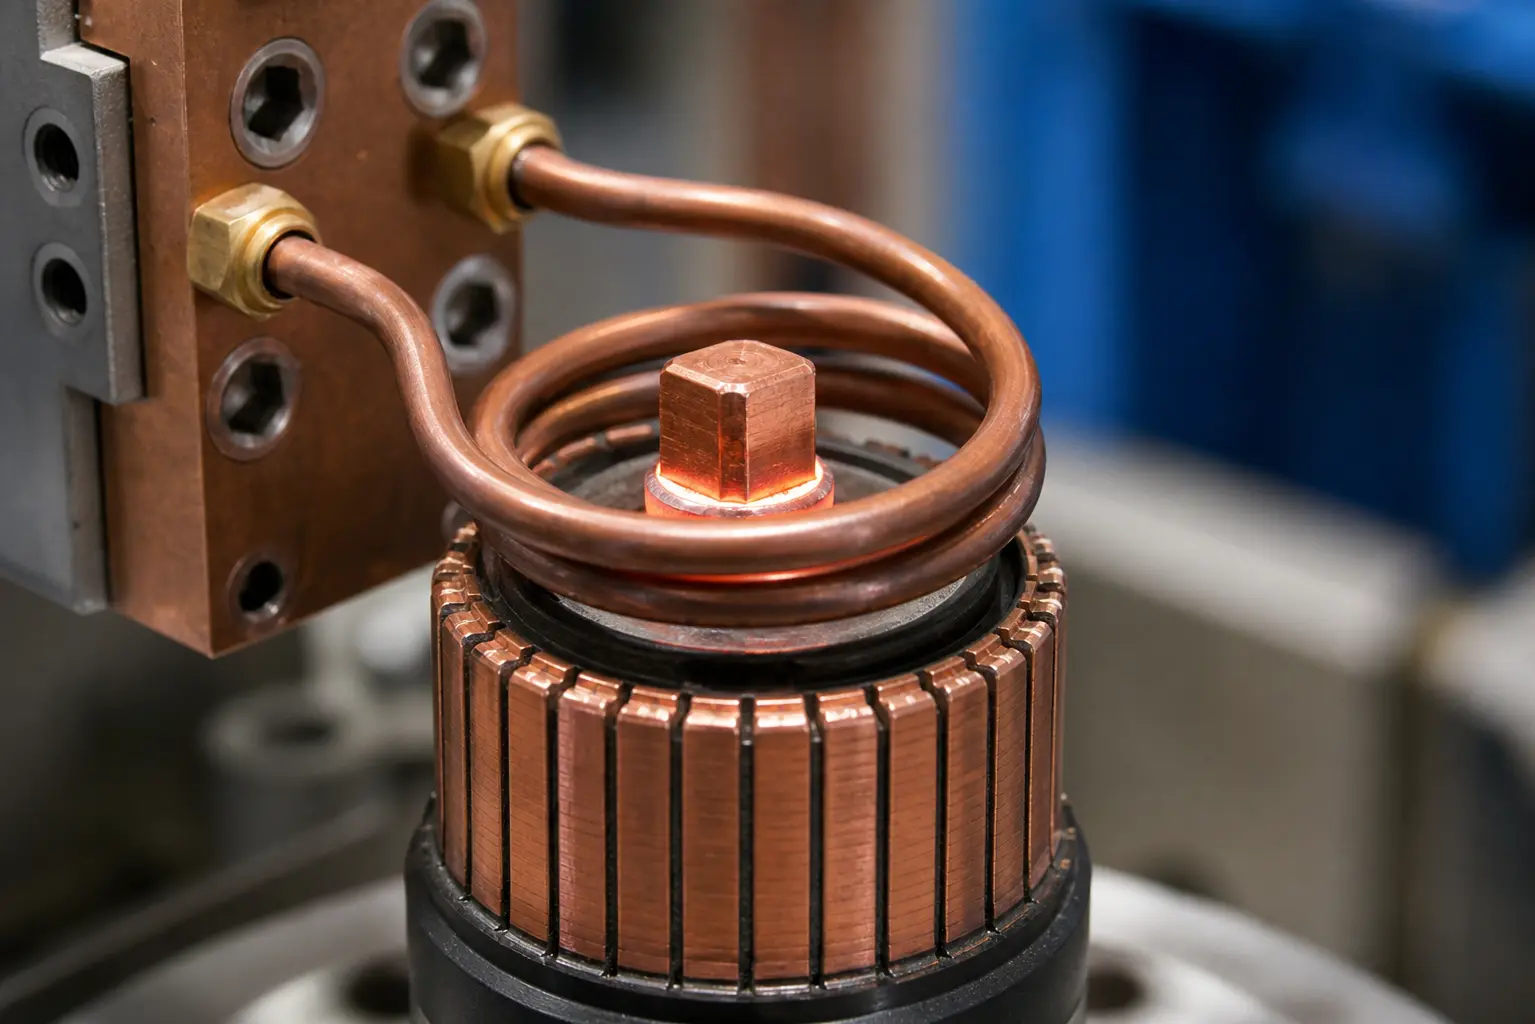
Клеммы двигателя — будь то на коллекторе, скользящих контактных кольцах, или соединениях выводов статора — требуют соединений, способных выдерживать тепловую циклику, вибрация, и электрическую нагрузку без деградации. Традиционная пайка горелкой работает, но она медленная, зависит от оператора, и трудно интегрируется в автоматизированные линии.
Индукционная пайка решает эти проблемы тремя способами. Сначала, тепло генерируется непосредственно в заготовке, не подается снаружи, так что соединение достигает температуры пайки за считанные секунды. Во-вторых, зона нагрева точно контролируется геометрией катушки — изоляция в нескольких миллиметрах остается холодной. В-третьих, каждый цикл проходит с одинаковыми параметрами, так что пятидесятое соединение идентично первому.
Для автомобильная промышленность производство двигателей, где за смену паяют тысячи контактов, такая повторяемость сама по себе часто оправдывает стоимость оборудования.
2. Ключевые параметры процесса
Терминалы двигателя для индукционной пайки сводятся к нескольким взаимодействующим переменным.. Изменение одного смещает другие.
— Уровень мощности: Определяет, насколько быстро соединение достигает температуры пайки.. Слишком высокая, и вы рискуете перегреть медь и повредить прилегающую изоляцию.. Слишком низкая, и время цикла выходит за пределы того, что может принять линия.
— Время нагрева: Обычно 3–15 секунд для небольших терминалов.. Золотая середина зависит от массы суставов, конструкция катушки, и диапазон плавления присадочного металла.
— Частота: Более высокие частоты (100–300 кГц) концентрировать тепло у поверхности, что подходит для тонкокалиберных клемм. Средние частоты (10–50 кГц) проникают глубже для более массивных медных участков.
— Охлаждение: Катушка нуждается в надежном водяном потоке во время непрерывной работы. А система охлаждения неспособность обеспечить поток вызовет колебания температуры катушки, смена процесса в середине смены.
Лучший подход — начать с консервативной настройки мощности, установите время нагрева, чтобы достичь полного течения припоя, затем постепенно увеличивайте мощность, чтобы сократить цикл, наблюдая за признаками перегрева. Более глубокое обсуждение выбор мощности рассматривается отдельно.
Посмотрите это в действии:
3. Контроль температуры: Разница между хорошим соединением и ломом
Припои на основе серебра, обычно используемые для электрических клемм, плавятся при температуре от 600°C до 720°C.. Рабочее окно узкое — недолет на 20 градусов и наполнитель никогда не смачивает шов. Превышение на 50 градусов, и вы рискуете сжечь остатки флюса на поверхности клемм или, худший, отжиг меди до тех пор, пока она не потеряет механическую прочность.
Самый надежный способ контролировать температуру при индукционной пайке — это время, а не термопары. Как только вы охарактеризовали кривую нагрева для данного соединения (время против. температуры при установленной мощности), каждый последующий цикл следует той же кривой. Именно поэтому управление рецептами на индукционном источнике питания имеет значение: сохраняйте проверенные параметры, вызывайте их по номеру детали, и оператору не нужно гадать.
4. Выбор присадочного металла
Для пайки выводов мотора, припой должен обладать тремя свойствами: хорошей электрической проводимостью, приемлемая механическая прочность, и диапазон плавления в пределах окна индукционного процесса.
серебряно-медно-фосфорные сплавы (серия BCuP) распространены для медно-медных соединений. они самофлюсующиеся на меди, что устраняет один этап процесса. серебряно-медно-цинковые сплавы (серия BAg) обеспечивают более высокую прочность и предпочтительны, когда соединение должно выдерживать вибрацию или при пайке меди к латунным клеммам. Требуют отдельного применения флюса.
Заранее установленные заготовки — маленькие кольца или шайбы из припойного металла, размещаемые в соединении перед нагревом — являются стандартным выбором для автоматической пайки клемм моторного узла.. Они обеспечивают постоянный объём припоя от детали к детали и исключают ручную подачу прутка.. Если вы используете флюс,, наносите его экономно и только в области соединения.. Флюс, который перемещается на поверхность коллектора во время нагрева, оставляет осадок, который необходимо удалить перед отправкой мотора на окончательную сборку..
5. Конструкция катушки и её расположение
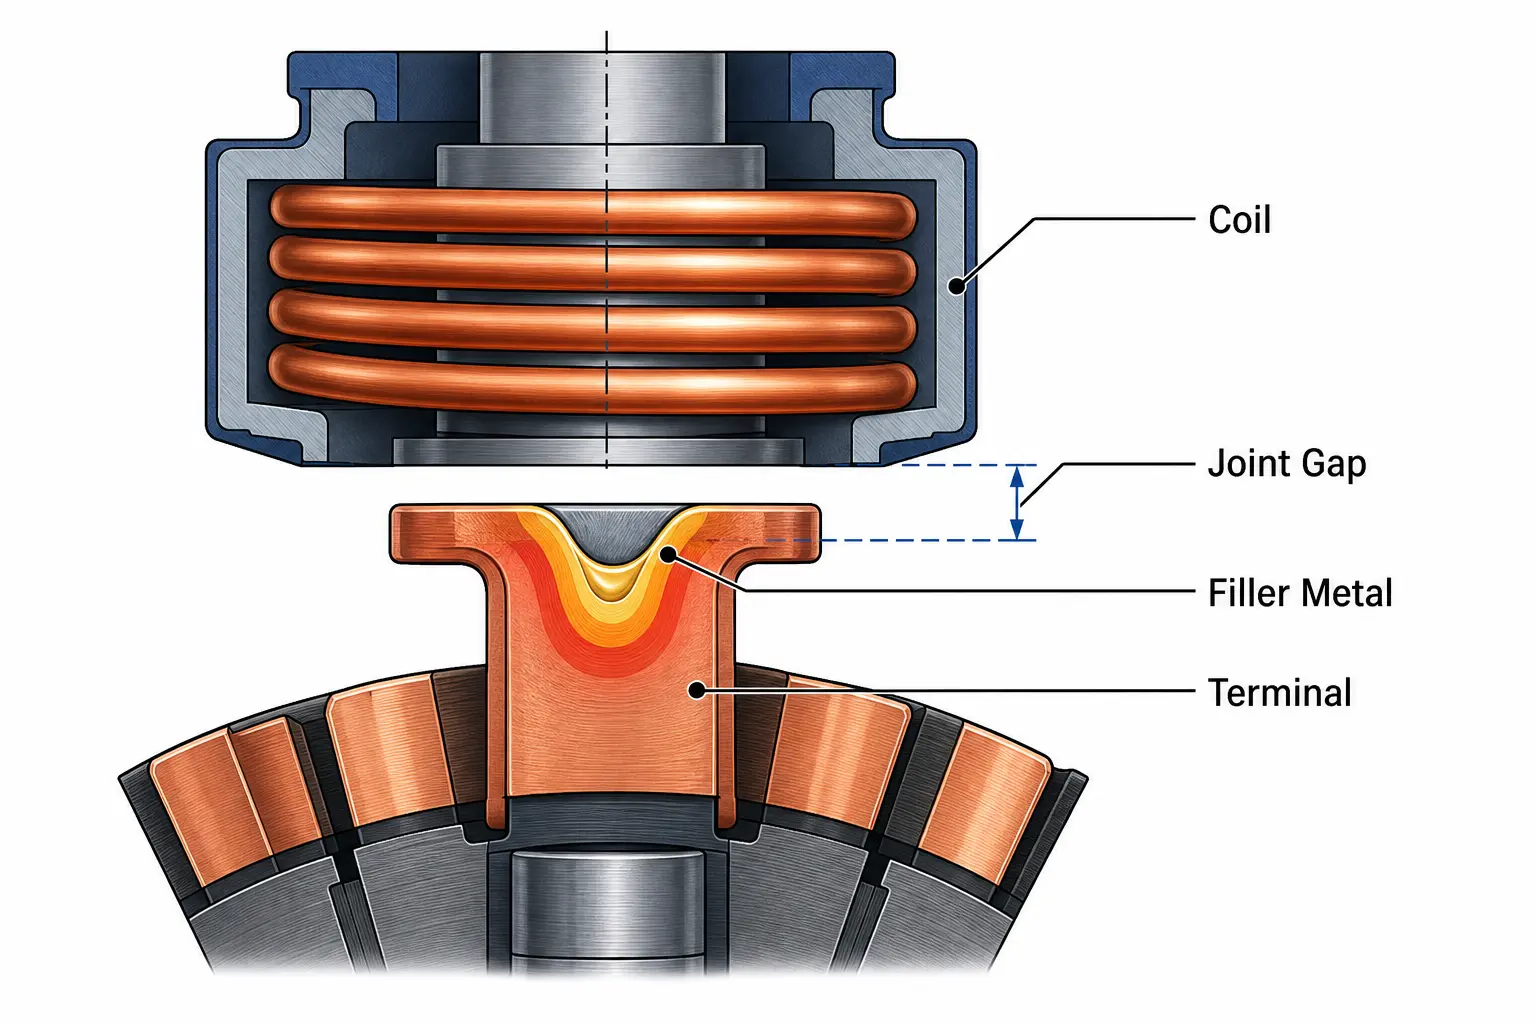
Катушка — это то место, где процесс либо успешен, либо нет.. Для клемм двигателя, катушка обычно обвивается вокруг зоны соединения — либо как сплит-петля, которая позволяет коллектору индексироваться через неё, или как индивидуально профилированная однооборотная катушка, которая фокусирует энергию на конкретной геометрии клеммы.
Три правила пайки клемм катушками:
— Зазор соединения: Сохраняйте расстояние между катушкой и соединением в пределах 1–3 мм. Более широкие зазоры быстро теряют эффективность; Более узкие зазоры рискуют пробоями, если деталь или приспособление имеют люфт.
— Фокусировка зоны нагрева: Катушка должна концентрировать поток на интерфейсе соединения, не весь терминал. Катушка, которая нагревается слишком широко, распространит температуру пайки на участки, в которых это не требуется, тратя энергию и потенциально повреждая изоляцию.
— Интеграция охлаждения: Корпус катушки должен иметь собственное водяное охлаждение. В непрерывном производстве, катушка без внутреннего охлаждения выйдет из допустимых значений в течение нескольких минут.
6. Распространенные дефекты и как их исправить
Большинство дефектов пайки клемм двигателя связаны с одной из четырех основных причин. Распознавание симптома подскажет, где искать проблему.
| Дефект | Вероятная причина | Исправление |
|---|---|---|
| Неполное заполнение шва припоем | Соединение не достигло температуры плавления | Увеличить мощность или время нагрева; проверить зазор катушки |
| Остатки сгоревшего флюса | Перегрев или слишком длительное время нагрева | Уменьшите мощность; сократить цикл; проверить, соответствует ли частота массе соединения |
| Повреждение изоляции рядом с соединением | Зона нагрева слишком широка — катушка нагревает за пределами соединения | Переделать катушку для более точной концентрации флюса; добавьте тепловой экран между катушкой и изоляцией |
| Несоответствие между соединениями | Несовпадение приспособления, Изменение зазора катушки, или дрейф охлаждения | Проверьте повторяемость приспособления; используйте управление мощностью на основе рецепта; проверьте стабильность охлаждающей воды |
Ключевой вывод
Успешно индукционный нагрев пайка выводов двигателя сводится к совпадению четырех вещей: правильная мощность и частота для массы соединения, катушка, которая точно фокусирует тепло на зоне пайки, последовательное размещение припоя, и охлаждение, которое остается стабильным в течение всей смены. Когда эти четыре совпадают, индукционная пайка обеспечивает скорость, повторяемость, и совместное качество, которое требует производство двигателей. Когда одна отклоняется, контейнер для мусора быстро заполняется.
вопрос: Какой присадочный металл лучше всего подходит для пайки клемм двигателя?
А: Для соединений медь-медь, сплавы серебро-медь-фосфор (серия BCuP) являются предпочтительными — они самофлюсуются по меди и обеспечивают хорошую проводимость.. Для медно-латунных или высоковибрационных соединений, сплавы серебро-медь-цинк (серия BAg) обеспечивают более высокую прочность, но требуют отдельного флюса.
вопрос: Сколько времени занимает цикл индукционной пайки клеммы мотора?
А: Обычно 3–15 секунд нагрева, в зависимости от массы соединения и уровня мощности. Общее время цикла, включая загрузку и выгрузку деталей, для большинства автоматизированных установок составляет от 10 до 25 секунд.
вопрос: Можно ли одной и той же катушкой паять клеммы разных размеров?
А: Катушка, разработанная для одной геометрии клемм, как правило, не даст хороших результатов при использовании на другой величине — зазор соединения и распределение потоков изменяются слишком сильно. Специальные катушки для каждой серии деталей, в сочетании с сохраненными рецептами на источнике питания, являются стандартным подходом.
Нужен процесс пайки для ваших клемм мотора?
Отправьте нам ваши чертежи клемм и объем производства. Мы проведем пробную пайку и подберем катушку и источник питания, соответствующие вашему соединению — а не просто дадим стандартную цену.










