
Validierung des Induktionshärtungsprozesses: Qualifikation, Prüfung und Requalifizierung
So überprüfen Sie die Ergebnisse der Härtung, Bewerten Sie Prozessänderungen und bestimmen Sie, wann eine Neuqualifizierung erforderlich ist
Eine induktionsgehärtete Komponente erfüllt möglicherweise ihre Anforderungen an die Oberflächenhärte, weist jedoch immer noch eine unzureichende Härtetiefe auf, ein falsch ausgehärtetes Muster, oder inkonsistente Ergebnisse zwischen Teilen. Eine bestandene Härteprüfung allein beweist nicht, dass das Verfahren für die Produktion geeignet ist.
Validierung des Induktionshärtungsprozesses erbringt den Nachweis, dass eine definierte Kombination von Geräten vorliegt, Werkzeugen, Material, Heizeinstellungen, und Abschreckbedingungen können Teile produzieren, die bestimmte Anforderungen erfüllen. Es bildet auch die Grundlage für die Entscheidung, ob spätere Prozessänderungen eine zusätzliche Überprüfung oder Requalifizierung erfordern.
2. So validieren Sie einen Induktionshärtungsprozess
3. Wann ist eine Neuqualifizierung der Induktionshärtung erforderlich??
4. Was passiert, wenn die Validierung des Induktionshärtungsprozesses fehlschlägt??
5. Qualifikationsaufzeichnungen und Produktionskontrolle
1. Was ist die Validierung des Induktionshärtungsprozesses??
Die Prozessvalidierung zeigt, dass ein Induktionshärteverfahren kann unter definierten Bedingungen seine beabsichtigten Ergebnisse erzielen. Unter Prozessqualifizierung versteht man die formelle Akzeptanz dieses Prozesses im Rahmen des geltenden Genehmigungsverfahrens.
Vor Qualifikationsprüfungen, Der Hersteller muss die Abnahmeanforderungen der Komponente festlegen:
•Material und Ausgangszustand: Stahlsorte, vorherige Wärmebehandlung, und die Ausgangsmikrostruktur können die Härtbarkeit und den resultierenden gehärteten Einsatz beeinflussen.
•Erforderlicher gehärteter Bereich: In der Zeichnung sollten die Oberflächen und Stellen angegeben werden, an denen eine Härtung erforderlich ist.
•Härte und Einsatztiefe: Akzeptanzkriterien müssen die erforderliche Härte angeben, Messorte, und anwendbare Falltiefendefinition.
•Zusätzliche Anforderungen: Abhängig von der Komponente, Dazu kann die Bewertung gehärteter Muster gehören, Rissprüfung, Mikrostruktur, Verzerrungen, oder Maßkontrollen.
Die Qualifizierung muss auch die Prozessbedingungen identifizieren, die diese Ergebnisse beeinflussen.
| Prozessbedingung | Möglicher Effekt |
|---|---|
| Leistung, Frequenz, und Heizzeit | Heizeigenschaften und Wärmezyklus |
| Induktorgeometrie und Spalt zwischen Spule und Teil | Wärmeverteilung und Ortung nach gehärtetem Muster |
| Scangeschwindigkeit und Werkstückpositionierung | Erhitzung und Konsistenz |
| Fluss abschrecken, Verteilung, Temperatur, und Timing | Abkühlbedingungen und Härtungsreaktion |
| Material und Ausgangszustand | Härtbarkeit und daraus resultierende Falleigenschaften |
Ziel ist die Etablierung eines qualifiziertes Prozessfenster unterstützt durch tatsächliche Versuche, Notieren Sie nicht einfach die auf der Maschine verfügbaren Einstellungen.
2. So validieren Sie einen Induktionshärtungsprozess
Ein praxisnahes Validierungsverfahren verknüpft die Bauteilanforderungen mit repräsentativen Versuchen und dokumentierten Prüfergebnissen.
①Definieren Sie den Qualifikationsumfang
Identifizieren Sie das Werkstück, materieller Zustand, Zeichnungsüberarbeitung, Ausrüstung, Induktor, Vorrichtung, Heizprogramm, und Löschanordnung.
②Testbedingungen festlegen
Entwickeln Sie anfängliche Heiz- und Abschreckeinstellungen basierend auf dem erforderlichen gehärteten Bereich, Material, Geometrie, und Gerätekonfiguration.
Dies sind Entwicklungseinstellungen, bis Qualifikationsnachweise ihre Genehmigung belegen.
③Führen Sie repräsentative Studien durch
Verwenden Sie Werkstücke, die für den vorgesehenen Produktionsprozess repräsentativ sind. Berücksichtigen Sie relevante Schwankungen im Materialzustand, Geometrie, Positionierung, und Produktionsbedingungen.
Für Abtast-Induktionshärtung, Der Testplan muss möglicherweise den Scan-Start prüfen, zentral, und Scan-End-Regionen. Wenn ein Betriebsbereich vorgeschlagen wird, Die relevanten Grenzen müssen bewertet werden, anstatt davon auszugehen, dass eine erfolgreiche Nenneinstellung den gesamten Bereich qualifiziert.
④Überprüfen Sie die Härtungsergebnisse
Vergleichen Sie die geprüften Teile mit den vorgegebenen Abnahmekriterien. Abhängig von der Anwendung, Dies kann mit der Oberflächenhärte zusammenhängen, Härte durchquert, wirksame Einsatzhärtetiefe, Ort mit gehärtetem Muster, Rissprüfung, und Maßprüfungen.
Für detaillierte Inspektionsmethoden, siehe So prüfen Sie induktionsgehärtete Teile: Warum Oberflächenhärte allein nicht ausreicht.
⑤Genehmigen Sie die qualifizierten Bedingungen
Wenn die gewünschten Ergebnisse erreicht werden, Dokumentieren Sie die Prozesskonfiguration, unterstützte Betriebsgrenzen, Inspektionsnachweise, und Genehmigungen.
Das Bestehen der Produktinspektion beweist die Konformität der geprüften Teile. Ungeprüfte Materialien werden dadurch nicht automatisch qualifiziert, Gerätekonfigurationen, oder Parameterbereiche.
Beispiel: Gescanntes Induktionshärten einer Welle
Betrachten Sie ein Stahlschaft erfordern eine bestimmte gehärtete Länge, Oberflächenhärte, und effektive Gehäusetiefe.
Die Bearbeitung von Probewellen erfolgt über einen definierten Induktor, Scanprogramm, Heizbedingungen, und Löschanordnung. Die Inspektion deckt den erforderlichen gehärteten Bereich ab, inklusive relevanter Start- und Endorte.
Wenn die Oberflächenhärte akzeptabel ist, aber die Härtetiefe in der Nähe des Scan-Startbereichs nicht ausreicht, Der Prozess hat nicht alle Qualifikationsanforderungen erfüllt.
Der Hersteller muss das Ergebnis untersuchen, Passen Sie den Prozess gegebenenfalls an, und überprüfen Sie die betroffenen Merkmale vor der Freigabe noch einmal.
Die resultierende Qualifikation gilt für das definierte Material, Gerätekonfiguration, und unterstützte Prozessbedingungen. Sie erstreckt sich nicht automatisch auf ein neu gestaltetes Coil oder eine andere Stahlsorte.
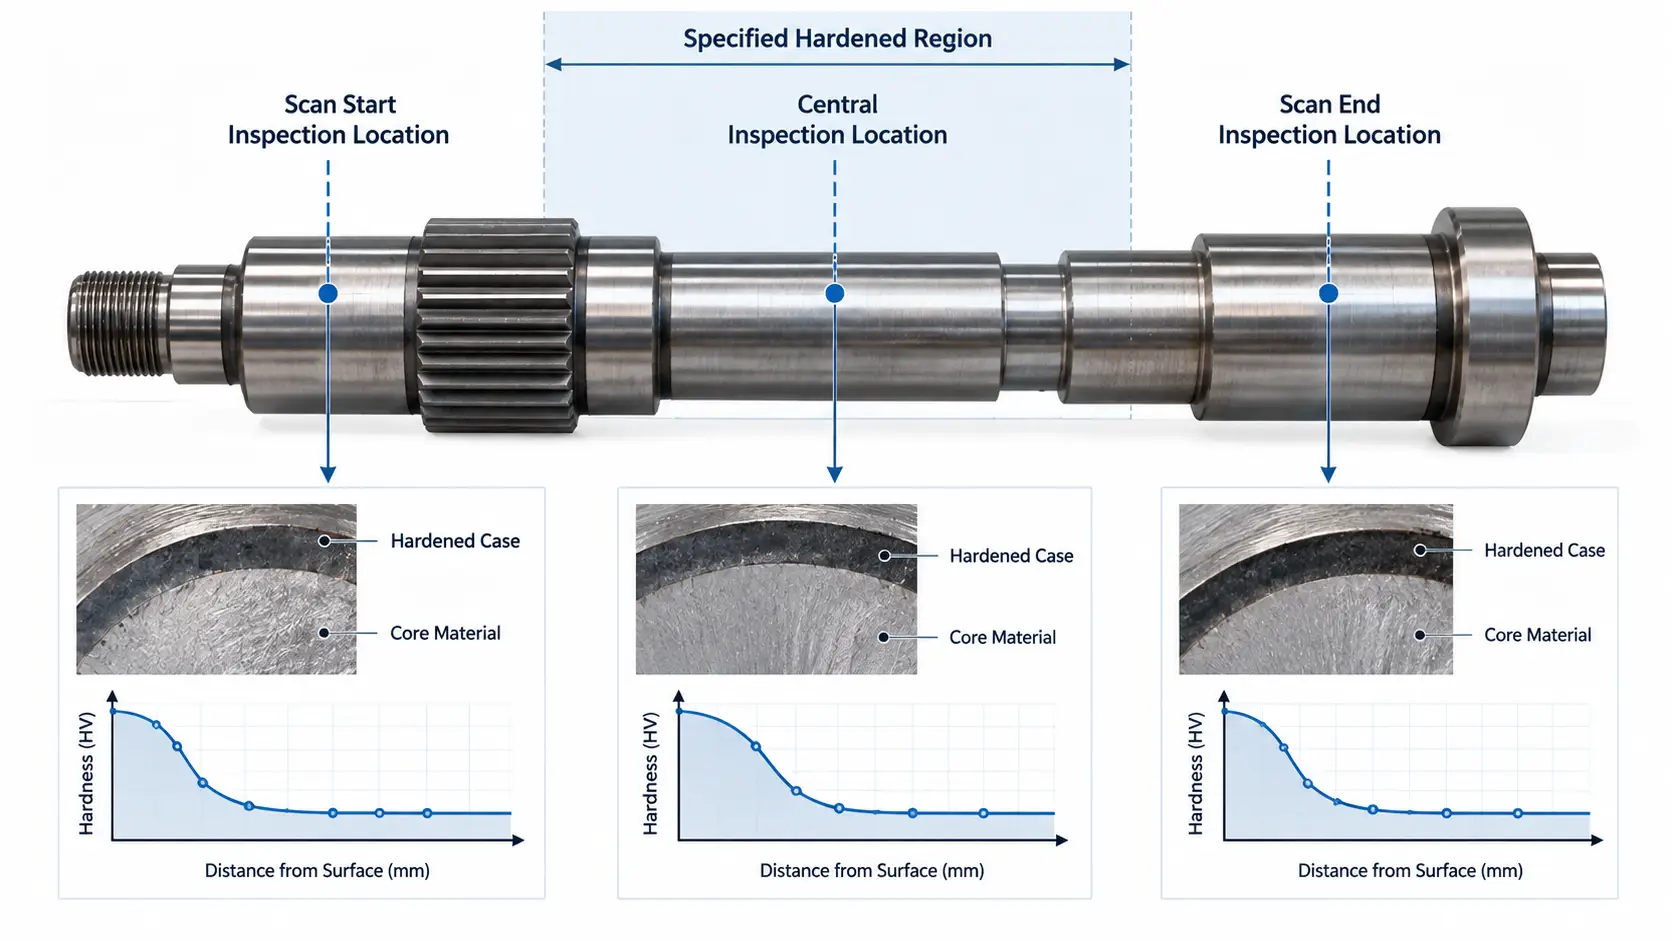
Welleninspektionsorte für die gescannte Induktionshärtungsvalidierung.
3. Wann ist eine Neuqualifizierung der Induktionshärtung erforderlich??
Eine erneute Qualifikation kann erforderlich sein, wenn sich eine Änderung auf Bedingungen auswirkt, die von der ursprünglichen Qualifikation abgedeckt wurden.
Nicht jede Anpassung erfordert eine vollständige Neuqualifizierung. Die Entscheidung hängt von der Art der Änderung ab, dessen mögliche Auswirkung auf das Härtungsergebnis, und anwendbare Kunden- oder Qualitätsanforderungen.
| Prozessänderung | Was sollte bewertet werden |
|---|---|
| Austausch oder Neugestaltung der Induktionsspule | Spulenäquivalenz, Wärmeverteilung, und gehärtete Musterkonsistenz |
| Änderung der Stromversorgung oder des Heizprogramms | Auswirkungen auf den Heizzyklus und zugelassene Betriebsgrenzen |
| Scangeschwindigkeit oder Vorrichtungsanpassung | Werkstückpositionierung, Hitzeeinwirkung, und Standort im gehärteten Bereich |
| Modifikation des Abschrecksystems | Fluss, Sprühverteilung, Abkühlbedingungen, und verhärtende Reaktion |
| Material- oder Werkstückwechsel | Härtbarkeit, Geometrie, und Anwendbarkeit vorhandener Qualifikationsnachweise |
| Geräteverlagerung oder Prozessübertragung | Geräteäquivalenz und die Notwendigkeit einer zusätzlichen Überprüfung |
Zum Beispiel, Der Austausch eines Induktors durch ein verifiziertes Äquivalent erfordert möglicherweise eine andere Bewertungsebene als der Einbau eines neu gestalteten Induktors, der die Wärmeverteilung ändert.
Drei Fragen helfen dabei, die richtige Antwort zu finden:
①Liegt die Änderung innerhalb der qualifizierten Konfiguration und der genehmigten Betriebsgrenzen??
②Könnte es die Härte beeinflussen?, Gehäusetiefe, Ort mit gehärtetem Muster, oder ein anderes festgelegtes Merkmal?
③Erfordern Kundenspezifikationen oder anwendbare Verfahren zusätzliche Tests oder eine formelle Genehmigung??
Abhängig von den Antworten, Die Antwort kann eine dokumentierte technische Überprüfung umfassen, gezielte Produktverifizierung, zusätzliche Qualifikationsprüfungen, oder komplette Umqualifizierung.
Der wichtige Unterschied besteht darin, ob die vorhandenen Beweise den geänderten Prozess noch stützen.
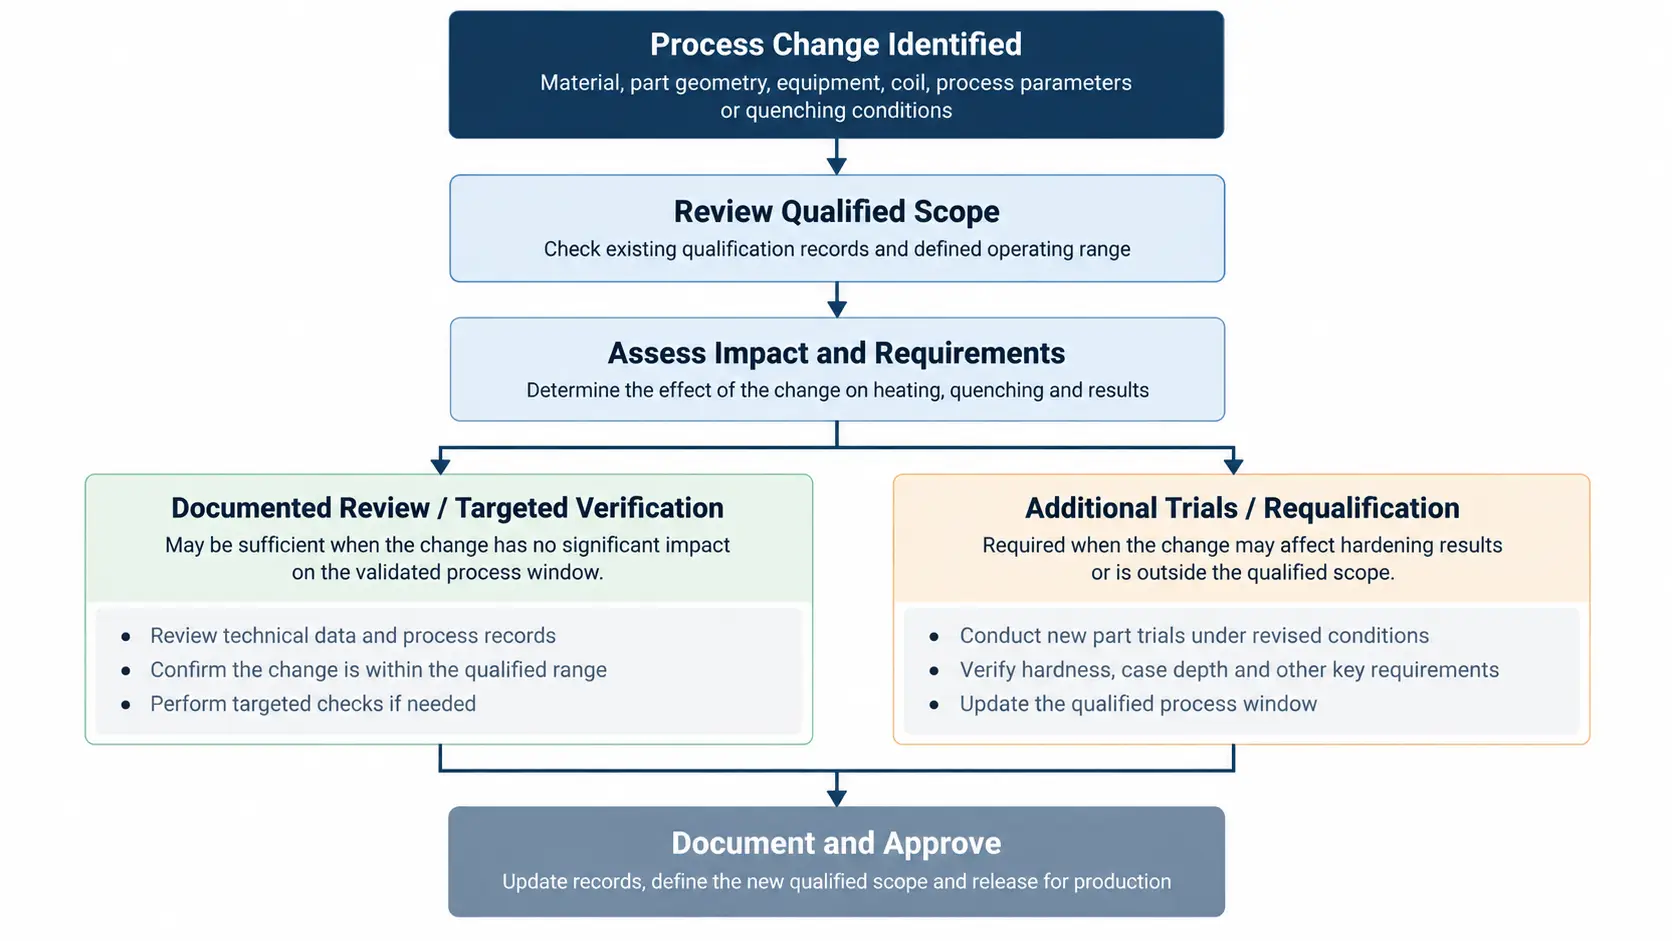
Bewertung von Prozessänderungen für die Requalifizierung des Induktionshärtens.
4. Was passiert, wenn die Validierung des Induktionshärtungsprozesses fehlschlägt??
Ein fehlgeschlagenes Validierungsergebnis bedeutet, dass die getesteten Bedingungen nicht die Einhaltung aller festgelegten Anforderungen nachgewiesen haben.
Die Untersuchung sollte mit dem fehlerhaften Merkmal und seinem Standort beginnen und nicht sofort die Maschineneinstellungen ändern.
| Beobachtetes Ergebnis | Erste Untersuchung |
|---|---|
| Oberflächenhärte geht vorbei, aber die Gehäusetiefe ist unzureichend | Bestätigen Sie den Härteverlauf und den Messort; Untersuchen Sie den Heizzyklus, materielle Reaktion, und Abschreckbedingungen |
| Das ausgehärtete Muster ist verschoben oder unvollständig | Überprüfen Sie die Position des Induktors, Spule-zu-Teil-Abstand, Ausrichtung der Vorrichtung, und Werkstückbewegung |
| Die Ergebnisse variieren je nach Werkstück | Vergleichen Sie Materialchargen, Positionierung, Heizungsaufzeichnungen, und Löschabgabe |
| Risse oder unzulässige Verformungen | Materialzustand prüfen, Geometrie, Heiz- und Kühlverlauf, und relevante mechanische Einschränkungen |
Dies sind mögliche Untersuchungsrichtungen, keine endgültigen Diagnosen.
Zum Beispiel, Ein unvollständig ausgehärtetes Muster bedeutet nicht zwangsläufig eine unzureichende Leistung. Eine falsche Spulenpositionierung oder Werkstückbewegung kann zu einem ähnlichen Ergebnis führen.
Nachdem die wahrscheinliche Ursache ermittelt wurde, Der Hersteller sollte kontrollierte Anpassungen vornehmen, Wiederholen Sie die erforderlichen Tests, und dokumentieren Sie die Ergebnisse, bevor Sie den Prozess genehmigen.
Wenn während der Produktion ein Problem entdeckt wird, Potenziell betroffene Teile müssen im Rahmen des geltenden Verfahrens für fehlerhafte Produkte bewertet werden. Eine Korrektur des Prozesses macht zuvor produzierte Teile nicht automatisch akzeptabel.
5. Qualifikationsaufzeichnungen und Produktionskontrolle
Einmal qualifiziert, Der genehmigte Prozess sollte durch kontrollierte Produktionsanweisungen und Überwachung aufrechterhalten werden.
Relevante Aufzeichnungen können die Materialidentifizierung umfassen, Ausrüstung und Induktorkonfiguration, Heizprogramm, Bewegungseinstellungen, Abschreckbedingungen, Inspektionsergebnisse, und genehmigte Betriebsgrenzen.
Eine routinemäßige Überwachung hilft zu bestätigen, dass die Produktion den qualifizierten Bedingungen entspricht, Maschinensignale allein ersetzen jedoch nicht den erforderlichen Härtenachweis, Gehäusetiefe, oder andere Produkteigenschaften.
Änderungen an der Ausrüstung, Werkzeugen, Materialien, oder Prozesseinstellungen sollten dem geltenden Änderungskontrollverfahren folgen.
Branchendokumente wie ASTM A1100, SAE ARP4715, und AIAG CQI-9 können für die Qualifizierung oder die Qualitätsanforderungen der Wärmebehandlung relevant sein. Sie dienen unterschiedlichen Zwecken und sind nicht für jede Anwendung des Induktionshärtens zwingend erforderlich. Ihre aktuellen Ausgaben und ihre Anwendbarkeit sollten anhand der Anforderungen des Kunden bestätigt werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Was ist der Unterschied zwischen Prozessvalidierung und Prozessqualifizierung??
Prozessvalidierung zeigt, durch Versuche und Inspektionsnachweise, dass der Prozess unter definierten Bedingungen seine beabsichtigten Ergebnisse erzielen kann. Unter Prozessqualifizierung versteht man die formelle Akzeptanz des validierten Prozesses im Rahmen des geltenden Genehmigungsverfahrens.
Erfordert jede Prozessänderung eine vollständige Neuqualifizierung??
Nicht unbedingt. Die erforderliche Reaktion hängt von der Art der Änderung und ihrer möglichen Auswirkung auf das Härtungsergebnis ab. Eine Änderung innerhalb der qualifizierten Konfiguration und der genehmigten Betriebsgrenzen erfordert möglicherweise nur eine dokumentierte Überprüfung, während eine neu gestaltete Spule oder ein anderes Material möglicherweise zusätzliche Versuche oder eine vollständige Neuqualifizierung erfordert.
Ist ein bestandener Härtetest ausreichend, um einen Induktionshärtungsprozess zu qualifizieren??
Nein. Ein Bauteil kann seine Anforderungen an die Oberflächenhärte erfüllen, weist aber dennoch eine unzureichende Härtetiefe auf, ein falsch ausgehärtetes Muster, oder inkonsistente Ergebnisse zwischen Teilen. Der Qualifikationsnachweis sollte jedes spezifizierte Merkmal abdecken, inklusive Gehäusetiefe, Ort mit gehärtetem Muster, und bei Bedarf Riss- oder Maßprüfungen.
Induktionshärtungsausrüstung und Prozessentwicklung
KOTRON liefert Induktionserwärmungsgeräte und maßgeschneiderte Induktionshärteanlagen für Wellen, Zahnräder, und andere Stahlkomponenten. Teilen Sie Ihre Werkstückzeichnung und Anforderungen für die Geräteauswahl und Prozessentwicklung.










