Induktionserwärmung von Titanlegierungsstäben zum Warmwalzen
Ⅰ. Induktionserwärmung von Titanlegierungsstäben im Betrieb
Video: Mehrstationige Mittelfrequenz-Induktionserwärmung von Titanlegierungsstäben zum Warmwalzen.
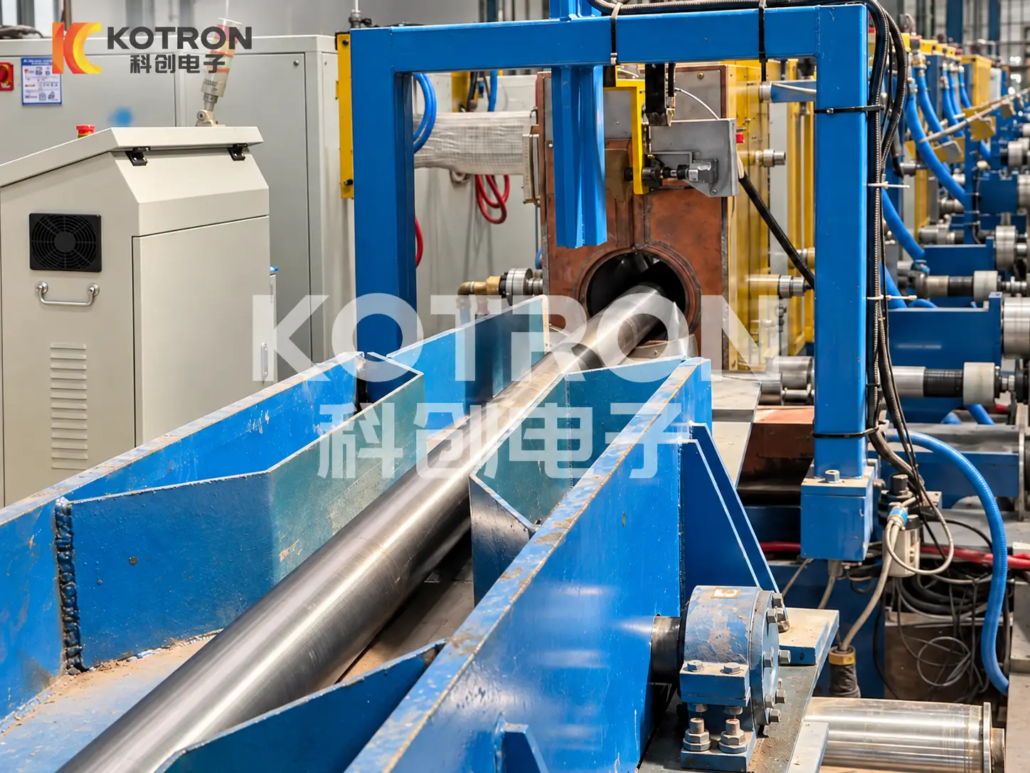
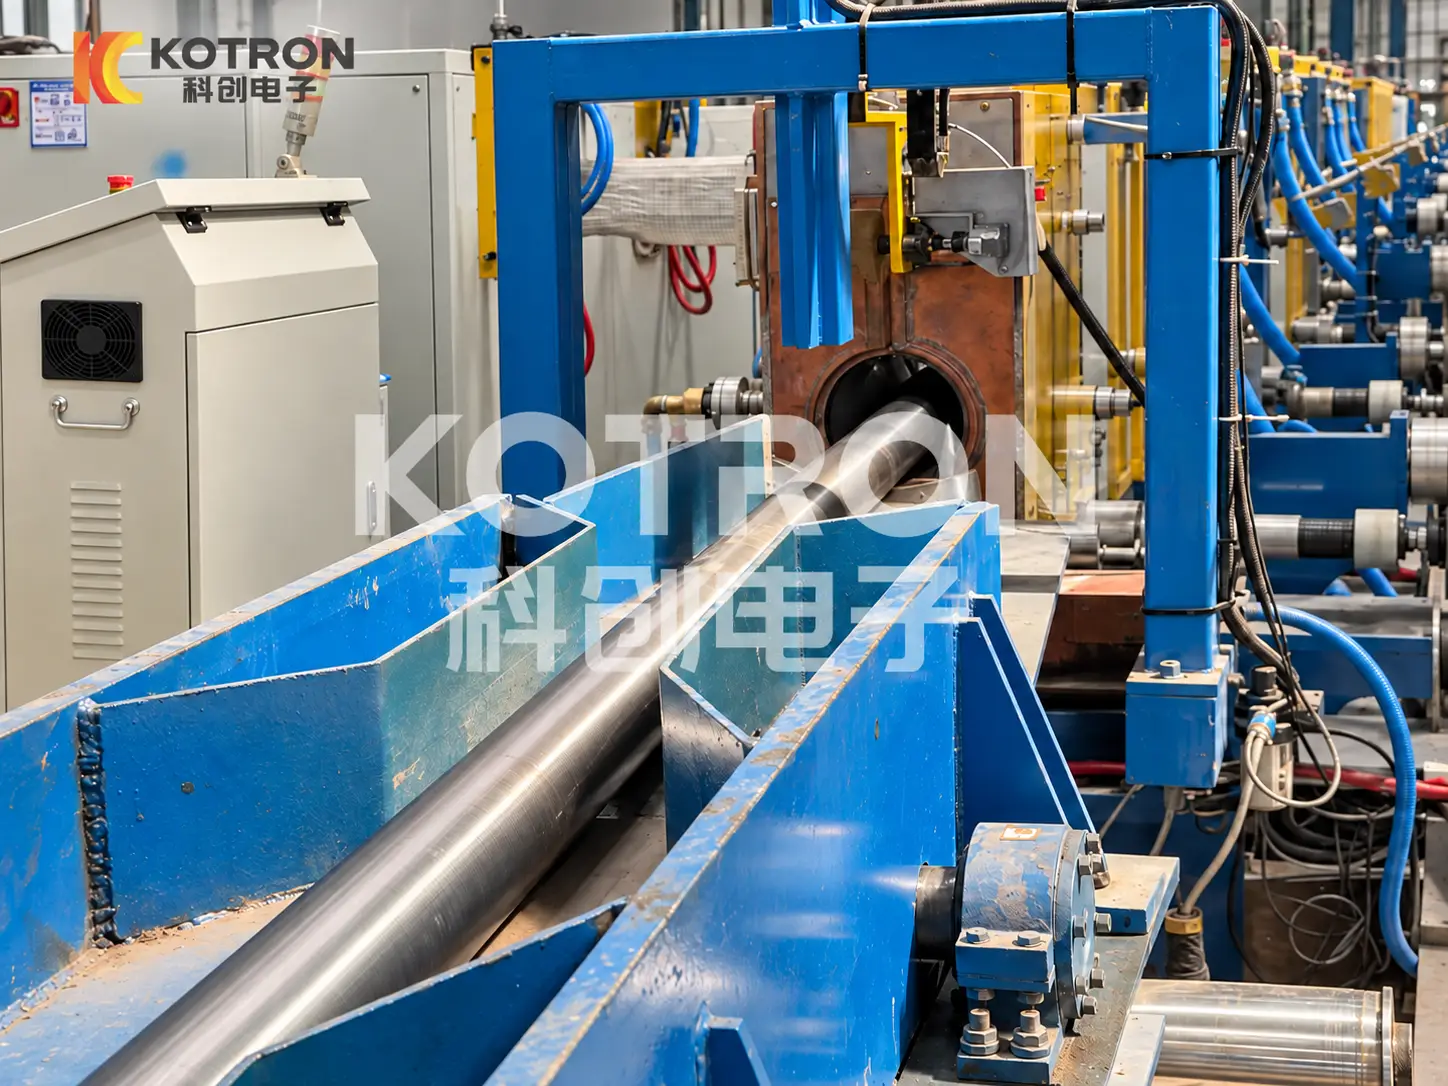
Das Video zeigt eine lange Metallstange, die entlang einer blauen Stahlführungsstruktur in das Gerät eingeführt wird.
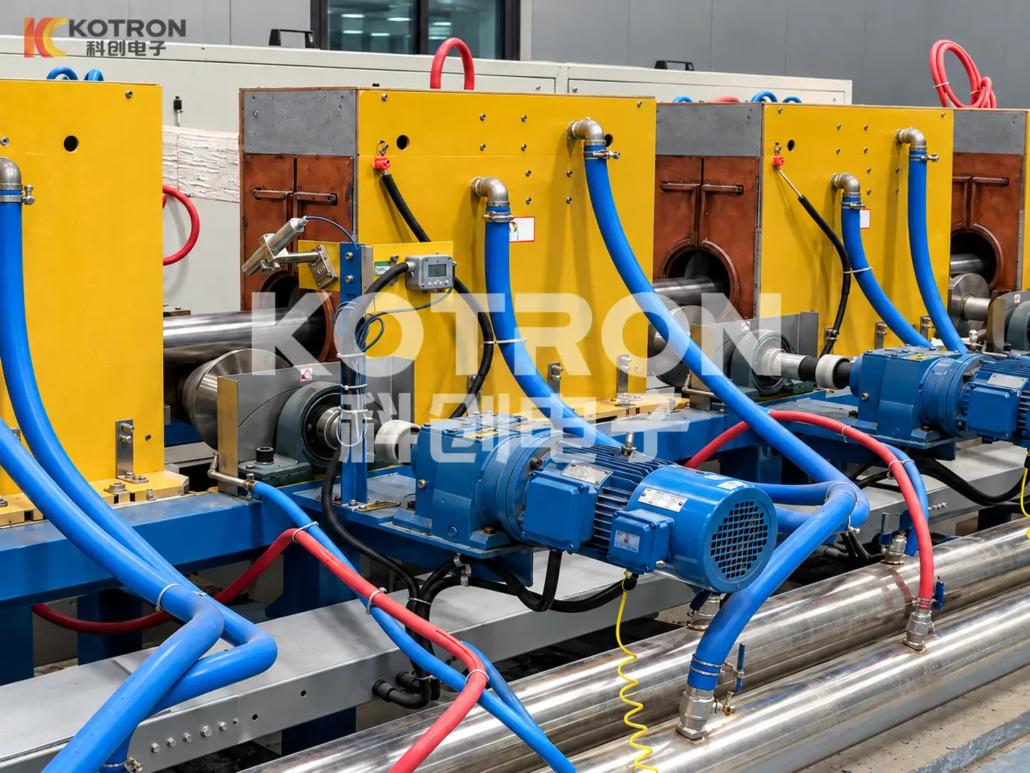
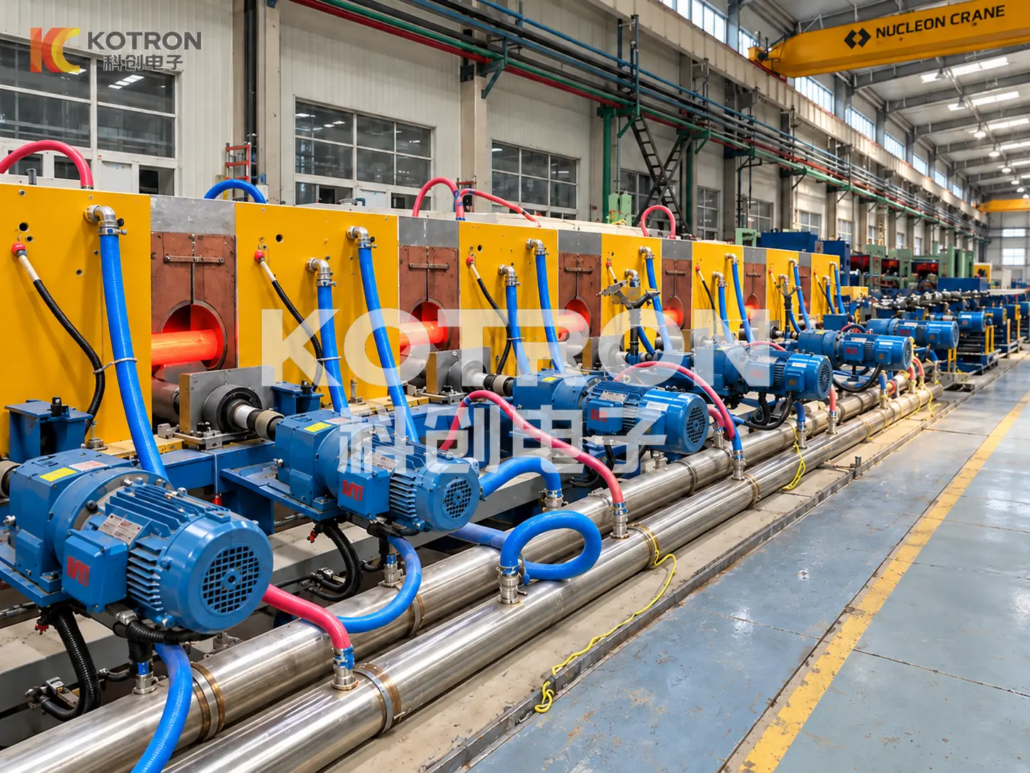
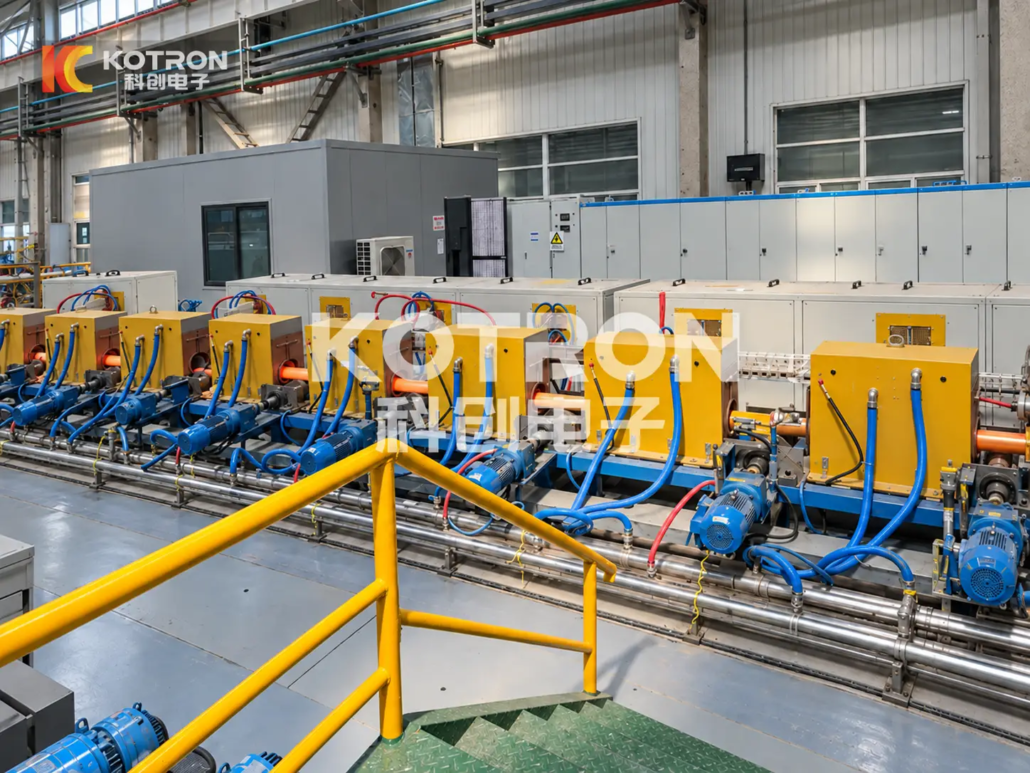
Entlang der Verarbeitungslinie ist eine Reihe gelber Heizeinheiten installiert, mit blauen Elektromotoren und Rollenbaugruppen, die neben dem Stangenweg positioniert sind. Schläuche, Rund um die Stationen sind elektrische Anschlüsse und tragende Strukturen sichtbar.
An mehreren Geräteöffnungen sind orangerote erhitzte Bereiche zu erkennen, Darstellung des Heizvorgangs im Betrieb.
Projektkonfiguration
| Artikel | Beschreibung |
|---|---|
| Werkstück | Stab aus Titanlegierung |
| Anwendung | Erhitzen vor dem Warmwalzen |
| Heizmethode | Mittelfrequenz-Induktionserwärmung |
| Heizungsanordnung | Mehrere Heizstationen hintereinander |
| Material Handling | Geführte Stangenzuführung mit Rollen- und Antriebsaggregaten |
| Unterstützende Ausrüstung | Schaltschränke, Verbindungsschläuche und Rohrleitungen |
| Produktionslayout | Kontinuierliche Inline-Stangenverarbeitung |
Anwendungshinweis: Bei dem Projekt handelt es sich um die Erwärmung von Titanlegierungsstäben zum Warmwalzen. Das Video dokumentiert die Heiz- und Stangenhandhabungsausrüstung, zeigt jedoch nicht den nachgeschalteten Walzvorgang. Die verbauten Netzteilmodelle, Betriebsparameter und endgültige Verarbeitungsergebnisse wurden nicht angegeben.
Ⅱ. Mehrstationenerwärmung und kontinuierliche Stangenverarbeitung
Die Anlage ist um einen durchgehenden Stangenweg herum angeordnet, mit mechanischen Handhabungssystemen, die das Werkstück beim Durchlauf durch die Heizstationen unterstützen.
Barfütterung und Anleitung
Über eine geführte Zuführstrecke wird die Stange dem Heizgerät zugeführt. Entlang der Verarbeitungsstrecke sind Rollenanordnungen und motorbetriebene Mechanismen installiert.
Für kontinuierliche Induktionserwärmung, Der Stab muss beim Durchgang durch die Induktoren richtig ausgerichtet bleiben. Die Führungs- und Antriebsanordnung muss zum Werkstückdurchmesser passen, Länge und erforderliche Bewegung unter Beibehaltung eines angemessenen Abstands innerhalb der Heizausrüstung.
Mehrere Heizstationen
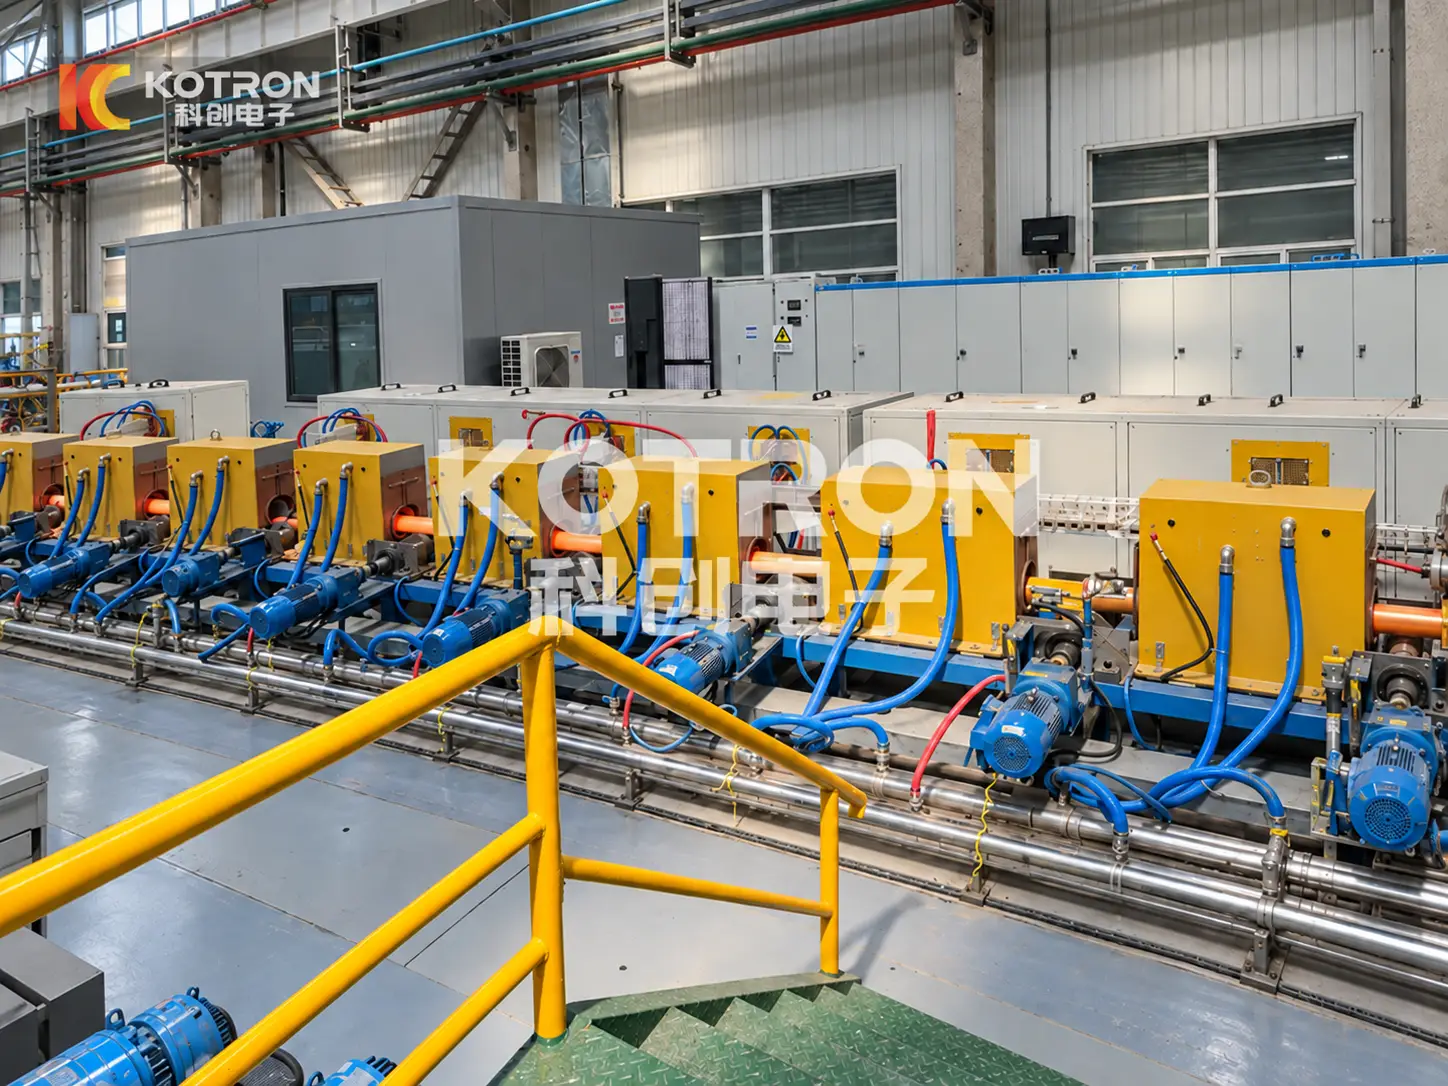
Die gezeigte Linie nutzt mehrere hintereinander angeordnete geschlossene Heizstationen.
Durch diese Anordnung ist eine Erwärmung über einen längeren Verarbeitungsweg möglich. Die Anzahl der Stationen, Die effektive Heizlänge und die elektrische Anordnung werden aus der Heizleistung und dem verfügbaren Produktionsraum ermittelt.
Für größere Stangenabschnitte, Bei der Aufheizzeit muss auch die Wärmeleitung zur Mitte des Werkstücks berücksichtigt werden. Eine geeignete Oberflächentemperatur allein stellt noch nicht sicher, dass der gesamte Abschnitt den erforderlichen thermischen Zustand erreicht hat.
Erhitzen vor dem Warmwalzen
Die Heizlinie bereitet Titanlegierungsstäbe für die anschließende Verformung vor Rollbetrieb.
Der Zusammenhang zwischen Heizleistung, Die Geschwindigkeit der Stangenbewegung und die Heizlänge bestimmen den Wärmeeintrag während der kontinuierlichen Verarbeitung. Die erforderliche Temperatur im Walzwerk muss auch den Wärmeverlust berücksichtigen, nachdem der Stab die Endwärmestation verlässt.
Daher müssen die Heiz- und Transportgeräte auf den Walzprozess abgestimmt und nicht eigenständig ausgewählt werden.
Ⅲ. Überlegungen zum Erhitzen von Titanlegierungsstäben
Titanlegierungen erfordern Heizbedingungen, die an ihre Zusammensetzung und Warmbearbeitungsanforderungen angepasst sind. Für Kohlenstoffstahlstangen entwickelte Betriebseinstellungen können nicht einfach übertragen werden Verarbeitung von Titanlegierungen.
Frequenz und Durchwärmung
Gängige Titanlegierungen sind grundsätzlich nicht ferromagnetisch, und ihre elektrische und thermische Eigenschaften unterscheiden sich von denen von Kohlenstoffstählen.
Bei der Induktionserwärmung, Wechselmagnetfelder induzieren elektrische Ströme innerhalb des Stabes. Die Stromverteilung wird durch den elektrischen Widerstand des Materials beeinflusst, magnetische Eigenschaften, Betriebsfrequenz und Werkstückdurchmesser.
Außerdem weisen Titanlegierungen im Vergleich zu vielen Stählen im Allgemeinen eine relativ geringe Wärmeleitfähigkeit auf. Für größere Stangenabschnitte, Der Heizzyklus benötigt ausreichend Zeit, um die erforderliche Temperaturverteilung zwischen der Oberfläche und der Mitte zu entwickeln.
Warmwalztemperatur
Die geeignete Erwärmungstemperatur hängt von der Titanlegierungssorte ab, seine Phasenumwandlungseigenschaften und der beabsichtigte Walzvorgang.
Nicht für jede Titanlegierung sollte ein einheitlicher Temperaturbereich gelten. Die Erwärmungsbedingungen müssen aus der Materialspezifikation und den nachgeschalteten Verformungsanforderungen ermittelt werden.
Oberflächenzustand
Titanlegierungen können bei hoher Temperatureinwirkung mit Sauerstoff und Stickstoff reagieren. Übermäßige Oberflächenverschmutzung, inklusive Sauerstoffanreicherung, kann sich negativ auf das verarbeitete Material auswirken.
Heiztemperatur, Daher sollten bei der Entwicklung des Prozesses die Belichtungszeit und die Betriebsumgebung berücksichtigt werden. Oberflächenschutzmaßnahmen werden dort ausgewählt, wo es die Legierungs- und Produktionsbedingungen erfordern.
Ⅳ. Kechuang-Induktionsheizgeräte und Stromversorgungsoptionen
Kechuang liefert Induktionsheiznetzteile und zugehörige Ausrüstung für die industrielle Stangenerwärmung.
Für die kontinuierliche Bearbeitung von Titanlegierungen, Das Systemdesign bündelt die Stromversorgung, Induktoren, Stangenhandhabungsmechanismen und erforderliche Produktionskontrollen.
Gerätekonfiguration
| Komponente | Funktion |
|---|---|
| Induktionsstromversorgung | Bietet eine auf den Heizbedarf abgestimmte elektrische Leistung |
| Heizstationen und Induktoren | Richten Sie die Heizanordnung entlang des Schienenwegs ein |
| Fütterungs- und Führungsausrüstung | Unterstützt und positioniert die bewegliche Stange |
| Mechanische Antriebsbaugruppen | Sorgen Sie für die erforderliche Werkstückbewegung |
| Kühlgeräte | Unterstützt den Kühlbedarf von Induktoren und zugehörigen elektrischen Geräten |
| Prozesskontrolle | Koordiniert Heizungseinstellungen und Leitungsbetrieb |
Induktionsnetzteile der XZG-Serie
Zu den internen Ausrüstungsreferenzen von Kechuang gehören die folgenden Modelle der XZG-Serie für industrielle Induktionsheizanwendungen.
| Modell | Aufgeführte maximale Leistung | Referenzfrequenzbereich |
|---|---|---|
| XZG-80SCZ | 80 kW | 1–50 kHz |
| XZG-100SCZ | 100 kW | 1–50 kHz |
| XZG-120SCZ | 120 kW | 1–50 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
Diese Spezifikationen stammen aus der internen Stromversorgungsdokumentation von Kechuang und werden als Gerätereferenz bereitgestellt. Es handelt sich nicht um die bestätigten Spezifikationen der im Video gezeigten Heizleitung aus Titanlegierung. Bei der Auswahl sollten aktuelle Modellspezifikationen und geeignete Betriebsbereiche überprüft werden.
Auswahl der Stromversorgung bei Titanstäben hängt von den Legierungseigenschaften ab, Stangendurchmesser, erforderliche Temperatur, Heizlänge und Verarbeitungsgeschwindigkeit. Die komplette Installation erfordert möglicherweise eine andere elektrische Anordnung als die oben aufgeführten Einzelmodelle.
Digitale Steuerung und Linienintegration
Die Gerätereferenzen von Kechuang beschreiben digitale Stromversorgungsoptionen mit konstanter Leistung, Konstantstrom- und temperaturbasierte Steuermodi.
Für den Heizvorgang wird die entsprechende Regelungsanordnung ausgewählt. Der temperaturbasierte Betrieb erfordert geeignete Mess- und Rückmeldungsgeräte, während die kontinuierliche Produktion auch eine Abstimmung zwischen Heizleistung und Stangenbewegung erfordert.
Zur Integration mit rollende Ausrüstung, Das Linienlayout muss die Ein- und Ausstiegspositionen der Balken berücksichtigen, Materialtransfer, verfügbaren Bauraum und der im nächsten Verarbeitungsschritt benötigten Temperatur.
Ⅴ. Besprechen Sie ein Projekt zur Erwärmung von Titanlegierungsstäben
Kechuang bietet Induktionserwärmungsgeräte und maßgeschneiderte Lösungen für die kontinuierliche Verarbeitung von Metallstangen, einschließlich Heizanwendungen im Zusammenhang mit dem Warmwalzen.
Für eine erste technische Bewertung, Bitte angeben:
•Titanlegierungssorte
•Stabdurchmesser und -länge
•Erforderliche Heiztemperatur, falls angegeben
•Produktionsmenge oder Zielliniengeschwindigkeit
•Vorhandene Walzausrüstung oder Anforderungen an die Produktionslinie, gegebenenfalls
Werkstückzeichnungen, Fotos oder ein Produktionslinienlayout sind ebenfalls nützlich.
Mit diesen Details, Wir können das Induktionsnetzteil überprüfen, Anordnung der Heizstation, kundenspezifische Induktoren und Stangenhandhabungsanforderungen für Ihre Anwendung.
Senden Sie Ihre Titanbarren-Spezifikationen
Fordern Sie ein individuelles Angebot für die Induktionserwärmung an →