
لحام أطراف الموتور بالحث: 6 العوامل الحرجة للوصلات المتسقة
لحام المحركات بالحث عند الأطراف هو عملية كل ثانية فيها مهمة. إذا سخنت بسرعة كبيرة ستحرق العزل. إذا سخنت ببطء شديد فلن يتدفق معدن الحشو أبداً. قم بها بشكل صحيح, وستنتج وصلات نظيفة, ويمكن تكرارها — دورة تلو الأخرى — بسرعة تحافظ على سير خط الإنتاج.
هذا الدليل يشرح ستة عوامل تحدد ما إذا كانت عملية لحام طرف المحرك الخاصة بك توفر جودة مستقرة أم تتحول إلى عنق زجاجة في إعادة العمل.
| 1. لماذا استخدام التحفيز لأطراف المحرك | 4. اختيار معدن الحشو |
| 2. المعلمات الأساسية للعملية | 5. تصميم الملف ووضعه |
| 3. التحكم في درجة الحرارة | 6. العيوب الشائعة وطرق الإصلاح |
1. لماذا لحام التحفيز لأطراف المحرك
أطراف المحرك - سواء على المجمعات, حلقات الانزلاق, أو وصلات موصلات الجزء الثابت - تحتاج إلى وصلات يمكنها تحمل التغيرات الحرارية, الاهتزاز, والحمل الكهربائي دون تدهور. اللحام التقليدي بالموقد يعمل, لكنها بطيئة, يعتمد على المشغل, ومن الصعب دمجها في خطوط آلية.
لحام الحث يحل هذه المشاكل بثلاث طرق. أولاً, يتم توليد الحرارة مباشرة في قطعة العمل, لا تُطبَّق من الخارج, لذلك يصل الوصل إلى درجة حرارة اللحام في ثوانٍ. ثانياً, تُضبط منطقة التسخين بدقة بواسطة هندسة الملف — العزل على بعد بضعة ملليمترات يبقى باردًا. ثالثاً, كل دورة تعمل بنفس المعايير, لذلك الوصل الخمسون يطابق الأول.
لـ سيارات إنتاج المحركات, حيث يتم لحام آلاف النقاط لكل نوبة, غالبًا ما يبرر هذا التكرار وحده تكلفة المعدات.
2. المعلمات الأساسية للعملية
تتلخص أطراف محرك اللحام بالنحاس في عدد قليل من المتغيرات المتفاعلة. تغيير واحد يغير الآخرين.
— مستوى الطاقة: يحدد مدى سرعة وصول المفصل إلى درجة حرارة اللحام. مرتفع جدًا, وأنت تخاطر بارتفاع درجة حرارة النحاس وإتلاف العزل المجاور. منخفض جدًا, ويمتد وقت الدورة إلى ما هو أبعد مما يمكن أن يقبله الخط.
— وقت التسخين: عادة من 3 إلى 15 ثانية للمحطات الصغيرة. البقعة الحلوة تعتمد على كتلة المفصل, تصميم الملف, ونطاق ذوبان معدن الحشو.
— التردد: ترددات أعلى (100–300 kHz) تركيز الحرارة بالقرب من السطح, الذي يناسب الأطراف الرقيقة. الترددات المتوسطة (10-50 كيلو هرتز) تخترق أعمق للأقسام النحاسية الأثقل.
— التبريد: يحتاج الملف إلى تدفق مياه موثوق أثناء التشغيل المستمر. أ نظام التبريد الذي لا يستطيع المواكبة سيؤدي إلى انحراف درجات حرارة الملف, تغيير عمليتك في منتصف النوبة.
أفضل نهج هو البدء بإعداد طاقة محافظ, ضبط وقت التسخين لتحقيق تدفق الحشو الكامل, ثم زيادة الطاقة تدريجياً لتقصير الدورة مع مراقبة أي علامات على ارتفاع درجة الحرارة. مناقشة أعمق ل اختيار القدرة يغطي بشكل منفصل.
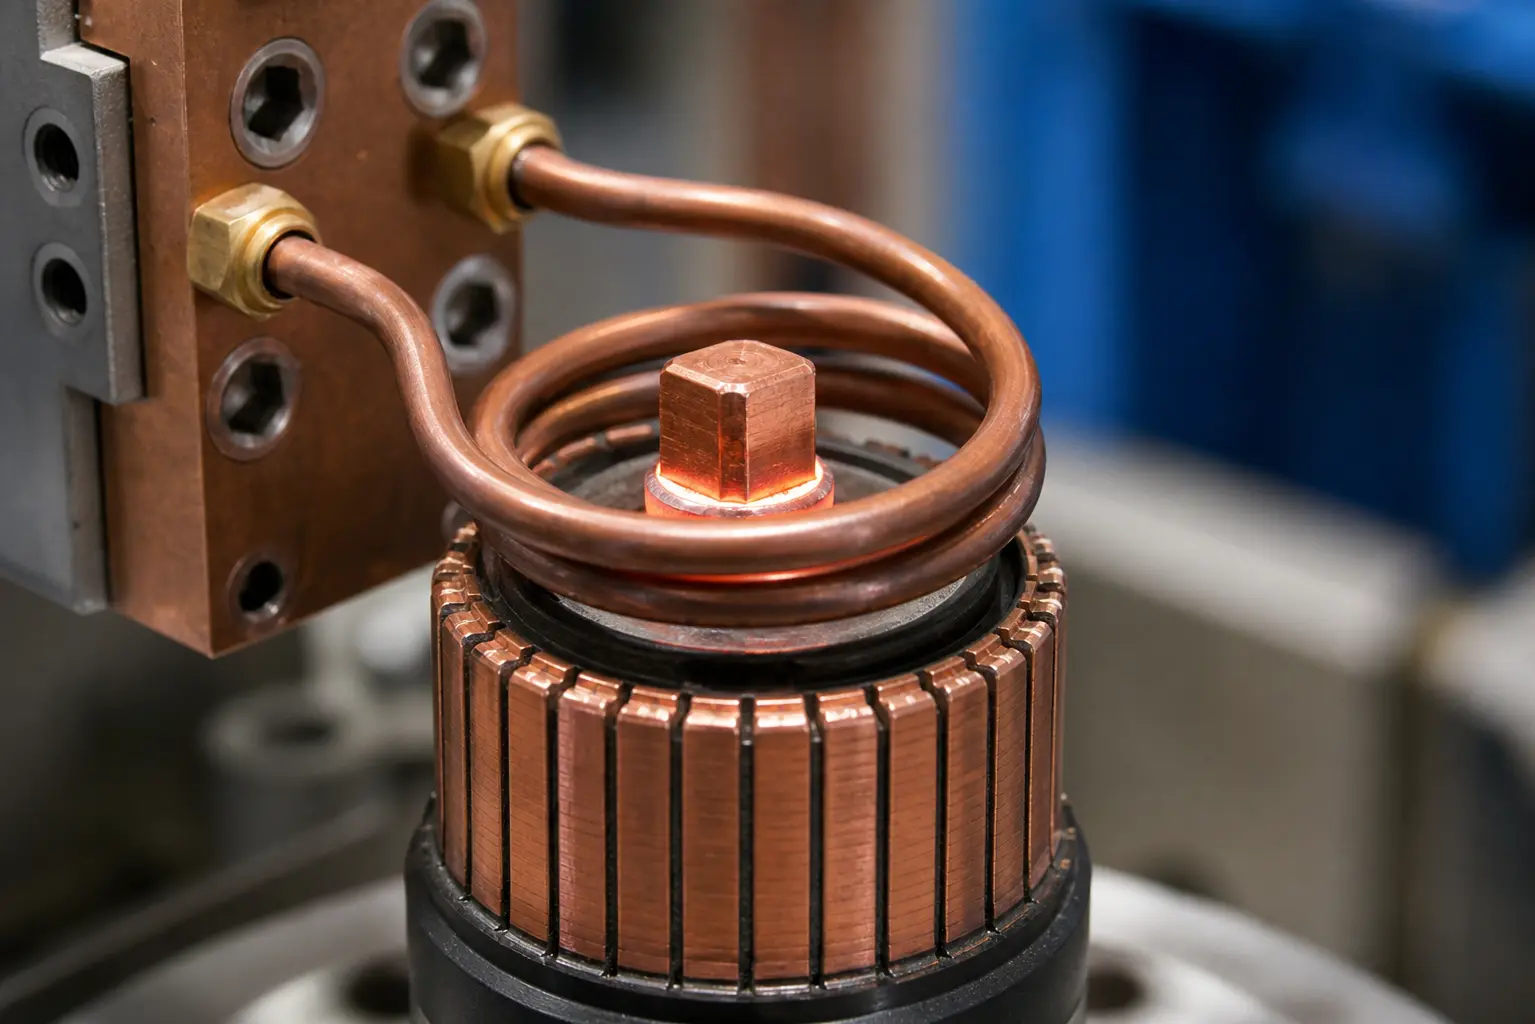
شاهدها أثناء التنفيذ:
3. التحكم في درجة الحرارة: الفرق بين الوصلة الجيدة والخردة
معادن اللحام بالفضة المستخدمة عادة لأطراف التوصيل الكهربائية تذوب بين 600°C و720°C. نافذة العمل ضيقة — أقل بدرجة 20 والحشو لا يبلل الوصلة. أكثر بدرجة 50 وتخاطر بحرق بقايا الفلكس على سطح الطرف أو, الأسوأ, إخضاع النحاس للطرق الحرارية حتى يفقد قوته الميكانيكية.
أكثر الطرق موثوقية للتحكم في درجة الحرارة في التلحم بالحث هي التوقيت, ليس أجهزة قياس الحرارة (الثيرموكوبل). بمجرد أن تقوم بتوصيف منحنى التسخين لوصلة معينة (الوقت مقابل. درجة الحرارة عند إعداد طاقة ثابت), كل دورة لاحقة تتبع نفس المنحنى. لهذا السبب إدارة الوصفة على مصدر الطاقة بالحث مهمة: تخزين المعلمات المثبتة, استرجاعها حسب رقم الجزء, ولا يحتاج المشغل للتخمين.
4. اختيار معدن الحشو
لتلحم أطراف الموتور, يحتاج معدن الحشو إلى ثلاث خصائص: موصلية كهربائية جيدة, قوة ميكانيكية مقبولة, ونطاق انصهار ضمن نافذة عملية التحفيز.
سبائك الفضة والنحاس والفوسفور (سلسلة BCuP) شائعة لوصلات النحاس إلى النحاس. هم ذاتي التدفق على النحاس, التي تلغي خطوة عملية. سبائك الفضة والنحاس والزنك (سلسلة BAg) توفر قوة أعلى وتُفضل عندما يجب أن يتحمل الوصلة الاهتزاز أو عند لحام النحاس إلى أطراف برونزية. يتطلبون تطبيق لحام منفصل.
الأشكال الأولية الموضوعة مسبقًا — حلقات صغيرة أو غسالات من معدن الحشو موضوعة عند الوصلة قبل التسخين — هي الخيار القياسي للتلحيم الآلي لأطراف الموتور. تضمن حجم حشو ثابت من جزء لآخر وتلغي تغذية القضيب يدويًا. إذا كنت تستخدم الفلكس, ضعه بشكل مقتصد واحتفظ به فقط على منطقة الوصلة. الفلكس الذي ينتقل إلى سطح الموزع أثناء التسخين يترك بقايا يجب تنظيفها قبل أن ينتقل الموتور إلى التجميع النهائي.
5. تصميم الملف ووضعه
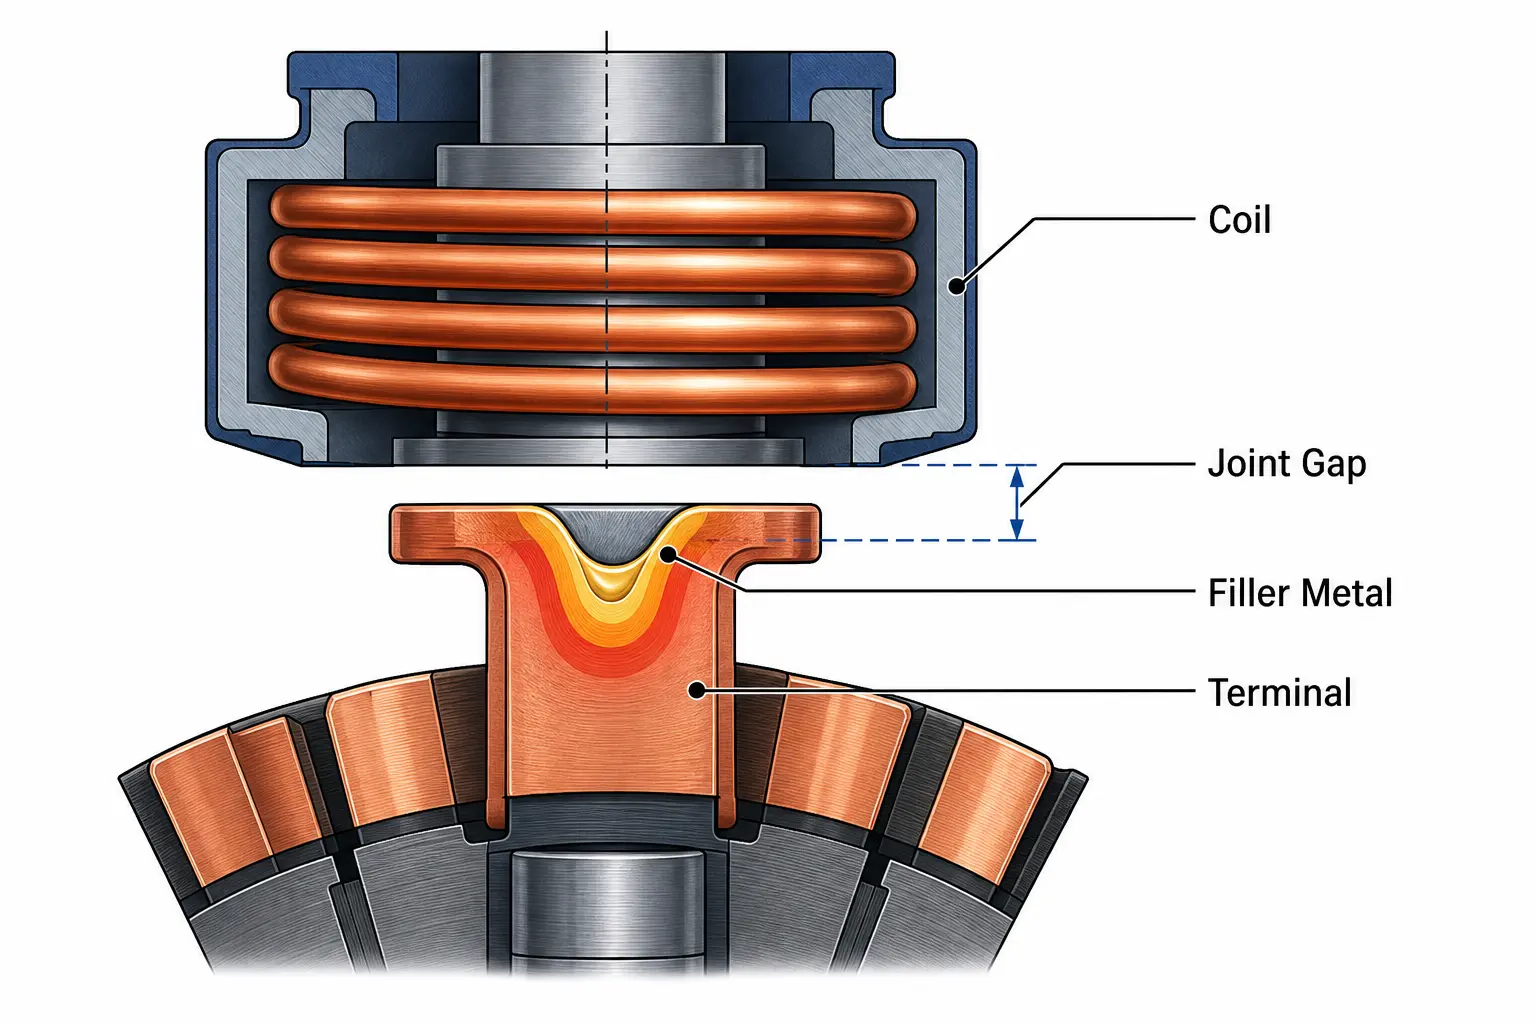
الملف هو المكان الذي ينجو فيه أو يفشل فيه العملية. بالنسبة لأطراف المحرك،, عادةً ما يلتف الملف حول منطقة الوصلة — إما بتصميم دورة مقسمة يسمح للموزع بالتقدم خلالها،, أو كملف ذو دورة واحدة مخصص يركز الطاقة على شكل طرف محدد،.
ثلاثة قواعد لملفات تلحيم الأطراف:
— فجوة التوصيل،: حافظ على مسافة الملف إلى الوصلة بين 1–3 مم،. الفجوات الأوسع تفقد الكفاءة بسرعة،; الفجوات الضيقة تعرض للشرر إذا كان الجزء أو الحامل يحتوي على أي انحراف،.
— تركيز منطقة الحرارة،: يجب أن يركز الملف التدفق على واجهة الوصلة, ليس الطرف الكامل للمحطة. ملف يسخن بشكل واسع جدًا سينشر درجة حرارة اللحام إلى مناطق لا تحتاجها, مما يهدر الطاقة وقد يتلف العازل.
— دمج التبريد: يجب أن يحمل جسم الملف تبريده المائي الخاص. في الإنتاج المستمر, الملف بدون تبريد داخلي سينحرف عن المواصفات خلال دقائق.
6. العيوب الشائعة وكيفية إصلاحها
معظم عيوب تلحيم أطراف المحرك تعود إلى واحد من أربعة أسباب أساسية. التعرف على العرض يخبرك أين تبحث.
| العيب | السبب المحتمل | الإصلاح |
|---|---|---|
| تدفق الحشو غير المكتمل | لم يصل الوصل إلى درجة حرارة الانصهار | زيادة القدرة أو وقت التسخين; افحص فجوة اقتران الملف |
| بقايا الفلكس المحروقة | ارتفاع درجة الحرارة عن الحد المطلوب أو وقت التسخين المفرط | خفض الطاقة; قصّر الدورة; تحقق من توافق التردد مع كتلة الوصل |
| تلف العزل بالقرب من الوصل | منطقة الحرارة واسعة جداً — التسخين بالملف يتجاوز الوصل | إعادة تصميم الملف للتركيز الأفضل للفلكس; إضافة درع حراري بين الملف والعازل |
| عدم التناسق بين الوصلات | اختلال محاذاة التجهيزات, تفاوت فجوة الملف, أو انجراف التبريد | تحقق من تكرارية التجهيزات; استخدم التحكم في الطاقة بناءً على الوصفة; تحقق من استقرار مياه التبريد |
الوجبات الجاهزة الرئيسية
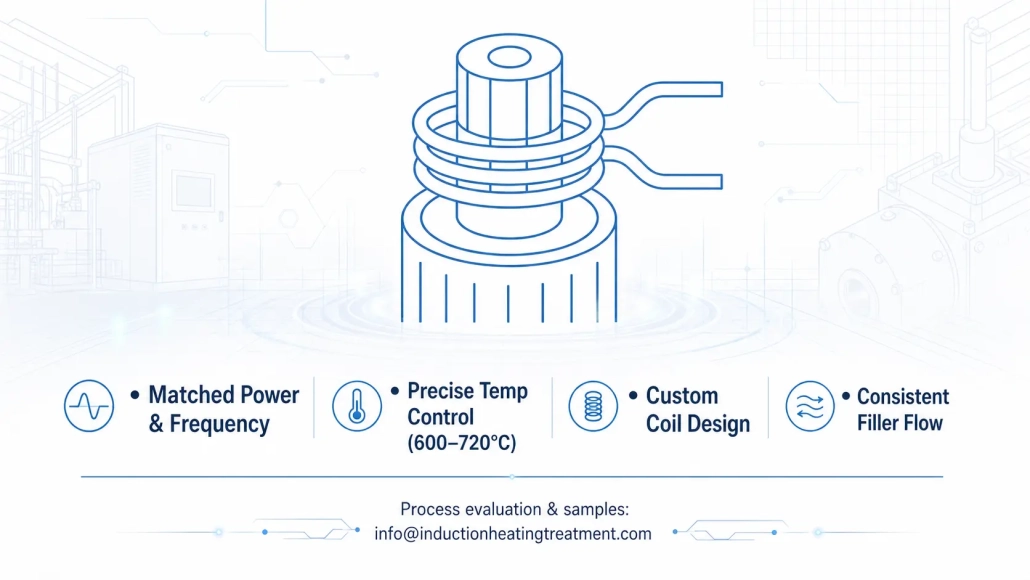
ناجح التسخين بالحث يعود اللحام بالقصدير لأطراف المحرك إلى مطابقة أربعة أشياء: الطاقة والتردد المناسبين لكتلة الوصلة, ملف يركز الحرارة بدقة على منطقة اللحام بالقصدير, وضع المعدن الملء بشكل متسق, والتبريد الذي يظل ثابتًا طوال فترة العمل بأكملها. عندما تتوافق هذه الأربعة, اللحام بالحث يسلم السرعة, قابلية التكرار, والجودة المشتركة التي يتطلبها تصنيع المحركات. عندما ينجرف المرء, صندوق الخردة يمتلئ بسرعة.
س: ما هو معدن الحشو الأفضل للنحاس الطرفي للمحرك?
أ: للمفاصل من النحاس إلى النحاس, سبائك الفضة والنحاس والفوسفور (سلسلة BCuP) هي المفضلة — فهي تتدفق ذاتيًا على النحاس وتوفر موصلية جيدة. للوصلات من النحاس إلى النحاس الأصفر أو الوصلات ذات الاهتزاز العالي, سبائك الفضة والنحاس والزنك (سلسلة BAg) تقدم قوة أعلى ولكنها تتطلب تدفقًا منفصلاً.
س: ما المدة التي تستغرقها دورة اللحام بالحث لمحطة المحرك?
أ: عادة 3-15 ثانية من وقت التسخين, اعتمادا على الكتلة المشتركة ومستوى الطاقة. يتراوح إجمالي وقت الدورة بما في ذلك التحميل والتفريغ الجزئي من 10 إلى 25 ثانية لمعظم الإعدادات الآلية.
س: يمكن لنفس الملف أن يلحم أحجام طرفية مختلفة?
أ: بشكل عام، لن ينتج الملف المصمم لهندسة طرفية واحدة نتائج جيدة على حجم مختلف - حيث تتغير فجوة الاقتران وتوزيع التدفق بشكل كبير. ملفات مخصصة لكل جزء من الأسرة, جنبا إلى جنب مع الوصفات المخزنة على إمدادات الطاقة, هو النهج القياسي.
تحتاج إلى عملية لحام بالتلحيم لأطراف الموتور الخاصة بك?
أرسل لنا رسومات أطرافك وحجم الإنتاج. سنقوم بتجربة لحام عينة ونوصي بملف وطاقة مناسبة لوصلتك — وليس عرضًا عامًا.










