
Soldadura fuerte por inducción de terminales de motor: 6 Factores críticos para uniones consistentes
Soldadura fuerte por inducción de terminales de motor es un proceso donde cada segundo cuenta. Calienta demasiado rápido y quemas el aislamiento. Calienta demasiado despacio y el metal de aporte nunca fluye. Hazlo bien, y produces uniones limpias, repetibles — ciclo tras ciclo — a un ritmo que mantiene la línea de producción en movimiento.
Esta guía recorre seis factores que determinan si tu proceso de soldadura por inducción de terminales de motor ofrece calidad consistente o se convierte en un cuello de botella de retrabajo.
1. Por qué soldadura por inducción para terminales de motor
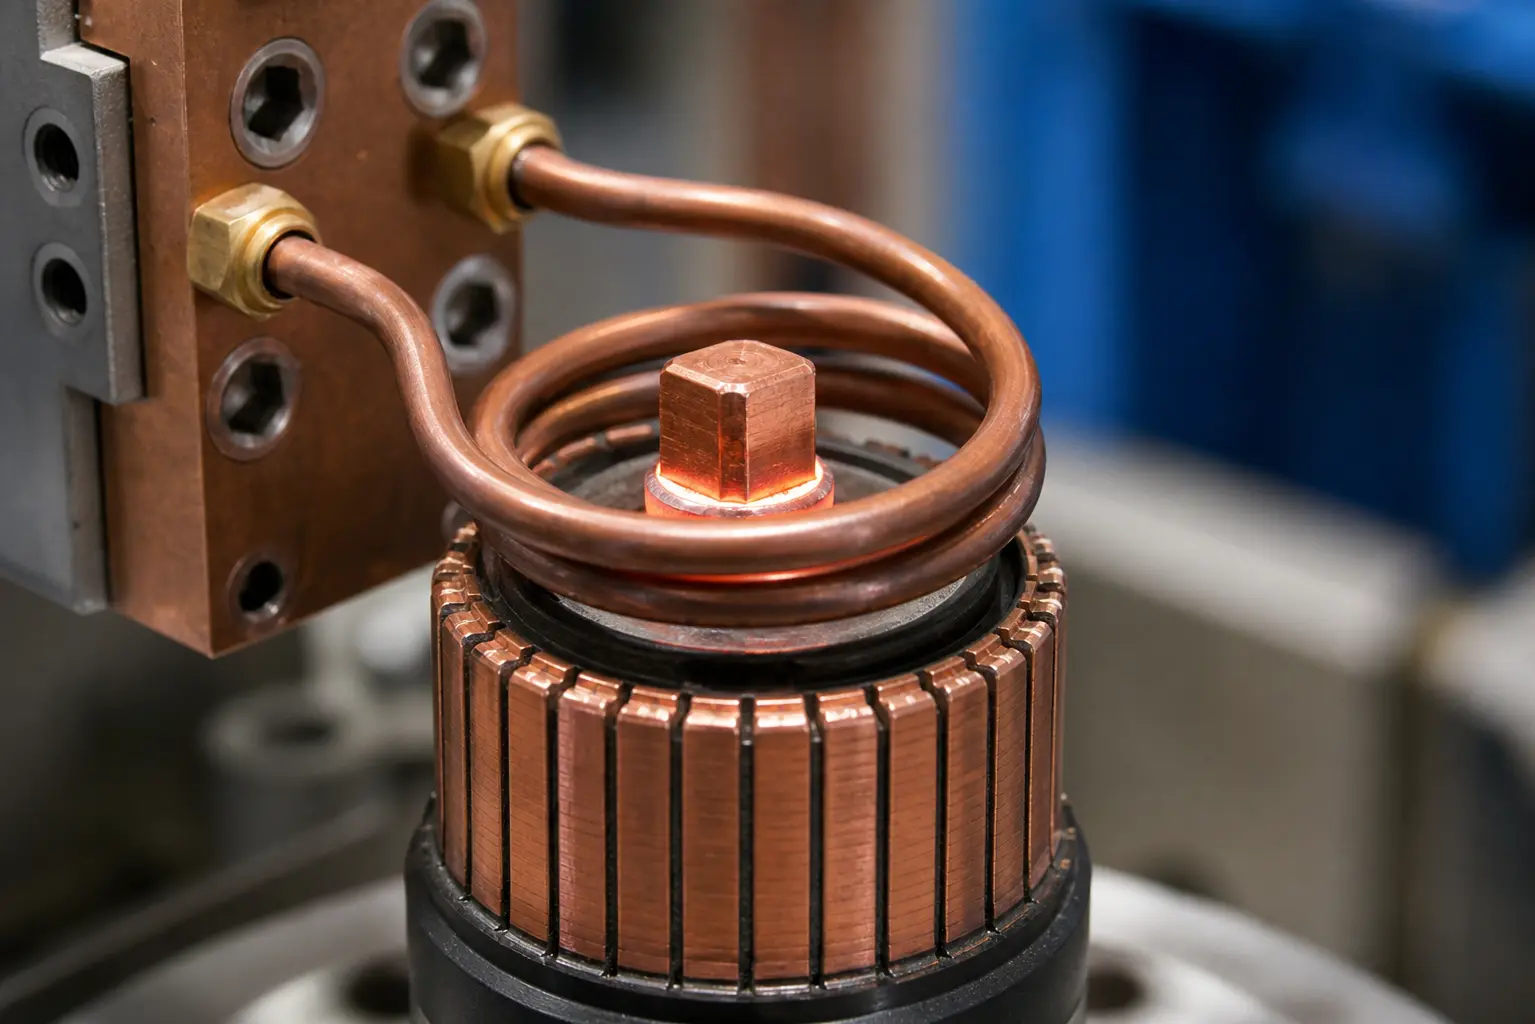
Los terminales del motor — ya sea en conmutadores, anillos rozantes, o conexiones de cables del estator — necesitan juntas que puedan soportar el ciclo térmico, vibración, y la carga eléctrica sin degradarse. La soldadura tradicional con antorcha funciona, pero es lenta, dependiente del operador, y difícil de integrar en líneas automáticas.
La soldadura por inducción resuelve estos problemas de tres maneras. Primero, el calor se genera directamente en la pieza de trabajo, no se aplica desde el exterior, así que la unión alcanza la temperatura de soldadura fuerte en segundos. Segundo, la zona de calentamiento se controla con precisión mediante la geometría de la bobina: el aislamiento a unos pocos milímetros de distancia permanece frío. Tercero, cada ciclo ejecuta los mismos parámetros, así que la quincuagésima unión coincide con la primera.
Para automotriz producción de motores, donde se sueldan miles de terminales por turno, esta repetibilidad por sí sola a menudo justifica el costo del equipo.
2. Parámetros clave del proceso
Los terminales de motores de soldadura fuerte por inducción se reducen a un puñado de variables que interactúan. Cambiar uno cambia a los demás.
— Nivel de potencia: Determina qué tan rápido la unión alcanza la temperatura de soldadura fuerte. Demasiado alto, y corre el riesgo de sobrecalentar el cobre y dañar el aislamiento adyacente.. Demasiado bajo, y el tiempo del ciclo se extiende más allá de lo que la línea puede aceptar.
— tiempo de calentamiento: Normalmente entre 3 y 15 segundos para terminales pequeñas. El punto óptimo depende de la masa articular., diseño de bobinas, y el rango de fusión del metal de aportación.
— Frecuencia: Frecuencias más altas (100–300 kHz) concentrar el calor cerca de la superficie, que se adapta a terminales de calibre fino. Frecuencias medias (10–50 kHz) penetra más profundo para secciones de cobre más pesadas.
— Enfriamiento: La bobina necesita un flujo de agua fiable durante un funcionamiento continuo. A sistema de enfriamiento que no pueda seguir el ritmo provocará que las temperaturas de la bobina se desvíen, desplazando tu proceso a mitad de turno.
La mejor opción es empezar con una potencia conservadora, ajustar el tiempo de calentamiento para lograr un flujo completo de relleno, luego aumentar gradualmente la potencia para acortar el ciclo mientras se observa cualquier señal de sobrecalentamiento. Una discusión más profunda sobre selección de potencia se trata por separado.
Míralo en acción:
3. Control de temperatura: La diferencia entre un buen porro y un chatarra
Los metales de aportación para soldadura fuerte a base de plata que se utilizan habitualmente para terminales eléctricos se funden entre 600 °C y 720 °C.. La ventana de trabajo es estrecha: no alcanza 20 grados y el relleno nunca moja la junta. Sobrepasar por 50 grados y corre el riesgo de quemar residuos de fundente en la superficie del terminal o, peor, recocer el cobre hasta que pierda su resistencia mecánica.
La forma más confiable de controlar la temperatura en la soldadura fuerte por inducción es la sincronización., no termopares. Una vez que haya caracterizado la curva de calentamiento para una articulación determinada (tiempo vs.. temperatura a un ajuste de potencia fijo), cada ciclo posterior sigue la misma curva. Por eso es importante la gestión de recetas en la fuente de alimentación por inducción: almacenar los parámetros probados, recuperarlos por número de pieza, y el operador no necesita adivinar.
4. Selección de metal de aporte
Para soldadura fuerte de terminales de motor, El metal de aportación necesita tres propiedades.: buena conductividad eléctrica, resistencia mecánica aceptable, y un rango de fusión dentro de la ventana del proceso de inducción.
Aleaciones de plata-cobre-fósforo (serie BCuP) son comunes para uniones de cobre a cobre. Se autofluxan en cobre, lo que elimina un paso del proceso. Aleaciones de plata-cobre-zinc (serie BAg) proporcionan mayor resistencia y se prefieren cuando la unión debe soportar vibraciones o cuando se suelda cobre a terminales de latón. Requieren aplicación de fundente por separado.
Preformas precolocadas — pequeños anillos o arandelas de metal de aporte posicionados en la unión antes del calentamiento — son la elección estándar para la soldadura automatizada de terminales de motores. Aseguran un volumen de relleno consistente de una pieza a otra y eliminan la alimentación manual con varilla. Si está usando fundente, aplíquelo con moderación y manténgalo solo en el área de la unión. El fundente que se desplaza sobre la superficie del conmutador durante el calentamiento deja un residuo que debe limpiarse antes de que el motor pase al ensamblaje final.
5. Diseño y posicionamiento de la bobina
La bobina es donde el proceso vive o muere. Para los terminales del motor, la bobina típicamente se enrolla alrededor de la zona de la unión — ya sea como un diseño de vuelta dividida que permite que el conmutador se indexe, o como una bobina de un solo giro perfilada a medida que concentra energía en una geometría terminal específica.
Tres reglas para bobinas de brasado terminales:
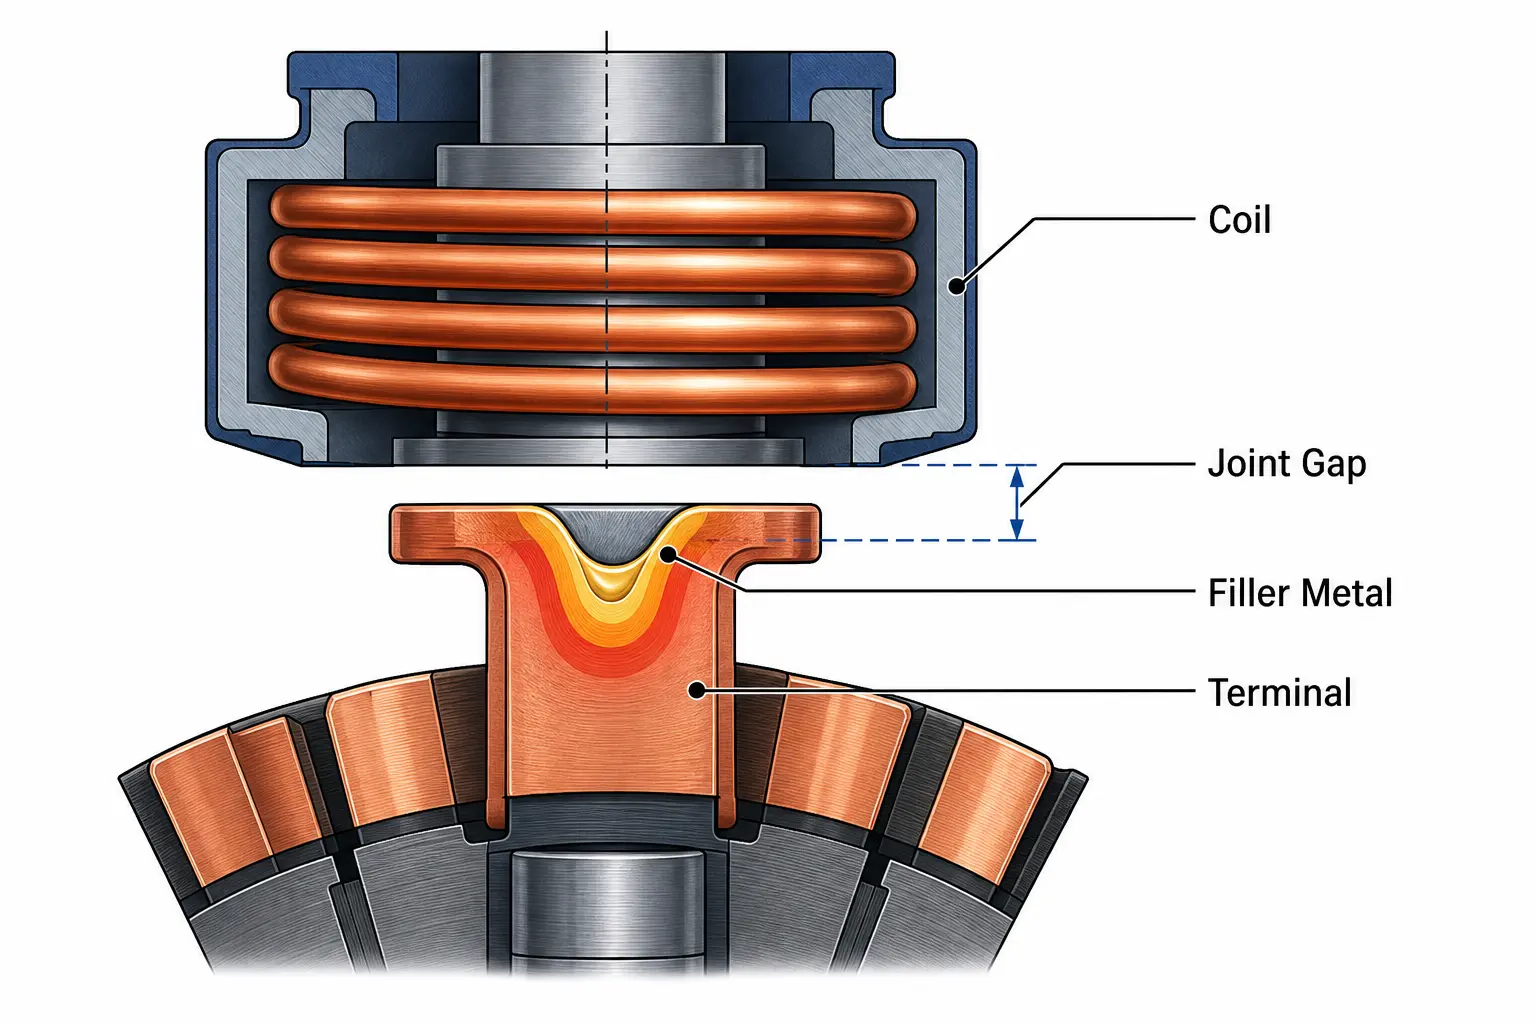
— Separación de acoplamiento: Mantén la distancia entre la bobina y la junta entre 1–3 mm. Las distancias más amplias pierden eficiencia rápidamente; las distancias más estrechas corren el riesgo de hacer arcos si la pieza o el accesorio tiene algún desmaterial.
— Enfoque en la zona de calor: La bobina debe concentrar el flujo en la interfaz de la junta, no en todo el terminal. Una bobina que se calienta demasiado dispersará la temperatura de brasado en zonas que no la necesitan, desperdiciando energía y potencialmente dañando el aislamiento.
— Integración de enfriamiento: El cuerpo de la bobina debe tener su propio enfriamiento por agua. En producción continua, una bobina sin enfriamiento interno se desviará de las especificaciones en minutos.
6. Defectos comunes y cómo solucionarlos
La mayoría de los defectos de soldadura de terminales de motor se remontan a una de cuatro causas principales. Reconocer el síntoma te dice dónde buscar.
| Defecto | Causa probable | Solución |
|---|---|---|
| Flujo de relleno incompleto | La unión no alcanzó la temperatura de fusión | Aumente la potencia o el tiempo de calentamiento; verifique la separación del acoplamiento de la bobina |
| Residuo de flujo quemado | Sobrepaso de temperatura o tiempo de calentamiento excesivo | Reduzca la potencia; acorte el ciclo; verifique que la frecuencia coincida con la masa de la unión |
| Daño de aislamiento cerca de la unión | Zona de calor demasiado amplia — calentamiento de la bobina más allá de la unión | Rediseñe la bobina para un enfoque de flujo más preciso; agregue un escudo térmico entre la bobina y el aislamiento |
| Inconsistencia entre uniones | Desalineación del dispositivo, variación de la separación de la bobina, o deriva de enfriamiento | Verifique la repetibilidad del dispositivo; use control de potencia basado en receta; verificar la estabilidad del agua de enfriamiento |
Conclusión clave
Exitoso calentamiento por inducción el soldado por inducción de los terminales del motor se reduce a combinar cuatro cosas: la potencia y frecuencia correctas para la masa de la unión, una bobina que enfoque el calor precisamente en la zona de soldadura, la colocación consistente del metal de aporte, y la refrigeración que se mantenga constante durante todo un turno. Cuando esos cuatro se alinean, la soldadura por inducción ofrece la velocidad, la repetibilidad, y la calidad de la unión que la fabricación de motores exige. Cuando uno se desvía, el contenedor de desperdicio se llena rápido.
q: Qué metal de aporte es mejor para la soldadura de los terminales del motor?
A: Para uniones cobre-cobre, aleaciones de plata, cobre y fósforo (serie BCuP) Se prefieren: son autofundentes sobre cobre y proporcionan buena conductividad.. Para juntas de cobre y latón o de alta vibración, aleaciones plata-cobre-zinc (serie BAg) Ofrecen mayor resistencia pero requieren fundente separado..
q: ¿Cuánto tiempo dura un ciclo de soldadura fuerte por inducción para un terminal de motor??
A: Normalmente, de 3 a 15 segundos de tiempo de calentamiento, dependiendo de la masa articular y el nivel de potencia. El tiempo total del ciclo, incluida la carga y descarga de piezas, oscila entre 10 y 25 segundos para la mayoría de las configuraciones automatizadas..
q: ¿Puede la misma bobina soldar diferentes tamaños de terminales?
A: Una bobina diseñada para una geometría de terminal generalmente no producirá buenos resultados en un tamaño diferente — la separación de acoplamiento y la distribución del flujo cambian demasiado. Bobinas dedicadas por familia de piezas, combinadas con recetas almacenadas en la fuente de alimentación, es el enfoque estándar.
Necesita un proceso de soldadura fuerte para los terminales de su motor?
Envíenos los planos de sus terminales y el volumen de producción. Realizaremos una prueba de soldadura fuerte y recomendaremos una bobina y fuente de alimentación adaptadas a su unión, no una cotización genérica.










