
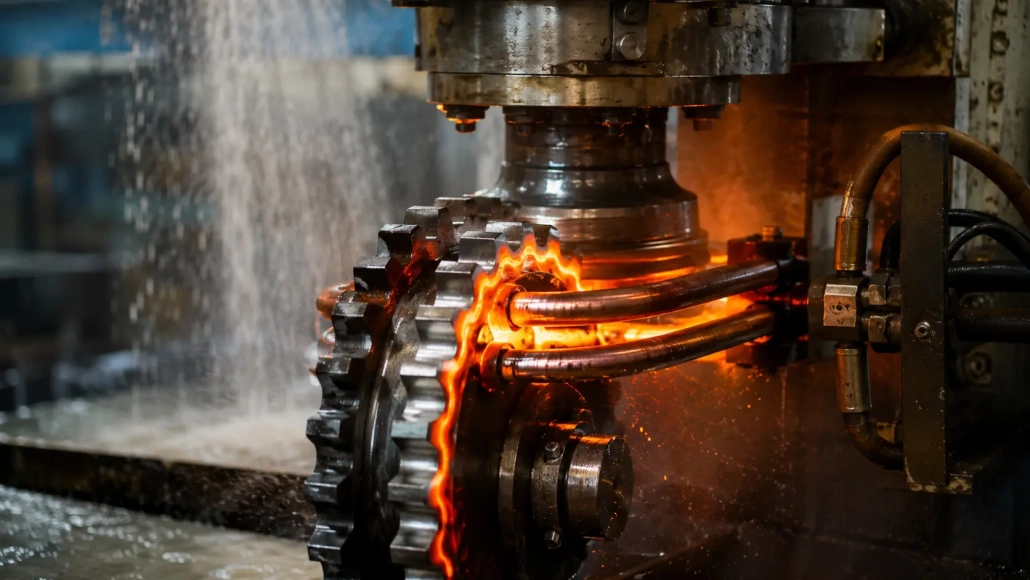
Lösung 2 Kritische Fehler beim Einsatzhärten von Zahnrädern: Nicht-martensitische Struktur & Verzug
Zahnradhärtung durch Induktion trägt oft zwei kritische Fehler, die eine Charge verwerfen können, noch bevor sie jemand bemerkt: unerwartet geringe Oberflächenhärte verursacht durch nicht-martensitische Strukturen, und Nachhärtungsverzug der den Ausschuss über die Toleranzvorgaben hinaus treibt. Dieser Artikel erläutert die Ursachen und die praktischsten Lösungen — basierend auf Produktionserfahrungen mit C45E-Kettenrädern und 45# Ringe, Zahnräder.
📋 Inhaltsverzeichnis
1. Motor-Kettenräder: Das Problem der nicht-martensitischen Struktur
Die Einrichtung
Material: C45E-Stahl, 6 mm Zahndicke. Oberflächenhärteziel: ≥58 HRC. Die Zahnrad-Induktionshärtung die Einrichtung verwendet ein 100 kW / 80 kHz Hochfrequenznetzteil, Einkreis-Kupferspule, und rotierenden Spindelvorschub.
Der Fehler
Feinstanzen hinterlässt eine kaltverformte Schicht an den Zahnspitzen. Während der schnellen Induktionshärtung, widersteht diese verformte Mikrostruktur der Austenitisierung.
Das Ergebnis ist ein dünnes Band aus nicht-martensitischer Struktur direkt an der Oberfläche, wo die Härte am wichtigsten ist, begrenzend die erreichbare Härte deutlich unter den Spezifikationen. Die Metallographie bestätigt Ferritinseln in einer martensitischen Matrix direkt an der Zahnflanke (Referenz: ASM-Handbuch Bd. 4C — Induktionshärtung).
Die Lösung
Der praktischste Weg ist ein 100 °C Niedrigtemperatur-Anlassen unmittelbar nach dem Abschrecken. Dies bewahrt die maximale Härte nach dem Abschrecken, während Mikrospannungen, die die nicht-martensitische Schicht spröde machen, abgebaut werden. Für einen breiteren Vergleich von Härtungsprozessstrategien über verschiedene Getriebetypen hinweg, siehe unseren Leitfaden zu Einzelschuss- vs. Zahn-für-Zahn-Induktionshärten bei Antriebsrädern.
Ebenso entscheidend ist den Heizzyklus zu straffen: vom ersten Millisekunden voller Leistung laufen lassen, und die Zykluszeit in 0.5-Sekundenintervallen steuern. Sobald beide Maßnahmen umgesetzt sind, verringert sich die Härtestreuung von Charge zu Charge dramatisch.
2. Schwungrad-Ringräder: Verzerrungskontrolle beim Induktionshärten von Zahnrädern
Die Einrichtung
Material: 45# Kohlenstoffstahl. Typischer Durchmesser des Ringzahnrads: 300–500 mm. Der Bauplan verlangt ein Nachabschreck-Auslaufmaß von ≤0,15 mm — eine Toleranz, die allein durch Anpassung der Leistungsparameter kaum einzuhalten ist.
Der Fehler
Während des Tauchhärtens, kühlt der Ring ungleichmäßig ab — die Fläche an der Vorrichtung kühlt langsamer als die exponierte obere Fläche. Diese asymmetrische Kühlung erzeugt ein thermisches Spannungsgradient, der den Ring zu einem Oval verformt, mit Auslaufwerten, die leicht überschreiten 0.3 mm.
Die Lösung
Dies erfordert einen zweigleisigen Ansatz — Vorrichtung + Nachbearbeitung:
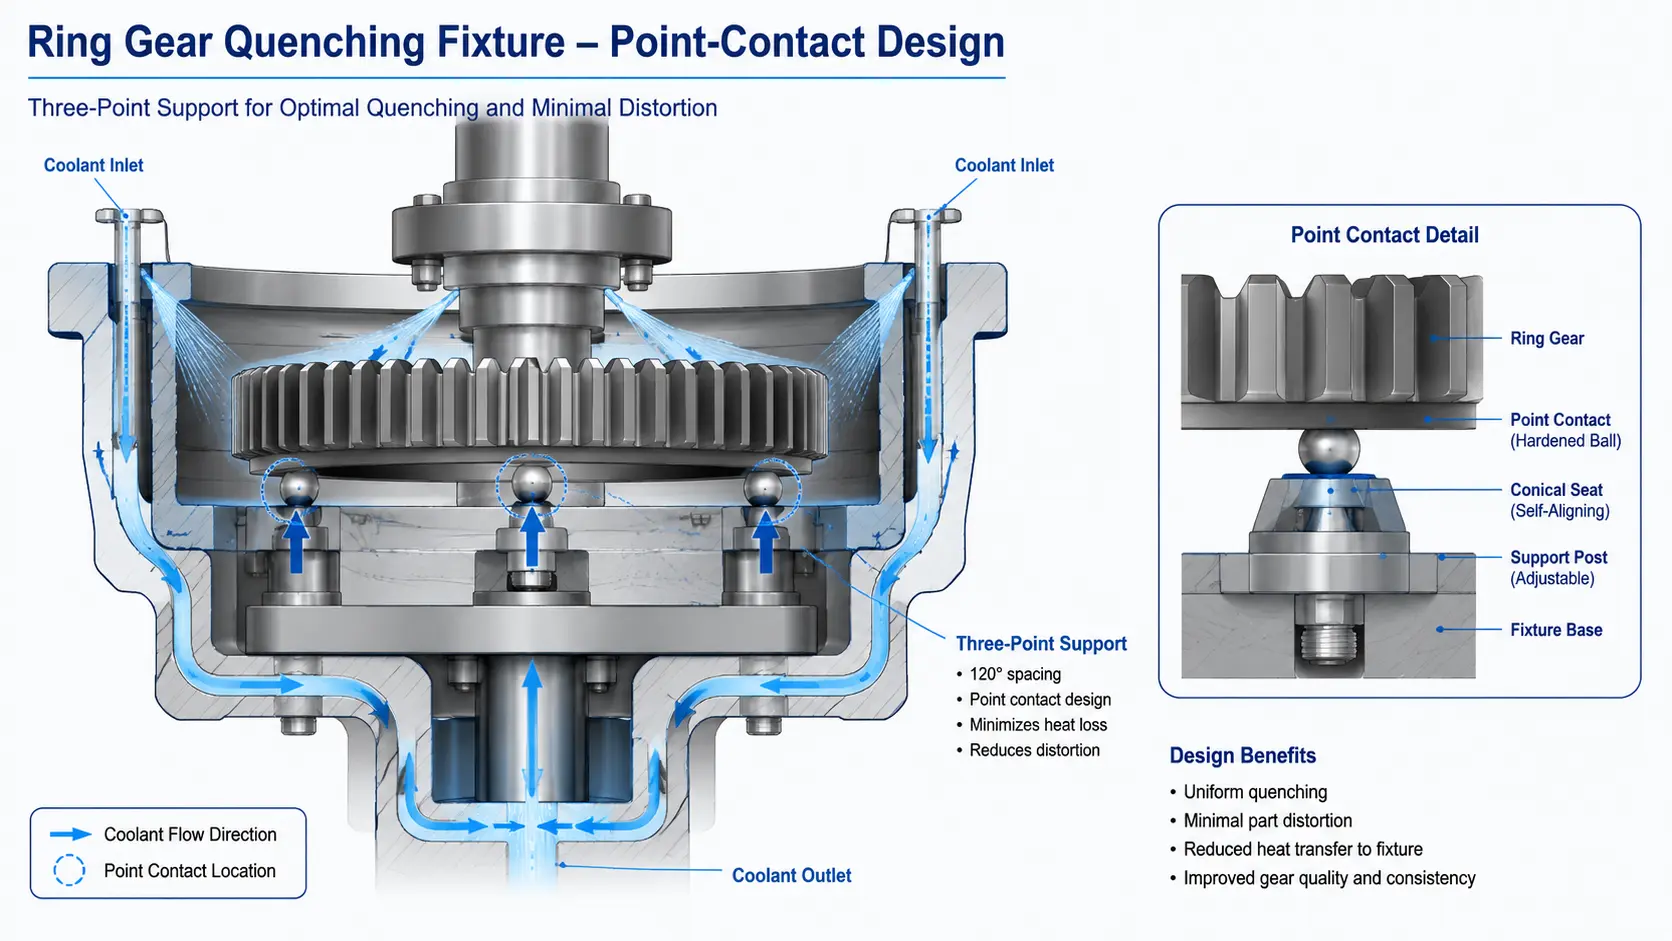
1. Punkt-Abschreckvorrichtung. Ersetzen Sie die Vollflächenkontakt-Vorrichtung durch ein Drei-Punkt-Kontakt-Design. Durch Minimierung der Kontaktfläche, zirkuliert das Kühlmittel gleichmäßig um das gesamte Bauteil, Beseitigung der unterschiedlichen Abkühlung, die Verzug verursacht.
Das Vorrichtungsmaterial muss geringe magnetische Permeabilität haben — Edelstahl oder bestimmte Kupferlegierungen —, um parasitäre Induktionsheizungen an den Kontaktpunkten zu vermeiden (Siehe auch: Gear Solutions — Induktives Härten von Zahnrädern 2).
2. Inline-CNC-Richten. Selbst bei einer optimierten Vorrichtung, ist eine gewisse Verformung bei dünnwandigen Ringen unvermeidlich. Integration einer CNC-Richtmaschine unmittelbar nach der Abschreckstation wird das Auslaufmaß an jedem Teil gemessen und eine kontrollierte mechanische Korrektur vorgenommen, um es wieder innerhalb des 0.15 mm-Bereichs.
Schlüssel zum Mitnehmen
Ein stabiler Zahnrad-Induktionshärtung Der Prozess hängt ebenso sehr davon ab, was passiert bevor Die Spule erhitzt das Teil (Mikrostruktur aus vorheriger Umformung) wie auf das, was passiert nach (Aufspannungsdesign und Richten).
Bei Kettenrädern, der Hebel ist metallurgisch — erkennen und die Schicht der Feinstanzverformung mit präzisem Anlassen mindern. Bei Ringen, der Hebel ist mechanisch — investieren Sie in Punktkontaktbefestigungen und Inline-Gerade. In beiden Fällen, Die Lösung ist kein teureres Netzteil; es ist eine intelligentere Prozesstechnik. Verwandte Literatur: Einzelschuss vs. Zahn für Zahn – Wie man den richtigen Induktionshärtungsprozess für Antriebsräder auswählt
FAQ: Häufige Fragen zur Zahnrad-Induktionshärtung
F1: Warum verursacht Feinblanking eine nicht-martensitische Struktur beim Zahnrad-Induktionshärten?
Feinblanking führt zu intensiver kaltplastischer Verformung an den Zahnspitzen. Diese deformierte Mikrostruktur hat eine niedrigere Austenitisierungstemperatur als das Grundmaterial. Während der schnellen Induktionshärtung (typischerweise unter 2 Sekunden), ist der Wärmeeintrag zu kurz, um das Austenit in dieser verformten Zone vollständig zu homogenisieren.
Das Ergebnis ist Ferritinseln, die in der martensitischen Matrix eingeschlossen sind nach dem Abschrecken — das „nicht-martensitischer Struktur“ — und weil Ferrit viel weicher ist als Martensit, fällt die Oberflächenhärte genau dort deutlich ab, wo Verschleißfestigkeit am meisten benötigt wird.
Q2: Warum niedrigtemperiertes Anlassen verwenden (100 °C) statt eines höheren Anlassens?
Das Standard-Anlassen für induktionsgehärtete Zahnräder erfolgt typischerweise bei 150–200 °C, aber in diesem Fall würde das zu viel Oberflächenhärte opfern.
Die 100 °C Niedrigtemperatur-Anlassen ist ein bewusster Kompromiss: es bewahrt die maximale Härte nach dem Abschrecken während genügend Restspannungen abgebaut werden, um ein Aufreißen der nicht-martensitischen Schicht unter Betriebslast zu verhindern — ein Spannungsabbau-Schritt statt eines vollständigen Anlassens.
F3: Was macht die Punktkontakt-Spannung besser als eine Vollflächenunterstützung?
Wenn ein Zahnradring während des Abschreckens flach auf einer Vollflächenvorrichtung sitzt, das die Unterseite kühlt deutlich langsamer als die freiliegende obere Fläche – die Leuchte wirkt als thermischer Isolator. Diese asymmetrische Kühlung verformt den Ring zu einem Oval, leicht überschreitbar 0.3 mm-Auslauf.
A Dreipunkt-Kontakthalterung beseitigt dieses Problem, indem die Abschreckflüssigkeit gleichmäßig um beide Flächen zirkuliert. Der Kompromiss: Punktkontakte konzentrieren die mechanische Belastung, daher wird die Materialwahl der Vorrichtung – geringe magnetische Durchlässigkeit, hohe Heißfestigkeit – entscheidend.
Q4: Kann ich Verzerrungen bei der Zahnrad-Induktionshärtung allein durch Anpassung von Leistung und Frequenz beheben?
Nein. Für dünnwandige Ringe (Durchmesser-zu-Dicken-Verhältnis über 20:1), thermisch-only Lösungen stoßen an physikalische Grenzen: der für das Durchhärten erforderliche Temperaturgradient erzeugt zwangsläufig ungleichmäßige thermische Schrumpfung beim Abschrecken.
Der einzige zuverlässige Ansatz ist Punktkontakt-Spannvorrichtungen plus inline CNC-Richten als mechanisches Sicherheitsnetz. Die alleinige Abstimmung der Leistungsparameter wird niemals zuverlässig eine Rundlaufgenauigkeit von ≤0,15 mm erreichen.
Kontaktieren Sie uns für eine kostenlose Prozessevaluierung
Wenn Sie es mit Härtestreuung oder Nachabschreckungsverzerrung in Ihrer Phase zu tun haben Zahnrad-Induktionshärtung Linie, kontaktieren Sie unser Ingenieurteam für eine kostenlose Prozessbewertung.
Senden Sie uns Ihre Werkstückzeichnung, Materialqualität, und den aktuellen Prozessparametern, und wir liefern eine vorläufige Diagnose und Optimierungsvorschlag innerhalb 48 Stunden Versorgungskonfiguration, Spulendesign, Befestigungsempfehlungen, und wo zutreffend, Integration der Inline-Gerade.
Machen Sie den nächsten Schritt: teilen Sie Ihren Teileplan und die Produktionsanforderungen. Unsere Applikationsingenieure werden Ihre Prozessengpässe kostenlos analysieren und gezielte Lösungen empfehlen – sei es durch Niedertemperatur-Temperierung, Punktkontakt-Spannvorrichtungen, oder eine Inline-CNC-Richtstation, die auf Ihren Durchsatz abgestimmt ist.


