
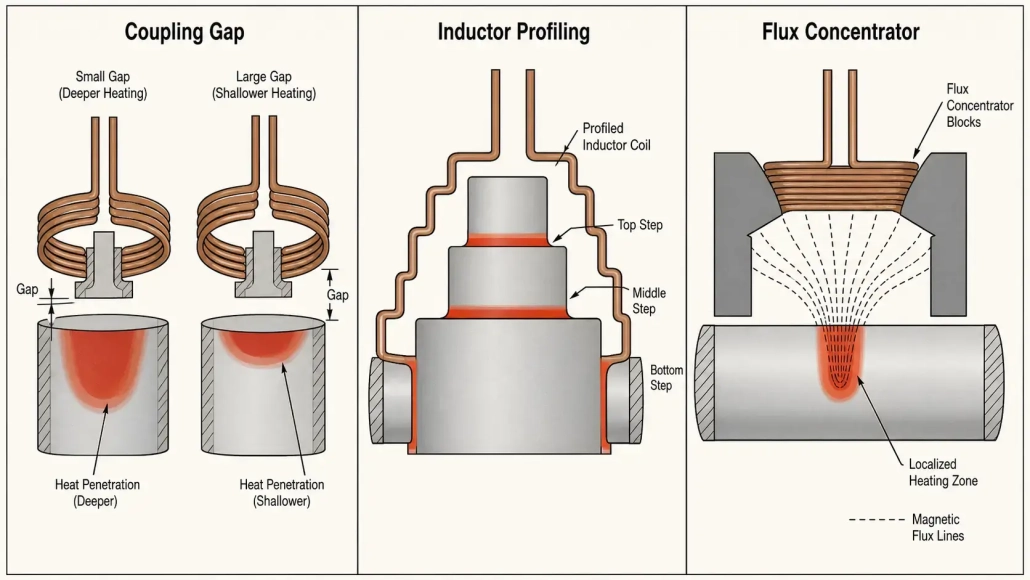
3 bewährte Methoden zur Steuerung der Härtetiefe beim selektiven Induktionshärten
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—Lagersitze, Dichtflächen, Zahnradzähne, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird selektives Induktionshärten unverzichtbar. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der Induction heating bietet hier einen natürlichen Vorteil—die Wärme wird im Metall selbst erzeugt und nicht von einer externen Quelle übertragen. Doch um diesen Vorteil in ein präzises, wiederholbares Härtebild umzusetzen, ist eine durchdachte Induktorauslegung erforderlich. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit angepasst werden, während sich die Spule bewegt. Beim Single-Shot-Härten, bei dem Bauteil und Induktor stationär bleiben, The heating pattern must be integrated into the coil geometry from the beginning.
There are three key control variables, that determine, where the heat goes and how deep it penetrates: Coupling distance, Inductor profiling and flux concentrators. Each gives the engineer a different level of control. Used together, they can create a hardening pattern, that is precise, stable and optimally adapted to the component design.
1. Coupling distance — Die erste Stellgröße für die Erwärmungsintensität
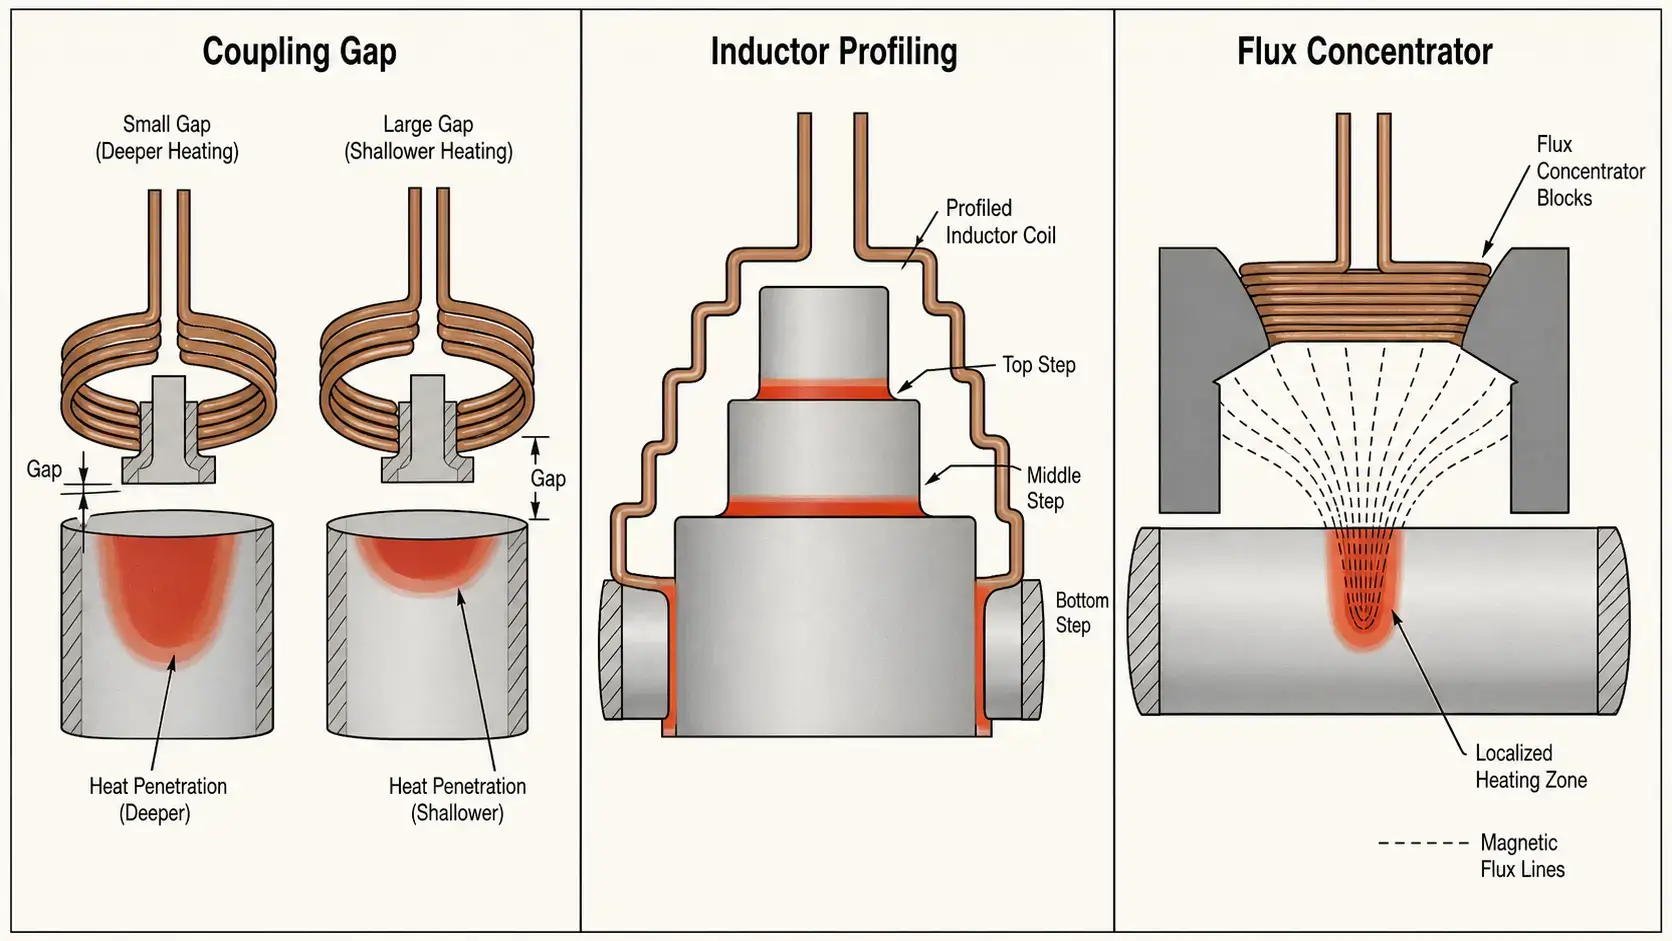
Der Kopplungsabstand ist der Abstand zwischen dem Induktor und der Werkstückoberfläche. Er ist die einfachste und schnellste Möglichkeit, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 mm gap: Starke Kopplung, größere Randschichttiefe (typisch 3–5 mm), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 mm gap: Moderate Kopplung, flachere Randschicht (1–3 mm). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 mm gap: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. Induktorprofilierung — Anpassung der Spule an das Bauteil
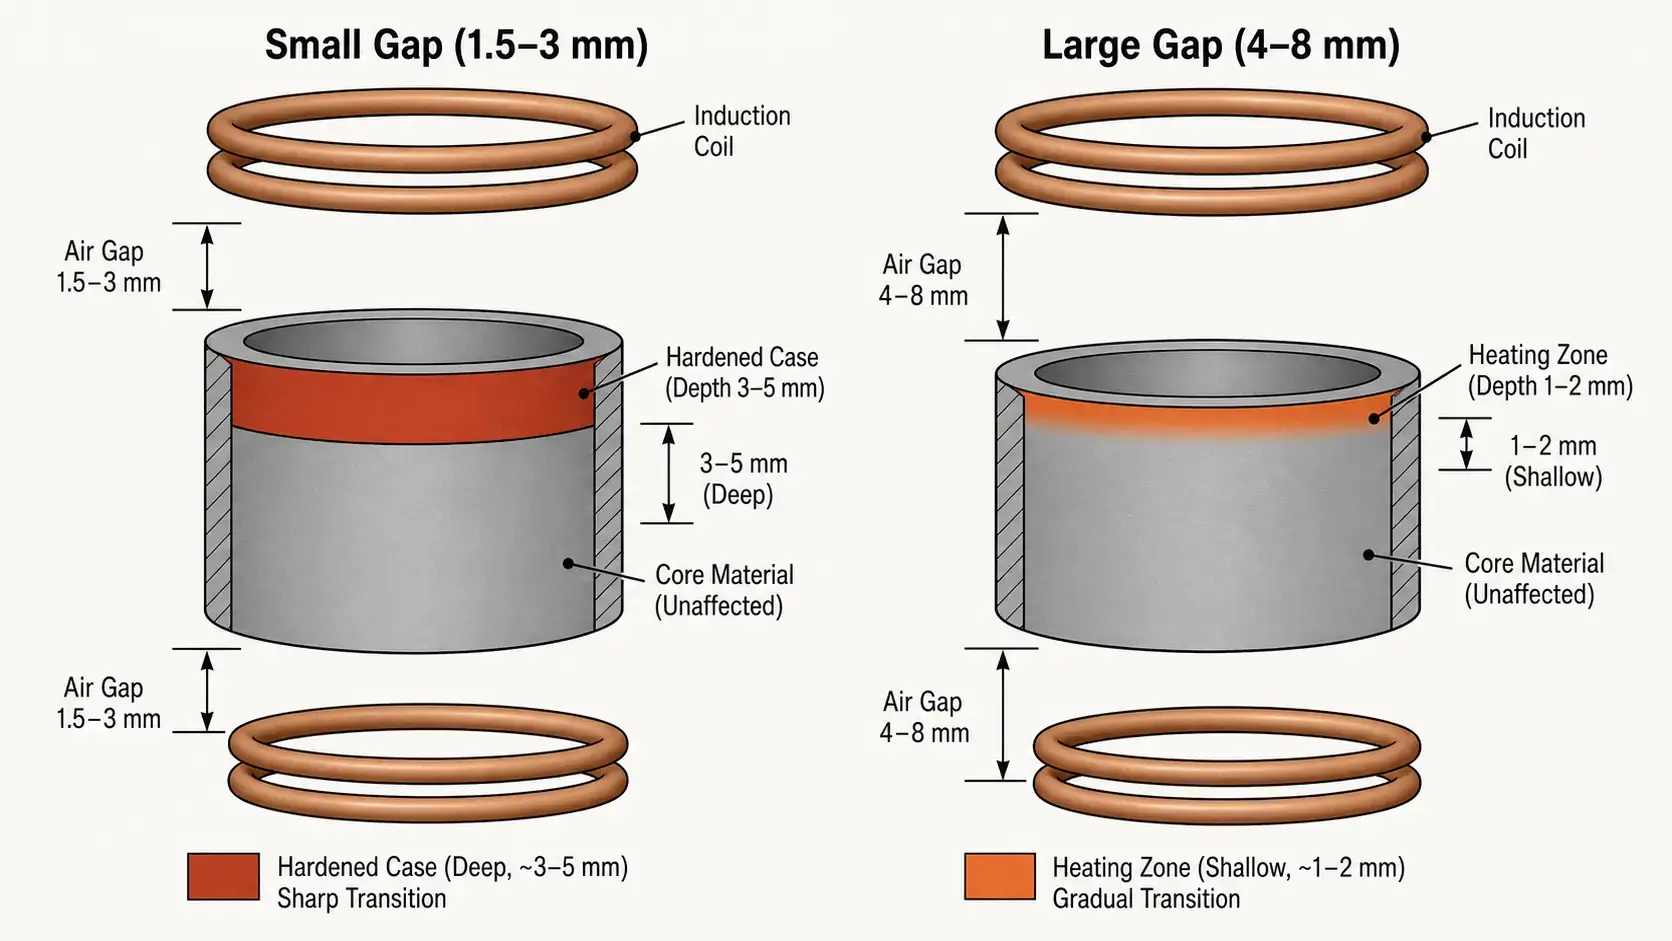
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt gegen sie zu arbeiten.
— Reduziert Überhitzung in der Mitte: Durch Anpassung des Spulenprofils verhindern Sie das tonnenförmige Muster und erzielen eine gleichmäßigere Randschichttiefe von einem Ende zum anderen.
— Verbessert die Kantenerwärmung: Eine engere Kopplung an den Spulenenden kompensiert den natürlichen Abfall der Feldstärke.
— Passt die gehärtete Zone an die Bauteilform an: Bei abgesetzten Wellen, Axles with shoulders and components with multiple diameters are ensured by the profiling., that the surface layer depth remains constant across geometry changes..
— Controls the final hardening depth more evenly.: A well-profiled coil reduces the need for power adjustment during production..
Profiling is particularly valuable for components with shoulders., Steps., Transitions or multiple surfaces., which require different hardening levels.. Applications such as the. Härten von Innenbohrungen rely heavily on profiling., since the coil must adapt to a limited ID geometry while generating a uniform edge layer around the circumference of the bore.
3. Flusskonzentratoren — Precision, wenn Spalt und Profil nicht ausreichen
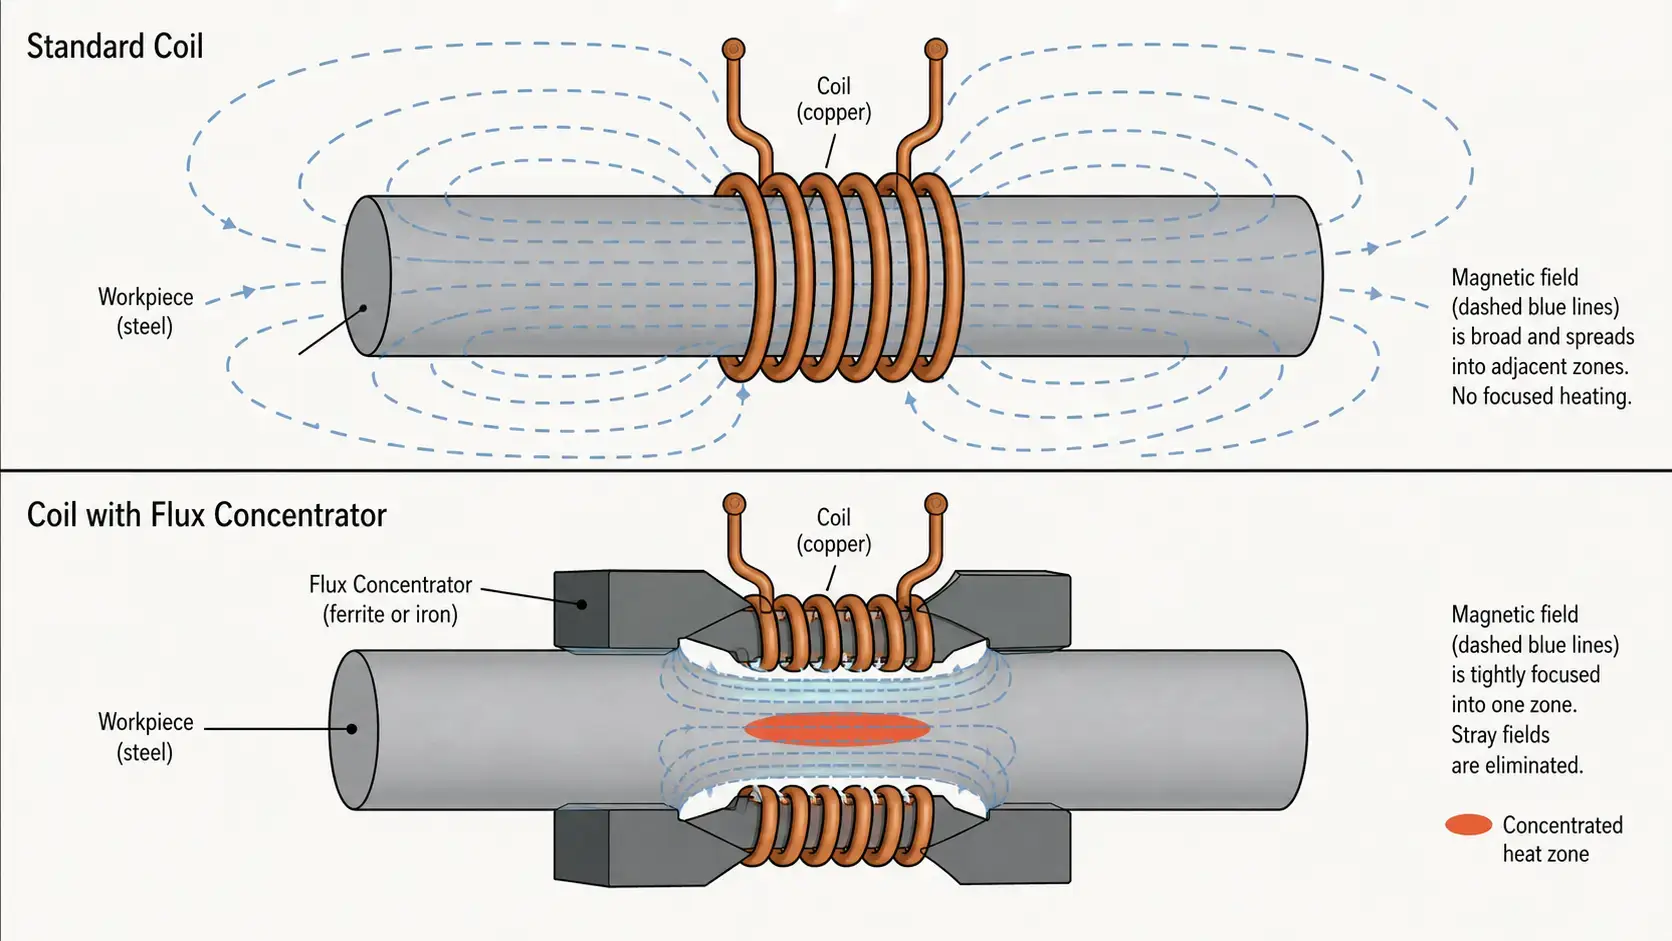
if the coupling gap is the coarse adjustment and the profiling is the shape adjustment, flux concentrators are the tool for fine tuning. a flux concentrator is a magnetic material, that is placed on or near the inductor and redirects the magnetic field—essentially it shields areas, that you want to protect, and concentrates the field in areas, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-Frequenzbereich ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 kHz. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 kHz. Low electrical conductivity keeps eddy current losses manageable, good permeability at mid-range frequencies.
— Soft magnetic composite materials (SMC): For higher frequencies above 100 kHz. Pressed powder materials with distributed air gaps, very low eddy current losses, can be processed into complex shapes.
In many applications of selective induction hardening flux concentrators offer finer spatial control, than can be achieved solely through gap adjustment or profiling. Der Kompromiss besteht darin, dass sie die Auslegung komplexer machen und die Materialkosten erhöhen—doch bei Bauteilen mit engen Vorgaben für das Härtebild sind sie oft die einzige praktikable Lösung.
4. So kombinieren Sie alle drei Methoden
Beim Härten in der Produktion entstehen die besten Ergebnisse selten durch den Einsatz nur einer einzigen Methode. Jeder Stellhebel hat eine andere Stärke, und zusammen wirken sie in einer logischen Hierarchie:
| Methode | Regelpräzision | Cost impact | Am besten geeignet für |
|---|---|---|---|
| Coupling distance | Niedrig–Mittel | Minimal | Broad intensity adjustment, Process coordination |
| Inductor profiling | Mittel–Hoch | Moderat | Adaptation to component contours, Reduction of edge effects |
| Flusskonzentratoren | Hoch | Höher | Precise zone control, Complex field shaping |
A practical design sequence looks like this: Start with the coupling distance, to set the broad heating intensity across the component. Then use the inductor profiling, to adapt the coil shape to the workpiece geometry—to compensate for edge effects, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, wo sie benötigt wird—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, Die Profilierung sorgt für die Geometrieanpassung, Und Flusskonzentratoren übernehmen die Feldformung.
5. Scan-Härten vs. Single-Shot-Härten
Die Wahl zwischen Scan-Härten und Single-Shot-Härten beeinflusst, Wie viel Ihrer Zonenregelung in die Spule integriert werden muss und wie viel über die Prozessparameter gesteuert werden kann. Beim Scan-Härten bewegt sich der Induktor während der Erwärmung entlang des Bauteils. Sie können Leistung, Vorschubgeschwindigkeit und Verweilzeit variieren, Während die Spule verschiedene Zonen durchläuft. Diese dynamische Regelung erleichtert es, unterschiedliche Einhärtetiefen entlang eines einzelnen Bauteils zu erzeugen, ohne eine komplexe Spulengeometrie zu benötigen.
Beim Single-Shot-Härten bleiben Induktor und Werkstück stationär. Das gesamte Erwärmungsmuster wird festgelegt, bevor die Leistung eingeschaltet wird—durch die Spulengeometrie, den Kopplungsabstand an jedem Punkt und alle installierten Flusskonzentratoren. Während des Erwärmungszyklus gibt es keine Echtzeitanpassung. Aus diesem Grund hängen Einzelauftragsanwendungen von Anfang an stärker von der Qualität des Spulendesigns ab. Die oben beschriebenen drei Designhebel—Abstand, Profilierung, Flusskonzentratoren—sind beim Einzelauftrags-Härten nicht optional; sie sind die primären Steuerungsmittel.
Wenn Ihre Anwendung eine präzise lokale Härtung erfordert und Ihr Produktionsvolumen ein Einzelauftrags-Werkzeug rechtfertigt, sollte der Induktor mit derselben Sorgfalt ausgelegt werden wie die Stromversorgung und die Prozesseinstellungen. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 praktische Konstruktionstipps für eine bessere Zonenkontrolle
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Die Form des Werkstücks—Querschnittsänderungen, Radien, Schultern, Passfedernuten—hat einen großen Einfluss auf die Gleichmäßigkeit der Erwärmung. Merkmale, die das Magnetfeld bündeln oder streuen, sollten erkannt werden, bevor die Spulenauslegung beginnt, und nicht erst bei Prozessversuchen entdeckt werden.
— 3. Testen Sie Abstandsänderungen systematisch. Eine Änderung des Kopplungsabstands um 1 mm kann einen messbaren Unterschied in der Einhärtetiefe bewirken. Variieren Sie beim Einrichten den Abstand in kontrollierten Schritten und dokumentieren Sie das Ergebnis. Diese Daten werden zur Grundlage für Produktionstoleranzen.
— 4. Nutzen Sie Profilierung, um zunächst Randeffekte zu reduzieren. Bevor Sie Flusskonzentratoren hinzufügen, optimieren Sie das Spulenprofil. Profilierung ist in der Regel der schnellste Weg, um die Gleichmäßigkeit von Ende zu Ende zu verbessern, und vermeidet die zusätzlichen Materialkosten und die höhere Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Use flow concentrators, if you need tighter control. If the heating pattern is still too wide or uneven after optimizing spacing and profile, flow concentrators can make it more sharply defined. They are particularly effective, when you need a hard transition boundary between a hardened zone and an adjacent soft area—for example within a few millimeters of a retaining ring groove or oil hole.
The common thread in all five tips: Die Induktorauslegung bestimmt die Zonenkontrolle. Die Stromversorgung liefert die Energie, aber die Spule bestimmt, wohin diese Energie tatsächlich gelangt. Mehr dazu, was passieren kann, wenn die Zonenkontrolle unzureichend ist, erfahren Sie in unserem Leitfaden zu häufigen Fehlern beim Induktionshärten. Er behandelt die Symptome—ungleichmäßige Einhärtetiefe, weiche Stellen und Musterverschiebung—die häufig auf die Induktorauslegung zurückzuführen sind.
Key insight
Selektives Induktionshärten bedeutet, Wärme an die richtige Stelle zu bringen und zu steuern, wie tief diese Wärme eindringt—nicht mehr und nicht weniger. Für Anwendungen mit lokaler Härtung sind die drei wichtigsten konstruktiven Stellgrößen der Kopplungsabstand zur groben Intensitätsregelung, die Induktorprofilierung zur Anpassung an die Geometrie und Flusskonzentratoren zur präzisen Feldformung. Werden sie nacheinander eingesetzt—zuerst der Abstand, dann das Profil, dann die Konzentratoren—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
FAQ
F: Was ist selektives Induktionshärten?
A: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- or fatigue-prone areas, the required hardness is achieved.
F: How can the hardening depth be controlled most easily?
A: The coupling distance is the simplest starting point. A smaller distance (1,5–3 mm) increases the electromagnetic coupling and produces a greater case depth. A larger distance (3–10 mm) weakens the coupling and results in lower or no hardening. Adjusting the distance requires no tool changes and can be quickly tested during process development.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
A: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
A: Im Allgemeinen ja. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit dynamisch angepasst werden, während sich die Spule über verschiedene Zonen bewegt. Beim Single-Shot-Härten wird das gesamte Erwärmungsmuster in einem stationären Zyklus erzeugt, sodass das Spulendesign—Abstand, Profilierung und Flusskonzentratoren—das Ergebnis bestimmen. Single-Shot erfordert mehr Engineering im Vorfeld, kann jedoch bei der Großserienfertigung einen höheren Durchsatz erzielen.
Benötigen Sie eine kundenspezifische Spule für selektives Härten?
Teilen Sie uns Ihre Bauteilgeometrie, Zielzonen, Anforderungen an die Einhärtetiefe und Ihr Produktionsvolumen mit. Wir unterstützen Sie bei der Auslegung eines Induktors, der die Wärme genau dorthin bringt, wo Sie sie benötigen.







